


Sağlam kauçuk enjeksiyon kalıplama, bileşik kalıba ulaşmadan önce başlar. Besleme tutarlılığı, malzeme sırası, vida kontrolü ve enjeksiyon hazırlığı, enjeksiyon basıncını, boşluk dolumunu ve nihai ürün kalitesini etkiler.
Kauçuk enjeksiyon kalıplama makinesinin besleme sistemi, hazırlanan bileşiği plastikleştirme ve enjeksiyon ünitesine iletir. Modern ekipmanlar, malzeme hareketini ve bekleme süresini daha tahmin edilebilir hale getirmek için genellikle FIFO (ilk giren ilk çıkar) teknolojisini kullanabilir.
Besleme ve plastikleştirme işlemleri tutarlı kaldığında, üreticiler kalıptan kalıba varyasyonu azaltabilir, erken kürleşme riskini düşürebilir ve sürekli otomatik üretimi destekleyebilirler.
TASU, otomatik besleme, FIFO enjeksiyonu, mobil enjeksiyon ve proses kontrollerini entegre eder. kauçuk enjeksi̇yon kaliplama maki̇neleri̇.
Kauçuk Enjeksiyon Kalıplama Makinesi Besleme Sistemi Nedir?
Besleme sistemi, hazırlanan kauçuk bileşiğini kontrollü bir hızda plastikleştirme ünitesine aktarır.
Ekipman konfigürasyonuna bağlı olarak, sistem şunları içerebilir:
- Malzeme besleme girişi
- Besleme silindirleri
- Rehber kanal
- Plastikleştirme vidası
- Vidalı namlu
- Tahrik sistemi
- Sıcaklık kontrol bölgeleri
- Çekim ölçüm mekanizması
- Enjeksiyon ünitesi
- PLC izleme ve kontrol sistemleri
Sistem tasarımı, bileşiğin şekline, boyutlarına ve işleme özelliklerine uygun olmalıdır. Çok geniş, çok kalın veya tutarsız kauçuk şeritler beslemeyi aksatabilir ve düzensiz enjeksiyon hazırlığına neden olabilir.
Termoplastik granüllerin aksine, katı kauçuk bileşikleri genellikle şeritler veya önceden şekillendirilmiş malzeme olarak tedarik edilir. Besleme mekanizması, bileşiği kontrolsüz kayma, katlanma veya kesintiye uğramadan kavramalı ve ilerletmelidir.
Kauçuk Enjeksiyon Kalıplamada FIFO Ne Anlama Gelir?
FIFO, "ilk giren ilk çıkar" anlamına gelir.“
FIFO kauçuk enjeksiyon sisteminde, plastikleştirme ünitesine ilk giren bileşik kontrollü bir akış yolunu izler ve daha sonra eklenen malzemeden önce enjekte edilir.
Bu sıralama, yeni eklenen kauçuğun, namlu içinde daha uzun süre kalmış olan malzemenin önüne geçmesini engeller.
Zaman ve sıcaklık, kauçuk bileşimlerini büyük ölçüde etkiler. Isıtılmış bir enjeksiyon ünitesinde çok uzun süre tutulan malzemenin viskozitesi değişebilir veya erken çapraz bağlanma başlayabilir. Tahmin edilebilir bir sıra izlenmesi bu riski kontrol etmeye yardımcı olur.
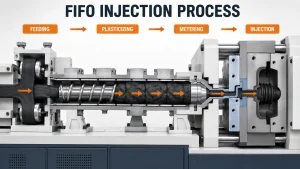
Besleme ve FIFO Enjeksiyon Süreci Nasıl Çalışır?
Üretim genellikle aşağıdaki sırayı takip eder:
- Hazırlanan kauçuk bileşiği besleme girişinden içeri girer.
- Besleme silindirleri veya başka bir kontrollü mekanizma, malzemeyi vidaya iletir.
- Vidanın dönmesi, bileşiği plastikleştirme haznesinden geçirir.
- Isı ve kesme kuvveti kauçuğu yumuşatır ve homojenleştirir.
- Makine, gerekli shot hacmini ölçer.
- Sisteme ilk giren madde, enjeksiyon çıkışına doğru hareket eder.
- Hazırlanan enjeksiyon karışımı, besleme kanalı aracılığıyla kapalı kalıba enjekte edilir.
- Yeni eklenen bileşik, sonraki döngü için de kullanılabilir durumda kalır.
- Sürekli üretim sırasında bu süreç tekrarlanır.
Besleme, plastikleştirme ve enjeksiyon yakından bağlantılıdır. Düzensiz besleme, vidaya giren malzeme miktarını değiştirirken, yetersiz plastikleştirme enjeksiyon sırasında akış direncini değiştirir.
Bu komple kauçuk enjeksiyon kalıplama süreci Malzeme hazırlığının enjeksiyon, vulkanizasyon, kalıp açma ve ürün çıkarma işlemleriyle nasıl bağlantılı olduğunu açıklar.
Malzemenin Bekleme Süresi Neden Önemlidir?
Kalma süresi, kauçuğun kalıba girmeden önce besleme, plastikleştirme ve enjeksiyon sistemi içinde ne kadar süre kaldığını tanımlar.
Bunu etkileyen çeşitli faktörler vardır:
- Enjeksiyon ünitesi kapasitesi
- Gerçek çekim hacmi
- Beslenme sırası
- Vida geometrisi
- Çevrim süresi
- Koşucu hacmi
- Üretim kesintileri
- Kalıp sayısı
- Bileşik viskozite
- Vulkanizasyon özellikleri
Kısa ve tutarlı bekleme süreleri, bileşiğin öngörülebilir davranışını korumaya yardımcı olur. Aşırı veya düzensiz bekleme süreleri ise şunlara yol açabilir:
- Viskozite değişiklikleri
- Dengesiz enjeksiyon basıncı
- Erken kürleme
- Yanmış malzeme
- Tıkalı nozullar veya vanalar
- Saçma ağırlığındaki değişiklik
- Eksik dolgu
- Yüzey kusurları
- Daha yüksek ret oranları
FIFO teknolojisi, malzeme hareketinin sırasını kontrol etmeye yardımcı olur, ancak uygun olmayan sıcaklık ayarlarını veya aşırı makine arıza sürelerini düzeltemez.
FIFO Kauçuk Enjeksiyon Sisteminin Faydaları
Daha tutarlı bileşik durumu
Malzeme, plastikleştirme ve enjeksiyon ünitesinden öngörülebilir bir sıra izleyerek geçer. Bu nedenle, ardışık dökümlerin benzer işlem koşullarına maruz kalma olasılığı daha yüksektir.
Malzeme durgunluğunun azaltılması
Kontrollü hareket, ısıtılan bölümlerde kalan eski bileşiğin miktarını sınırlarken, yeni beslenen malzemenin ilerlemesini sağlar.
Sabit atış hazırlığı
Tutarlı besleme ve ölçüm, enjeksiyon hacminin tekrarlanabilirliğini artırır. Bu, özellikle çok gözlü kalıplar ve katı ağırlık gereksinimleri olan ürünler için önemlidir.
Daha tahmin edilebilir enjeksiyon basıncı
Bileşiğin viskozitesindeki değişiklikler, kalıbı doldurmak için gereken basıncı etkiler. Malzemenin stabil durumu, daha tutarlı enjeksiyon basıncı eğrileri elde edilmesine yardımcı olur.
Otomasyona daha iyi destek
Otomatik üretim, tekrarlanabilir döngülere bağlıdır. FIFO besleme sistemi, manuel malzeme taşımasını azaltır ve birden fazla kalıp veya istasyonda sürekli çalışmayı destekler.
Prosesle ilgili hurda riskinin azalması
İstikrarlı besleme ve plastikleştirme, düzensiz enjeksiyon hacmi, tutarsız viskozite ve erken kürleşmeyle bağlantılı kusurları azaltabilir.
Beslenme ve Plastikleştirme Arasındaki İlişki
Besleme performansı, plastikleştirme ünitesinden ayrı olarak optimize edilemez.
Önemli değişkenler şunlardır:
- Kauçuk şerit boyutları
- Besleme hızı
- Vida hızı
- Varil sıcaklığı
- Geri basınç
- Çekim boyutu
- Bileşik viskozite
- Kavurma zamanı
- Döngü aralığı
- Vida durumu
Besleme tutarsız hale geldiğinde, vida çok az veya çok fazla malzeme alabilir. Bu durum, ölçümlemeyi, plastikleştirme süresini ve enjeksiyon hacmini etkileyebilir.
Aşırı vida hızı gereksiz kesme ısısı oluşturabilir. Çok düşük vida hızı ise enjeksiyon hazırlık süresini uzatabilir veya yetersiz malzeme homojenliğine yol açabilir.
Doğru karışım, bileşiği vulkanizasyona çok yaklaştırmadan yumuşatmalı ve homojenleştirmelidir.
Kauçuk Besleme Sistemi Gereksinimleri
Malzemenin boyutları tutarlı.
Kauçuk şeritler, besleme girişine ve silindir tasarımına uygun olmalıdır. Genişlik veya kalınlıktaki farklılıklar kaymaya, katlanmaya veya beslemenin kesintiye uğramasına neden olabilir.
Kontrollü besleme hızı
Malzemenin vidanın işleyebileceğinden daha hızlı beslenmesi birikmeye neden olabilir. Yetersiz besleme, atış hazırlığının eksik kalmasına yol açabilir.
Temiz beslenme yolu
Toz, sertleşmiş kauçuk ve yabancı maddeler hareketi engelleyebilir veya bileşiği kirletebilir.
İstikrarlı kavrama gücü
Besleme silindirleri, kauçuğa zarar vermeden veya kontrolsüz kaymaya izin vermeden ilerletmelidir.
Uygun bileşik sıcaklık
Normalden soğuk, sıcak veya sert olan malzemeler, onaylanmış üretim koşullarından farklı şekilde beslenebilir.
Güvenilir sensörler
Besleme sensörleri ve konum kontrolleri, makinenin bir sonraki atışa etki etmeden önce kesintileri tespit etmesine yardımcı olur.
Çoklu Kalıp Üretiminde FIFO Besleme
Çok istasyonlu kauçuk enjeksiyon kalıplama, enjeksiyon ünitesi ile her bir kalıp arasında yakın koordinasyon gerektirir.
Bir üretim döngüsü boyunca:
- Bir kalıba malzeme giriyor olabilir.
- Bir diğeri de vulkanizasyonun tamamlanması olabilir.
- Bir istasyon açılabilir.
- Bitmiş parçalar başka bir kalıptan çıkarılabilir.
- Enjeksiyon ünitesi bir sonraki enjeksiyonu hazırlamaya başlamış olabilir.
Sürekli besleme, kalıplar farklı üretim aşamalarından geçerken makinenin tekrarlanabilir çekimler hazırlamasına olanak tanır.
Gerçek üretim miktarı kalıp sayısına, ürün ağırlığına, kürleme süresine, atış kapasitesine ve otomasyon konfigürasyonuna bağlıdır. Ekipman seçimi, yalnızca istasyon sayısına değil, tüm üretim döngüsüne göre yapılmalıdır.
TASU'nun kauçuk enjeksiyon kalıplama çözümleri FIFO teknolojisini soğuk yolluk tasarımı, hareketli enjeksiyon ve optimize edilmiş sıkıştırma yapılarıyla birleştirin.
Kauçuk Besleme Sistemlerinde Sık Görülen Sorunlar
| Problem | Olası nedenler | Önerilen kontroller |
|---|---|---|
| Beslenmenin kesintiye uğraması | Yanlış şerit boyutu, kayan silindirler veya tıkalı besleme yolu | Malzeme boyutlarını, makaraları ve kılavuz kanalını kontrol edin. |
| Dengesiz atış ağırlığı | Düzensiz besleme veya dozaj varyasyonu | Besleme hızını, atış kontrolünü ve sensörleri inceleyin. |
| Yüksek enjeksiyon basıncı | Zayıf plastikleşme veya yüksek bileşik viskozitesi | Namlu sıcaklığını, vida hızını ve malzemeyi gözden geçirin. |
| Erken kürleme | Aşırı sıcaklık, kesme kuvveti veya bekleme süresi | Sıcaklık profilini ve çevrim kesintilerini kontrol edin. |
| Kısa çekimler | Yetersiz enjeksiyon hazırlığı veya kısıtlı malzeme akışı | Beslemeyi, atış hacmini, besleme kanalını ve kapıyı doğrulayın. |
| Basınç dalgalanması | Bileşik varyasyon, vida aşınması veya tutarsız besleme | Malzeme partilerini karşılaştırın ve vidayı inceleyin. |
| Yüzey kusurları | Kirlenme veya düzensiz plastikleştirme | Sistemi temizleyin ve malzeme homojenliğini kontrol edin. |
| Tıkalı nozul | Yanmış bileşik veya yabancı madde | Konaklama süresini, sıcaklığı ve temizliği kontrol edin. |
Kısa çekimler, yanma, flaş ve malzeme ile ilgili sorunların daha ayrıntılı analizi için lütfen şu kaynağa bakın: kauçuk enjeksiyon kalıplama sorun giderme kılavuzu.
FIFO Besleme Yöntemi ile Kötü Kontrollü Malzeme Akışı Arasındaki Farklar
| Karşılaştırmak | FIFO kontrollü besleme | Kötü kontrol edilen akış |
| Malzeme siparişi | Tahmin edilebilir | Değişebilir |
| İkamet süresi | Daha tutarlı | Daha az tutarlı |
| Çekim hacmi | Kontrolü daha kolay | Daha değişken |
| Bileşik durum | Daha istikrarlı | Daha büyük çeşitlilik |
| Yangın yönetimi | Geliştirilmiş | Daha zor |
| Basınç tekrarlanabilirliği | Daha yüksek | Daha az tahmin edilebilir |
| Otomasyon uyumluluğu | Güçlü | Daha fazla manuel ayarlama |
| Sürekli üretim | Daha istikrarlı | Daha büyük kesinti riski |
FIFO, bileşik testine, makine kurulumuna veya kalıp optimizasyonuna olan ihtiyacı ortadan kaldırmaz. Amacı, enjeksiyon sistemi içinde daha kontrollü bir malzeme yolu oluşturmaktır.
Besleme Problemlerinin Kalıplanmış Parça Kalitesini Nasıl Etkilediği
Kısa çekimler
Yetersiz besleme veya eksik enjeksiyon, boşluğun bazı bölümlerinin doldurulmamış kalmasına neden olabilir.
Parça ağırlığı varyasyonu
Düzensiz malzeme teslimatı, her döngüde enjekte edilen miktarı değiştirir.
Flaş
Aşırı miktarda kalıplama işlemi, kauçuğun ayırma çizgisine veya kalıp havalandırma deliklerine doğru itilmesine neden olabilir.
Yanık izleri
Varilde çok uzun süre kalan bileşik, kalıba ulaşmadan önce yanabilir. Enjeksiyon sırasında hapsolan hava, ek yanık izlerine neden olabilir.
Yüzey tutarsızlığı
Plastikleşme ve viskozitedeki değişiklikler, malzemenin kalıp yüzeyi boyunca akışını değiştirebilir.
Çürük dengesizliği
Çoklu boşluklu kalıplarda, hazırlanan enjeksiyon veya kalıplama koşulları döngüler arasında değiştiğinde parçadan parçaya farklılıklar görülebilir.
Proses Kontrol Önerileri
Kauçuk beslemesini standartlaştırın
Şerit genişliğini, kalınlığını ve yüzey durumunu tutarlı tutun.
Bileşik işlem penceresini doğrulayın.
Vida sıcaklığını ve hızını belirlerken gerçek viskozite, yanma ve kürlenme verilerini kullanın.
Enjeksiyon basıncı eğilimlerini izleyin.
Basınçtaki kademeli değişiklikler, gözle görülür kusurlar artmadan önce besleme, plastikleşme veya vida aşınması sorunlarını ortaya çıkarabilir.
Atış ve ürün ağırlığını karşılaştırın.
Düzenli kilo kontrolü, dozajlama veya yemleme performansındaki değişiklikleri belirlemeye yardımcı olur.
Gereksiz makine duruşlarını sınırlayın.
Uzun süreli kesintiler, çalışma süresini artırır. Kısa süreli durdurmalar, uzun süreli kapanmalar ve üretim yeniden başlatmaları için prosedürler tanımlayın.
Enjeksiyon kapasitesini atış hacmine göre ayarlayın.
Çok küçük bir enjeksiyon için aşırı büyük bir enjeksiyon ünitesi kullanmak, bileşiğin bir kısmının sistemde gereğinden uzun süre kalmasına neden olabilir.
Aşınma parçalarını inceleyin.
Besleme silindirleri, vidalar, tamburlar, contalar ve sensörler önleyici bakıma dahil edilmelidir.
Kayıt onaylanmış ayarlar
Üretim kayıtları şunları içermelidir:
- Besleme boyutları
- Vida hızı
- Varil sıcaklığı
- Çekim hacmi
- Plastikleştirme süresi
- Enjeksiyon basıncı
- Enjeksiyon zamanı
- Kalıp sıcaklığı
- Kürlenme süresi
- Kısmi ağırlık
Doğru Besleme ve Enjeksiyon Sistemini Seçmek
Makine seçimi, genel ekipman boyutundan ziyade ürün ve bileşik esas alınarak yapılmalıdır.
Üreticiler şunları sağlamalıdır:
- Kauçuk türü ve formülasyonu
- Karma yem formu
- Şerit boyutları
- Ürün çizimi
- Kısmi ağırlık
- Çekim hacmi
- Kalıp boyutları
- Çürük sayısı
- İyileşme süresi
- Çıkış hedefi
- Otomasyon gereksinimleri
- Mevcut üretim sorunları
Bu bilgiler, uygun besleme yapısını, vida tasarımını, enjeksiyon kapasitesini ve kontrol konfigürasyonunu belirlemeye yardımcı olur.
Sonuç
Kauçuk enjeksiyon kalıplama makinesinin besleme sistemi, üretim döngüsünün ilk aşamasını kontrol eder. Tutarlı malzeme beslemesi, istikrarlı plastikleştirme ve FIFO (İlk Giren İlk Çıkar) hareketi, öngörülebilir bekleme süresi, enjeksiyon hacmi ve enjeksiyon basıncının korunmasına yardımcı olur.
En iyi sonuçlar, besleme sistemi, vida, enjeksiyon ünitesi, kalıp ve kauçuk bileşiminin birlikte değerlendirilmesinden elde edilir.
TASU geliştiriyor tam otomati̇k kauçuk enjeksi̇yon kaliplama maki̇neleri̇ Ayakkabı, otomotiv parçaları, endüstriyel kauçuk ürünleri ve özel uygulamalar için. Bileşik besleme, püskürtme kapasitesi, kalıp konfigürasyonu ve üretim çıktısı hakkında görüşmek üzere, TASU ile iletişime geçin.
