


稳定的橡胶注射成型始于胶料进入模具之前。进料一致性、物料顺序、螺杆控制和注射准备都会影响注射压力、型腔填充和最终产品质量。.
橡胶注射成型机的送料系统将配制好的橡胶料输送到塑化和注射单元。现代设备可能采用先进先出(FIFO)技术,以使物料的移动和停留时间更加可预测。.
当进料和塑化保持稳定时,制造商可以减少每次进料的差异,降低过早固化的风险,并支持连续自动化生产。.
TASU 将自动送料、先进先出 (FIFO) 注射、移动注射和过程控制集成到其系统中 橡胶注射成型机.
什么是橡胶注塑机送料系统?
进料系统以可控速率将制备好的橡胶化合物输送到塑化单元。.
根据设备配置的不同,该系统可能包括:
- 物料进料口
- 进料辊
- 指南频道
- 塑化螺钉
- 螺旋筒
- 驱动系统
- 温度控制区
- 射击计量机制
- 注射单元
- PLC监控与控制
系统设计必须与胶料的形状、尺寸和加工特性相匹配。过宽、过厚或不均匀的橡胶条会中断供料,并导致射丸制备不均匀。.
与热塑性颗粒不同,实心橡胶化合物通常以条状或预成型材料的形式供应。送料机构必须能够夹持并输送化合物,且不能发生不受控制的滑动、折叠或中断。.
橡胶注射成型中的先进先出 (FIFO) 是什么意思?
FIFO 代表“先进先出”。”
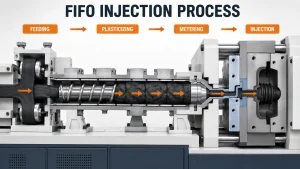
在先进先出(FIFO)橡胶注射系统中,进入塑化单元的化合物首先沿着受控的流动路径进行注射,然后再添加后续材料。.
这种顺序可以防止新添加的橡胶跑到已经在桶内放置更长时间的材料前面。.
时间和温度对橡胶化合物的影响非常显著。如果材料在加热的注塑机内停留时间过长,其粘度可能会发生变化,或者过早发生交联。保持可预测的操作流程有助于控制这种风险。.
进料和先进先出注入过程的工作原理
生产过程通常遵循以下顺序:
- 制备好的橡胶化合物进入进料口。.
- 进料辊或其他受控机构将物料输送到螺杆。.
- 螺杆旋转带动化合物通过塑化筒。.
- 加热和剪切作用可软化橡胶并使其成分均质化。.
- 该机器计量所需的注射量。.
- 进入系统的物料首先向注入出口移动。.
- 将准备好的料液通过浇注道注入到封闭的模具中。.
- 新供应的化合物仍可用于下一个周期。.
- 在连续生产过程中,该过程会重复进行。.
进料、塑化和注射密切相关。进料不均匀会改变进入螺杆的物料量,而塑化不良则会改变注射过程中的流动阻力。.
"(《世界人权宣言》) 完整的橡胶注射成型工艺 解释了材料制备如何与注塑、硫化、开模和产品取出等工序衔接起来。.
为什么物质停留时间很重要
停留时间是指橡胶在进入模具之前在进料、塑化和注射系统中停留的时间。.
影响因素有很多:
- 注射单元容量
- 实际射速
- 喂食顺序
- 螺钉几何形状
- 周期
- 跑步者数量
- 生产中断
- 模具数量
- 复合粘度
- 硫化特性
较短且稳定的停留时间有助于维持化合物可预测的行为。过长或不规律的停留时间可能导致:
- 粘度变化
- 注射压力不稳定
- 过早治愈
- 烧焦的物质
- 喷嘴或闸门堵塞
- 弹丸重量的变化
- 龋洞填充不完整
- 表面缺陷
- 更高的拒收率
先进先出 (FIFO) 技术有助于控制物料移动顺序,但无法纠正不合适的温度设置或过长的机器停机时间。.
先进先出式橡胶注射系统的优势
更稳定的复合条件
物料在塑化和注塑单元中遵循可预测的顺序。因此,连续的注塑成型工序更有可能经历相似的加工条件。.
减少材料停滞
受控运动限制了加热部分内残留的旧化合物量,同时新送入的材料向前推进。.
稳定的注射准备
稳定的进料和计量能够提高注射量的重复性。这对于多腔模具和对重量要求严格的产品尤为重要。.
更可预测的注射压力
化合物粘度的变化会影响填充模具所需的压力。稳定的材料状态有助于获得更一致的注射压力曲线。.
更好地支持自动化
自动化生产依赖于可重复的循环。先进先出(FIFO)供料方式减少了人工物料搬运,并支持跨多个模具或工位的连续运行。.
降低工艺相关废料的风险
稳定的进料和塑化可以减少与注射量不规则、粘度不一致和过早固化相关的缺陷。.
喂养与塑化之间的关系
进料性能不能脱离塑化单元进行优化。.
重要变量包括:
- 橡胶条尺寸
- 进料速率
- 螺杆转速
- 桶温
- 反压
- 镜头大小
- 复合粘度
- 灼热时间
- 周期
- 螺丝状况
当进料不稳定时,螺杆可能接收到的物料过少或过多。这会影响计量、塑化时间和注射量。.
螺杆转速过高会产生不必要的剪切热。螺杆转速过低则可能增加注射准备时间或导致材料均匀性不足。.
正确的配比应该能够软化和均质化化合物,但又不会使其过于接近硫化。.
橡胶送料系统要求
一致的材料尺寸
橡胶条的尺寸应与进料口和辊筒的设计相匹配。宽度或厚度的变化会导致打滑、折叠或进料中断。.
控制进料速率
物料供应速度过快超过螺杆的处理能力可能导致物料堆积。供料不足可能导致注射成型不完全。.
清洁进料路径
灰尘、硫化橡胶和异物会阻碍流动或污染化合物。.
稳定的抓握力
进料辊必须推动橡胶前进,同时不能损坏橡胶或导致不受控制的滑动。.
合适的复合温度
物料温度异常低、温度异常高或硬度异常高时,其进料方式可能与已验证的生产条件不同。.
可靠的传感器
进料传感器和位置控制可以帮助机器在中断影响下一次拍摄之前检测到中断。.
多模生产中的先进先出 (FIFO) 供料
多工位橡胶注塑成型需要注塑单元与每个模具之间密切协调。.
在一个生产周期内:
- 一个模具可能正在接收材料
- 另一个可能正在完成硫化。
- 可能有一家车站即将开放
- 成品零件可以从另一个模具中取出。
- 注射装置可能已经在准备下一针了。
持续稳定的进料使机器能够在模具经历不同生产阶段的同时,准备可重复的注射。.
实际产量取决于模具数量、产品重量、固化时间、注射量和自动化配置。设备选择应基于完整的生产周期,而不仅仅是工位数量。.
塔苏的 橡胶注射成型解决方案 将先进先出 (FIFO) 技术与冷流道设计、移动式注塑和优化的夹紧结构相结合。.
常见的橡胶喂入系统问题
| 问题 | 可能的原因 | 建议检查 |
|---|---|---|
| 喂食中断 | 带材尺寸不正确、滚轮打滑或进料通道堵塞 | 检查材料尺寸、滚轮和导向槽 |
| 不稳定的弹丸重量 | 喂养不规律或计量变化 | 检查进给速度、注射控制和传感器 |
| 高注射压力 | 塑化效果差或化合物粘度高 | 检查料筒温度、螺杆转速和材料 |
| 过早治愈 | 过高的温度、剪切力或停留时间 | 检查温度曲线和循环中断情况 |
| 短镜头 | 注射准备不足或物料流动受限 | 检查喂料、射量、跑道和闸门 |
| 压力波动 | 复合变异、螺杆磨损或进给不稳定 | 比较材料批次并检查螺丝 |
| 表面缺陷 | 污染或塑化不均匀 | 清洁系统并检查物料均匀性 |
| 喷嘴堵塞 | 烧焦的化合物或异物 | 检查停留时间、温度和清洁度 |
如需进一步分析短焦、焦痕、闪光和材料相关问题,请参阅…… 橡胶注塑成型故障排除指南.
先进先出 (FIFO) 进料与物料流控制不佳的比较
| 比较 | 先进先出控制喂养 | 流量控制不佳 |
| 物料订单 | 可预测的 | 可能有所不同 |
| 停留时间 | 更一致 | 不太稳定 |
| 射门量 | 更容易控制 | 更易变化 |
| 复合条件 | 更稳定 | 更大的变异性 |
| 焦烧管理 | 改进 | 更难 |
| 压力重复性 | 更高 | 更难以预测 |
| 自动化兼容性 | 强的 | 更多手动调节 |
| 连续生产 | 更稳定 | 更大的中断风险 |
先进先出(FIFO)技术并不能取代化合物测试、机器设置或模具优化。它的目的是在注塑系统中创建更可控的材料路径。.
供料问题如何影响注塑件质量
短镜头
喂食不足或注射不完整可能导致部分腔体未被填充。.
部分重量差异
不规则的物料输送会改变每个循环中注入的物料量。.
闪光灯
注射量过大可能会将橡胶挤入分型线或模具排气孔中。.
烧伤痕迹
化合物在料筒中停留时间过长可能会在进入模具前烧焦。注射过程中滞留的空气也会产生额外的烧痕。.
表面不一致性
塑化和粘度的变化会改变材料在模具表面的流动。.
龋齿失衡
当循环之间准备的注射或注塑条件发生变化时,多腔模具可能会出现零件之间的差异。.
过程控制建议
规范橡胶饲料
保持条带宽度、厚度和表面状况一致。.
验证化合物处理窗口
在确定螺杆温度和转速时,请使用实际粘度、焦烧和固化数据。.
监测注射压力趋势
压力逐渐变化可能会在可见缺陷增加之前,揭示出进给、塑化或螺杆磨损问题。.
比较注射重量和产品重量
定期检查体重有助于发现计量或饲喂性能的变化。.
减少不必要的机器停机
长时间停机会增加设备停留时间。制定短时停机、长时间停机和生产重启的程序。.
注射容量与注射剂量相匹配
使用过大的注射装置注射非常小的剂量,可能会导致部分化合物在体内停留过长时间。.
检查易损件
进料辊、螺杆、料筒、密封件和传感器都应纳入预防性维护范围。.
记录已验证的设置
生产记录应包括:
- 进料尺寸
- 螺杆转速
- 桶温
- 射门量
- 塑化时间
- 注射压力
- 注射时间
- 模具温度
- 固化时间
- 零件重量
选择合适的喂料和注射系统
机器的选择应该从产品和配方入手,而不是从设备的总体尺寸入手。.
制造商应提供:
- 橡胶类型和配方
- 复合饲料形式
- 条带尺寸
- 产品图纸
- 零件重量
- 射门量
- 模具尺寸
- 空腔数量
- 治愈时间
- 输出目标
- 自动化要求
- 当前生产问题
这些信息有助于确定合适的进料结构、螺杆设计、注射能力和控制配置。.
结论
橡胶注射成型机的送料系统控制着生产周期的第一阶段。稳定的物料输送、塑化过程以及先进先出(FIFO)的物料流动有助于维持可预测的物料停留时间、注射量和注射压力。.
将送料系统、螺杆、注塑单元、模具和橡胶化合物一起评估,才能得出最准确的结果。.
TASU 开发 全自动橡胶注射成型机 适用于鞋类、汽车零部件、工业橡胶制品和定制应用。讨论配方输送、注射量、模具配置和生产产量等问题。, 联系TASU.
