


Quá trình ép phun cao su ổn định bắt đầu trước khi hỗn hợp đến khuôn. Độ ổn định của quá trình cấp liệu, trình tự vật liệu, điều khiển trục vít và chuẩn bị phun đều ảnh hưởng đến áp suất phun, độ đầy khoang khuôn và chất lượng sản phẩm cuối cùng.
Hệ thống cấp liệu của máy ép phun cao su cung cấp hỗn hợp đã chuẩn bị đến bộ phận hóa dẻo và phun. Thiết bị hiện đại có thể sử dụng công nghệ nhập trước xuất trước (FIFO) để giúp việc di chuyển và thời gian lưu trữ vật liệu trở nên dễ dự đoán hơn.
Khi quá trình cấp liệu và làm dẻo được duy trì ổn định, các nhà sản xuất có thể giảm thiểu sự biến đổi giữa các mẻ in, giảm nguy cơ đóng rắn sớm và hỗ trợ sản xuất tự động liên tục.
TASU tích hợp hệ thống cấp liệu tự động, bơm FIFO, bơm di động và điều khiển quy trình vào sản phẩm của mình. máy ép phun cao su.
Hệ thống cấp liệu của máy ép phun cao su là gì?
Hệ thống cấp liệu chuyển hỗn hợp cao su đã chuẩn bị vào bộ phận hóa dẻo với tốc độ được kiểm soát.
Tùy thuộc vào cấu hình thiết bị, hệ thống có thể bao gồm:
- Cửa nạp liệu
- Con lăn cấp liệu
- Kênh hướng dẫn
- Vít làm mềm nhựa
- Nòng vít
- Hệ thống truyền động
- Khu vực kiểm soát nhiệt độ
- Cơ chế đo sáng
- Đơn vị tiêm
- Giám sát và điều khiển PLC
Thiết kế hệ thống phải phù hợp với hình dạng, kích thước và đặc tính xử lý của vật liệu. Các dải cao su quá rộng, quá dày hoặc không đồng nhất có thể làm gián đoạn quá trình cấp liệu và dẫn đến việc chuẩn bị nguyên liệu không đều.
Khác với hạt nhựa nhiệt dẻo, hợp chất cao su rắn thường được cung cấp dưới dạng dải hoặc vật liệu đã được định hình sẵn. Cơ cấu cấp liệu phải kẹp và đẩy hợp chất tiến lên mà không bị trượt, gấp hoặc gián đoạn ngoài ý muốn.
FIFO có nghĩa là gì trong ép phun cao su?
FIFO là viết tắt của "first in, first out" (vào trước ra trước).“
Trong hệ thống ép phun cao su FIFO, hỗn hợp đi vào bộ phận hóa dẻo trước tiên sẽ đi theo một đường dẫn dòng chảy được kiểm soát và được bơm vào trước khi các vật liệu được thêm vào sau đó.
Trình tự này ngăn không cho cao su mới được cung cấp di chuyển trước phần cao su đã ở trong thùng lâu hơn.
Thời gian và nhiệt độ ảnh hưởng mạnh mẽ đến các hợp chất cao su. Vật liệu được giữ trong thiết bị ép phun gia nhiệt quá lâu có thể làm thay đổi độ nhớt hoặc bắt đầu liên kết ngang sớm. Duy trì một trình tự có thể dự đoán được giúp kiểm soát rủi ro này.
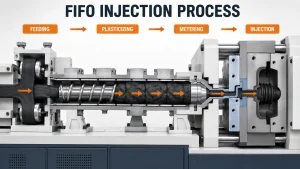
Cách thức hoạt động của quy trình cấp liệu và tiêm FIFO
Quy trình sản xuất thường diễn ra theo trình tự sau:
- Hỗn hợp cao su đã được chuẩn bị sẽ đi vào cửa nạp liệu.
- Các con lăn cấp liệu hoặc cơ cấu điều khiển khác sẽ đưa vật liệu đến trục vít.
- Việc quay trục vít sẽ đẩy hỗn hợp đi qua thùng làm dẻo.
- Nhiệt và lực cắt làm mềm và đồng nhất hóa cao su.
- Máy sẽ tự động đo lượng nguyên liệu cần thiết cho mỗi lần pha chế.
- Vật liệu đi vào hệ thống trước tiên sẽ di chuyển về phía cửa thoát liệu.
- Hỗn hợp nhựa đã chuẩn bị được bơm qua đường dẫn vào khuôn kín.
- Hợp chất mới được cung cấp vẫn có sẵn cho chu kỳ tiếp theo.
- Quá trình này lặp đi lặp lại trong suốt quá trình sản xuất liên tục.
Quá trình cấp liệu, hóa dẻo và phun có mối liên hệ chặt chẽ với nhau. Việc cấp liệu không đều sẽ làm thay đổi lượng vật liệu đi vào trục vít, trong khi quá trình hóa dẻo kém sẽ làm thay đổi sức cản dòng chảy trong quá trình phun.
Các quá trình ép phun cao su hoàn chỉnh Bài viết giải thích mối liên hệ giữa quá trình chuẩn bị nguyên liệu với quá trình ép phun, lưu hóa, mở khuôn và lấy sản phẩm ra khỏi khuôn.
Tại sao thời gian lưu trú của vật chất lại quan trọng?
Thời gian lưu trú mô tả khoảng thời gian cao su nằm bên trong hệ thống cấp liệu, hóa dẻo và phun trước khi vào khuôn.
Có nhiều yếu tố ảnh hưởng đến điều đó:
- Dung tích đơn vị tiêm
- Khối lượng bắn thực tế
- Trình tự cho ăn
- Hình học vít
- Thời gian chu kỳ
- Khối lượng người chạy
- Gián đoạn sản xuất
- Số lượng khuôn
- Độ nhớt hỗn hợp
- Đặc tính lưu hóa
Thời gian lưu trú ngắn và ổn định giúp duy trì hành vi của hợp chất một cách dễ dự đoán. Thời gian lưu trú quá dài hoặc không đều có thể dẫn đến:
- Thay đổi độ nhớt
- Áp suất phun không ổn định
- Chữa trị sớm
- Vật liệu bị cháy
- Vòi phun hoặc cửa van bị tắc
- Sự thay đổi về trọng lượng viên đạn
- Trám răng chưa hoàn chỉnh
- Các khuyết tật bề mặt
- Tỷ lệ từ chối cao hơn
Công nghệ FIFO giúp kiểm soát thứ tự di chuyển vật liệu, nhưng nó không thể khắc phục các cài đặt nhiệt độ không phù hợp hoặc thời gian máy ngừng hoạt động quá mức.
Lợi ích của hệ thống phun cao su FIFO
Điều kiện hợp chất nhất quán hơn
Vật liệu được xử lý theo một trình tự có thể dự đoán được thông qua bộ phận làm dẻo và ép phun. Do đó, các lần phun liên tiếp có nhiều khả năng trải qua các điều kiện xử lý tương tự.
Giảm thiểu tình trạng ứ đọng vật chất
Sự chuyển động được kiểm soát giúp hạn chế lượng vật liệu cũ còn sót lại bên trong các phần được gia nhiệt trong khi vật liệu mới được đưa vào tiến lên.
Chuẩn bị cảnh quay ổn định
Việc cấp liệu và định lượng nhất quán giúp cải thiện độ lặp lại của thể tích phun. Điều này đặc biệt quan trọng đối với khuôn nhiều khoang và các sản phẩm có yêu cầu trọng lượng nghiêm ngặt.
Áp suất phun dễ dự đoán hơn
Sự thay đổi độ nhớt của hỗn hợp ảnh hưởng đến áp suất cần thiết để đổ đầy khuôn. Điều kiện vật liệu ổn định giúp tạo ra đường cong áp suất phun nhất quán hơn.
Hỗ trợ tốt hơn cho tự động hóa
Sản xuất tự động phụ thuộc vào các chu kỳ lặp lại. Phương pháp cấp liệu FIFO (vào trước ra trước) giúp giảm thiểu việc thao tác vật liệu thủ công và hỗ trợ hoạt động liên tục trên nhiều khuôn hoặc trạm khác nhau.
Giảm nguy cơ phế phẩm liên quan đến quy trình sản xuất.
Việc cấp liệu và làm dẻo ổn định có thể giảm thiểu các khuyết tật liên quan đến thể tích phun không đều, độ nhớt không nhất quán và quá trình đóng rắn sớm.
Mối quan hệ giữa việc cho ăn và sự dẻo hóa
Hiệu suất cấp liệu không thể được tối ưu hóa riêng biệt với bộ phận làm dẻo.
Các biến số quan trọng bao gồm:
- Kích thước dải cao su
- Tốc độ cấp liệu
- Tốc độ vít
- Nhiệt độ thùng
- Áp suất ngược
- Kích thước phát bắn
- Độ nhớt hỗn hợp
- Thời gian cháy nắng
- Chu kỳ
- Tình trạng vít
Khi quá trình cấp liệu không ổn định, trục vít có thể nhận quá ít hoặc quá nhiều vật liệu. Điều này có thể ảnh hưởng đến định lượng, thời gian hóa dẻo và thể tích phun.
Tốc độ trục vít quá cao có thể tạo ra nhiệt lượng cắt không cần thiết. Tốc độ trục vít quá thấp có thể làm tăng thời gian chuẩn bị phôi hoặc tạo ra độ đồng nhất vật liệu không đủ.
Sự kết hợp đúng đắn sẽ làm mềm và đồng nhất hỗn hợp mà không làm cho nó tiến quá gần đến quá trình lưu hóa.
Yêu cầu của hệ thống cấp liệu cao su
Kích thước vật liệu nhất quán
Các dải cao su phải phù hợp với thiết kế cửa nạp liệu và con lăn. Sự khác biệt về chiều rộng hoặc độ dày có thể gây ra hiện tượng trượt, gấp hoặc gián đoạn quá trình cấp liệu.
Tốc độ cấp liệu được kiểm soát
Cung cấp nguyên liệu nhanh hơn tốc độ xử lý của vít tải có thể gây tích tụ vật liệu. Việc cấp liệu không đủ có thể dẫn đến quá trình chuẩn bị phun không hoàn chỉnh.
Đường dẫn thức ăn sạch sẽ
Bụi, cao su đã lưu hóa và các vật liệu lạ có thể cản trở sự chuyển động hoặc làm ô nhiễm hỗn hợp.
Lực kẹp ổn định
Các con lăn cấp liệu phải đẩy cao su tiến lên mà không làm hỏng nó hoặc để xảy ra hiện tượng trượt không kiểm soát.
Nhiệt độ hỗn hợp thích hợp
Nguyên liệu có nhiệt độ quá lạnh, quá nóng hoặc quá cứng có thể dẫn đến quá trình cấp liệu khác so với điều kiện sản xuất đã được kiểm định.
Cảm biến đáng tin cậy
Các cảm biến cấp liệu và bộ điều khiển vị trí giúp máy phát hiện các sự cố trước khi chúng ảnh hưởng đến lần in tiếp theo.
Cấp liệu FIFO trong sản xuất nhiều khuôn
Ép phun cao su đa trạm đòi hỏi sự phối hợp chặt chẽ giữa bộ phận phun và từng khuôn.
Trong một chu kỳ sản xuất:
- Một khuôn có thể đang nhận vật liệu.
- Một công đoạn khác có thể là hoàn tất quá trình lưu hóa.
- Một nhà ga có thể sẽ mở cửa.
- Các chi tiết hoàn thiện có thể được lấy ra từ khuôn khác.
- Máy tiêm có thể đang chuẩn bị cho mũi tiêm tiếp theo.
Việc cấp liệu ổn định cho phép máy tạo ra các sản phẩm in lặp lại trong khi khuôn di chuyển qua các giai đoạn sản xuất khác nhau.
Sản lượng thực tế phụ thuộc vào số lượng khuôn, trọng lượng sản phẩm, thời gian sấy khô, công suất phun và cấu hình tự động hóa. Việc lựa chọn thiết bị nên dựa trên toàn bộ chu trình sản xuất chứ không chỉ dựa vào số lượng trạm làm việc.
của TASU giải pháp ép phun cao su Kết hợp công nghệ FIFO với thiết kế hệ thống dẫn nước nguội, phun di động và cấu trúc kẹp được tối ưu hóa.
Các vấn đề thường gặp trong hệ thống cấp liệu cao su
| Vấn đề | Nguyên nhân có thể | Các kiểm tra được đề xuất |
|---|---|---|
| Sự gián đoạn cho ăn | Kích thước dải vật liệu không chính xác, con lăn bị trượt hoặc đường dẫn vật liệu bị tắc nghẽn | Kiểm tra kích thước vật liệu, con lăn và rãnh dẫn hướng. |
| Trọng lượng viên đạn không ổn định | Sự thay đổi về lượng thức ăn hoặc định lượng không đều | Kiểm tra tốc độ cấp liệu, bộ điều khiển bắn và cảm biến. |
| Áp suất phun cao | Khả năng hóa dẻo kém hoặc độ nhớt hỗn hợp cao | Kiểm tra nhiệt độ thùng, tốc độ trục vít và vật liệu. |
| Chữa trị sớm | Nhiệt độ, lực cắt hoặc thời gian lưu trú quá mức | Kiểm tra biểu đồ nhiệt độ và sự gián đoạn chu trình. |
| Ảnh chụp ngắn | Chuẩn bị cảnh quay chưa đầy đủ hoặc luồng vật liệu bị hạn chế | Kiểm tra việc cấp liệu, lượng bắn, đường dẫn và cổng. |
| Biến động áp suất | Biến thiên phức hợp, mòn vít hoặc cấp liệu không đồng đều | So sánh các lô vật liệu và kiểm tra vít. |
| Các khuyết tật bề mặt | Nhiễm bẩn hoặc quá trình hóa dẻo không đồng đều | Làm sạch hệ thống và kiểm tra tính đồng nhất của vật liệu. |
| Vòi phun bị tắc | Hợp chất bị cháy hoặc vật liệu lạ | Kiểm tra thời gian lưu trú, nhiệt độ và độ sạch sẽ. |
Để phân tích sâu hơn về các sự cố như bắn thiếu tia lửa, cháy xém, tia lửa đột ngột và các vấn đề liên quan đến vật liệu, vui lòng tham khảo [tham khảo]. Hướng dẫn khắc phục sự cố ép phun cao su.
Phương pháp cấp liệu FIFO so với luồng vật liệu được kiểm soát kém
| So sánh | Cấp liệu theo phương pháp FIFO (vào trước ra trước) | Dòng chảy được kiểm soát kém |
| Đơn đặt hàng vật liệu | Có thể dự đoán được | Có thể khác nhau |
| Thời gian lưu trú | Nhất quán hơn | Ít nhất quán hơn |
| Số lượng phát bắn | Dễ điều khiển hơn | Biến đổi nhiều hơn |
| Điều kiện phức hợp | Ổn định hơn | Sự đa dạng lớn hơn |
| Quản lý cháy rừng | Cải tiến | Khó khăn hơn |
| Độ lặp lại của áp suất | Cao hơn | Ít dự đoán được hơn |
| Khả năng tương thích tự động hóa | Mạnh | Điều chỉnh thủ công nhiều hơn |
| Sản xuất liên tục | Ổn định hơn | Nguy cơ gián đoạn cao hơn |
Phương pháp FIFO không loại bỏ nhu cầu thử nghiệm hỗn hợp, thiết lập máy móc hoặc tối ưu hóa khuôn mẫu. Mục đích của nó là tạo ra một đường dẫn vật liệu được kiểm soát tốt hơn trong hệ thống phun ép.
Ảnh hưởng của các vấn đề về cấp liệu đến chất lượng sản phẩm đúc
Ảnh chụp ngắn
Việc cho ăn không đủ hoặc tiêm không hết có thể khiến một số phần trong khoang miệng không được lấp đầy.
Biến đổi trọng lượng bộ phận
Việc cung cấp vật liệu không đều đặn làm thay đổi lượng vật liệu được bơm vào trong mỗi chu kỳ.
Đèn flash
Lượng phun quá nhiều có thể đẩy cao su vào đường phân khuôn hoặc các lỗ thông hơi của khuôn.
vết bỏng
Hợp chất lưu lại quá lâu trong thùng chứa có thể bị cháy xém trước khi đến khuôn. Không khí bị kẹt trong quá trình phun có thể tạo ra thêm các vết cháy.
Sự không đồng nhất trên bề mặt
Sự thay đổi về độ dẻo và độ nhớt có thể làm thay đổi dòng chảy của vật liệu trên bề mặt khuôn.
Mất cân bằng sâu răng
Khuôn nhiều khoang có thể xuất hiện sự khác biệt giữa các sản phẩm khi điều kiện chuẩn bị vật liệu phun hoặc điều kiện bơm thay đổi giữa các chu kỳ.
Các khuyến nghị về kiểm soát quy trình
Chuẩn hóa nguồn cung cấp cao su
Đảm bảo chiều rộng, độ dày và điều kiện bề mặt của dải vật liệu luôn đồng nhất.
Xác minh cửa sổ xử lý hợp chất
Sử dụng dữ liệu thực tế về độ nhớt, điểm cháy và quá trình đóng rắn khi thiết lập nhiệt độ và tốc độ trục vít.
Theo dõi xu hướng áp suất phun
Việc thay đổi áp suất từ từ có thể giúp phát hiện các vấn đề về cấp liệu, hóa dẻo hoặc mài mòn vít trước khi các khuyết tật có thể nhìn thấy tăng lên.
So sánh trọng lượng sản phẩm và trọng lượng bắn.
Việc kiểm tra cân nặng thường xuyên giúp phát hiện những thay đổi trong quá trình định lượng hoặc hiệu suất cho ăn.
Hạn chế việc dừng máy không cần thiết.
Thời gian gián đoạn kéo dài làm tăng thời gian lưu trú. Cần xác định quy trình cho các trường hợp dừng ngắn, ngừng hoạt động dài hạn và khởi động lại sản xuất.
Phù hợp dung tích bơm với kích thước liều lượng.
Việc sử dụng thiết bị tiêm quá lớn cho một liều lượng rất nhỏ có thể khiến một phần hợp chất bị giữ lại bên trong hệ thống quá lâu.
Kiểm tra các bộ phận hao mòn
Các bộ phận như con lăn cấp liệu, vít tải, thùng chứa, gioăng và cảm biến cần được đưa vào bảo trì phòng ngừa.
Ghi lại các cài đặt đã được xác thực
Hồ sơ sản xuất cần bao gồm:
- Kích thước thức ăn
- Tốc độ vít
- Nhiệt độ thùng
- Số lượng phát bắn
- Thời gian hóa dẻo
- Áp suất phun
- Thời gian tiêm
- Nhiệt độ khuôn
- Thời gian đông cứng
- Trọng lượng bộ phận
Lựa chọn hệ thống cho ăn và tiêm phù hợp
Việc lựa chọn máy móc nên bắt đầu từ sản phẩm và thành phần cụ thể hơn là chỉ dựa vào kích thước tổng thể của thiết bị.
Các nhà sản xuất nên cung cấp:
- Loại và công thức cao su
- Thức ăn hỗn hợp dạng
- Kích thước dải
- Bản vẽ sản phẩm
- Trọng lượng bộ phận
- Số lượng phát bắn
- Kích thước khuôn
- Số lượng lỗ sâu răng
- Thời gian chữa trị
- Mục tiêu đầu ra
- Yêu cầu tự động hóa
- Các vấn đề sản xuất hiện tại
Thông tin này giúp xác định cấu trúc cấp liệu, thiết kế trục vít, công suất phun và cấu hình điều khiển phù hợp.
Phần kết luận
Hệ thống cấp liệu của máy ép phun cao su kiểm soát giai đoạn đầu tiên của chu trình sản xuất. Việc cung cấp vật liệu ổn định, quá trình hóa dẻo diễn ra đều đặn và nguyên tắc FIFO (vào trước ra trước) giúp duy trì thời gian lưu trú, thể tích phun và áp suất phun ở mức có thể dự đoán được.
Kết quả tốt nhất thu được khi đánh giá đồng thời hệ thống cấp liệu, trục vít, bộ phận phun, khuôn và hỗn hợp cao su.
TASU phát triển máy ép phun cao su hoàn toàn tự động Dùng cho giày dép, linh kiện ô tô, sản phẩm cao su công nghiệp và các ứng dụng tùy chỉnh. Để thảo luận về việc cấp liệu hỗn hợp, công suất phun, cấu hình khuôn và sản lượng sản xuất, liên hệ TASU.
