


Стабільне лиття гуми під тиском починається ще до того, як компаунд потрапляє у форму. Консистенція подачі, послідовність матеріалу, контроль шнека та підготовка до впорскування впливають на тиск впорскування, заповнення порожнини та якість кінцевого продукту.
Система подачі гумової суміші ливарної машини подає підготовлену суміш до блоку пластифікації та інжекції. Сучасне обладнання може використовувати технологію «першим прийшов — першим вийшов» — широко відому як FIFO — щоб зробити рух матеріалу та час його перебування більш передбачуваним.
Коли подача та пластифікація залишаються стабільними, виробники можуть зменшити варіації від удару до удару, знизити ризик передчасного затвердіння та підтримувати безперервне автоматизоване виробництво.
TASU інтегрує автоматичну подачу, FIFO-впорскування, мобільне впорскування та засоби керування процесами у свою машини для лиття гуми під тиском.
Що таке система подачі гумових виробів для лиття під тиском?
Система подачі з контрольованою швидкістю подає підготовлену гумову суміш у пластифікатор.
Залежно від конфігурації обладнання, система може включати:
- Вхід для подачі матеріалу
- Подавальні ролики
- Направляючий канал
- Пластифікуючий шнек
- Гвинтовий ствол
- Система приводу
- Зони контролю температури
- Механізм вимірювання пострілів
- Блок впорскування
- Моніторинг та керування ПЛК
Конструкція системи повинна відповідати формі, розмірам та технологічним характеристикам компаунда. Занадто широкі, занадто товсті або нерівномірні гумові смужки можуть переривати подачу та призводити до нерівномірного приготування порції.
На відміну від термопластичних гранул, тверді гумові суміші часто постачаються у вигляді стрічок або попередньо сформованого матеріалу. Механізм подачі повинен захоплювати та просувати суміш без неконтрольованого ковзання, згинання або переривання.
Що означає FIFO у лиття під тиском гуми?
FIFO розшифровується як “перший прийшов, перший вийшов”.”
У системі впорскування гуми FIFO компаунд, що потрапляє в пластифікатор, спочатку проходить контрольований шлях потоку та впорскується перед тим, як додається матеріал пізніше.
Ця послідовність запобігає просуванню нещодавно поданої гуми попереду матеріалу, який вже провів більше часу всередині циліндра.
Час і температура сильно впливають на гумові суміші. Матеріал, який занадто довго перебуває в нагрітому інжекторному блоці, може змінити свою в'язкість або почати передчасне зшивання. Дотримання передбачуваної послідовності допомагає контролювати цей ризик.
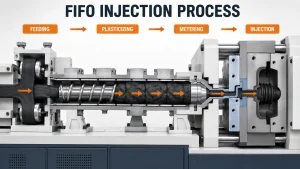
Як працює процес подачі та FIFO-вприскування
Виробництво зазвичай дотримується наступної послідовності:
- Підготовлена гумова суміш надходить у вхідний отвір для подачі.
- Подаючі ролики або інший керований механізм подають матеріал до шнека.
- Обертання шнека переміщує компаунд через пластифікуючий барабан.
- Нагрівання та зсув розм'якшують та гомогенізують гуму.
- Машина дозує необхідний об'єм порції.
- Матеріал, який спочатку потрапив у систему, рухається до виходу впорскування.
- Підготовлений постріл впорскується через жолоб у закриту форму.
- Щойно поставлена суміш залишається доступною для наступного циклу.
- Процес повторюється під час безперервного виробництва.
Подача, пластифікація та ін'єкція тісно пов'язані. Нерівномірна подача змінює кількість матеріалу, що надходить у шнек, тоді як погана пластифікація змінює опір потоку під час ін'єкції.
У "The повний процес лиття гуми під тиском пояснює, як підготовка матеріалу пов'язана з ін'єкцією, вулканізацією, відкриттям форми та видаленням виробу.
Чому важливий час проживання в матеріальних цінностях
Час перебування описує, як довго гума залишається в системі подачі, пластифікації та впорскування, перш ніж потрапити у форму.
На це впливає кілька факторів:
- Потужність інжекторного блоку
- Фактичний об'єм пострілу
- Послідовність годування
- Геометрія гвинта
- Час циклу
- Обсяг бігуна
- Перебої у виробництві
- Кількість форм
- В'язкість суміші
- Характеристики вулканізації
Короткий, послідовний час перебування допомагає підтримувати передбачувану поведінку сполуки. Надмірний або нерегулярний час перебування може призвести до:
- Зміни в'язкості
- Нестабільний тиск впорскування
- Передчасне затвердіння
- Обпалений матеріал
- Заблоковані форсунки або затвори
- Різниця у вазі пострілу
- Неповне заповнення порожнини
- Поверхневі дефекти
- Вищі показники відмов
Технологія FIFO допомагає контролювати порядок руху матеріалу, але вона не може виправити невідповідні налаштування температури або надмірний час простою машини.
Переваги системи впорскування гуми FIFO
Більш послідовна складна умова
Матеріал проходить через блок пластифікації та інжекції у передбачуваній послідовності. Тому послідовні впорскування, швидше за все, проходитимуть подібні умови обробки.
Зменшення застою матеріалу
Контрольований рух обмежує кількість старого компаунда, що залишається всередині нагрітих секцій, під час просування нового матеріалу.
Підготовка до стабільного пострілу
Постійна подача та дозування покращують повторюваність об'єму порції. Це особливо важливо для багатопорожнинних форм та виробів із суворими вимогами до ваги.
Більш передбачуваний тиск впорскування
Зміни в'язкості компаунда впливають на тиск, необхідний для заповнення форми. Стабільний стан матеріалу допомагає отримати більш стабільні криві тиску впорскування.
Краща підтримка автоматизації
Автоматичне виробництво залежить від повторюваних циклів. Подача FIFO зменшує ручне оброблення матеріалу та підтримує безперервну роботу на кількох формах або станціях.
Менший ризик браку, пов'язаного з процесом
Стабільна подача та пластифікація можуть зменшити дефекти, пов'язані з нерівномірним об'ємом порції, нестабільною в'язкістю та передчасним затвердінням.
Зв'язок між годуванням та пластифікацією
Продуктивність подачі не може бути оптимізована окремо від пластифікуючого блоку.
Важливі змінні включають:
- Розміри гумової смужки
- Швидкість подачі
- Швидкість гвинта
- Температура бочки
- Зворотний тиск
- Розмір пострілу
- В'язкість суміші
- Час опіків
- Інтервал циклу
- Стан гвинта
Коли подача стає нестабільною, шнек може отримувати занадто мало або занадто багато матеріалу. Це може вплинути на дозування, час пластифікації та об'єм впорскування.
Надмірна швидкість шнека може створювати непотрібне тепло від зсуву. Дуже низька швидкість шнека може збільшити час підготовки до дозування або призвести до недостатньої однорідності матеріалу.
Правильна комбінація повинна пом'якшити та гомогенізувати суміш, не наближаючи її надто до вулканізації.
Вимоги до системи подачі гуми
Стабільні розміри матеріалу
Гумові смужки повинні відповідати конструкції вхідного отвору для подачі та ролика. Різниця в ширині або товщині може призвести до ковзання, згинання або переривання подачі.
Контрольована швидкість подачі
Подача матеріалу швидше, ніж шнек може обробити, може призвести до накопичення. Недостатня подача може призвести до неповної підготовки порції.
Чистий шлях годування
Пил, затверділа гума та сторонні матеріали можуть перешкоджати руху або забруднити компаунд.
Стабільна сила захоплення
Подавальні ролики повинні просувати гуму, не пошкоджуючи її та не допускаючи неконтрольованого ковзання.
Відповідна температура суміші
Незвично холодний, гарячий або жорсткий матеріал може подаватись інакше, ніж за перевірених виробничих умов.
Надійні датчики
Датчики подачі та елементи керування положенням допомагають машині виявляти перебої, перш ніж вони вплинуть на наступний знімок.
FIFO-завантаження у виробництві з кількома формами
Багатостанційне лиття гуми під тиском вимагає тісної координації між ливарним блоком та кожною формою.
Протягом одного виробничого циклу:
- Одна форма може приймати матеріал
- Інший, можливо, завершує вулканізацію
- Можливо, відкриється одна станція
- Готові деталі можна вийняти з іншої форми
- Можливо, інжекторний блок вже готує наступний укол
Постійна подача дозволяє машині готувати повторювані постріли, поки форми проходять різні етапи виробництва.
Фактичний вихід залежить від кількості форм, ваги продукту, часу затвердіння, продуктивності впорскування та конфігурації автоматизації. Вибір обладнання повинен базуватися на повному виробничому циклі, а не лише на кількості станцій.
ТАСУ розчини для лиття гуми під тиском поєднують технологію FIFO з конструкцією холодного канави, мобільним впорскуванням та оптимізованими затискними конструкціями.
Поширені проблеми системи подачі гуми
| Проблема | Можливі причини | Рекомендовані перевірки |
|---|---|---|
| Переривання годування | Неправильний розмір смуги, ковзаючі ролики або заблокований шлях подачі | Перевірте розміри матеріалу, ролики та напрямний канал |
| Нестабільна вага пострілу | Нерегулярне годування або варіації дозування | Перевірте швидкість подачі, елементи керування пострілом та датчики |
| Високий тиск впорскування | Погана пластифікація або висока в'язкість суміші | Перевірте температуру барабана, швидкість шнека та матеріал |
| Передчасне затвердіння | Надмірна температура, зсув або час перебування | Перевірте температурний профіль та переривання циклу |
| Короткі удари | Недостатня підготовка до розпилення або обмежений потік матеріалу | Перевірте подачу, об'єм порції, бігун та затвор |
| Коливання тиску | Варіація складних деталей, знос шнека або нестабільна подача | Порівняйте партії матеріалів та перевірте гвинт |
| Поверхневі дефекти | Забруднення або нерівномірна пластифікація | Очистіть систему та перевірте однорідність матеріалу |
| Заблоковане сопло | Обгорілий компаунд або сторонній матеріал | Перевірте час перебування, температуру та чистоту |
Для подальшого аналізу коротких знімків, обгорання, спалаху та проблем, пов'язаних з матеріалом, зверніться до посібник з усунення несправностей гумового лиття під тиском.
Подача FIFO проти погано контрольованого потоку матеріалу
| Порівняння | Годування за принципом FIFO | Погано контрольований потік |
| Замовлення матеріалів | Передбачуваний | Може відрізнятися |
| Час проживання | Більш послідовний | Менш послідовний |
| Обсяг пострілу | Легше контролювати | Більш змінна |
| Складена умова | Більш стабільний | Більша варіація |
| Управління опіками | Покращено | Складніше |
| Повторюваність тиску | Вища | Менш передбачуваний |
| Сумісність автоматизації | Сильний | Більше ручного налаштування |
| Безперервне виробництво | Більш стабільний | Більший ризик переривання |
Метод FIFO не усуває необхідності у випробуванні компаундів, налаштуванні машини чи оптимізації прес-форми. Його метою є створення більш контрольованого шляху матеріалу в системі впорскування.
Як проблеми з подачею впливають на якість литих деталей
Короткі удари
Недостатнє годування або неповний ін'єкцій можуть залишити ділянки порожнини незаповненими.
Варіація ваги частини
Нерівномірна подача матеріалу змінює кількість впорскуваного матеріалу протягом кожного циклу.
Спалах
Надмірний об'єм впорскування може призвести до потрапляння гуми в лінію розриву або вентиляційні отвори форми.
Сліди від опіків
Компаунд, який занадто довго залишається в бочці, може підгоріти, не потрапивши до форми. Повітря, що потрапило під час ін'єкції, може призвести до появи додаткових слідів опіків.
Нерівномірність поверхні
Зміни пластифікації та в'язкості можуть змінити потік матеріалу по поверхні форми.
Дисбаланс порожнини
Багатопорожнинні форми можуть демонструвати варіації від деталі до деталі, коли підготовлений впорскування або умови впорскування змінюються між циклами.
Рекомендації щодо контролю процесів
Стандартизуйте подачу гуми
Підтримуйте однакову ширину, товщину та стан поверхні смуги.
Перевірте вікно обробки сполуки
Використовуйте фактичні дані в'язкості, обпалу та затвердіння під час встановлення температури та швидкості шнека.
Моніторинг тенденцій тиску впорскування
Поступові зміни тиску можуть виявити проблеми з подачею, пластифікацією або зносом шнеків, перш ніж видимі дефекти посиляться.
Порівняйте вагу порції та продукту
Регулярні перевірки ваги допомагають виявити зміни в дозуванні або продуктивності годування.
Обмежте непотрібні зупинки машини
Тривалі перерви збільшують час перебування. Визначте процедури для короткочасних зупинок, тривалих зупинок та перезапуску виробництва.
Зіставте ємність ін'єкції з розміром дози
Використання надмірно великого інжекторного блоку для дуже малої дози може призвести до того, що частина складу залишатиметься в системі занадто довго.
Перевірте компоненти, що зношуються
Подаючі ролики, шнеки, барабани, ущільнення та датчики повинні бути включені до профілактичного обслуговування.
Запис перевірених налаштувань
Виробничі записи повинні містити:
- Розміри подачі
- Швидкість гвинта
- Температура бочки
- Обсяг пострілу
- Час пластифікації
- Тиск впорскування
- Час впорскування
- Температура цвілі
- Час затвердіння
- Вага деталі
Вибір правильної системи годування та ін'єкцій
Вибір машини слід починати з продукту та складу, а не із загального розміру обладнання.
Виробники повинні забезпечити:
- Тип і склад гуми
- Форма комбікорму
- Розміри смуги
- Креслення виробу
- Вага деталі
- Обсяг пострілу
- Розміри прес-форми
- Кількість порожнин
- Час затвердіння
- Вихідний показник
- Вимоги до автоматизації
- Поточні виробничі проблеми
Ця інформація допомагає визначити відповідну структуру подачі, конструкцію шнека, продуктивність впорскування та конфігурацію керування.
Висновок
Система подачі гуми в ливарній машині контролює перший етап виробничого циклу. Постійна подача матеріалу, стабільна пластифікація та рух FIFO допомагають підтримувати передбачуваний час перебування, об'єм порції та тиск впорскування.
Найкращі результати отримані при спільній оцінці системи подачі, шнека, блоку впорскування, форми та гумової суміші.
ТАСУ розвивається повністю автоматичні машини для лиття гуми під тиском для взуття, автомобільних компонентів, гумотехнічних виробів та спеціального застосування. Щоб обговорити подачі суміші, продуктивність дозувань, конфігурацію прес-форми та обсяг виробництва, зв'яжіться з ТАСУ.
