


تبدأ عملية حقن المطاط المستقرة قبل وصول المركب إلى القالب. وتؤثر كل من اتساق التغذية، وتسلسل المواد، والتحكم في البرغي، وإعداد الحقنة على ضغط الحقن، وملء التجويف، وجودة المنتج النهائي.
يقوم نظام تغذية آلة حقن المطاط بتزويد وحدة التلدين والحقن بالمركب المُجهز. وقد تستخدم المعدات الحديثة تقنية "الوارد أولاً يُصرف أولاً" (FIFO) للحفاظ على حركة المواد ووقت بقائها أكثر قابلية للتنبؤ.
عندما تظل عملية التغذية والتلدين متسقة، يمكن للمصنعين تقليل التباين من جرعة إلى أخرى، وتقليل خطر المعالجة المبكرة، ودعم الإنتاج الآلي المستمر.
تدمج شركة TASU التغذية الآلية، وحقن FIFO، والحقن المتنقل، وأنظمة التحكم في العمليات في نظامها ماكينات قولبة حقن المطاط.
ما هو نظام التغذية في آلة قولبة حقن المطاط؟
يقوم نظام التغذية بنقل مركب المطاط المُجهز إلى وحدة التلدين بمعدل مُتحكم فيه.
قد يشمل النظام، بحسب تكوين المعدات، ما يلي:
- مدخل تغذية المواد
- بكرات التغذية
- قناة الدليل
- برغي التلدين
- برميل لولبي
- نظام القيادة
- مناطق التحكم في درجة الحرارة
- آلية قياس عدد الطلقات
- وحدة الحقن
- مراقبة وتحكم PLC
يجب أن يتوافق تصميم النظام مع شكل المركب وأبعاده وخصائص معالجته. قد تؤدي الشرائط المطاطية العريضة جدًا أو السميكة جدًا أو غير المتناسقة إلى إعاقة التغذية وإنتاج تحضير غير منتظم للطلقات.
على عكس حبيبات اللدائن الحرارية، غالباً ما تُورَّد مركبات المطاط الصلبة على شكل شرائح أو مواد مُشكَّلة مسبقاً. يجب أن تقوم آلية التغذية بالإمساك بالمركب ودفعه دون انزلاق أو طي أو انقطاع غير مُتحكَّم به.
ماذا يعني مصطلح FIFO في قولبة حقن المطاط؟
يشير اختصار FIFO إلى "الأول في الداخل، الأول في الخارج".“
في نظام حقن المطاط FIFO، يتبع المركب الداخل إلى وحدة التلدين مسار تدفق متحكم فيه أولاً ويتم حقنه قبل إضافة المواد لاحقًا.
يمنع هذا التسلسل المطاط الذي تم توريده حديثًا من التقدم على المواد التي قضت بالفعل وقتًا أطول داخل البرميل.
يؤثر الوقت ودرجة الحرارة بشكل كبير على مركبات المطاط. قد تتغير لزوجة المادة المحتجزة داخل وحدة حقن ساخنة لفترة طويلة جدًا، أو قد تبدأ بالتشابك قبل الأوان. يساعد الحفاظ على تسلسل متوقع في التحكم في هذا الخطر.
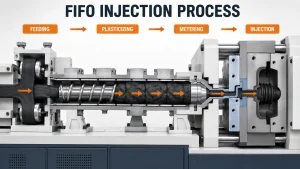
كيفية عمل عملية التغذية وحقن FIFO
تتبع عملية الإنتاج عموماً التسلسل التالي:
- يدخل مركب المطاط المُجهز إلى مدخل التغذية.
- تقوم بكرات التغذية أو آلية تحكم أخرى بتوصيل المواد إلى البرغي.
- يؤدي دوران البرغي إلى تحريك المركب عبر أسطوانة التلدين.
- تعمل الحرارة والقص على تليين المطاط وتجانسه.
- تقوم الآلة بقياس حجم الجرعة المطلوبة.
- تتحرك المادة التي دخلت النظام أولاً نحو مخرج الحقن.
- يتم حقن المادة المحضرة من خلال قناة الحقن في القالب المغلق.
- يبقى المركب المورد حديثاً متاحاً للدورة التالية.
- تتكرر هذه العملية أثناء الإنتاج المستمر.
ترتبط عمليات التغذية والتلدين والحقن ارتباطاً وثيقاً. فالتغذية غير المنتظمة تغير كمية المادة الداخلة إلى البرغي، بينما يؤدي ضعف التلدين إلى تغيير مقاومة التدفق أثناء الحقن.
إن عملية قولبة حقن المطاط الكاملة يشرح كيف يرتبط تحضير المواد بالحقن، والفلكنة، وفتح القالب، وإزالة المنتج.
لماذا يُعدّ وقت بقاء المادة مهمًا
يصف وقت الإقامة المدة التي يبقى فيها المطاط داخل نظام التغذية والتلدين والحقن قبل دخوله القالب.
تؤثر عليه عدة عوامل:
- سعة وحدة الحقن
- حجم الطلقة الفعلي
- تسلسل التغذية
- هندسة البرغي
- زمن الدورة
- حجم العداء
- انقطاعات الإنتاج
- عدد القوالب
- لزوجة المركب
- خصائص الفلكنة
يساعد وقت الإقامة القصير والمتسق في الحفاظ على سلوك المركب المتوقع. أما وقت الإقامة المفرط أو غير المنتظم فقد ينتج عنه ما يلي:
- تغيرات اللزوجة
- ضغط حقن غير مستقر
- المعالجة المبكرة
- مادة محروقة
- انسداد الفوهات أو البوابات
- اختلاف وزن الرصاص
- حشو غير مكتمل للتجويف
- عيوب السطح
- ارتفاع معدلات الرفض
تساعد تقنية FIFO في التحكم في ترتيب حركة المواد، لكنها لا تستطيع تصحيح إعدادات درجة الحرارة غير المناسبة أو وقت توقف الماكينة المفرط.
فوائد نظام حقن المطاط FIFO
حالة مركبة أكثر اتساقًا
تتبع المادة تسلسلاً يمكن التنبؤ به عبر وحدة التلدين والحقن. ولذلك، من المرجح أن تخضع عمليات الحقن المتتالية لظروف معالجة مماثلة.
انخفاض ركود المواد
يحد التحكم في الحركة من كمية المركب القديم المتبقي داخل الأجزاء المسخنة بينما تتقدم المادة التي يتم تغذيتها حديثًا.
تحضير ثابت للتسديد
يؤدي التغذية والقياس المنتظمان إلى تحسين دقة تكرار حجم الحقن. وهذا أمر بالغ الأهمية بشكل خاص للقوالب متعددة التجاويف والمنتجات ذات متطلبات الوزن الصارمة.
ضغط حقن أكثر قابلية للتنبؤ
تؤثر التغيرات في لزوجة المركب على الضغط المطلوب لملء القالب. وتساعد حالة المادة المستقرة على إنتاج منحنيات ضغط حقن أكثر اتساقًا.
دعم أفضل للأتمتة
يعتمد الإنتاج الآلي على دورات قابلة للتكرار. يقلل نظام التغذية FIFO من التعامل اليدوي مع المواد ويدعم التشغيل المستمر عبر قوالب أو محطات متعددة.
انخفاض مخاطر الخردة المرتبطة بالعملية
يمكن أن يؤدي التغذية والتلدين المستقران إلى تقليل العيوب المرتبطة بحجم الحقن غير المنتظم، واللزوجة غير المتناسقة، والتصلب المبكر.
العلاقة بين التغذية والتحول إلى مادة لدنة
لا يمكن تحسين أداء التغذية بشكل منفصل عن وحدة التلدين.
تشمل المتغيرات المهمة ما يلي:
- أبعاد المطاط
- التغذية بواسطة
- سرعة فائقة
- درجة حرارة البرميل
- ضغط خلفي
- حجم اللقطة
- لزوجة المركب
- وقت الاحتراق
- فترة الدورة
- حالة المسمار
عندما يصبح التغذية غير منتظمة، قد يتلقى البرغي كمية قليلة جدًا أو كثيرة جدًا من المادة. وهذا قد يؤثر على القياس، ووقت التلدين، وحجم الحقن.
قد تؤدي سرعة البرغي المفرطة إلى توليد حرارة قص غير ضرورية. أما سرعة البرغي المنخفضة جدًا فقد تزيد من وقت تحضير الحقن أو تنتج تجانسًا غير كافٍ للمادة.
يجب أن تعمل التركيبة الصحيحة على تليين وتجانس المركب دون تقريبه كثيراً من عملية الفلكنة.
متطلبات نظام تغذية المطاط
أبعاد المواد المتناسقة
يجب أن تتطابق الشرائط المطاطية مع تصميم مدخل التغذية والأسطوانة. قد يؤدي اختلاف العرض أو السماكة إلى الانزلاق أو الانثناء أو انقطاع التغذية.
معدل تغذية متحكم به
قد يؤدي تزويد المادة بسرعة تفوق قدرة البرغي على معالجتها إلى تراكمها. وقد يؤدي عدم كفاية التغذية إلى عدم اكتمال تحضير الحقنة.
مسار تغذية نظيف
يمكن أن يعيق الغبار والمطاط المعالج والمواد الغريبة الحركة أو يلوث المركب.
قوة إمساك ثابتة
يجب أن تقوم بكرات التغذية بتحريك المطاط دون إتلافه أو السماح بانزلاق غير متحكم فيه.
درجة حرارة المركب المناسبة
قد تختلف طريقة تغذية المواد الباردة أو الساخنة أو الصلبة بشكل غير عادي عن ظروف الإنتاج المعتمدة.
أجهزة استشعار موثوقة
تساعد أجهزة استشعار التغذية وأجهزة التحكم في الموضع الآلة على اكتشاف الانقطاعات قبل أن تؤثر على اللقطة التالية.
التغذية وفقًا لأسلوب FIFO في إنتاج القوالب المتعددة
يتطلب قولبة حقن المطاط متعددة المحطات تنسيقًا دقيقًا بين وحدة الحقن وكل قالب.
خلال دورة إنتاج واحدة:
- قد يكون أحد القوالب يستقبل المواد
- وقد يكون آخر هو إكمال عملية الفلكنة
- قد يتم افتتاح محطة واحدة
- يمكن إزالة الأجزاء النهائية من قالب آخر
- قد تكون وحدة الحقن تستعد بالفعل للحقنة التالية
تتيح التغذية المنتظمة للآلة تحضير جرعات متكررة بينما تتحرك القوالب عبر مراحل الإنتاج المختلفة.
يعتمد الإنتاج الفعلي على عدد القوالب، ووزن المنتج، ووقت المعالجة، وسعة الحقن، وإعدادات التشغيل الآلي. ينبغي أن يستند اختيار المعدات إلى دورة الإنتاج الكاملة وليس إلى عدد المحطات فقط.
تاسو حلول قولبة حقن المطاط دمج تقنية FIFO مع تصميم القناة الباردة، والحقن المتنقل، وهياكل التثبيت المحسّنة.
مشاكل شائعة في نظام تغذية المطاط
| المشكلة | الأسباب المحتملة | الفحوصات الموصى بها |
|---|---|---|
| انقطاع الرضاعة | حجم الشريط غير صحيح، أو انزلاق البكرات، أو انسداد مسار التغذية | تحقق من أبعاد المواد والبكرات وقناة التوجيه |
| وزن الطلقة غير مستقر | التغذية غير المنتظمة أو اختلاف القياس | افحص معدل التغذية، وأدوات التحكم في الطلقات، وأجهزة الاستشعار. |
| ضغط حقن عالي | ضعف التلدين أو لزوجة المركب العالية | قم بمراجعة درجة حرارة الماسورة وسرعة البرغي والمادة |
| المعالجة المبكرة | ارتفاع درجة الحرارة أو القص أو مدة الإقامة بشكل مفرط | تحقق من ملف تعريف درجة الحرارة وانقطاعات الدورة |
| لقطات قصيرة | عدم كفاية تحضير اللقطة أو محدودية تدفق المواد | تحقق من التغذية، وحجم الطلقات، والقناة، والبوابة |
| تقلبات الضغط | تباين مركب، أو تآكل البرغي، أو تغذية غير منتظمة | قارن دفعات المواد وافحص البرغي |
| عيوب السطح | التلوث أو التلدين غير المتساوي | نظف النظام وراجع تجانس المواد |
| فوهة مسدودة | مركب محترق أو مادة غريبة | تحقق من وقت الإقامة ودرجة الحرارة والنظافة |
لمزيد من التحليل حول مشاكل الطلقات القصيرة، والاحتراق، والوميض، والمشاكل المتعلقة بالمواد، يُرجى الرجوع إلى دليل استكشاف الأخطاء وإصلاحها في قولبة حقن المطاط.
التغذية وفقًا لأسلوب FIFO مقابل تدفق المواد غير المُتحكم فيه
| مقارنة | التغذية الخاضعة لرقابة FIFO | تدفق غير منظم بشكل جيد |
| طلب المواد | يمكن التنبؤ به | قد يختلف |
| مدة الإقامة | أكثر اتساقًا | أقل اتساقاً |
| حجم التسديدة | أسهل في التحكم | أكثر تباينًا |
| حالة مركبة | أكثر استقرارًا | تنوع أكبر |
| إدارة الحروق | مُحسَّن | أكثر صعوبة |
| قابلية تكرار الضغط | أعلى | أقل قابلية للتنبؤ |
| التوافق مع أنظمة التشغيل الآلي | قوي | مزيد من التعديل اليدوي |
| الإنتاج المستمر | أكثر استقرارًا | مخاطر انقطاع أكبر |
لا يُغني نظام FIFO عن الحاجة إلى اختبار المركبات، أو إعداد الآلة، أو تحسين القالب. إنما يهدف إلى إنشاء مسار أكثر تحكمًا للمواد داخل نظام الحقن.
كيف تؤثر مشاكل التغذية على جودة الأجزاء المصبوبة
لقطات قصيرة
قد يؤدي عدم كفاية التغذية أو عدم اكتمال الحقنة إلى ترك أجزاء من التجويف غير ممتلئة.
تفاوت وزن القطعة
يؤدي عدم انتظام توصيل المواد إلى تغيير الكمية المحقونة خلال كل دورة.
فلاش
قد يؤدي حجم الحقن المفرط إلى دفع المطاط إلى خط الفصل أو فتحات القالب.
علامات الحروق
قد يحترق المركب الذي يبقى لفترة طويلة في الأسطوانة قبل وصوله إلى القالب. كما أن الهواء المحتبس أثناء الحقن قد يُسبب علامات احتراق إضافية.
عدم اتساق السطح
يمكن أن تؤدي التغيرات في اللدونة واللزوجة إلى تغيير تدفق المواد عبر سطح القالب.
عدم توازن تجاويف الأسنان
قد تظهر القوالب متعددة التجاويف اختلافات من جزء إلى آخر عندما تتغير ظروف الحقن أو ظروف الحقن المحضرة بين الدورات.
توصيات بشأن التحكم في العمليات
توحيد تغذية المطاط
حافظ على عرض الشريط وسمكه وحالة سطحه بشكل متناسق.
تحقق من نافذة معالجة المركب
استخدم بيانات اللزوجة الفعلية، وبيانات الاحتراق والتصلب عند تحديد درجة حرارة البرغي وسرعته.
مراقبة اتجاهات ضغط الحقن
قد تكشف التغيرات التدريجية في الضغط عن مشاكل في التغذية أو التلدين أو تآكل البراغي قبل أن تزداد العيوب المرئية.
قارن وزن اللقطة ووزن المنتج
تساعد عمليات فحص الوزن المنتظمة في تحديد التغييرات في قياس أو أداء التغذية.
قلل من توقفات الآلات غير الضرورية
تؤدي فترات التوقف المطولة إلى زيادة وقت الإقامة. حدد إجراءات التوقفات القصيرة، والإغلاقات الطويلة، وإعادة تشغيل الإنتاج.
يجب مطابقة سعة الحقن مع حجم الحقنة
قد يؤدي استخدام وحدة حقن كبيرة للغاية لجرعة صغيرة جدًا إلى إبقاء جزء من المركب داخل النظام لفترة طويلة جدًا.
افحص الأجزاء المعرضة للتآكل
ينبغي أن تشمل الصيانة الوقائية بكرات التغذية والبراغي والأسطوانات والأختام وأجهزة الاستشعار.
سجل الإعدادات التي تم التحقق منها
ينبغي أن تتضمن سجلات الإنتاج ما يلي:
- أبعاد التغذية
- سرعة فائقة
- درجة حرارة البرميل
- حجم التسديدة
- وقت التلدين
- ضغط الحقن
- وقت الحقن
- درجة حرارة القالب
- وقت المعالجة
- وزن جزئي
اختيار نظام التغذية والحقن المناسب
ينبغي أن يبدأ اختيار الآلة بالمنتج والمركب بدلاً من حجم المعدات بشكل عام.
ينبغي على المصنّعين توفير ما يلي:
- نوع المطاط وتركيبته
- شكل التغذية المركب
- أبعاد الشريط
- رسم المنتج
- وزن جزئي
- حجم التسديدة
- أبعاد القالب
- عدد التجاويف
- وقت المعالجة
- هدف الإخراج
- متطلبات الأتمتة
- مشاكل الإنتاج الحالية
تساعد هذه المعلومات في تحديد بنية التغذية المناسبة، وتصميم البرغي، وسعة الحقن، وتكوين التحكم.
الخاتمة
يتحكم نظام تغذية آلة قولبة حقن المطاط في المرحلة الأولى من دورة الإنتاج. ويساعد التوصيل المنتظم للمواد، والتلدين المستقر، وحركة FIFO على الحفاظ على وقت إقامة متوقع، وحجم حقن، وضغط حقن.
تأتي أقوى النتائج من تقييم نظام التغذية، والبرغي، ووحدة الحقن، والقالب، ومركب المطاط معًا.
تطوّر TASU ماكينات قولبة حقن المطاط بالحقن الأوتوماتيكية بالكامل للأحذية، ومكونات السيارات، ومنتجات المطاط الصناعية، والتطبيقات المخصصة. لمناقشة تغذية المركبات، وسعة الحقن، وتكوين القالب، وإنتاجية الإنتاج،, اتصل بـ TASU.
