


El moldeo por inyección de caucho estable comienza antes de que el compuesto llegue al molde. La consistencia de la alimentación, la secuencia del material, el control del husillo y la preparación de la inyección influyen en la presión de inyección, el llenado de la cavidad y la calidad del producto final.
El sistema de alimentación de la máquina de moldeo por inyección de caucho suministra el compuesto preparado a la unidad de plastificación e inyección. Los equipos modernos pueden utilizar la tecnología FIFO (primero en entrar, primero en salir) para que el movimiento del material y el tiempo de permanencia sean más predecibles.
Cuando la alimentación y la plastificación se mantienen constantes, los fabricantes pueden reducir la variación entre inyecciones, disminuir el riesgo de curado prematuro y respaldar la producción automatizada continua.
TASU integra alimentación automática, inyección FIFO, inyección móvil y controles de proceso en su máquinas de inyección de caucho.
¿Qué es un sistema de alimentación para máquinas de moldeo por inyección de caucho?
El sistema de alimentación transfiere el compuesto de caucho preparado a la unidad de plastificación a un ritmo controlado.
Dependiendo de la configuración del equipo, el sistema puede incluir:
- Entrada de alimentación de material
- rodillos de alimentación
- Canal guía
- Tornillo plastificante
- Cañón roscado
- Sistema de transmisión
- Zonas de control de temperatura
- Mecanismo de medición de disparos
- Unidad de inyección
- Monitorización y control de PLC
El diseño del sistema debe coincidir con la forma, las dimensiones y las características de procesamiento del compuesto. Las tiras de caucho demasiado anchas, demasiado gruesas o inconsistentes pueden interrumpir la alimentación y producir una preparación de inyección irregular.
A diferencia de los gránulos termoplásticos, los compuestos de caucho sólido suelen suministrarse en forma de tiras o material preformado. El mecanismo de alimentación debe sujetar y hacer avanzar el compuesto sin deslizamientos, pliegues ni interrupciones incontroladas.
¿Qué significa FIFO en el moldeo por inyección de caucho?
FIFO significa “primero en entrar, primero en salir”.”
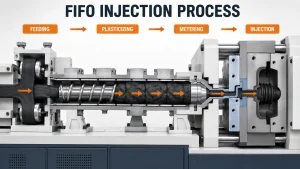
En un sistema de inyección de caucho FIFO, el compuesto que entra en la unidad de plastificación sigue primero una trayectoria de flujo controlada y se inyecta antes de que se añada el material posteriormente.
Esta secuencia impide que el caucho suministrado recientemente avance por delante del material que ya ha permanecido más tiempo dentro del barril.
El tiempo y la temperatura influyen notablemente en los compuestos de caucho. Si el material permanece demasiado tiempo dentro de una unidad de inyección caliente, su viscosidad puede variar o puede comenzar a reticularse prematuramente. Mantener una secuencia predecible ayuda a controlar este riesgo.
Cómo funciona el proceso de alimentación e inyección FIFO
La producción generalmente sigue la siguiente secuencia:
- El compuesto de caucho preparado entra por la entrada de alimentación.
- Los rodillos de alimentación u otro mecanismo controlado suministran el material al tornillo.
- La rotación del tornillo desplaza el compuesto a través del cilindro de plastificación.
- El calor y la cizalladura ablandan y homogeneizan el caucho.
- La máquina dosifica el volumen de inyección necesario.
- El material que ingresa al sistema se desplaza primero hacia la salida de inyección.
- La mezcla preparada se inyecta a través del canal de distribución en el molde cerrado.
- El compuesto recién suministrado seguirá estando disponible para el siguiente ciclo.
- El proceso se repite durante la producción continua.
La alimentación, la plastificación y la inyección están estrechamente relacionadas. Una alimentación irregular altera la cantidad de material que entra en el husillo, mientras que una plastificación deficiente modifica la resistencia al flujo durante la inyección.
En proceso completo de moldeo por inyección de caucho Explica cómo se relaciona la preparación del material con la inyección, la vulcanización, la apertura del molde y la extracción del producto.
Por qué importa el tiempo de residencia del material
El tiempo de residencia describe cuánto tiempo permanece el caucho dentro del sistema de alimentación, plastificación e inyección antes de entrar en el molde.
Varios factores influyen en ello:
- Capacidad de la unidad de inyección
- Volumen real de disparos
- Secuencia de alimentación
- Geometría del tornillo
- Tiempo de ciclo
- Volumen del corredor
- interrupciones de la producción
- Número de moldes
- Viscosidad compuesta
- Características de vulcanización
Un tiempo de residencia corto y constante ayuda a mantener un comportamiento predecible del compuesto. Un tiempo de residencia excesivo o irregular puede producir:
- Cambios de viscosidad
- Presión de inyección inestable
- Curación prematura
- Material chamuscado
- Boquillas o compuertas bloqueadas
- Variación en el peso de los perdigones
- Relleno incompleto de la cavidad
- defectos superficiales
- Mayores tasas de rechazo
La tecnología FIFO ayuda a controlar el orden del movimiento de los materiales, pero no puede corregir ajustes de temperatura inadecuados ni tiempos de inactividad excesivos de la máquina.
Ventajas de un sistema de inyección de caucho FIFO
Condición compuesta más consistente
El material sigue una secuencia predecible a través de la unidad de plastificación e inyección. Por lo tanto, es más probable que las inyecciones consecutivas experimenten condiciones de procesamiento similares.
Reducción del estancamiento de materiales
El movimiento controlado limita la cantidad de compuesto antiguo que queda dentro de las secciones calentadas mientras avanza el material recién alimentado.
Preparación de la inyección estable
Una alimentación y dosificación uniformes mejoran la repetibilidad del volumen de inyección. Esto es especialmente importante para moldes multicavidad y productos con requisitos de peso estrictos.
Presión de inyección más predecible
Los cambios en la viscosidad del compuesto afectan la presión necesaria para llenar el molde. Una condición estable del material ayuda a producir curvas de presión de inyección más consistentes.
Mejor soporte para la automatización
La producción automatizada depende de ciclos repetibles. La alimentación FIFO reduce la manipulación manual de materiales y permite un funcionamiento continuo en múltiples moldes o estaciones.
Menor riesgo de desperdicio relacionado con el proceso
Una alimentación y plastificación estables pueden reducir los defectos relacionados con un volumen de inyección irregular, una viscosidad inconsistente y un curado prematuro.
Relación entre la alimentación y la plastificación
El rendimiento de la alimentación no se puede optimizar por separado de la unidad de plastificación.
Las variables importantes incluyen:
- Dimensiones de la tira de goma
- Velocidad de alimentación
- Velocidad del tornillo
- Temperatura del barril
- Contrapresión
- Tamaño de la toma
- Viscosidad compuesta
- Tiempo abrasador
- Intervalo de ciclo
- Estado del tornillo
Cuando la alimentación se vuelve irregular, el tornillo puede recibir demasiado o muy poco material. Esto puede afectar la dosificación, el tiempo de plastificación y el volumen de inyección.
Una velocidad de husillo excesiva puede generar calor de cizallamiento innecesario. Una velocidad de husillo muy baja puede aumentar el tiempo de preparación de la inyección o producir una uniformidad insuficiente del material.
La combinación correcta debería ablandar y homogeneizar el compuesto sin acercarlo demasiado a la vulcanización.
Requisitos del sistema de alimentación de caucho
Dimensiones de material consistentes
Las tiras de goma deben coincidir con el diseño de la entrada de alimentación y del rodillo. Las variaciones en el ancho o el grosor pueden provocar deslizamientos, pliegues o interrupciones en la alimentación.
Velocidad de alimentación controlada
Suministrar material más rápido de lo que el tornillo puede procesarlo puede provocar acumulación. Una alimentación insuficiente puede resultar en una preparación incompleta de la inyección.
Limpie el camino de alimentación.
El polvo, el caucho vulcanizado y los materiales extraños pueden obstruir el movimiento o contaminar el compuesto.
Fuerza de agarre estable
Los rodillos de alimentación deben hacer avanzar el caucho sin dañarlo ni permitir un deslizamiento incontrolado.
Temperatura compuesta adecuada
Un material que esté inusualmente frío, caliente o rígido puede comportarse de manera diferente a la condición de producción validada.
Sensores fiables
Los sensores de alimentación y los controles de posición ayudan a la máquina a detectar interrupciones antes de que afecten al siguiente disparo.
Alimentación FIFO en la producción de moldes múltiples
El moldeo por inyección de caucho en múltiples estaciones requiere una estrecha coordinación entre la unidad de inyección y cada molde.
Durante un ciclo de producción:
- Un molde puede estar recibiendo material
- Otro podría ser completar la vulcanización.
- Es posible que se abra una estación.
- Las piezas terminadas pueden retirarse de otro molde.
- Es posible que la unidad de inyección ya esté preparando la siguiente dosis.
La alimentación constante permite que la máquina prepare inyecciones repetibles mientras los moldes avanzan por las diferentes etapas de producción.
La producción real depende del número de moldes, el peso del producto, el tiempo de curado, la capacidad de inyección y la configuración de la automatización. La selección del equipo debe basarse en el ciclo de producción completo, no solo en el número de estaciones.
TASU soluciones de moldeo por inyección de caucho Combinamos la tecnología FIFO con un diseño de canal frío, inyección móvil y estructuras de sujeción optimizadas.
Problemas comunes en los sistemas de alimentación de caucho
| Problema | Posibles causas | Comprobaciones recomendadas |
|---|---|---|
| Interrupción de la alimentación | Tamaño de tira incorrecto, rodillos resbaladizos o trayectoria de alimentación bloqueada | Verifique las dimensiones del material, los rodillos y el canal guía. |
| Peso de los disparos inestable | Variación irregular en la alimentación o la dosificación | Inspeccione la velocidad de alimentación, los controles de inyección y los sensores. |
| Alta presión de inyección | Plastificación deficiente o alta viscosidad del compuesto. | Revise la temperatura del cilindro, la velocidad del husillo y el material. |
| Curación prematura | Temperatura, cizallamiento o tiempo de residencia excesivos | Comprobar el perfil de temperatura y las interrupciones del ciclo. |
| tomas cortas | Preparación insuficiente de la toma o flujo de material restringido | Verificar la alimentación, el volumen de inyección, el corredor y la puerta. |
| fluctuación de presión | Variación compuesta, desgaste del tornillo o alimentación inconsistente | Compare los lotes de material e inspeccione el tornillo. |
| defectos superficiales | Contaminación o plastificación desigual | Limpie el sistema y revise la uniformidad del material. |
| Boquilla bloqueada | Compuesto chamuscado o material extraño | Verifique la hora de residencia, la temperatura y la limpieza. |
Para un análisis más detallado de disparos cortos, quemaduras, destellos y problemas relacionados con el material, consulte la Guía de solución de problemas para el moldeo por inyección de caucho.
Alimentación FIFO frente a flujo de material mal controlado
| Comparación | Alimentación controlada por FIFO | Flujo mal controlado |
| Pedido de material | Previsible | Puede variar |
| Tiempo de residencia | Más consistente | Menos consistente |
| Volumen de disparos | Más fácil de controlar | Más variable |
| Condición compuesta | Más estable | Mayor variación |
| Gestión de incendios forestales | Mejorado | Más difícil |
| Repetibilidad de la presión | Más alto | Menos predecible |
| Compatibilidad con la automatización | Fuerte | Ajuste manual adicional |
| Producción continua | Más estable | Mayor riesgo de interrupción |
El método FIFO no elimina la necesidad de realizar pruebas de compuestos, configurar la máquina ni optimizar el molde. Su propósito es crear un recorrido del material más controlado dentro del sistema de inyección.
Cómo los problemas de alimentación afectan la calidad de las piezas moldeadas
tomas cortas
Una alimentación insuficiente o una inyección incompleta pueden dejar secciones de la cavidad sin llenar.
Variación del peso de las piezas
La entrega irregular del material modifica la cantidad inyectada durante cada ciclo.
Flash
Un volumen de inyección excesivo puede forzar la entrada de caucho en la línea de separación o en las ventilaciones del molde.
marcas de quemaduras
El compuesto que permanece demasiado tiempo en el barril puede quemarse antes de llegar al molde. El aire atrapado durante la inyección puede producir marcas de quemadura adicionales.
Inconsistencia superficial
Los cambios en la plastificación y la viscosidad pueden alterar el flujo del material a través de la superficie del molde.
Desequilibrio de las cavidades
Los moldes multicavidad pueden presentar variaciones entre piezas cuando la preparación de la inyección o las condiciones de inyección cambian entre ciclos.
Recomendaciones para el control de procesos
Estandarizar el alimento para caucho
Mantenga un ancho, grosor y estado de la superficie de la tira uniformes.
Verifique la ventana de procesamiento del compuesto.
Utilice datos reales de viscosidad, pre-vulcanización y curado al establecer la temperatura y la velocidad del husillo.
Monitorear las tendencias de la presión de inyección
Los cambios graduales de presión pueden revelar problemas de alimentación, plastificación o desgaste del tornillo antes de que aumenten los defectos visibles.
Comparar el peso del disparo y del producto
Los controles de peso periódicos ayudan a identificar cambios en la dosificación o el rendimiento de la alimentación.
Limitar las paradas innecesarias de la máquina
Las interrupciones prolongadas aumentan el tiempo de permanencia. Defina los procedimientos para paradas cortas, paradas prolongadas y reinicios de producción.
Ajustar la capacidad de inyección al tamaño de la dosis.
Utilizar una unidad de inyección excesivamente grande para una dosis muy pequeña puede hacer que parte del compuesto permanezca dentro del sistema durante demasiado tiempo.
Inspeccione los componentes de desgaste.
Los rodillos de alimentación, los tornillos, los cilindros, las juntas y los sensores deben incluirse en el mantenimiento preventivo.
Registro de ajustes validados
Los registros de producción deben incluir:
- Dimensiones de alimentación
- Velocidad del tornillo
- Temperatura del barril
- Volumen de disparos
- Tiempo de plastificación
- Presión de inyección
- Tiempo de inyección
- Temperatura del molde
- Tiempo de curado
- Peso de la pieza
Cómo elegir el sistema de alimentación e inyección adecuado
La selección de la máquina debe comenzar con el producto y el compuesto, en lugar de basarse en un tamaño general del equipo.
Los fabricantes deben proporcionar:
- Tipo y formulación del caucho
- Forma de alimentación compuesta
- Dimensiones de la tira
- Dibujo del producto
- Peso de la pieza
- Volumen de disparos
- Dimensiones del molde
- Número de cavidades
- Tiempo de curado
- Objetivo de salida
- Requisitos de automatización
- Problemas de producción actuales
Esta información ayuda a determinar la estructura de alimentación, el diseño del tornillo, la capacidad de inyección y la configuración de control adecuados.
Conclusión
El sistema de alimentación de la máquina de moldeo por inyección de caucho controla la primera etapa del ciclo de producción. El suministro constante de material, la plastificación estable y el movimiento FIFO (primero en entrar, primero en salir) ayudan a mantener un tiempo de residencia, un volumen de inyección y una presión de inyección predecibles.
Los mejores resultados se obtienen al evaluar conjuntamente el sistema de alimentación, el tornillo, la unidad de inyección, el molde y el compuesto de caucho.
TASU desarrolla máquinas automáticas de moldeo por inyección de caucho para calzado, componentes automotrices, productos de caucho industrial y aplicaciones personalizadas. Para analizar la alimentación del compuesto, la capacidad de inyección, la configuración del molde y el rendimiento de la producción, Contacta con TASU.
