


Die Herstellung von stabilem Gummi-Spritzgießen beginnt bereits vor dem Erreichen der Form durch die Mischung. Konsistenz der Zuführung, Materialreihenfolge, Schneckensteuerung und Schussvorbereitung beeinflussen den Einspritzdruck, die Kavitätenfüllung und die Qualität des Endprodukts.
Das Zuführsystem der Gummispritzgießmaschine befördert die vorbereitete Mischung zur Plastifizierungs- und Spritzeinheit. Moderne Anlagen nutzen das FIFO-Prinzip (First-In, First-Out), um Materialfluss und Verweilzeit besser vorhersagbar zu machen.
Bei gleichbleibender Zuführung und Plastifizierung können die Hersteller die Schwankungen von Schuss zu Schuss reduzieren, das Risiko einer vorzeitigen Aushärtung senken und eine kontinuierliche automatisierte Produktion gewährleisten.
TASU integriert automatische Zuführung, FIFO-Einspritzung, mobile Einspritzung und Prozesssteuerung in sein System. Gummispritzgießmaschinen.
Was ist ein Zuführsystem für eine Gummispritzgießmaschine?
Das Zuführsystem befördert die vorbereitete Gummimischung mit kontrollierter Geschwindigkeit in die Weichmachereinheit.
Je nach Gerätekonfiguration kann das System Folgendes umfassen:
- Materialzuführungseinlass
- Zuführwalzen
- Guide-Kanal
- Plastifizierungsschraube
- Gewindezylinder
- Antriebssystem
- Temperaturregelungszonen
- Schussdosiermechanismus
- Einspritzeinheit
- SPS-Überwachung und -Steuerung
Die Systemauslegung muss auf Form, Abmessungen und Verarbeitungseigenschaften der Mischung abgestimmt sein. Zu breite, zu dicke oder ungleichmäßige Gummistreifen können die Zuführung unterbrechen und zu einer unregelmäßigen Schussvorbereitung führen.
Im Gegensatz zu thermoplastischen Granulaten werden Vollgummimischungen häufig als Streifen oder vorgeformtes Material geliefert. Der Zuführmechanismus muss die Mischung sicher greifen und transportieren, ohne dass es zu unkontrolliertem Verrutschen, Knicken oder Unterbrechungen kommt.
Was bedeutet FIFO beim Gummispritzgießen?
FIFO steht für “First In, First Out” (zuerst rein, zuerst raus).”
In einem FIFO-Kautschuk-Injektionssystem durchläuft die in die Plastifizierungseinheit eintretende Mischung zunächst einen kontrollierten Fließweg und wird eingespritzt, bevor später Material hinzugefügt wird.
Diese Abfolge verhindert, dass neu zugeführtes Gummimaterial vor Material gelangt, das bereits längere Zeit im Zylinder verbracht hat.
Zeit und Temperatur beeinflussen Gummimischungen maßgeblich. Material, das zu lange in einer beheizten Spritzgießanlage verbleibt, kann seine Viskosität verändern oder vorzeitig vernetzen. Die Einhaltung eines vorhersehbaren Produktionsablaufs hilft, dieses Risiko zu minimieren.
Wie der Zuführungs- und FIFO-Einspritzprozess funktioniert
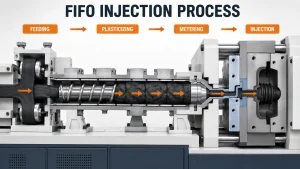
Die Produktion verläuft im Allgemeinen nach folgendem Ablauf:
- Die vorbereitete Gummimischung gelangt in den Zufuhreinlass.
- Die Zuführwalzen oder ein anderer gesteuerter Mechanismus befördern das Material zur Schnecke.
- Durch die Drehung der Schnecke wird die Mischung durch den Plastifizierzylinder befördert.
- Durch Hitze und Scherung wird der Gummi weicher und homogenisiert.
- Die Maschine dosiert das benötigte Schussvolumen.
- Das Material, das zuerst in das System gelangt, bewegt sich in Richtung des Einspritzauslasses.
- Das vorbereitete Schussmaterial wird durch den Angusskanal in die geschlossene Form eingespritzt.
- Die neu gelieferte Substanz steht für den folgenden Zyklus zur Verfügung.
- Dieser Prozess wiederholt sich bei der kontinuierlichen Produktion.
Zuführung, Plastifizierung und Einspritzung stehen in engem Zusammenhang. Unregelmäßige Zuführung verändert die Materialmenge, die in die Schnecke eintritt, während unzureichende Plastifizierung den Fließwiderstand während der Einspritzung verändert.
Die komplettes Gummispritzgießverfahren erklärt, wie die Materialvorbereitung mit dem Einspritzen, der Vulkanisation, dem Öffnen der Form und der Entnahme des Produkts zusammenhängt.
Warum die Verweilzeit von Materialien wichtig ist
Die Verweilzeit beschreibt, wie lange der Kautschuk im Zuführ-, Plastifizierungs- und Einspritzsystem verbleibt, bevor er in die Form gelangt.
Mehrere Faktoren beeinflussen dies:
- Einspritzanlagenkapazität
- Tatsächliches Schussvolumen
- Fütterungssequenz
- Schraubengeometrie
- Zykluszeit
- Läufervolumen
- Produktionsunterbrechungen
- Anzahl der Formen
- Viskosität der Verbindung
- Vulkanisierungseigenschaften
Eine kurze, gleichmäßige Verweilzeit trägt zu einem vorhersehbaren Verhalten der Verbindung bei. Eine zu lange oder unregelmäßige Verweilzeit kann folgende Folgen haben:
- Viskositätsänderungen
- Instabiler Einspritzdruck
- Vorzeitige Aushärtung
- Versengtes Material
- Verstopfte Düsen oder Tore
- Variation des Schrotgewichts
- Unvollständige Kavitätenfüllung
- Oberflächenfehler
- Höhere Ablehnungsraten
Die FIFO-Technologie hilft zwar, die Reihenfolge der Materialbewegung zu steuern, kann aber ungeeignete Temperatureinstellungen oder übermäßige Maschinenstillstandszeiten nicht korrigieren.
Vorteile eines FIFO-Gummieinspritzsystems
Gleichmäßigerer Zustand der Verbindung
Das Material durchläuft die Plastifizierungs- und Spritzgießanlage in einer vorhersehbaren Reihenfolge. Aufeinanderfolgende Schüsse erfahren daher mit größerer Wahrscheinlichkeit ähnliche Verarbeitungsbedingungen.
Verringerte Materialstagnation
Durch die kontrollierte Materialbewegung wird die Menge an älterem Material, die in den erhitzten Abschnitten zurückbleibt, begrenzt, während neu zugeführtes Material nachgeschoben wird.
Vorbereitung auf einen Stallschuss
Eine gleichmäßige Materialzufuhr und Dosierung verbessern die Wiederholgenauigkeit des Schussvolumens. Dies ist besonders wichtig für Mehrkavitätenformen und Produkte mit strengen Gewichtsanforderungen.
Besser vorhersagbarer Einspritzdruck
Änderungen der Viskosität der Mischung beeinflussen den zum Füllen der Form erforderlichen Druck. Ein stabiler Materialzustand trägt zu gleichmäßigeren Einspritzdruckkurven bei.
Bessere Unterstützung für die Automatisierung
Die automatisierte Produktion basiert auf wiederholbaren Zyklen. Die FIFO-Zuführung reduziert die manuelle Materialhandhabung und unterstützt den kontinuierlichen Betrieb an mehreren Formen oder Stationen.
Geringeres Risiko von prozessbedingtem Ausschuss
Eine stabile Zuführung und Plastifizierung können Defekte reduzieren, die mit unregelmäßigem Schussvolumen, ungleichmäßiger Viskosität und vorzeitiger Aushärtung zusammenhängen.
Zusammenhang zwischen Fütterung und Plastifizierung
Die Förderleistung kann nicht unabhängig von der Plastifizierungseinheit optimiert werden.
Wichtige Variablen sind unter anderem:
- Abmessungen des Gummistreifens
- Vorschubgeschwindigkeit
- Schneckendrehzahl
- Fasstemperatur
- Gegendruck
- Schussgröße
- Viskosität der Verbindung
- Sengende Zeit
- Zyklusintervall
- Schraubenzustand
Bei ungleichmäßiger Materialzufuhr kann die Schnecke zu wenig oder zu viel Material erhalten. Dies kann die Dosierung, die Plastifizierungszeit und das Einspritzvolumen beeinträchtigen.
Eine zu hohe Schneckendrehzahl kann unnötige Scherwärme erzeugen. Eine zu niedrige Schneckendrehzahl kann die Vorbereitungszeit verlängern oder zu einer unzureichenden Materialhomogenität führen.
Die richtige Kombination sollte die Masse aufweichen und homogenisieren, ohne sie dabei zu nahe an die Vulkanisation heranzuführen.
Anforderungen an das Gummizuführungssystem
Gleichbleibende Materialabmessungen
Die Gummistreifen müssen zum Einlauf und zur Walzenkonstruktion passen. Abweichungen in Breite oder Dicke können zu Rutschen, Faltenbildung oder unterbrochener Zuführung führen.
Kontrollierte Zufuhrrate
Wird Material schneller zugeführt, als die Schnecke es verarbeiten kann, kann es zu Ablagerungen kommen. Unzureichende Zuführung kann eine unvollständige Schussvorbereitung zur Folge haben.
Sauberer Fütterungsweg
Staub, vulkanisierter Gummi und Fremdkörper können die Bewegung behindern oder die Mischung verunreinigen.
Stabile Greifkraft
Die Zuführwalzen müssen das Gummi vorschieben, ohne es zu beschädigen oder ein unkontrolliertes Durchrutschen zuzulassen.
Geeignete Verbindungstemperatur
Ungewöhnlich kaltes, heißes oder steifes Material kann sich anders verarbeiten lassen als unter den validierten Produktionsbedingungen.
Zuverlässige Sensoren
Zuführungssensoren und Positionsregler helfen der Maschine, Unterbrechungen zu erkennen, bevor sie den nächsten Schuss beeinträchtigen.
FIFO-Zuführung in der Mehrformenproduktion
Die Mehrstationen-Gummispritzgießtechnik erfordert eine enge Abstimmung zwischen der Spritzeinheit und jeder einzelnen Form.
Während eines Produktionszyklus:
- Eine Form nimmt möglicherweise Material auf
- Ein anderer könnte die Vulkanisation abschließen.
- Möglicherweise öffnet eine Station.
- Die fertigen Teile können aus einer anderen Form entnommen werden.
- Die Injektionseinheit bereitet möglicherweise bereits die nächste Spritze vor.
Durch die kontinuierliche Zuführung kann die Maschine wiederholgenaue Schüsse vorbereiten, während die Formen verschiedene Produktionsstufen durchlaufen.
Die tatsächliche Produktionsleistung hängt von der Anzahl der Formen, dem Produktgewicht, der Aushärtezeit, der Schusskapazität und der Automatisierungskonfiguration ab. Die Anlagenauswahl sollte sich am gesamten Produktionszyklus und nicht allein an der Anzahl der Stationen orientieren.
TASUs Lösungen für das Gummispritzgießen Die FIFO-Technologie wird mit Kaltkanaltechnik, mobiler Einspritzung und optimierten Schließstrukturen kombiniert.
Häufige Probleme mit Gummizuführungssystemen
| Problem | Mögliche Ursachen | Empfohlene Prüfungen |
|---|---|---|
| Fütterungsunterbrechung | Falsche Streifengröße, durchrutschende Walzen oder blockierter Zuführweg | Materialabmessungen, Rollen und Führungskanal prüfen |
| Instabiles Schrotgewicht | Unregelmäßige Fütterungs- oder Dosierabweichung | Überprüfen Sie Zuführgeschwindigkeit, Schusssteuerung und Sensoren. |
| Hoher Einspritzdruck | Unzureichende Plastifizierung oder hohe Viskosität der Verbindung | Zylindertemperatur, Schneckendrehzahl und Material prüfen |
| Vorzeitige Aushärtung | Übermäßige Temperatur, Scherung oder Verweilzeit | Temperaturprofil und Zyklusunterbrechungen prüfen |
| Kurzaufnahmen | Unzureichende Schussvorbereitung oder eingeschränkter Materialfluss | Überprüfen Sie die Zuführung, das Schussvolumen, den Verteiler und die Schussöffnung. |
| Druckschwankung | Abweichungen im Verbund, Schneckenverschleiß oder ungleichmäßige Zuführung | Vergleichen Sie die Materialchargen und prüfen Sie die Schraube. |
| Oberflächenfehler | Verunreinigungen oder ungleichmäßige Plastifizierung | Reinigen Sie das System und überprüfen Sie die Materialgleichmäßigkeit. |
| Verstopfte Düse | Versengte Verbindung oder Fremdmaterial | Aufenthaltsdauer, Temperatur und Sauberkeit prüfen |
Für eine detailliertere Analyse von Kurzschüssen, Anbrennen, Blitzen und materialbedingten Problemen verweisen wir auf die Leitfaden zur Fehlerbehebung beim Gummispritzgießen.
FIFO-Zuführung vs. schlecht kontrollierter Materialfluss
| Vergleich | FIFO-gesteuerte Fütterung | Schlecht kontrollierter Durchfluss |
| Materialbestellung | Vorhersagbar | Kann variieren |
| Aufenthaltszeit | Konstanter | Weniger beständig |
| Schussvolumen | Leichter zu steuern | Variabler |
| Zustand der Verbindung | Stabiler | Größere Variation |
| Brandmanagement | Verbessert | Schwieriger |
| Druckwiederholbarkeit | Höher | Weniger vorhersehbar |
| Automatisierungskompatibilität | Stark | Weitere manuelle Einstellungen |
| Kontinuierliche Produktion | Stabiler | Höheres Unterbrechungsrisiko |
FIFO ersetzt nicht die Notwendigkeit von Materialprüfungen, Maschineneinrichtung oder Werkzeugoptimierung. Ziel ist es, einen kontrollierteren Materialweg innerhalb des Spritzgießsystems zu schaffen.
Wie sich Zuführungsprobleme auf die Qualität von Formteilen auswirken
Kurzaufnahmen
Unzureichende Nahrungszufuhr oder ein unvollständiger Schuss können dazu führen, dass Teile der Bauchhöhle nicht gefüllt werden.
Teilgewichtsvariation
Unregelmäßige Materialzufuhr verändert die eingespritzte Menge bei jedem Zyklus.
Blitzlicht
Ein zu hohes Schussvolumen kann dazu führen, dass Gummi in die Trennfuge oder die Formentlüftungsöffnungen gedrückt wird.
Brandspuren
Die Masse, die zu lange im Zylinder verbleibt, kann versengen, bevor sie die Form erreicht. Eingeschlossene Luft während des Einspritzvorgangs kann zusätzliche Brandspuren verursachen.
Oberflächenunregelmäßigkeit
Veränderungen der Plastifizierung und Viskosität können den Materialfluss über die Formoberfläche beeinflussen.
Ungleichgewicht der Hohlräume
Bei Mehrkavitätenformen können Abweichungen zwischen den einzelnen Teilen auftreten, wenn sich die vorbereitete Schussmenge oder die Einspritzbedingungen zwischen den Zyklen ändern.
Empfehlungen zur Prozesssteuerung
Standardisieren Sie die Gummizufuhr
Gleichmäßige Streifenbreite, -dicke und Oberflächenbeschaffenheit gewährleisten.
Überprüfen Sie das Fenster für die zusammengesetzte Verarbeitung
Bei der Festlegung von Schneckentemperatur und -drehzahl sollten die tatsächlichen Viskositäts-, Anvulkanisations- und Aushärtungsdaten verwendet werden.
Überwachen Sie die Trends beim Einspritzdruck
Allmähliche Druckänderungen können Zuführungs-, Plastifizierungs- oder Schraubenverschleißprobleme aufdecken, bevor sichtbare Defekte auftreten.
Vergleichen Sie Schuss- und Produktgewicht
Regelmäßige Gewichtskontrollen helfen dabei, Veränderungen in der Dosierung oder der Fütterungsleistung zu erkennen.
Unnötige Maschinenstillstände vermeiden.
Längere Unterbrechungen erhöhen die Verweildauer. Definieren Sie Verfahren für kurze Stopps, lange Stillstände und Produktionswiederanläufe.
Die Einspritzkapazität muss der Schussgröße angepasst werden.
Die Verwendung einer übermäßig großen Injektionseinheit für eine sehr kleine Dosis kann dazu führen, dass ein Teil der Substanz zu lange im System verbleibt.
Verschleißteile prüfen
Zuführwalzen, Schnecken, Zylinder, Dichtungen und Sensoren sollten in die vorbeugende Instandhaltung einbezogen werden.
Einstellungen validiert
Die Produktionsunterlagen sollten Folgendes enthalten:
- Zufuhrabmessungen
- Schneckendrehzahl
- Fasstemperatur
- Schussvolumen
- Plastifizierungszeit
- Einspritzdruck
- Injektionszeit
- Formtemperatur
- Aushärtungszeit
- Teilgewicht
Auswahl des richtigen Ernährungs- und Injektionssystems
Bei der Maschinenauswahl sollte man sich nach dem Produkt und der Zusammensetzung richten und nicht nach der allgemeinen Gerätegröße.
Die Hersteller sollten Folgendes bereitstellen:
- Kautschukart und -zusammensetzung
- Mischfutterform
- Streifenabmessungen
- Produktzeichnung
- Teilgewicht
- Schussvolumen
- Formabmessungen
- Anzahl der Hohlräume
- Aushärtungszeit
- Ausgabeziel
- Automatisierungsanforderungen
- Aktuelle Produktionsprobleme
Diese Informationen helfen dabei, die geeignete Zuführungsstruktur, die Schneckenkonstruktion, die Einspritzkapazität und die Steuerungskonfiguration zu bestimmen.
Schlussfolgerung
Das Zuführsystem der Gummispritzgießmaschine steuert die erste Phase des Produktionszyklus. Gleichmäßige Materialzufuhr, stabile Plastifizierung und FIFO-Bewegung tragen dazu bei, eine vorhersehbare Verweilzeit, ein vorhersehbares Schussvolumen und einen vorhersehbaren Einspritzdruck zu gewährleisten.
Die aussagekräftigsten Ergebnisse erzielt man durch die gemeinsame Bewertung von Zuführsystem, Schnecke, Spritzeinheit, Form und Gummimischung.
TASU entwickelt vollautomatische Gummispritzgießmaschinen für Schuhe, Automobilkomponenten, industrielle Gummiprodukte und kundenspezifische Anwendungen. Zur Besprechung von Compoundzuführung, Schusskapazität, Werkzeugkonfiguration und Produktionsleistung, Kontaktieren Sie TASU.
