


Kauçuk enjeksiyon kalıplama basıncı ve hızı, plastikleştirilmiş bileşiğin nozul, yolluk, giriş ve kalıp boşluğundan nasıl geçeceğini belirler. Her iki parametre de dolum süresini, malzeme akışını, hava tahliyesini, yüzey kalitesini ve boyutsal tutarlılığı doğrudan etkiler.
Yetersiz basınç kalıbın kısmen dolmasına neden olabilirken, aşırı basınç çapaklanmaya, kalıp ayrılmasına veya gereksiz ekipman yüküne yol açabilir. Enjeksiyon hızı da benzer bir denge oluşturur: yavaş dolum erken kürleşmeye izin verebilir, ancak aşırı hız havayı hapsedebilir, ısı üretebilir ve insertlere zarar verebilir.
Başarılı bir kurulum, tek bir basınç değeri ve tek bir hız değeri seçmekten daha fazlasını gerektirir. Bileşiğin viskozitesi, ürün geometrisi, yolluk tasarımı, kalıp sıcaklığı, havalandırma ve sıkıştırma kuvveti birlikte değerlendirilmelidir.
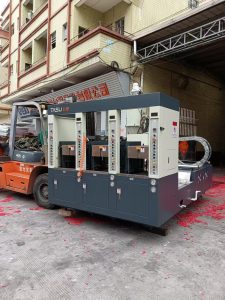
Modern kauçuk enjeksi̇yon kaliplama maki̇neleri̇ Üreticilerin dolum profilini farklı kalıplara ve kauçuk bileşimlerine uyarlamalarına olanak tanıyan programlanabilir basınç ve hız kontrolleri sağlar.
Kauçuk Enjeksiyon Kalıplama Basıncı Nedir?
Kauçuk enjeksiyon kalıplama basıncı, plastikleştirilmiş bileşiği enjeksiyon sistemi aracılığıyla kapalı kalıp boşluğuna doğru hareket ettirmek için kullanılan kuvvettir.
Basınç, aşağıdakilerin yarattığı direnci aşmalıdır:
- Bileşik viskozite
- Enjektör nozulu
- Koşucu kanalları
- Kapılar
- Uzun akış mesafeleri
- İnce boşluk kesitleri
- Yüzey sürtünmesi
- Boşlukta kalan hava
Makine basıncı, kalıbın içindeki her noktaya eşit olarak iletilmez. Bileşik, yolluktan, girişten ve boşluktan geçerken basınç kademeli olarak düşer.
Uzun akış yolları, dar kapılar ve yüksek viskoziteli bileşikler genellikle daha büyük basınç kaybına neden olur.
Kauçuk Enjeksiyon Hızı Nedir?
Kauçuk enjeksiyon hızı, doldurma aşamasında vidanın, pistonun veya enjeksiyon pistonunun ne kadar hızlı ilerlediğini kontrol eder.
Hızın etkileri:
- Kalıp doldurma süresi
- Akış önü hareketi
- Kesme ısıtması
- Hava yer değiştirmesi
- Kaynak hattı oluşumu
- Stabiliteyi ekleyin
- Yüzey çoğaltma
- Erken iyileşme riski
Basınç, malzemenin hareketini sürdürmek için gereken kuvveti sağlarken, hız ise hareketin ne kadar çabuk gerçekleştiğini belirler.
Bu iki ayar birlikte çalışır ancak aynı parametre olarak değerlendirilmemelidir.
Basınç Kontrolü ve Hız Kontrolü Karşılaştırması
Hız kontrollü enjeksiyon sırasında, makine programlanmış dolum hızını korumaya çalışır. Basınç, kauçuk bileşiğinin karşılaştığı dirence göre yükselir veya düşer.
Direnç çok yüksek olduğunda, basınç önceden belirlenmiş sınıra ulaşabilir. Bu sınıra ulaşıldığında makine artık istenen hızı koruyamaz.
Bu ilişki, faydalı tanısal bilgiler sağlar:
- Düşük gerçek hızla birlikte yüksek basınç, aşırı akış direncine işaret eder.
- Düşük basınç ve eksik dolum, yetersiz atış hacmine işaret edebilir.
- Basınçtaki ani artış, dar bir giriş veya erken kürleşmeye işaret edebilir.
- Düzensiz basınç eğrileri, kararsız beslemeye veya plastikleşmeye işaret edebilir.
Hem programlanmış ayarları hem de gerçek üretim tepkisini izlemek, yalnızca kontrol panelindeki değeri kontrol etmekten daha net bir tablo ortaya koyar.
Gerekli Enjeksiyon Basıncını Belirleyen Faktörler
Kauçuk bileşiği viskozitesi
Daha yüksek viskoziteli bileşikler akışa direnç gösterir ve genellikle daha yumuşak, daha akışkan malzemelere göre daha fazla basınca ihtiyaç duyar.
Viskozite ayrıca şunlara bağlı olarak da değişir:
- Bileşik formülasyon
- Malzeme partisi
- Sıcaklık
- Dolgu içeriği
- Depolama koşulları
- Vida kesme
- İkamet süresi
Makine ayarları, genel bir kauçuk türü yerine, gerçek üretim bileşimi ile doğrulanmalıdır.
Ürün duvar kalınlığı
İnce boşluk kesitleri akışı kısıtlar ve basınç ihtiyacını artırır. Kalın kesitler normalde daha kolay dolar ancak daha fazla hava tutabilir veya daha uzun vulkanizasyon süresi gerektirebilir.
Akış uzunluğu
Kapı ile son dolum alanı arasındaki uzun mesafeler daha fazla basınç kaybına neden olur.
Koşucu ve kapı tasarımı
Küçük kanallar ve giriş noktaları malzeme hareketini kısıtlar. Basıncı artırmak geçici olarak direnci aşabilir, ancak aşırı basınç çapak oluşmasına veya kalıbın hasar görmesine neden olabilir.
Üretim denemeleri tekrarlandığında basınç alışılmadık derecede yüksek kaldığında, yolluk boyutları düzeltilmelidir.
Çürük sayısı
Çoklu boşluklu kalıplar, dengeli yolluk sistemleri gerektirir. Daha kısa akış yollarına sahip boşluklar önce dolabilirken, daha uzak boşluklar tamamlanmadan kalabilir.
Daha yüksek basınç, koşucunun denge bozukluğunu tamamen düzeltemez.
Kalıp ve yolluk sıcaklığı
Sıcaklık değişimleri, viskoziteyi ve kürlenme davranışını etkiler. Yetersiz sıcaklık, zayıf akışkanlığa neden olabilirken, aşırı sıcaklık ise dolum tamamlanmadan önce vulkanizasyonu başlatabilir.
Havalandırma koşulu
Sıkışan hava, gelen bileşiğe karşı direnç oluşturur. Tıkalı veya yetersiz boyutlandırılmış havalandırma delikleri, kısa atışlara, yanmalara ve dengesiz basınca neden olabilir.
Sıkıştırma kuvveti
Enjeksiyon basıncı, kalıp içinde bir kuvvet oluşturur. Sıkıştırma kuvveti, ayırma çizgisinde aşırı ayrılma olmadan kalıbı kapalı tutacak kadar yeterli olmalıdır.
Kauçuk Enjeksiyon Kalıplama Basıncı ve Hızı Nasıl Ayarlanır?
Adım 1: Malzemeyi ve kalıbı doğrulayın.
Makine parametrelerini değiştirmeden önce şunları doğrulayın:
- Doğru kauçuk bileşimi
- Tutarlı malzeme hazırlığı
- Uygun saklama koşulları
- Temiz koşu ve kapılar
- Küf havalandırma deliklerini açın
- Sabit kalıp sıcaklığı
- Doğru atış hacmi
- Güvenli ekler
- Kalıpların doğru hizalanması
Makine ayarlamaları, kirlenmiş malzeme, tıkalı havalandırma delikleri veya hasarlı aletlerin neden olduğu sorunları güvenilir bir şekilde telafi edemez.
Adım 2: Plastikleştirme stabilitesini doğrulayın
Kahve bileşiminin viskozitesi çekimler arasında değişirse, basınç ve hız ayarları tutarlı kalmayacaktır.
Gözden geçirmek:
- Beslenme tutarlılığı
- Vida sıcaklığı
- Vida hızı
- Plastikleştirme süresi
- İkamet süresi
- Çekim ölçümü
- Malzeme parti koşulu
Bu aşamadaki varyasyonlar genellikle daha sonra kararsız enjeksiyon basıncı veya ürün ağırlığı olarak ortaya çıkar.
3. Adım: Dolum hızını kontrol altında tutarak başlayın.
Önceki kalıp ve malzeme deneyimlerinize dayanarak orta bir hızla başlayın. Basınç eğrisini ve ürün dolum şeklini gözlemleyin.
Makinenin maksimum hızını hemen seçmekten kaçının.
Adım 4: Kısa mesafeli test kullanın
Kısa süreli denemelerde, kalıp boşluğu tamamen dolmadan enjeksiyon durdurulur. Farklı doluluk yüzdelerindeki numunelerin karşılaştırılması, bileşiğin kalıp içinde nasıl hareket ettiğini gösterir.
Testler şunları ortaya çıkarabilir:
- Akış yönü
- Doldurulacak son alan
- Hava kapanı konumları
- Dengesiz boşluklar
- Kaynak hattı pozisyonları
- Kısıtlı kapılar
- Hareket ekle
Bu bilgi, hız değişikliklerinin gerekebileceği yerleri belirlemeye yardımcı olur.
Adım 5: Hızı kademeli olarak artırın
Macun, erken sertleşme olmaksızın ana boşluk özelliklerini doldurana kadar hızı kontrollü adımlarla artırın.
Her ayarlamadan sonra basıncı izleyin. Ani bir artış, kanalın veya kapının akışı kısıtladığını gösterebilir.
Adım 6: Basınç sınırını belirleyin
Basınç limiti, gerekli dolum hızını koruyacak kadar yüksek, ancak kalıbı koruyacak ve aşırı çapak oluşumunu önleyecek kadar düşük olmalıdır.
Çok yüksek bir limit kullanmak, zaten doğru şekilde dolan bir süreci iyileştirmez.
Adım 7: Gerektiğinde aşamalı enjeksiyon uygulayın.
Karmaşık kalıplar, birden fazla hız kademesinden fayda sağlayabilir:
- Meme ve kanal boyunca kontrollü hız
- Ana boşluktan daha hızlı dolum
- Hassas uçların yakınında hız düşürüldü
- Havanın çıkabilmesi için son dolum işlemi daha yavaş yapılır.
Aşamaların sayısı ve konumu, standart bir şablona değil, gerçek dolum düzenine göre belirlenmelidir.
Adım 8: Son işlemi doğrulayın
Birkaç ardışık üretim döngüsünü inceleyin ve kaydedin:
- Enjeksiyon zamanı
- Tepe basıncı
- Gerçek enjeksiyon hızı
- Saçma ağırlığı
- Bitmiş parçanın ağırlığı
- Flaş durumu
- Yüzey kalitesi
- İç boşluklar
- Ürün boyutları
- Reddetme oranı
İstikrarlı üretimin, birden fazla başarılı çekimle teyit edilmesi gerekir.
Enjeksiyon basıncı çok düşük olduğunda ne olur?
Yetersiz kauçuk enjeksiyon kalıplama basıncı şunlara neden olabilir:
- Kısa çekimler
- Eksik ürün detayları
- Eksik uzak boşluklar
- Zayıf akış bağlantıları
- Düşük ürün ağırlığı
- Tutarsız boyutlar
- Zayıf yüzey üretimi
Basıncı artırmadan önce, direncin neden yüksek olduğunu belirleyin.
Olası nedenler şunlardır:
- Bileşik sıcaklığı çok düşük
- Zayıf plastikleştirme
- Yetersiz çekim hacmi
- Kısıtlı kapı
- Engellenen koşucu
- Sıkışmış hava
- Erken vulkanizasyon
Sorunun nedenini düzeltmeden baskıyı artırmak, yalnızca daha istikrarsız bir süreç yaratabilir.
Basınç çok yüksek olduğunda ne olur?
Aşırı kauçuk kalıplama basıncı şunlara yol açabilir:
- Ayrılık çizgisi boyunca bir flaş
- Kalıp ayrışması
- Hareket ekle
- Kalıp aşınması
- Yüksek hidrolik veya servo yükü
- Mühür hasarı
- Kalıptan çıkarmak zor
- Ürün deformasyonu
- Havalandırma deliklerinden aşırı miktarda malzeme giriyor.
Basınç, makinenin maksimum kapasitesine otomatik olarak ayarlanmamalı, boşluğu dolduracak kadar yüksek olmalıdır.
Düşük Enjeksiyon Hızının Etkileri
Yavaş enjeksiyon, havanın dışarı çıkması için daha fazla zaman tanır, ancak kalıbın çok yavaş doldurulması başka sorunlara yol açabilir.
Olası sonuçlar şunlardır:
- Erken kürleme
- Kısa çekimler
- Görünür akış çizgileri
- Kaynak hattı dayanımının düşük olması
- Yüzey detayları eksik.
- Daha uzun üretim döngüleri
Kauçuk, ısıtılmış yolluk ve kalıba girer girmez ısıya tepki vermeye başlar. Boşluğun, bileşiğin güvenli işleme aralığı içinde doldurulması gerekir.
Aşırı Enjeksiyon Hızının Etkileri
Çok yüksek kauçuk enjeksiyon hızı şunlara yol açabilir:
- Sıkışmış hava
- Yanık izleri
- Aşırı kesme ısınması
- Flaş
- Akış kararsızlığı
- Yer değiştirme ekle
- Jetleme
- Yüzey kusurları
- Artan tepe basıncı
Hızlı dolum, ince kesitler ve uzun akış yolları için faydalı olabilir, ancak boşluğun son kısmı havanın etkili bir şekilde tahliye edilmesi için daha düşük bir hız gerektirebilir.
Sık Görülen Arızalar ve Parametre Ayarlamaları
| Kusur | Olası basınç veya hız ayarı | Diğer kontroller |
|---|---|---|
| Kısa mesafe | Hızı veya basıncı kademeli olarak artırın. | Atış hacmi, plastikleştirme, giriş ve havalandırma delikleri |
| Flaş | Son basıncı veya hızı azaltın. | Kalıp uyumu ve sıkıştırma kuvveti |
| Hava kapanı | Dolum işleminin sonuna doğru hızı azaltın. | Havalandırma yeri ve vakum durumu |
| Yanık izi | Son dolum hızını düşürün | Tıkalı havalandırma delikleri ve aşırı sıcaklık |
| Dengesiz parça ağırlığı | Basınç tekrarlanabilirliğini kontrol edin. | Besleme ve çekim ölçümü |
| Kavurma | Isıya maruz kalmayı ve kalış süresini azaltın. | Vida kırılması ve üretim kesintileri |
| Hareket ekle | Ekleme noktasına yakın hızı azaltın. | Konumlandırma ve destek ekleyin. |
| Düzensiz boşluklar | Basınç kaybını gözden geçirin | Koşucu ve kapı dengesi |
| Akış çizgileri | Dolum hızını ayarlayın | Kalıp sıcaklığı ve bileşik akışı |
| Kalıptan çıkarmak zor | Aşırı paketlemeyi azaltın | Kalıp yüzeyi ve kürlenme durumu |
Bu kauçuk enjeksiyon kalıplama sorun giderme kılavuzu Kısa çekimler, flaş, hava sıkışması, yanma ve kürleme sorunları hakkında daha fazla bilgi sağlar.
Enjeksiyon Basıncı ve Kalıp Sıkıştırma Kuvveti
Enjeksiyon basıncı kalıp boşluğunun içinde etki ederken, sıkıştırma kuvveti kalıp parçalarını bir arada tutar.
Bu değerler farklı birimler kullanılarak elde edilmiştir ve öngörülen ürün alanı dikkate alınmadan doğrudan karşılaştırılamazlar.
Yetersiz sıkıştırma kuvveti, basınç ayarı makul görünse bile, enjeksiyon sırasında kalıbın ayrılmasına ve çapak oluşmasına neden olabilir.
Enjeksiyon basıncını düşürmeden önce şunları kontrol edin:
- Kalıp boyutları
- Tahmini boşluk alanı
- Çürük sayısı
- Koşucu alanı
- Makine sıkıştırma kapasitesi
- Kalıp hizalaması
- Ayrım çizgisi durumu
Gereğinden çok daha yüksek sıkıştırma kuvveti, kalıp aşınmasını ve enerji tüketimini de artırabilir.
Enjeksiyon Hızı ve Kalıp Havalandırması
Kauçuk boşluğu doldururken havanın dışarı çıkması gerekir. Eğer akış cephesi bir havalandırma deliğine çok hızlı ulaşırsa, bileşik tüm gaz çıkmadan önce havalandırma deliğini kapatabilir.
Havalandırma sorunları genellikle şu noktalarda ortaya çıkar:
- Akış sonu alanları
- Derin kaburgalar
- Görme engelli bölümler
- Ek parçaların etrafında
- Akış cephesi kavşakları
- Uzak boşluklar
Son enjeksiyon aşamasını yavaşlatmak yardımcı olabilir, ancak hasarlı veya tıkalı havalandırma delikleri yine de kalıp bakımını gerektirir.
Geleneksel havalandırma yöntemlerinin yeterli miktarda havayı sürekli olarak uzaklaştıramadığı karmaşık parçalar için vakum kontrolü düşünülebilir.
Enjeksiyon Parametreleri ve Vulkanizasyon
Enjeksiyon ayarları, vulkanizasyonun başlangıcındaki koşulları etkiler.
Daha hızlı dolum, kesme kuvveti yoluyla bileşik sıcaklığını artırabilir. Yavaş dolum ise malzemenin bir kısmının kalıp ısısına diğer kısımlara göre daha uzun süre maruz kalmasına neden olabilir.
Dolayısıyla, düzensiz dolgu, bileşen genelinde kürlenme geçmişinde farklılıklara yol açabilir.
Basınç veya hız değiştirildikten sonra, aşağıdaki hususları gözden geçirin:
- İyileşme süresi
- Kalıp sıcaklığı
- Ürün sertliği
- Yüzey durumu
- Boyutsal kararlılık
- İç kalite
Bu Kauçuk vulkanizasyonuna dair kapsamlı kılavuz Zamanın, sıcaklığın ve kürleme maddelerinin nihai kauçuk özelliklerini nasıl etkilediğini açıklar.
Kararlı Bir İşleme Penceresi Oluşturma
Makine parametrelerinden yalnızca birini kaydetmek yeterli değildir. Üretim koşulları, bileşenlerde, kalıplarda ve çevrede meydana gelen normal değişimler nedeniyle değişir.
Onaylanmış bir işlem penceresi şunları tanımlamalıdır:
- Minimum kabul edilebilir enjeksiyon hızı
- Maksimum kabul edilebilir enjeksiyon hızı
- Normal çalışma hızı
- Basınç limiti
- Beklenen en yüksek basınç
- Dolum süresi aralığı
- Saçma ağırlığı aralığı
- Kalıp sıcaklık aralığı
- Koşucu sıcaklık aralığı
- Kabul edilebilir flaş seviyesi
- Ürün ağırlık aralığı
- Boyutsal tolerans
Bu yaklaşım, operatörlere kontrolsüz parametre değişikliklerine izin vermeden net ayarlama sınırları sunar.
Proses İzleme için Basınç Eğrilerinin Kullanımı
Basınç eğrileri, kalıplama döngüsü hakkında faydalı bilgiler sağlar.
Tutarlı eğriler genellikle istikrarlı beslenmeyi, plastikleşmeyi ve boşluk dolumunu gösterir. Eğri şeklindeki değişiklikler şunları ortaya çıkarabilir:
- Malzeme viskozitesindeki değişim
- Beslenme kesintileri
- Kapı kısıtlaması
- Koşucu tıkanıklığı
- Kalıp sıcaklığı değişiklikleri
- Havalandırma sorunları
- Vida veya namlu aşınması
- Yanlış çekim hacmi
Basınç eğrilerini parça ağırlığı ve kusur yeriyle karşılaştırmak, nedenin daha doğru bir şekilde belirlenmesine yardımcı olur.
Pratik Kurulum Kontrol Listesi
Üretimi onaylamadan önce şunları doğrulayın:
- Kauçuk bileşimi işlem şemasına uygundur.
- Beslenme düzeni tutarlı kalıyor.
- Vida ayarları istikrarlı plastikleşme sağlar.
- Atış hacmi yeterli.
- Koşu pisti ve kapılar temiz.
- Kalıp sıcaklığı homojendir.
- Enjeksiyon hızı, dolum düzenini takip eder.
- Basınç limiti gereksiz yere yüksek değil.
- Hava, havalandırma deliklerinden veya vakum yoluyla dışarı kaçabilir.
- Sıkıştırma kuvveti uygundur.
- Vulkanizasyon koşulları stabildir.
- Birbirini takip eden parçalar ağırlık ve boyut gereksinimlerini karşılar.
TASU'nun kauçuk enjeksiyon kalıplama çözümleri Programlanabilir enjeksiyon kontrolünü besleme, soğuk yolluk, vakum ve sıkıştırma teknolojileriyle birleştirin.
Sonuç
Kauçuk enjeksiyon kalıplama basıncı ve hızı, aşırı çapak, sıkışmış hava veya kalıp gerilimi olmadan tam dolum sağlamalıdır. Güvenilir kurulum, istikrarlı besleme ve plastikleştirme ile başlar, ardından kısa süreli testler, kontrollü parametre ayarlaması ve üretim doğrulaması gelir.
Basınç, gerçek akış direncini aşmalı, hız ise bileşiği güvenli bir işlem aralığı içinde kalıptan geçirmelidir. Basınç, hız, sıcaklık, havalandırma ve sıkıştırmayı tek bir sistem olarak ele almak, herhangi bir değeri tek başına ayarlamaktan daha tutarlı sonuçlar üretir.
TASU imalatçıları tam otomati̇k kauçuk enjeksi̇yon kaliplama maki̇neleri̇ Programlanabilir basınç, hız, atış hacmi ve vulkanizasyon kontrolleriyle. Bileşiminiz, kalıp boyutlarınız ve üretim gereksinimleriniz hakkında görüşmek için, TASU ile iletişime geçin.
