


Stabil formsprutning av gummi börjar innan blandningen når formen. Matningskonsistens, materialsekvens, skruvkontroll och sprutberedning påverkar alla formsprutningstryck, hålighetsfyllning och slutproduktens kvalitet.
Matningssystemet för gummiformsprutningsmaskinen levererar den färdiga massan till mjukgörings- och formsprutningsenheten. Modern utrustning kan använda först in, först ut-teknik – allmänt känd som FIFO – för att göra materialets rörelse och uppehållstid mer förutsägbar.
När matning och plasticering förblir konsekventa kan tillverkare minska variationer mellan olika skott, minska risken för för tidig härdning och stödja kontinuerlig automatiserad produktion.
TASU integrerar automatisk matning, FIFO-injektion, mobil injektion och processkontroller i sin formsprutningsmaskiner för gummi.
Vad är ett matningssystem för en gummisprutgjutningsmaskin?
Matningssystemet överför den färdiga gummiblandningen till mjukgöringsenheten med en kontrollerad hastighet.
Beroende på utrustningens konfiguration kan systemet inkludera:
- Materialinlopp
- Matarrullar
- Guidekanal
- Plastningsskruv
- Skruvcylinder
- Drivsystem
- Temperaturkontrollzoner
- Skottmätningsmekanism
- Injektionsenhet
- PLC-övervakning och styrning
Systemdesignen måste matcha föreningens form, dimensioner och bearbetningsegenskaper. Gummiremsor som är för breda, för tjocka eller ojämna kan avbryta matningen och orsaka oregelbunden kulförberedelse.
Till skillnad från termoplastiska pellets levereras fasta gummiblandningar ofta som remsor eller förformat material. Matningsmekanismen måste gripa tag i och mata fram blandningen utan okontrollerad glidning, vikning eller avbrott.
Vad betyder FIFO vid formsprutning av gummi?
FIFO står för "först in, först ut".“
Inom ett FIFO-gummiinjektionssystem följer föreningen som kommer in i mjukgöringsenheten först en kontrollerad flödesväg och injiceras innan material tillsätts senare.
Denna sekvens förhindrar att nyligen tillfört gummi rör sig framför material som redan har tillbringat längre tid inuti pipan.
Tid och temperatur påverkar gummiblandningar starkt. Material som hålls inuti en uppvärmd injektionsenhet för länge kan ändra viskositet eller börja tvärbinda för tidigt. Att upprätthålla en förutsägbar sekvens hjälper till att kontrollera denna risk.
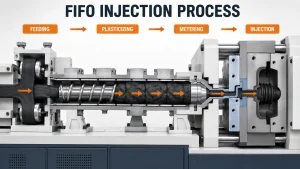
Hur matnings- och FIFO-injektionsprocessen fungerar
Produktionen följer generellt följande sekvens:
- Beredd gummiblandning kommer in i matningsinloppet.
- Matarvalsar eller annan styrd mekanism levererar material till skruven.
- Skruvrotation flyttar blandningen genom mjukgöringscylindern.
- Värme och skjuvning mjukgör och homogeniserar gummit.
- Maskinen mäter den erforderliga sprutvolymen.
- Material som kommit in i systemet rör sig först mot injektionsutloppet.
- Det förberedda skottet sprutas in genom löparen i den slutna formen.
- Nyligen tillförd förening finns kvar för följande cykel.
- Processen upprepas under kontinuerlig produktion.
Matning, plasticering och injektion är nära sammankopplade. Oregelbunden matning förändrar mängden material som kommer in i skruven, medan dålig plasticering förändrar flödesmotståndet under injektionen.
Den komplett formsprutningsprocess för gummi förklarar hur materialberedning kopplas samman med injektion, vulkanisering, formöppning och produktborttagning.
Varför materiell uppehållstid är viktig
Uppehållstiden beskriver hur länge gummit stannar kvar inuti matnings-, mjukgörings- och injektionssystemet innan det kommer in i formen.
Flera faktorer påverkar det:
- Injektionsenhetens kapacitet
- Faktisk skottvolym
- Matningssekvens
- Skruvgeometri
- Cykeltid
- Löparvolym
- Produktionsavbrott
- Antal formar
- Föreningens viskositet
- Vulkaniseringsegenskaper
Kort, jämn uppehållstid hjälper till att upprätthålla förutsägbart beteende hos föreningen. För lång eller oregelbunden uppehållstid kan ge upphov till:
- Viskositetsförändringar
- Instabilt injektionstryck
- För tidig härdning
- Bränt material
- Blockerade munstycken eller spjäll
- Variation i skottvikt
- Ofullständig fyllning av håligheter
- Ytdefekter
- Högre avslagsfrekvens
FIFO-tekniken hjälper till att kontrollera ordningen på materialrörelserna, men den kan inte korrigera olämpliga temperaturinställningar eller för långa maskinstillestånd.
Fördelar med ett FIFO-gumminjektionssystem
Mer konsekvent sammansatt tillstånd
Materialet följer en förutsägbar sekvens genom mjukgörings- och insprutningsenheten. Det är därför mer sannolikt att på varandra följande sprutor utsätts för liknande bearbetningsförhållanden.
Minskad materialstagnation
Kontrollerad rörelse begränsar mängden äldre förening som finns kvar inuti uppvärmda sektioner medan nymatat material rör sig framåt.
Stabil skottförberedelse
Konsekvent matning och dosering förbättrar repeterbarheten av sprutvolymen. Detta är särskilt viktigt för formar med flera kaviteter och produkter med strikta viktkrav.
Mer förutsägbart insprutningstryck
Förändringar i föreningens viskositet påverkar det tryck som krävs för att fylla formen. Stabila materialförhållanden bidrar till att producera mer konsekventa insprutningstryckkurvor.
Bättre stöd för automatisering
Automatisk produktion är beroende av repeterbara cykler. FIFO-matning minskar manuell materialhantering och stöder kontinuerlig drift över flera formar eller stationer.
Lägre risk för processrelaterat kassation
Stabil matning och plasticering kan minska defekter kopplade till oregelbunden sprutvolym, inkonsekvent viskositet och för tidig härdning.
Förhållandet mellan utfodring och plasticering
Matningsprestandan kan inte optimeras separat från mjukgöringsenheten.
Viktiga variabler inkluderar:
- Gummilistens mått
- Matningshastighet
- Skruvhastighet
- Tunntemperatur
- Mottryck
- Skottstorlek
- Föreningens viskositet
- Bränntid
- Cykelintervall
- Skruvens skick
När matningen blir ojämn kan skruven få för lite eller för mycket material. Detta kan påverka dosering, plasticeringstid och injektionsvolym.
För hög skruvhastighet kan generera onödig skjuvvärme. Mycket låg skruvhastighet kan öka tiden för kulförberedelse eller ge otillräcklig materialjämnhet.
Rätt kombination bör mjuka upp och homogenisera föreningen utan att den kommer för nära vulkanisering.
Krav på gummimatningssystem
Konsekventa materialdimensioner
Gummiremsor bör matcha matningsinloppet och valsarnas design. Variationer i bredd eller tjocklek kan orsaka glidning, vikning eller avbruten matning.
Kontrollerad matningshastighet
Att mata in material snabbare än skruven kan bearbeta kan skapa avlagringar. Otillräcklig matning kan resultera i ofullständig kulförberedelse.
Rengör matningsvägen
Damm, härdat gummi och främmande material kan hindra rörelse eller förorena massan.
Stabil gripkraft
Matarrullarna måste mata fram gummit utan att skada det eller tillåta okontrollerad glidning.
Lämplig temperatur på blandningen
Material som är ovanligt kallt, varmt eller styvt kan matas annorlunda än under validerade produktionsförhållanden.
Tillförlitliga sensorer
Matningssensorer och positionskontroller hjälper maskinen att upptäcka avbrott innan de påverkar nästa skott.
FIFO-matning i flerformsproduktion
Flerstationsformsprutning av gummi kräver nära samordning mellan formsprutningsenheten och varje form.
Under en produktionscykel:
- En form kan ta emot material
- En annan kan slutföra vulkaniseringen
- En station kan öppna
- Färdiga delar kan tas ut från en annan form
- Injektionsenheten kan redan förbereda nästa injektion
Konsekvent matning gör att maskinen kan förbereda repeterbara skott medan formarna rör sig genom olika produktionssteg.
Den faktiska produktionen beror på formantal, produktvikt, härdningstid, sprutkapacitet och automationskonfiguration. Utrustningsvalet bör baseras på hela produktionscykeln snarare än enbart stationsantal.
TASU:s lösningar för formsprutning av gummi kombinerar FIFO-teknik med kallkanaldesign, mobil injektion och optimerade klämstrukturer.
Vanliga problem med gummimatningssystem
| Problem | Möjliga orsaker | Rekommenderade kontroller |
|---|---|---|
| Avbrott i matningen | Felaktig remsstorlek, glidande rullar eller blockerad matningsbana | Kontrollera materialdimensioner, rullar och styrkanal |
| Instabil skottvikt | Oregelbunden utfodring eller doseringsvariation | Kontrollera matningshastighet, skottkontroller och sensorer |
| Högt insprutningstryck | Dålig mjukgöring eller hög viskositet i föreningen | Granska cylindertemperatur, skruvhastighet och material |
| För tidig härdning | För hög temperatur, skjuvning eller uppehållstid | Kontrollera temperaturprofil och cykelavbrott |
| Korta skott | Otillräcklig skottförberedelse eller begränsat materialflöde | Verifiera utfodring, skottvolym, löpare och grind |
| Tryckfluktuationer | Variation i blandningen, skruvslitage eller inkonsekvent matning | Jämför materialbatcher och inspektera skruven |
| Ytdefekter | Kontaminering eller ojämn plasticering | Rengör systemet och kontrollera materialets jämnhet |
| Blockerat munstycke | Bränd förening eller främmande material | Kontrollera uppehållstid, temperatur och renlighet |
För ytterligare analys av korta skott, brännskador, blixtar och materialrelaterade problem, se felsökningsguide för formsprutning av gummi.
FIFO-matning kontra dåligt kontrollerat materialflöde
| Jämförelse | FIFO-kontrollerad matning | Dåligt kontrollerat flöde |
| Materialbeställning | Förutsägbar | Kan variera |
| Uppehållstid | Mer konsekvent | Mindre konsekvent |
| Skottvolym | Lättare att kontrollera | Mer variabel |
| Sammansatt tillstånd | Mer stabil | Större variation |
| Brännhantering | Förbättrad | Svårare |
| Tryckrepeterbarhet | Högre | Mindre förutsägbar |
| Automatiseringskompatibilitet | Stark | Mer manuell justering |
| Kontinuerlig produktion | Mer stabil | Större avbrottsrisk |
FIFO eliminerar inte behovet av blandningstestning, maskininställning eller formoptimering. Syftet är att skapa en mer kontrollerad materialväg inom injektionssystemet.
Hur matningsproblem påverkar kvaliteten på gjutna delar
Korta skott
Otillräcklig matning eller en ofullständig injektion kan lämna delar av håligheten ofyllda.
Variation i delvikt
Oregelbunden materialtillförsel ändrar den injicerade mängden under varje cykel.
Flash
För stor sprutvolym kan tvinga in gummi i delningslinjen eller formventilerna.
Brännmärken
Massa som stannar för länge i pipan kan brännas innan den når formen. Instängd luft under insprutningen kan ge ytterligare brännmärken.
Ytlig inkonsekvens
Förändringar i plasticering och viskositet kan förändra materialflödet över formytan.
Obalans i håligheten
Flerkavitetsformar kan uppvisa variationer mellan delar när det förberedda skottet eller injektionsförhållandena ändras mellan cykler.
Rekommendationer för processkontroll
Standardisera gummimatningen
Bibehåll en jämn remsbredd, tjocklek och ytskick.
Verifiera fönstret för sammansatt bearbetning
Använd faktiska viskositets-, anvulknings- och härdningsdata när du fastställer skruvtemperatur och hastighet.
Övervaka trender för injektionstryck
Gradvisa tryckförändringar kan avslöja problem med matning, plasticering eller skruvslitage innan synliga defekter ökar.
Jämför skott och produktvikt
Regelbundna viktkontroller hjälper till att identifiera förändringar i doserings- eller utfodringsprestanda.
Begränsa onödiga maskinstopp
Längre avbrott ökar uppehållstiden. Definiera procedurer för korta stopp, långa driftstopp och omstart av produktionen.
Anpassa injektionskapaciteten till sprutstorleken
Att använda en alltför stor injektionsenhet för en mycket liten injektion kan hålla en del av föreningen kvar inuti systemet för länge.
Inspektera slitkomponenter
Matarvalsar, skruvar, fat, tätningar och sensorer bör inkluderas i förebyggande underhåll.
Registrera validerade inställningar
Produktionsregister bör innehålla:
- Matningsdimensioner
- Skruvhastighet
- Tunntemperatur
- Skottvolym
- Plasticiseringstid
- Injektionstryck
- Injektionstid
- Mögeltemperatur
- Härdningstid
- Delvikt
Att välja rätt matnings- och injektionssystem
Maskinval bör börja med produkten och blandningen snarare än en generell utrustningsstorlek.
Tillverkare bör tillhandahålla:
- Gummityp och formulering
- Blandad foderform
- Remsans mått
- Produktritning
- Delvikt
- Skottvolym
- Formens dimensioner
- Antal hålrum
- Härdningstid
- Utgångsmål
- Automatiseringskrav
- Nuvarande produktionsproblem
Denna information hjälper till att bestämma lämplig matningsstruktur, skruvdesign, injektionskapacitet och styrkonfiguration.
Slutsats
Gummisprutmaskinens matningssystem styr det första steget i produktionscykeln. Konsekvent materialtillförsel, stabil plasticering och FIFO-rörelse bidrar till att upprätthålla förutsägbar uppehållstid, sprutvolym och injektionstryck.
De starkaste resultaten kommer från att utvärdera matningssystemet, skruven, injektionsenheten, formen och gummiblandningen tillsammans.
TASU utvecklar helautomatiska formsprutningsmaskiner för gummi för skor, bilkomponenter, industriella gummiprodukter och kundanpassade applikationer. För att diskutera blandningsmatning, sprutkapacitet, formkonfiguration och produktionsutgång, kontakta TASU.
