


स्थिर रबर इंजेक्शन मोल्डिंग की प्रक्रिया मिश्रण के मोल्ड तक पहुंचने से पहले ही शुरू हो जाती है। फीडिंग की स्थिरता, सामग्री का क्रम, स्क्रू नियंत्रण और शॉट की तैयारी, ये सभी कारक इंजेक्शन दबाव, कैविटी भरने और अंतिम उत्पाद की गुणवत्ता को प्रभावित करते हैं।.
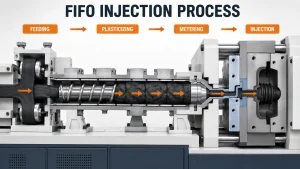
रबर इंजेक्शन मोल्डिंग मशीन का फीडिंग सिस्टम तैयार मिश्रण को प्लास्टिसाइजिंग और इंजेक्शन यूनिट तक पहुंचाता है। आधुनिक उपकरण फर्स्ट-इन, फर्स्ट-आउट तकनीक (जिसे आमतौर पर FIFO के नाम से जाना जाता है) का उपयोग करते हैं ताकि सामग्री की आवाजाही और ठहराव का समय अधिक अनुमानित रहे।.
जब फीडिंग और प्लास्टिसाइजेशन एक समान रहते हैं, तो निर्माता शॉट-टू-शॉट भिन्नता को कम कर सकते हैं, समय से पहले क्योरिंग के जोखिम को कम कर सकते हैं और निरंतर स्वचालित उत्पादन का समर्थन कर सकते हैं।.
TASU स्वचालित फीडिंग, FIFO इंजेक्शन, मोबाइल इंजेक्शन और प्रक्रिया नियंत्रण को अपने सिस्टम में एकीकृत करता है। रबर इंजेक्शन मोल्डिंग मशीनें.
रबर इंजेक्शन मोल्डिंग मशीन का फीडिंग सिस्टम क्या है?
फीडिंग सिस्टम तैयार रबर यौगिक को नियंत्रित दर पर प्लास्टिसाइजिंग यूनिट में स्थानांतरित करता है।.
उपकरण विन्यास के आधार पर, सिस्टम में निम्नलिखित शामिल हो सकते हैं:
- सामग्री फ़ीड इनलेट
- फ़ीड रोलर्स
- गाइड चैनल
- प्लास्टिकाइजिंग स्क्रू
- पेंच बैरल
- ड्राइव सिस्टम
- तापमान नियंत्रण क्षेत्र
- शॉट-मीटरिंग तंत्र
- इंजेक्शन इकाई
- पीएलसी निगरानी और नियंत्रण
सिस्टम का डिज़ाइन मिश्रण के आकार, आयाम और प्रसंस्करण विशेषताओं से मेल खाना चाहिए। बहुत चौड़ी, बहुत मोटी या असमान रबर की पट्टियाँ फीडिंग में बाधा डाल सकती हैं और अनियमित शॉट तैयार करने का कारण बन सकती हैं।.
थर्मोप्लास्टिक पेलेट्स के विपरीत, ठोस रबर यौगिक अक्सर स्ट्रिप्स या पूर्वनिर्मित सामग्री के रूप में आपूर्ति किए जाते हैं। फीडिंग तंत्र को अनियंत्रित फिसलन, मुड़ने या रुकावट के बिना यौगिक को पकड़कर आगे बढ़ाना चाहिए।.
रबर इंजेक्शन मोल्डिंग में FIFO का क्या अर्थ है?
FIFO का मतलब है "पहले आओ, पहले जाओ"।“
एफआईएफओ रबर इंजेक्शन प्रणाली के भीतर, प्लास्टिसाइजिंग इकाई में प्रवेश करने वाला यौगिक पहले एक नियंत्रित प्रवाह पथ का अनुसरण करता है और बाद में डाली जाने वाली सामग्री से पहले इंजेक्ट किया जाता है।.
यह प्रक्रिया हाल ही में आपूर्ति किए गए रबर को उस सामग्री से आगे बढ़ने से रोकती है जो पहले से ही बैरल के अंदर अधिक समय बिता चुकी है।.
समय और तापमान रबर यौगिकों को बहुत प्रभावित करते हैं। गर्म इंजेक्शन इकाई के अंदर सामग्री को बहुत लंबे समय तक रखने से उसकी चिपचिपाहट में परिवर्तन हो सकता है या समय से पहले क्रॉसलिंकिंग शुरू हो सकती है। एक निश्चित क्रम बनाए रखने से इस जोखिम को नियंत्रित करने में मदद मिलती है।.
फीडिंग और FIFO इंजेक्शन प्रक्रिया कैसे काम करती है
उत्पादन प्रक्रिया आम तौर पर निम्नलिखित क्रम का अनुसरण करती है:
- तैयार रबर यौगिक फीड इनलेट में प्रवेश करता है।.
- फीड रोलर्स या कोई अन्य नियंत्रित तंत्र स्क्रू तक सामग्री पहुंचाते हैं।.
- पेंच के घूमने से यौगिक प्लास्टिसाइजिंग बैरल के माध्यम से आगे बढ़ता है।.
- गर्मी और कतरन से रबर नरम और समरूप हो जाती है।.
- यह मशीन आवश्यक शॉट की मात्रा को मापती है।.
- सिस्टम में सबसे पहले प्रवेश करने वाला पदार्थ इंजेक्शन आउटलेट की ओर बढ़ता है।.
- तैयार किए गए इंजेक्शन को रनर के माध्यम से बंद सांचे में इंजेक्ट किया जाता है।.
- नवप्राप्त यौगिक अगले चक्र के लिए उपलब्ध रहता है।.
- निरंतर उत्पादन के दौरान यह प्रक्रिया दोहराई जाती है।.
फीडिंग, प्लास्टिसाइजेशन और इंजेक्शन आपस में घनिष्ठ रूप से जुड़े हुए हैं। अनियमित फीडिंग से स्क्रू में प्रवेश करने वाली सामग्री की मात्रा बदल जाती है, जबकि खराब प्लास्टिसाइजेशन से इंजेक्शन के दौरान प्रवाह प्रतिरोध में परिवर्तन होता है।.
The पूर्ण रबर इंजेक्शन मोल्डिंग प्रक्रिया यह बताता है कि सामग्री की तैयारी इंजेक्शन, वल्कनीकरण, मोल्ड खोलने और उत्पाद निकालने से कैसे जुड़ी होती है।.
पदार्थ के निवास समय का महत्व क्यों है?
निवास समय यह बताता है कि सांचे में प्रवेश करने से पहले रबर फीडिंग, प्लास्टिसाइजिंग और इंजेक्शन सिस्टम के अंदर कितने समय तक रहता है।.
इसे कई कारक प्रभावित करते हैं:
- इंजेक्शन-इकाई क्षमता
- वास्तविक शॉट वॉल्यूम
- भोजन क्रम
- पेंच ज्यामिति
- समय चक्र
- धावक मात्रा
- उत्पादन में रुकावटें
- सांचों की संख्या
- यौगिक श्यानता
- वल्कनीकरण विशेषताएँ
कम और नियमित निवास समय से यौगिक के अनुमानित व्यवहार को बनाए रखने में मदद मिलती है। अत्यधिक या अनियमित निवास समय से निम्नलिखित समस्याएं हो सकती हैं:
- श्यानता में परिवर्तन
- अस्थिर इंजेक्शन दबाव
- अपरिपक्व उपचार
- झुलसा हुआ पदार्थ
- अवरुद्ध नोजल या द्वार
- शॉट के वजन में भिन्नता
- अपूर्ण गुहा भराई
- सतही दोष
- उच्च अस्वीकृति दरें
FIFO तकनीक सामग्री की आवाजाही के क्रम को नियंत्रित करने में मदद करती है, लेकिन यह अनुपयुक्त तापमान सेटिंग्स या मशीन के अत्यधिक बंद रहने के समय को ठीक नहीं कर सकती है।.
एफआईएफओ रबर इंजेक्शन प्रणाली के लाभ
अधिक सुसंगत यौगिक स्थिति
सामग्री प्लास्टिसाइजिंग और इंजेक्शन इकाई के माध्यम से एक पूर्वनिर्धारित क्रम का पालन करती है। इसलिए, लगातार शॉट्स में समान प्रसंस्करण स्थितियों का अनुभव होने की अधिक संभावना होती है।.
सामग्री के ठहराव में कमी
नियंत्रित गति से गर्म भागों के अंदर बचे पुराने यौगिक की मात्रा सीमित हो जाती है, जबकि नई डाली गई सामग्री आगे बढ़ती रहती है।.
स्थिर शॉट की तैयारी
लगातार सही मात्रा में तरल पदार्थ डालने और मापने से शॉट की मात्रा की सटीकता में सुधार होता है। यह विशेष रूप से मल्टी-कैविटी मोल्ड और सख्त वजन आवश्यकताओं वाले उत्पादों के लिए महत्वपूर्ण है।.
अधिक पूर्वानुमानित इंजेक्शन दबाव
यौगिक की श्यानता में परिवर्तन सांचे को भरने के लिए आवश्यक दबाव को प्रभावित करता है। स्थिर पदार्थ की स्थिति अधिक सुसंगत इंजेक्शन-दबाव वक्र प्राप्त करने में सहायक होती है।.
स्वचालन के लिए बेहतर समर्थन
स्वचालित उत्पादन दोहराए जाने योग्य चक्रों पर निर्भर करता है। FIFO फीडिंग से मैन्युअल रूप से सामग्री को संभालने की आवश्यकता कम हो जाती है और कई मोल्ड या स्टेशनों पर निरंतर संचालन संभव हो पाता है।.
प्रक्रिया संबंधी स्क्रैप का जोखिम कम
स्थिर फीडिंग और प्लास्टिकीकरण अनियमित शॉट वॉल्यूम, असंगत चिपचिपाहट और समय से पहले क्योरिंग से जुड़े दोषों को कम कर सकते हैं।.
भोजन और प्लास्टिकीकरण के बीच संबंध
प्लास्टिकीकरण इकाई से अलग, फीडिंग प्रदर्शन को अनुकूलित नहीं किया जा सकता है।.
महत्वपूर्ण चरों में निम्नलिखित शामिल हैं:
- रबर पट्टी के आयाम
- फीड दर
- पेंच की गति
- बैरल तापमान
- वापस दबाव
- शॉट का आकार
- यौगिक श्यानता
- झुलसा देने का समय
- चक्र अंतराल
- पेंच की स्थिति
जब फीडिंग अनियमित हो जाती है, तो स्क्रू को बहुत कम या बहुत अधिक सामग्री मिल सकती है। इससे मीटरिंग, प्लास्टिसाइज़ेशन समय और इंजेक्शन वॉल्यूम प्रभावित हो सकते हैं।.
पेंच की अत्यधिक गति अनावश्यक अपरूपण ऊष्मा उत्पन्न कर सकती है। पेंच की बहुत धीमी गति से शॉट तैयार करने का समय बढ़ सकता है या सामग्री में अपर्याप्त एकरूपता उत्पन्न हो सकती है।.
सही संयोजन से यौगिक नरम और समरूप हो जाना चाहिए, लेकिन इसे वल्कनीकरण के बहुत करीब नहीं ले जाना चाहिए।.
रबर फीडिंग सिस्टम की आवश्यकताएँ
सामग्री के आयामों में एकरूपता
रबर की पट्टियाँ फीड इनलेट और रोलर के डिज़ाइन से मेल खानी चाहिए। चौड़ाई या मोटाई में भिन्नता के कारण फिसलन, मुड़ना या फीडिंग में रुकावट आ सकती है।.
नियंत्रित फ़ीड दर
स्क्रू की प्रसंस्करण क्षमता से अधिक तेजी से सामग्री की आपूर्ति करने से जमाव हो सकता है। अपर्याप्त मात्रा में सामग्री की आपूर्ति से शॉट की अपूर्ण तैयारी हो सकती है।.
भोजन मार्ग को साफ करें
धूल, प्रसंस्कृत रबर और बाहरी पदार्थ संचलन में बाधा डाल सकते हैं या यौगिक को दूषित कर सकते हैं।.
स्थिर पकड़ बल
फीड रोलर्स को रबर को नुकसान पहुंचाए बिना या अनियंत्रित फिसलन की अनुमति दिए बिना उसे आगे बढ़ाना चाहिए।.
उपयुक्त यौगिक तापमान
असामान्य रूप से ठंडी, गर्म या कठोर सामग्री मान्य उत्पादन स्थिति से भिन्न तरीके से फीड हो सकती है।.
विश्वसनीय सेंसर
फीडिंग सेंसर और पोजीशन कंट्रोल मशीन को अगले शॉट को प्रभावित करने से पहले ही रुकावटों का पता लगाने में मदद करते हैं।.
मल्टी-मोल्ड उत्पादन में FIFO फीडिंग
मल्टी-स्टेशन रबर इंजेक्शन मोल्डिंग के लिए इंजेक्शन यूनिट और प्रत्येक मोल्ड के बीच घनिष्ठ समन्वय की आवश्यकता होती है।.
एक उत्पादन चक्र के दौरान:
- एक सांचे में सामग्री डाली जा रही हो सकती है
- दूसरा शायद वल्कनीकरण प्रक्रिया पूरी कर रहा हो।
- एक स्टेशन खुल सकता है
- तैयार भागों को दूसरे साँचे से निकाला जा सकता है।
- इंजेक्शन यूनिट अगले शॉट की तैयारी पहले से ही कर रही होगी।
लगातार फीडिंग से मशीन को अलग-अलग उत्पादन चरणों से गुजरते समय भी दोहराए जाने योग्य शॉट तैयार करने में मदद मिलती है।.
वास्तविक उत्पादन मोल्ड की संख्या, उत्पाद के वजन, सुखाने के समय, शॉट क्षमता और स्वचालन विन्यास पर निर्भर करता है। उपकरण का चयन केवल स्टेशनों की संख्या के आधार पर नहीं, बल्कि संपूर्ण उत्पादन चक्र के आधार पर किया जाना चाहिए।.
TASU's रबर इंजेक्शन मोल्डिंग समाधान FIFO तकनीक को कोल्ड रनर डिजाइन, मोबाइल इंजेक्शन और अनुकूलित क्लैम्पिंग संरचनाओं के साथ संयोजित करें।.
रबर फीडिंग सिस्टम की सामान्य समस्याएं
| संकट | संभावित कारण | अनुशंसित जाँच |
|---|---|---|
| भोजन में रुकावट | स्ट्रिप का गलत आकार, रोलर्स का फिसलना या फीड पथ का अवरुद्ध होना | सामग्री के आयाम, रोलर्स और गाइड चैनल की जांच करें |
| अस्थिर शॉट वजन | अनियमित भोजन या मात्रा में भिन्नता | फीड रेट, शॉट कंट्रोल और सेंसर की जांच करें। |
| उच्च इंजेक्शन दबाव | खराब प्लास्टिकीकरण या उच्च यौगिक चिपचिपाहट | बैरल का तापमान, स्क्रू की गति और सामग्री की समीक्षा करें। |
| अपरिपक्व उपचार | अत्यधिक तापमान, अपरूपण या निवास समय | तापमान प्रोफ़ाइल और चक्र व्यवधानों की जाँच करें |
| छोटे शॉट्स | अपर्याप्त शॉट तैयारी या प्रतिबंधित सामग्री प्रवाह | चारा खिलाने, शॉट की मात्रा, धावक और गेट की जाँच करें |
| दबाव में उतार-चढ़ाव | यौगिक में भिन्नता, पेंच का घिसाव या अनियमित फीडिंग | सामग्री के बैचों की तुलना करें और पेंच का निरीक्षण करें। |
| सतही दोष | संदूषण या असमान प्लास्टिकीकरण | सिस्टम को साफ करें और सामग्री की एकरूपता की समीक्षा करें। |
| नोजल अवरुद्ध | झुलसा हुआ यौगिक या बाहरी पदार्थ | रहने का समय, तापमान और स्वच्छता की जाँच करें |
शॉर्ट शॉट्स, स्कॉर्च, फ्लैश और सामग्री संबंधी समस्याओं के विस्तृत विश्लेषण के लिए, निम्नलिखित देखें रबर इंजेक्शन मोल्डिंग समस्या निवारण मार्गदर्शिका.
एफआईएफओ फीडिंग बनाम सामग्री प्रवाह का खराब नियंत्रण
| तुलना | FIFO-नियंत्रित फीडिंग | प्रवाह पर खराब नियंत्रण |
| सामग्री आदेश | उम्मीद के मुताबिक | भिन्न हो सकता है |
| निवास समय | अधिक सुसंगत | कम सुसंगत |
| शॉट वॉल्यूम | नियंत्रण करना आसान है | अधिक परिवर्तनशील |
| मिश्रित स्थिति | और अधिक स्थिर | अधिक भिन्नता |
| झुलसने का प्रबंधन | उन्नत | अधिक कठिन |
| दबाव की पुनरावृत्ति | उच्च | कम पूर्वानुमानित |
| स्वचालन अनुकूलता | मज़बूत | अधिक मैन्युअल समायोजन |
| निरंतर उत्पादन | और अधिक स्थिर | व्यवधान का अधिक जोखिम |
FIFO विधि से यौगिक परीक्षण, मशीन सेटअप या मोल्ड अनुकूलन की आवश्यकता समाप्त नहीं होती है। इसका उद्देश्य इंजेक्शन प्रणाली के भीतर सामग्री के मार्ग को अधिक नियंत्रित बनाना है।.
भोजन संबंधी समस्याएं मोल्डेड पार्ट की गुणवत्ता को कैसे प्रभावित करती हैं
छोटे शॉट्स
अपर्याप्त पोषण या अधूरा टीका लगने से गर्भाशय गुहा के कुछ हिस्से अधूरे रह सकते हैं।.
भाग-भार भिन्नता
अनियमित सामग्री वितरण से प्रत्येक चक्र के दौरान इंजेक्ट की जाने वाली मात्रा में परिवर्तन होता है।.
चमक
अत्यधिक मात्रा में शॉट डालने से रबर पार्टिंग लाइन या मोल्ड वेंट में जा सकता है।.
जले का निशान
यदि मिश्रण बैरल में बहुत देर तक रहता है, तो सांचे तक पहुंचने से पहले ही वह जल सकता है। इंजेक्शन के दौरान फंसी हवा अतिरिक्त जलने के निशान पैदा कर सकती है।.
सतह की असंगति
प्लास्टिकीकरण और चिपचिपाहट में परिवर्तन मोल्ड की सतह पर सामग्री के प्रवाह को बदल सकता है।.
गुहा असंतुलन
तैयार किए गए शॉट या इंजेक्शन की स्थिति में चक्रों के बीच परिवर्तन होने पर मल्टी-कैविटी मोल्ड में भाग-दर-भाग भिन्नता दिखाई दे सकती है।.
प्रक्रिया-नियंत्रण अनुशंसाएँ
रबर फ़ीड को मानकीकृत करें
पट्टी की चौड़ाई, मोटाई और सतह की स्थिति को एक समान बनाए रखें।.
यौगिक प्रसंस्करण विंडो को सत्यापित करें
स्क्रू का तापमान और गति निर्धारित करते समय वास्तविक चिपचिपाहट, झुलसने और ठीक होने के डेटा का उपयोग करें।.
इंजेक्शन दबाव के रुझानों की निगरानी करें
दबाव में क्रमिक परिवर्तन से दृश्यमान दोषों के बढ़ने से पहले ही फीडिंग, प्लास्टिकीकरण या स्क्रू-घिसाव जैसी समस्याओं का पता चल सकता है।.
शॉट और उत्पाद के वजन की तुलना करें
नियमित रूप से वजन की जांच करने से भोजन की मात्रा या आहार संबंधी प्रदर्शन में होने वाले परिवर्तनों की पहचान करने में मदद मिलती है।.
अनावश्यक मशीन रुकावटों को सीमित करें
लंबे समय तक व्यवधान रहने के समय को बढ़ा देता है। थोड़े समय के लिए रुकने, लंबे समय तक बंद रहने और उत्पादन को पुनः शुरू करने के लिए प्रक्रियाएं परिभाषित करें।.
इंजेक्शन की क्षमता को शॉट के आकार से मिलाएं।
बहुत कम मात्रा में दवा डालने के लिए अत्यधिक बड़े इंजेक्शन उपकरण का उपयोग करने से यौगिक का कुछ हिस्सा शरीर के अंदर बहुत लंबे समय तक रह सकता है।.
घिसावट वाले पुर्जों का निरीक्षण करें
फीड रोलर्स, स्क्रू, बैरल, सील और सेंसर को निवारक रखरखाव में शामिल किया जाना चाहिए।.
मान्य सेटिंग्स रिकॉर्ड करें
उत्पादन अभिलेखों में निम्नलिखित शामिल होने चाहिए:
- फ़ीड आयाम
- पेंच की गति
- बैरल तापमान
- शॉट वॉल्यूम
- प्लास्टिकीकरण समय
- इंजेक्शन दबाव
- इंजेक्शन का समय
- मोल्ड तापमान
- उपचार समय
- भाग का वजन
सही फीडिंग और इंजेक्शन सिस्टम का चयन करना
मशीन का चयन सामान्य उपकरण के आकार के बजाय उत्पाद और उसके प्रकार के आधार पर शुरू होना चाहिए।.
निर्माताओं को निम्नलिखित प्रदान करना चाहिए:
- रबर का प्रकार और संरचना
- मिश्रित फ़ीड फॉर्म
- पट्टी के आयाम
- उत्पाद आरेखण
- भाग का वजन
- शॉट वॉल्यूम
- मोल्ड के आयाम
- गुहाओं की संख्या
- उपचार समय
- आउटपुट लक्ष्य
- स्वचालन आवश्यकताएँ
- वर्तमान उत्पादन समस्याएं
यह जानकारी उपयुक्त फीड संरचना, स्क्रू डिजाइन, इंजेक्शन क्षमता और नियंत्रण विन्यास निर्धारित करने में सहायक होती है।.
निष्कर्ष
रबर इंजेक्शन मोल्डिंग मशीन का फीडिंग सिस्टम उत्पादन चक्र के पहले चरण को नियंत्रित करता है। सामग्री की निरंतर आपूर्ति, स्थिर प्लास्टिकीकरण और FIFO (फर्स्ट इन फर्स्ट आउट) प्रक्रिया से अनुमानित निवास समय, शॉट वॉल्यूम और इंजेक्शन दबाव बनाए रखने में मदद मिलती है।.
फीडिंग सिस्टम, स्क्रू, इंजेक्शन यूनिट, मोल्ड और रबर कंपाउंड का एक साथ मूल्यांकन करने से सबसे अच्छे परिणाम मिलते हैं।.
TASU विकसित करता है पूरी तरह से स्वचालित रबर इंजेक्शन मोल्डिंग मशीनें जूते, ऑटोमोटिव कंपोनेंट्स, औद्योगिक रबर उत्पाद और कस्टम अनुप्रयोगों के लिए। कंपाउंड फीडिंग, शॉट क्षमता, मोल्ड कॉन्फ़िगरेशन और उत्पादन आउटपुट पर चर्चा करने के लिए।, TASU से संपर्क करें.
