


A moldagem por injeção de borracha estável começa antes mesmo de o composto chegar ao molde. A consistência da alimentação, a sequência do material, o controle da rosca e a preparação da injeção influenciam a pressão de injeção, o preenchimento da cavidade e a qualidade final do produto.
O sistema de alimentação da máquina de moldagem por injeção de borracha fornece o composto preparado à unidade de plastificação e injeção. Os equipamentos modernos podem utilizar a tecnologia FIFO (primeiro a entrar, primeiro a sair) para tornar o movimento do material e o tempo de permanência mais previsíveis.
Ao manter a alimentação e a plastificação constantes, os fabricantes podem reduzir a variação entre lotes, diminuir o risco de cura prematura e viabilizar a produção automatizada contínua.
A TASU integra alimentação automática, injeção FIFO, injeção móvel e controles de processo em seus sistemas. máquinas de moldagem por injeção de borracha.
O que é um sistema de alimentação para máquina de moldagem por injeção de borracha?
O sistema de alimentação transfere o composto de borracha preparado para a unidade de plastificação a uma taxa controlada.
Dependendo da configuração do equipamento, o sistema pode incluir:
- entrada de alimentação de material
- rolos de alimentação
- Canal guia
- Parafuso plastificante
- Cilindro de rosca
- Sistema de acionamento
- Zonas de controle de temperatura
- Mecanismo de medição de disparos
- Unidade de injeção
- Monitoramento e controle de CLP
O projeto do sistema deve ser compatível com a forma, as dimensões e as características de processamento do composto. Tiras de borracha muito largas, muito grossas ou inconsistentes podem interromper a alimentação e produzir uma preparação irregular da injeção.
Ao contrário dos grânulos termoplásticos, os compostos de borracha sólida são frequentemente fornecidos em tiras ou como material pré-moldado. O mecanismo de alimentação deve agarrar e avançar o composto sem deslizamentos, dobras ou interrupções descontroladas.
O que significa FIFO na moldagem por injeção de borracha?
FIFO significa "primeiro a entrar, primeiro a sair".“
Em um sistema de injeção de borracha FIFO, o composto que entra na unidade de plastificação segue primeiro um fluxo controlado e é injetado antes da adição de outros materiais.
Essa sequência impede que a borracha recém-fornecida se mova à frente do material que já passou mais tempo dentro do cilindro.
O tempo e a temperatura influenciam fortemente os compostos de borracha. O material mantido dentro de uma unidade de injeção aquecida por muito tempo pode sofrer alterações na viscosidade ou iniciar o processo de reticulação prematura. Manter uma sequência previsível ajuda a controlar esse risco.
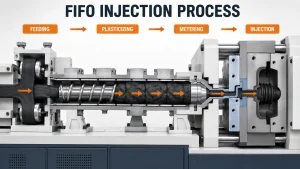
Como funciona o processo de alimentação e injeção FIFO
A produção geralmente segue a sequência abaixo:
- A massa de borracha preparada entra na entrada de alimentação.
- Rolos de alimentação ou outro mecanismo controlado fornecem o material à rosca.
- A rotação da rosca movimenta o composto através do cilindro de plastificação.
- O calor e o cisalhamento amolecem e homogeneizam a borracha.
- A máquina mede o volume de dose necessário.
- O material que entra primeiro no sistema se move em direção à saída de injeção.
- A solução preparada é injetada através do canal de alimentação no molde fechado.
- O composto recém-fornecido permanece disponível para o próximo ciclo.
- O processo se repete durante a produção contínua.
A alimentação, a plastificação e a injeção estão intimamente relacionadas. A alimentação irregular altera a quantidade de material que entra na rosca, enquanto a plastificação inadequada altera a resistência ao fluxo durante a injeção.
O Processo completo de moldagem por injeção de borracha Explica como a preparação do material se relaciona com a injeção, a vulcanização, a abertura do molde e a remoção do produto.
Por que o tempo de residência do material é importante
O tempo de residência descreve quanto tempo a borracha permanece dentro do sistema de alimentação, plastificação e injeção antes de entrar no molde.
Diversos fatores influenciam isso:
- Capacidade da unidade de injeção
- Volume real de disparos
- Sequência de alimentação
- Geometria helicoidal
- Tempo de ciclo
- Volume do corredor
- interrupções na produção
- Número de moldes
- Viscosidade composta
- Características de vulcanização
Um tempo de residência curto e consistente ajuda a manter o comportamento previsível do composto. Um tempo de residência excessivo ou irregular pode produzir:
- Alterações na viscosidade
- Pressão de injeção instável
- Cura prematura
- Material queimado
- Bicos ou comportas entupidos
- Variação no peso do chumbo
- Obturação incompleta da cavidade
- defeitos superficiais
- Taxas de rejeição mais elevadas
A tecnologia FIFO ajuda a controlar a ordem de movimentação de materiais, mas não consegue corrigir configurações de temperatura inadequadas ou tempo de inatividade excessivo da máquina.
Benefícios de um sistema de injeção de borracha FIFO
Condição do composto mais consistente
O material segue uma sequência previsível através da unidade de plastificação e injeção. Portanto, é mais provável que injeções consecutivas sejam submetidas a condições de processamento semelhantes.
Redução da estagnação de materiais
O movimento controlado limita a quantidade de composto mais antigo que permanece dentro das seções aquecidas enquanto o material recém-alimentado avança.
preparação de tiro estável
A alimentação e a dosagem consistentes melhoram a repetibilidade do volume de injeção. Isso é especialmente importante para moldes com múltiplas cavidades e produtos com requisitos de peso rigorosos.
Pressão de injeção mais previsível
Alterações na viscosidade do composto afetam a pressão necessária para preencher o molde. Condições estáveis do material contribuem para curvas de pressão de injeção mais consistentes.
Melhor suporte para automação
A produção automatizada depende de ciclos repetíveis. A alimentação FIFO reduz o manuseio manual de materiais e permite a operação contínua em vários moldes ou estações.
Menor risco de sucata relacionada ao processo
A alimentação e a plastificação estáveis podem reduzir defeitos relacionados ao volume irregular da injeção, à viscosidade inconsistente e à cura prematura.
Relação entre alimentação e plastificação
O desempenho da alimentação não pode ser otimizado separadamente da unidade de plastificação.
Variáveis importantes incluem:
- dimensões da tira de borracha
- Taxa de alimentação
- Velocidade do parafuso
- Temperatura do barril
- Contrapressão
- Tamanho da dose
- Viscosidade composta
- Tempo de calor
- Intervalo de ciclo
- Condição do parafuso
Quando a alimentação se torna inconsistente, a rosca pode receber material em excesso ou em falta. Isso pode afetar a dosagem, o tempo de plastificação e o volume de injeção.
Velocidades de rosca excessivas podem gerar calor de cisalhamento desnecessário. Velocidades de rosca muito baixas podem aumentar o tempo de preparação da injeção ou produzir uniformidade insuficiente do material.
A combinação correta deve amolecer e homogeneizar o composto sem aproximá-lo demais da vulcanização.
Requisitos do sistema de alimentação de borracha
Dimensões de material consistentes
As tiras de borracha devem ser compatíveis com a entrada de alimentação e o design do rolo. Variações na largura ou espessura podem causar deslizamento, dobramento ou interrupção da alimentação.
taxa de alimentação controlada
Fornecer material mais rápido do que a rosca consegue processar pode causar acúmulo. Alimentação insuficiente pode resultar em preparação incompleta da injeção.
Caminho de alimentação limpo
Poeira, borracha vulcanizada e materiais estranhos podem obstruir o movimento ou contaminar o composto.
Força de preensão estável
Os rolos de alimentação devem avançar a borracha sem danificá-la ou permitir deslizamentos descontrolados.
Temperatura adequada do composto
Materiais que estejam excepcionalmente frios, quentes ou rígidos podem ser alimentados de forma diferente das condições de produção validadas.
Sensores confiáveis
Sensores de alimentação e controles de posição ajudam a máquina a detectar interrupções antes que elas afetem a próxima produção.
Alimentação FIFO na produção de múltiplos moldes
A moldagem por injeção de borracha em múltiplas estações exige uma coordenação precisa entre a unidade de injeção e cada molde.
Durante um ciclo de produção:
- Um dos moldes pode estar recebendo material.
- Outra possibilidade é a conclusão da vulcanização.
- Uma estação pode estar abrindo
- As peças acabadas podem ser removidas de outro molde.
- A unidade de injeção pode já estar preparando a próxima dose.
A alimentação constante permite que a máquina prepare injeções repetíveis enquanto os moldes passam por diferentes estágios de produção.
A produção real depende da quantidade de moldes, do peso do produto, do tempo de cura, da capacidade de injeção e da configuração da automação. A seleção do equipamento deve ser baseada no ciclo de produção completo, e não apenas na quantidade de estações.
TASU soluções de moldagem por injeção de borracha Combina a tecnologia FIFO com o design de canais frios, injeção móvel e estruturas de fechamento otimizadas.
Problemas comuns em sistemas de alimentação de borracha
| Problema | Possíveis causas | Verificações recomendadas |
|---|---|---|
| Interrupção da alimentação | Tamanho incorreto da tira, rolos deslizando ou caminho de alimentação bloqueado. | Verifique as dimensões do material, os roletes e o canal guia. |
| peso instável do chumbo | Alimentação irregular ou variação na dosagem | Inspecione a taxa de alimentação, os controles de disparo e os sensores. |
| Alta pressão de injeção | Plastificação deficiente ou alta viscosidade do composto | Analise a temperatura do cilindro, a velocidade da rosca e o material. |
| Cura prematura | Temperatura excessiva, cisalhamento ou tempo de residência | Verificar perfil de temperatura e interrupções de ciclo |
| Planos curtos | Preparação insuficiente da cena ou fluxo de material restrito | Verificar alimentação, volume de injeção, canal de alimentação e comporta. |
| Flutuação de pressão | Variação composta, desgaste da rosca ou alimentação inconsistente | Compare os lotes de material e inspecione o parafuso. |
| defeitos superficiais | Contaminação ou plastificação irregular | Limpe o sistema e verifique a uniformidade do material. |
| Bocal entupido | Composto queimado ou material estranho | Verificar tempo de permanência, temperatura e limpeza. |
Para uma análise mais aprofundada de problemas relacionados a curtas distâncias, queimaduras, reflexos e materiais, consulte o Guia de solução de problemas de moldagem por injeção de borracha.
Alimentação FIFO versus fluxo de materiais mal controlado
| Comparação | alimentação controlada FIFO | Fluxo mal controlado |
| Pedido de material | Previsível | Pode variar |
| Tempo de residência | Mais consistente | Menos consistente |
| Volume de disparos | Mais fácil de controlar | Mais variável |
| Condição composta | Mais estável | Maior variação |
| Gestão de queimaduras | Melhorou | Mais difícil |
| Repetibilidade da pressão | Mais alto | Menos previsível |
| Compatibilidade com automação | Forte | Mais ajustes manuais |
| Produção contínua | Mais estável | Maior risco de interrupção |
O método FIFO não elimina a necessidade de testes de compostos, configuração de máquinas ou otimização de moldes. Seu objetivo é criar um fluxo de material mais controlado dentro do sistema de injeção.
Como os problemas de alimentação afetam a qualidade das peças moldadas
Planos curtos
Alimentação insuficiente ou injeção incompleta podem deixar partes da cavidade sem preenchimento.
Variação de peso da peça
A entrega irregular de material altera a quantidade injetada durante cada ciclo.
Flash
Um volume excessivo de injeção pode forçar a borracha para dentro da linha de junção ou dos orifícios de ventilação do molde.
marcas de queimadura
O composto que permanece muito tempo no cilindro pode queimar antes de atingir o molde. O ar aprisionado durante a injeção pode produzir marcas de queimadura adicionais.
Inconsistência da superfície
Alterações na plastificação e na viscosidade podem modificar o fluxo do material sobre a superfície do molde.
Desequilíbrio de cáries
Moldes com múltiplas cavidades podem apresentar variações entre peças quando a preparação da injeção ou as condições de injeção mudam entre os ciclos.
Recomendações de Controle de Processos
Padronizar a alimentação de borracha.
Mantenha a largura, a espessura e a condição da superfície da tira consistentes.
Verifique a janela de processamento do composto.
Utilize dados reais de viscosidade, pré-vulcanização e cura ao determinar a temperatura e a velocidade da rosca.
Monitorar as tendências de pressão de injeção
Alterações graduais de pressão podem revelar problemas de alimentação, plastificação ou desgaste da rosca antes que os defeitos visíveis aumentem.
Compare o peso da dose e do produto.
Verificações regulares de peso ajudam a identificar alterações no desempenho da dosagem ou da alimentação.
Limitar paradas desnecessárias da máquina
Interrupções prolongadas aumentam o tempo de permanência. Defina procedimentos para paradas curtas, desligamentos longos e reinícios da produção.
Ajuste a capacidade de injeção ao tamanho da dose.
Utilizar uma unidade de injeção excessivamente grande para uma dose muito pequena pode manter parte do composto dentro do organismo por tempo excessivo.
Inspecione os componentes desgastados.
Os rolos de alimentação, roscas, cilindros, vedações e sensores devem ser incluídos na manutenção preventiva.
Configurações validadas do registro
Os registros de produção devem incluir:
- Dimensões de alimentação
- Velocidade do parafuso
- Temperatura do barril
- Volume de disparos
- Tempo de plastificação
- Pressão de injeção
- Tempo de injeção
- Temperatura do molde
- Tempo de cura
- Peso da peça
Como escolher o sistema de alimentação e injeção adequado
A seleção da máquina deve começar pelo produto e composto, e não pelo tamanho geral do equipamento.
Os fabricantes devem fornecer:
- Tipo e formulação da borracha
- Forma de alimentação composta
- Dimensões da tira
- Desenho do produto
- Peso da peça
- Volume de disparos
- Dimensões do molde
- Número de cavidades
- Hora da cura
- Meta de saída
- Requisitos de automação
- Problemas de produção atuais
Essas informações ajudam a determinar a estrutura de alimentação adequada, o projeto da rosca, a capacidade de injeção e a configuração de controle.
Conclusão
O sistema de alimentação da máquina de moldagem por injeção de borracha controla a primeira etapa do ciclo de produção. O fornecimento consistente de material, a plastificação estável e o movimento FIFO (primeiro a entrar, primeiro a sair) ajudam a manter o tempo de residência, o volume de injeção e a pressão de injeção previsíveis.
Os melhores resultados são obtidos ao avaliar em conjunto o sistema de alimentação, a rosca, a unidade de injeção, o molde e o composto de borracha.
A TASU desenvolve Máquinas de moldagem por injeção de borracha totalmente automáticas Para calçados, componentes automotivos, produtos de borracha industrial e aplicações personalizadas. Para discutir alimentação de compostos, capacidade de injeção, configuração do molde e produção, contate a TASU.
