


Stabiel rubberspuitgieten begint al voordat het mengsel de matrijs bereikt. De consistentie van de toevoer, de materiaalvolgorde, de schroefregeling en de voorbereiding van de injectie zijn allemaal van invloed op de injectiedruk, de vulling van de matrijs en de uiteindelijke productkwaliteit.
Het toevoersysteem van de rubberspuitgietmachine transporteert het voorbereide mengsel naar de plastificeer- en injectie-eenheid. Moderne machines kunnen gebruikmaken van het first-in, first-out-principe – beter bekend als FIFO – om de materiaalstroom en verblijftijd voorspelbaarder te maken.
Wanneer de toevoer en plastificatie consistent blijven, kunnen fabrikanten de variatie tussen de spuitcycli verminderen, het risico op voortijdige uitharding verlagen en continue geautomatiseerde productie ondersteunen.
TASU integreert automatische toevoer, FIFO-injectie, mobiele injectie en procesbesturing in zijn systeem. rubber spuitgietmachines.
Wat is een toevoersysteem voor een rubberspuitgietmachine?
Het toevoersysteem transporteert de voorbereide rubbercompound met een gecontroleerde snelheid naar de plastificeereenheid.
Afhankelijk van de configuratie van de apparatuur kan het systeem het volgende omvatten:
- Materiaaltoevoer
- Aanvoerrollen
- Gidskanaal
- Plasticeringsschroef
- Schroefvat
- Aandrijfsysteem
- Temperatuurregelingszones
- Shot-meteringmechanisme
- Injectie-eenheid
- PLC-bewaking en -besturing
Het systeemontwerp moet aansluiten op de vorm, afmetingen en verwerkingseigenschappen van de compound. Rubberstrips die te breed, te dik of inconsistent zijn, kunnen de toevoer verstoren en een onregelmatige bereiding van de shots veroorzaken.
In tegenstelling tot thermoplastische korrels worden vaste rubbermengsels vaak geleverd als stroken of voorgevormd materiaal. Het aanvoermechanisme moet het mengsel vastgrijpen en doorvoeren zonder ongecontroleerd slippen, vouwen of onderbrekingen.
Wat betekent FIFO bij het spuitgieten van rubber?
FIFO staat voor "first in, first out" (wie het eerst erin gaat, het eerst eruit).“
Bij een FIFO-rubberinjectiesysteem volgt het mengsel dat de plastificeereenheid binnenkomt eerst een gecontroleerd stroompad en wordt het geïnjecteerd voordat er later materiaal wordt toegevoegd.
Deze volgorde voorkomt dat recent aangevoerd rubber materiaal voorbijstreeft dat al langer in de trommel heeft gezeten.
Tijd en temperatuur hebben een grote invloed op rubbermengsels. Materiaal dat te lang in een verwarmde spuitgietmachine wordt gehouden, kan van viscositeit veranderen of voortijdige verknoping ondergaan. Het aanhouden van een voorspelbare volgorde helpt dit risico te beheersen.
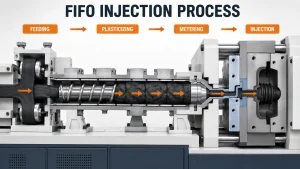
Hoe het voedings- en FIFO-injectieproces werkt
De productie volgt over het algemeen de onderstaande volgorde:
- Het voorbereide rubbermengsel komt via de toevoeropening binnen.
- Aanvoerrollen of een ander gestuurd mechanisme voeren het materiaal naar de schroef.
- Door de rotatie van de schroef wordt het mengsel door de weekmakercilinder bewogen.
- Door hitte en wrijving wordt het rubber zachter en homogener.
- De machine meet het benodigde volume af.
- Materiaal dat het systeem binnenkomt, beweegt zich eerst naar de injectie-uitlaat.
- Het voorbereide injectiemateriaal wordt via het kanaal in de gesloten mal geïnjecteerd.
- De nieuw geleverde stof blijft beschikbaar voor de volgende cyclus.
- Dit proces herhaalt zich tijdens continue productie.
Toevoer, plastificatie en injectie zijn nauw met elkaar verbonden. Onregelmatige toevoer verandert de hoeveelheid materiaal die de schroef binnenkomt, terwijl slechte plastificatie de stromingsweerstand tijdens de injectie beïnvloedt.
De volledig rubber spuitgietproces Dit legt uit hoe de materiaalvoorbereiding samenhangt met het spuitgieten, vulkaniseren, openen van de mal en het verwijderen van het product.
Waarom de verblijftijd van materialen van belang is
De verblijftijd beschrijft hoe lang het rubber in het toevoer-, plastificeer- en injectiesysteem blijft voordat het in de mal terechtkomt.
Verschillende factoren spelen hierbij een rol:
- Injectie-eenheidscapaciteit
- Werkelijk opnamevolume
- Voedingsvolgorde
- Schroefgeometrie
- Cyclustijd
- Hardloper volume
- Productieonderbrekingen
- Aantal mallen
- Samengestelde viscositeit
- Vulkanisatiekenmerken
Een korte, constante verblijftijd draagt bij aan voorspelbaar gedrag van de verbinding. Een te lange of onregelmatige verblijftijd kan leiden tot:
- Viscositeitsveranderingen
- Instabiele injectiedruk
- Voortijdige uitharding
- Verbrand materiaal
- Verstopte sproeiers of afsluiters
- Variatie in hagelgewicht
- Onvolledige vulling van de holte
- Oppervlaktedefecten
- Hogere afwijzingspercentages
FIFO-technologie helpt bij het controleren van de volgorde van materiaalverplaatsing, maar kan onjuiste temperatuurinstellingen of overmatige machineuitval niet corrigeren.
Voordelen van een FIFO-rubberinjectiesysteem
Een consistentere samenstelling
Het materiaal doorloopt een voorspelbare volgorde in de plastificeer- en spuitgietunit. Opeenvolgende spuitcycli zullen daardoor waarschijnlijk aan vergelijkbare verwerkingsomstandigheden worden blootgesteld.
Verminderde materiële stagnatie
Gecontroleerde beweging beperkt de hoeveelheid oud materiaal die achterblijft in de verwarmde secties, terwijl nieuw aangevoerd materiaal verder wordt aangevoerd.
Stabiele schotvoorbereiding
Een consistente toevoer en dosering verbeteren de herhaalbaarheid van het spuitvolume. Dit is vooral belangrijk voor matrijzen met meerdere holtes en producten met strikte gewichtseisen.
Voorspelbaardere injectiedruk
Veranderingen in de viscositeit van het mengsel beïnvloeden de druk die nodig is om de mal te vullen. Stabiele materiaalcondities dragen bij aan consistentere injectiedrukcurven.
Betere ondersteuning voor automatisering
Automatische productie is afhankelijk van herhaalbare cycli. FIFO-toevoer vermindert handmatige materiaalverwerking en ondersteunt continue werking over meerdere matrijzen of stations.
Lager risico op procesgerelateerd afval
Stabiele toevoer en plastificatie kunnen defecten verminderen die verband houden met onregelmatig spuitvolume, inconsistente viscositeit en voortijdige uitharding.
Verband tussen voeding en plasticering
De toevoerprestaties kunnen niet los van de plastificeereenheid worden geoptimaliseerd.
Belangrijke variabelen zijn onder meer:
- Afmetingen van de rubberen strip
- Voedingssnelheid
- Schroefsnelheid
- Vattemperatuur
- Tegendruk
- Shot size
- Samengestelde viscositeit
- Verhittingstijd
- Cyclusinterval
- Schroefconditie
Wanneer de toevoer onregelmatig wordt, kan de schroef te weinig of te veel materiaal ontvangen. Dit kan de dosering, de plastificeertijd en het injectievolume beïnvloeden.
Een te hoge schroefsnelheid kan onnodige wrijvingswarmte genereren. Een zeer lage schroefsnelheid kan de voorbereidingstijd van de injectie verlengen of leiden tot onvoldoende materiaaluniformiteit.
De juiste combinatie moet het mengsel verzachten en homogeniseren zonder het te dicht bij vulkanisatie te brengen.
Eisen voor een rubbertoevoersysteem
Consistente materiaalafmetingen
De rubberen strips moeten passen bij het ontwerp van de invoeropening en de rollen. Variaties in breedte of dikte kunnen leiden tot slippen, vouwen of onderbroken invoer.
Gecontroleerde toevoersnelheid
Als het materiaal sneller wordt aangevoerd dan de schroef het kan verwerken, kan er ophoping ontstaan. Onvoldoende aanvoer kan leiden tot een onvolledige voorbereiding van de lading.
Schoon voerpad
Stof, uitgehard rubber en vreemd materiaal kunnen de beweging belemmeren of het mengsel verontreinigen.
Stabiele grijpkracht
De aanvoerrollen moeten het rubber aanvoeren zonder het te beschadigen of ongecontroleerd te laten slippen.
Geschikte temperatuur van de verbinding
Materiaal dat ongebruikelijk koud, warm of stijf is, kan een afwijkende verwerkingsconditie vertonen ten opzichte van de gevalideerde productieomstandigheden.
Betrouwbare sensoren
Voedingssensoren en positiecontrole zorgen ervoor dat de machine onderbrekingen detecteert voordat ze de volgende opname beïnvloeden.
FIFO-toevoer bij productie met meerdere matrijzen
Bij het spuitgieten van rubber met meerdere stations is een nauwe coördinatie tussen de spuitgieteenheid en elke matrijs vereist.
Gedurende één productiecyclus:
- Eén mal kan materiaal ontvangen
- Een andere mogelijkheid is het voltooien van de vulkanisatie.
- Mogelijk wordt er een station geopend
- De afgewerkte onderdelen kunnen uit een andere mal worden verwijderd.
- De injectie-eenheid is mogelijk al bezig met de voorbereiding van de volgende injectie.
Door een constante aanvoer kan de machine herhaalbare doses produceren terwijl de mallen de verschillende productiestadia doorlopen.
De daadwerkelijke output is afhankelijk van het aantal mallen, het productgewicht, de uithardingstijd, de spuitcapaciteit en de automatiseringsconfiguratie. De keuze van de apparatuur moet gebaseerd zijn op de volledige productiecyclus en niet alleen op het aantal stations.
TASU's Oplossingen voor rubberspuitgieten Combineer FIFO-technologie met een koudkanaalontwerp, mobiele injectie en geoptimaliseerde klemstructuren.
Veelvoorkomende problemen met rubbertoevoersystemen
| Probleem | Mogelijke oorzaken | Aanbevolen controles |
|---|---|---|
| Voedingsonderbreking | Onjuiste strookdikte, slippende rollen of een geblokkeerde invoerbaan. | Controleer de materiaalafmetingen, de rollen en het geleidingskanaal. |
| Instabiel hagelgewicht | Onregelmatige variatie in voeding of dosering | Controleer de toevoersnelheid, de schotregeling en de sensoren. |
| Hoge injectiedruk | Slechte plasticering of hoge viscositeit van de verbinding | Controleer de temperatuur van de cilinder, de schroefsnelheid en het materiaal. |
| Voortijdige uitharding | Overmatige temperatuur, schuifspanning of verblijftijd | Controleer het temperatuurprofiel en de cyclusonderbrekingen. |
| Korte foto's | Onvoldoende voorbereiding van de opname of beperkte materiaalstroom. | Controleer de toevoer, het injectievolume, de loopinrichting en de poort. |
| Drukschommeling | Samengestelde variatie, schroefslijtage of inconsistente aanvoer. | Vergelijk materiaalbatches en inspecteer de schroef. |
| Oppervlaktedefecten | Verontreiniging of ongelijkmatige plasticering | Reinig het systeem en controleer de materiaaluniformiteit. |
| Verstopte spuitmond | Verbrande substantie of vreemd materiaal | Controleer de verblijfsduur, temperatuur en netheid. |
Voor een nadere analyse van problemen zoals overbelichting, aanbranden, flitsen en materiaalgerelateerde problemen, verwijzen wij u naar de volgende bron. Handleiding voor het oplossen van problemen bij het spuitgieten van rubber.
FIFO-toevoer versus slecht gecontroleerde materiaalstroom
| Vergelijking | FIFO-gestuurde voeding | Slecht gecontroleerde doorstroming |
| Materiaalbestelling | Voorspelbaar | Kan variëren |
| Verblijfstijd | Meer consistent | Minder consistent |
| Shot volume | Makkelijker te controleren | Meer variabel |
| Samengestelde conditie | Stabieler | Grotere variatie |
| Verbrandingsbeheer | Verbeterd | Moeilijker |
| Drukherhaalbaarheid | Hoger | Minder voorspelbaar |
| Automatiseringscompatibiliteit | Sterk | Meer handmatige aanpassing |
| Continue productie | Stabieler | Groter risico op onderbrekingen |
FIFO neemt de noodzaak voor compoundtesten, machine-instellingen of matrijsoptimalisatie niet weg. Het doel ervan is om een meer gecontroleerd materiaaltraject binnen het spuitgietproces te creëren.
Hoe problemen met de materiaaltoevoer de kwaliteit van gegoten onderdelen beïnvloeden
Korte foto's
Onvoldoende voeding of een onvolledige injectie kan ertoe leiden dat delen van de tandholte niet gevuld raken.
Variatie in onderdeelgewicht
Door de onregelmatige aanvoer van materiaal verandert de hoeveelheid die tijdens elke cyclus wordt geïnjecteerd.
Flash
Een te groot spuitvolume kan ertoe leiden dat rubber in de scheidingslijn of de ontluchtingsopeningen van de mal terechtkomt.
Brandvlekken
Als het mengsel te lang in de cilinder blijft, kan het verbranden voordat het de mal bereikt. Ingesloten lucht tijdens het injecteren kan extra brandplekken veroorzaken.
Oppervlakte-inconsistentie
Veranderingen in plasticiteit en viscositeit kunnen de materiaalstroom over het vormoppervlak beïnvloeden.
Onbalans in de cariës
Matrijzen met meerdere holtes kunnen variaties tussen de afzonderlijke onderdelen vertonen wanneer de voorbereide injectiehoeveelheid of de injectieomstandigheden tussen de cycli veranderen.
Aanbevelingen voor procesbeheersing
Standaardiseer de rubbertoevoer.
Zorg voor een constante breedte, dikte en oppervlakteconditie van de stroken.
Controleer het verwerkingsvenster van de verbinding.
Gebruik de werkelijke viscositeits-, aanbrand- en uithardingsgegevens bij het bepalen van de schroeftemperatuur en -snelheid.
Monitor trends in injectiedruk
Geleidelijke drukveranderingen kunnen problemen met de toevoer, plastificatie of schroefslijtage aan het licht brengen voordat zichtbare defecten toenemen.
Vergelijk het gewicht van de shot en het product.
Regelmatige gewichtscontroles helpen veranderingen in de dosering of het voergedrag te signaleren.
Beperk onnodige machinestops.
Langdurige onderbrekingen verlengen de verblijftijd. Definieer procedures voor korte stops, lange stilstanden en herstarts van de productie.
Stem de injectiecapaciteit af op de injectiegrootte.
Het gebruik van een te grote injectie-eenheid voor een zeer kleine hoeveelheid kan ertoe leiden dat een deel van de stof te lang in het systeem blijft.
Inspecteer slijtageonderdelen.
Aanvoerrollen, schroeven, cilinders, afdichtingen en sensoren moeten worden meegenomen in het preventief onderhoud.
Bewaar gevalideerde instellingen
Productiegegevens moeten het volgende bevatten:
- Voedingsafmetingen
- Schroefsnelheid
- Vattemperatuur
- Shot volume
- Plasticeringstijd
- Injectiedruk
- Injectietijd
- Schimmeltemperatuur
- Uithardingstijd
- Onderdeelgewicht
Het juiste voedings- en injectiesysteem kiezen
Bij de keuze van een machine moet de focus liggen op het product en de samenstelling, in plaats van op de algemene afmetingen van de apparatuur.
Fabrikanten dienen het volgende te leveren:
- Soort en samenstelling van het rubber
- Samengestelde voervorm
- Afmetingen van de strook
- Producttekening
- Onderdeelgewicht
- Shot volume
- Afmetingen van de mal
- Aantal gaatjes
- Genezingstijd
- Uitvoerdoel
- Automatiseringsvereisten
- Huidige productieproblemen
Deze informatie helpt bij het bepalen van de juiste toevoerstructuur, schroefontwerp, injectiecapaciteit en besturingsconfiguratie.
Conclusie
Het toevoersysteem van de rubberspuitgietmachine regelt de eerste fase van de productiecyclus. Constante materiaaltoevoer, stabiele plastificatie en FIFO-werking dragen bij aan voorspelbare verblijftijden, injectievolume en injectiedruk.
De beste resultaten worden behaald door het toevoersysteem, de schroef, de injectie-eenheid, de matrijs en de rubbersamenstelling gezamenlijk te evalueren.
TASU ontwikkelt volautomatische rubber spuitgietmachines Voor schoenen, auto-onderdelen, industriële rubberproducten en maatwerktoepassingen. Om de samenstelling, spuitcapaciteit, matrijsconfiguratie en productieoutput te bespreken., neem contact op met TASU.
