


La réussite du moulage par injection de caoutchouc stable commence avant même que le composé n'atteigne le moule. La régularité de l'alimentation, la séquence des matériaux, le contrôle de la vis et la préparation de la masse injectable influencent tous la pression d'injection, le remplissage de la cavité et la qualité du produit final.
Le système d'alimentation de la machine de moulage par injection de caoutchouc achemine le composé préparé vers l'unité de plastification et d'injection. Les équipements modernes peuvent utiliser la méthode du premier entré, premier sorti (FIFO) afin de rendre plus prévisibles les mouvements de matière et le temps de séjour.
Lorsque l'alimentation et la plastification restent constantes, les fabricants peuvent réduire la variation d'une injection à l'autre, diminuer le risque de durcissement prématuré et soutenir une production automatisée continue.
TASU intègre l'alimentation automatique, l'injection FIFO, l'injection mobile et les contrôles de processus dans son système machines de moulage par injection de caoutchouc.
Qu'est-ce qu'un système d'alimentation pour machine de moulage par injection de caoutchouc ?
Le système d'alimentation transfère le composé de caoutchouc préparé dans l'unité de plastification à un débit contrôlé.
Selon la configuration de l'équipement, le système peut comprendre :
- Entrée d'alimentation en matériau
- Rouleaux d'alimentation
- Chaîne Guide
- Vis de plastification
- Canon à vis
- Système d'entraînement
- Zones de contrôle de la température
- Mécanisme de mesure de la dose
- Unité d'injection
- Surveillance et contrôle des automates programmables
La conception du système doit correspondre à la forme, aux dimensions et aux caractéristiques de traitement du composé. Des bandes de caoutchouc trop larges, trop épaisses ou de forme irrégulière peuvent perturber l'alimentation et entraîner une préparation de la poudre irrégulière.
Contrairement aux granulés thermoplastiques, les composés de caoutchouc solide sont souvent fournis sous forme de bandes ou de matériaux préformés. Le mécanisme d'alimentation doit saisir et faire avancer le composé sans glissement, pliage ni interruption incontrôlés.
Que signifie FIFO dans le moulage par injection du caoutchouc ?
FIFO signifie “ premier entré, premier sorti ”.”
Dans un système d'injection de caoutchouc FIFO, le composé entrant dans l'unité de plastification suit d'abord un parcours d'écoulement contrôlé et est injecté avant que le matériau ne soit ajouté ultérieurement.
Cette séquence empêche le caoutchouc récemment ajouté de dépasser le matériau qui a déjà passé plus de temps à l'intérieur du canon.
Le temps et la température ont une influence considérable sur les composés du caoutchouc. Un matériau maintenu trop longtemps dans une unité d'injection chauffée peut voir sa viscosité se modifier ou subir une réticulation prématurée. Le respect d'une séquence prévisible permet de maîtriser ce risque.
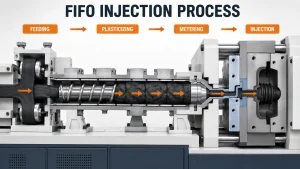
Fonctionnement du processus d'alimentation et d'injection FIFO
La production suit généralement la séquence suivante :
- Le composé de caoutchouc préparé pénètre dans l'orifice d'alimentation.
- Des rouleaux d'alimentation ou un autre mécanisme contrôlé acheminent le matériau vers la vis.
- La rotation de la vis fait passer le composé à travers le cylindre de plastification.
- La chaleur et le cisaillement assouplissent et homogénéisent le caoutchouc.
- La machine dose le volume d'injection requis.
- La matière qui pénètre dans le système se dirige d'abord vers la sortie d'injection.
- La poudre préparée est injectée par le canal d'alimentation dans le moule fermé.
- Le composé nouvellement fourni reste disponible pour le cycle suivant.
- Le processus se répète lors de la production en continu.
L'alimentation, la plastification et l'injection sont étroitement liées. Une alimentation irrégulière modifie la quantité de matière entrant dans la vis, tandis qu'une mauvaise plastification modifie la résistance à l'écoulement lors de l'injection.
Le Processus complet de moulage par injection de caoutchouc explique comment la préparation des matériaux est liée à l'injection, à la vulcanisation, à l'ouverture du moule et au démoulage.
Pourquoi le temps de séjour des matériaux est important
Le temps de séjour décrit la durée pendant laquelle le caoutchouc reste à l'intérieur du système d'alimentation, de plastification et d'injection avant d'entrer dans le moule.
Plusieurs facteurs l'influencent :
- Capacité de l'unité d'injection
- Volume réel du tir
- Séquence d'alimentation
- Géométrie de vis
- Temps de cycle
- Volume de coureur
- interruptions de production
- Nombre de moules
- Viscosité composée
- caractéristiques de vulcanisation
Un temps de séjour court et constant contribue à maintenir un comportement prévisible du composé. Un temps de séjour excessif ou irrégulier peut entraîner :
- Changements de viscosité
- Pression d'injection instable
- Durcissement prématuré
- Matière brûlée
- Buses ou vannes obstruées
- Variation du poids des plombs
- Obturation incomplète de la cavité
- défauts de surface
- Des taux de rejet plus élevés
La technologie FIFO permet de contrôler l'ordre de déplacement des matériaux, mais elle ne peut pas corriger des réglages de température inadaptés ni des temps d'arrêt machine excessifs.
Avantages d'un système d'injection de caoutchouc FIFO
Conditions composées plus cohérentes
Le matériau suit un parcours prévisible dans l'unité de plastification et d'injection. Les injections successives sont donc plus susceptibles de subir des conditions de traitement similaires.
Stagnation des matériaux réduite
Le mouvement contrôlé limite la quantité de composé ancien restant dans les sections chauffées tandis que le matériau nouvellement introduit progresse.
Préparation des tirs stables
Un dosage et une alimentation réguliers améliorent la répétabilité du volume d'injection. Ceci est particulièrement important pour les moules multicavités et les produits soumis à des exigences de poids strictes.
Pression d'injection plus prévisible
Les variations de viscosité du composé influent sur la pression nécessaire au remplissage du moule. La stabilité du matériau contribue à l'obtention de courbes de pression d'injection plus régulières.
Un meilleur soutien à l'automatisation
La production automatisée repose sur des cycles répétables. L'alimentation FIFO réduit la manutention manuelle des matériaux et permet un fonctionnement continu sur plusieurs moules ou stations.
Risque réduit de rebuts liés au processus
Une alimentation et une plastification stables peuvent réduire les défauts liés à un volume d'injection irrégulier, à une viscosité incohérente et à un durcissement prématuré.
Relation entre l'alimentation et la plastification
Les performances d'alimentation ne peuvent être optimisées indépendamment de l'unité de plastification.
Les variables importantes comprennent :
- Dimensions de la bande de caoutchouc
- débit d'alimentation
- vitesse de vis
- Température du fût
- Contre-pression
- taille du plan
- Viscosité composée
- Temps de brûlure
- Intervalle de cycle
- État de la vis
En cas d'alimentation irrégulière, la vis peut recevoir une quantité insuffisante ou excessive de produit. Cela peut affecter le dosage, le temps de plastification et le volume d'injection.
Une vitesse de vis excessive peut générer une chaleur de cisaillement inutile. Une vitesse de vis trop faible peut augmenter le temps de préparation de la coulée ou produire une uniformité de matériau insuffisante.
La combinaison adéquate doit permettre d'assouplir et d'homogénéiser le composé sans trop le rapprocher de la vulcanisation.
Exigences du système d'alimentation en caoutchouc
Dimensions des matériaux cohérentes
Les bandes de caoutchouc doivent être adaptées à l'orifice d'alimentation et à la conception du rouleau. Toute variation de largeur ou d'épaisseur peut entraîner un glissement, un pliage ou une interruption de l'alimentation.
Débit d'alimentation contrôlé
Un débit d'alimentation supérieur à la capacité de traitement de la vis peut entraîner une accumulation de matière. Un débit insuffisant peut conduire à une préparation de la masse incomplète.
Voie d'alimentation propre
La poussière, le caoutchouc vulcanisé et les corps étrangers peuvent obstruer le mouvement ou contaminer le composé.
Force de préhension stable
Les rouleaux d'entraînement doivent faire avancer le caoutchouc sans l'endommager ni provoquer de glissement incontrôlé.
température appropriée du composé
Les matériaux anormalement froids, chauds ou rigides peuvent s'alimenter différemment des conditions de production validées.
Capteurs fiables
Les capteurs d'alimentation et les commandes de position aident la machine à détecter les interruptions avant qu'elles n'affectent la prise suivante.
Alimentation FIFO en production multi-moules
Le moulage par injection de caoutchouc multi-stations nécessite une coordination étroite entre l'unité d'injection et chaque moule.
Au cours d'un cycle de production :
- Un moule peut recevoir du matériau
- Un autre est peut-être en train de terminer la vulcanisation
- Une station pourrait ouvrir
- Les pièces finies peuvent être retirées d'un autre moule.
- L'unité d'injection est peut-être déjà en train de préparer la prochaine injection.
L'alimentation régulière permet à la machine de préparer des injections répétables tandis que les moules passent par différentes étapes de production.
Le rendement réel dépend du nombre de moules, du poids du produit, du temps de polymérisation, de la capacité d'injection et de la configuration d'automatisation. Le choix des équipements doit se baser sur le cycle de production complet et non uniquement sur le nombre de postes de travail.
TASU solutions de moulage par injection de caoutchouc associer la technologie FIFO à une conception à canaux froids, à l'injection mobile et à des structures de serrage optimisées.
Problèmes courants des systèmes d'alimentation en caoutchouc
| Problème | Causes possibles | Vérifications recommandées |
|---|---|---|
| Interruption de l'alimentation | Taille de bande incorrecte, rouleaux qui glissent ou chemin d'alimentation obstrué | Vérifiez les dimensions du matériau, les rouleaux et le canal de guidage. |
| Poids de grenaille instable | Variation irrégulière de l'alimentation ou du dosage | Inspectez le débit d'alimentation, les commandes de tir et les capteurs. |
| Pression d'injection élevée | Plastification insuffisante ou viscosité élevée du composé | Vérifier la température du cylindre, la vitesse de la vis et le matériau |
| Durcissement prématuré | Température, cisaillement ou temps de séjour excessifs | Vérifier le profil de température et les interruptions de cycle |
| Plans courts | Préparation insuffisante du tir ou flux de matière restreint | Vérifiez l'alimentation, le volume de tir, le coureur et la porte |
| fluctuation de pression | Variation du composé, usure des vis ou alimentation irrégulière | Comparez les lots de matériaux et inspectez la vis. |
| défauts de surface | Contamination ou plastification irrégulière | Nettoyer le système et vérifier l'uniformité des matériaux. |
| Buse obstruée | Composé brûlé ou matière étrangère | Vérifier la durée de séjour, la température et la propreté |
Pour une analyse plus approfondie des problèmes liés aux prises de vue courtes, aux brûlures, aux flashs et aux matériaux, veuillez vous référer à la section suivante : guide de dépannage du moulage par injection de caoutchouc.
Alimentation FIFO vs. flux de matières mal contrôlé
| Comparaison | Alimentation contrôlée par FIFO | Débit mal contrôlé |
| Commande de matériel | Prévisible | Peut varier |
| Temps de séjour | Plus cohérent | Moins constant |
| Volume de tir | Plus facile à contrôler | Plus variable |
| État complexe | Plus stable | Plus grande variation |
| Gestion des brûlures | Amélioré | Plus difficile |
| répétabilité de la pression | Plus haut | Moins prévisible |
| Compatibilité avec l'automatisation | Fort | Réglage manuel plus poussé |
| Production continue | Plus stable | Risque d'interruption accru |
Le procédé FIFO ne dispense pas des essais de composés, du réglage des machines ni de l'optimisation des moules. Son objectif est de créer un circuit de matière plus contrôlé au sein du système d'injection.
Comment les problèmes d'alimentation affectent la qualité des pièces moulées
Plans courts
Une alimentation insuffisante ou une injection incomplète peuvent laisser des parties de la cavité non remplies.
Variation du poids des pièces
L'irrégularité de l'acheminement du produit modifie la quantité injectée à chaque cycle.
Flash
Un volume d'injection excessif peut forcer le caoutchouc à pénétrer dans la ligne de joint ou les évents du moule.
marques de brûlure
Le composé qui reste trop longtemps dans le cylindre risque de brûler avant d'atteindre le moule. L'air emprisonné lors de l'injection peut engendrer des marques de brûlure supplémentaires.
Incohérence de surface
Les variations de plastification et de viscosité peuvent modifier l'écoulement du matériau à la surface du moule.
Déséquilibre de la cavité
Les moules multicavités peuvent présenter des variations d'une pièce à l'autre lorsque les conditions de préparation ou d'injection changent entre les cycles.
Recommandations en matière de contrôle des processus
Standardiser l'alimentation en caoutchouc
Maintenir une largeur, une épaisseur et un état de surface de la bande constants.
Vérifier la fenêtre de traitement du composé
Utilisez les données réelles de viscosité, de brûlure et de vulcanisation pour déterminer la température et la vitesse de la vis.
Surveiller les tendances de la pression d'injection
Des variations progressives de pression peuvent révéler des problèmes d'alimentation, de plastification ou d'usure des vis avant que les défauts visibles ne s'aggravent.
Comparer le poids du tir et du produit
Des contrôles de poids réguliers permettent d'identifier les changements dans le dosage ou le rendement de l'alimentation.
Limiter les arrêts machine inutiles
Les interruptions prolongées augmentent le temps d'immobilisation. Définir des procédures pour les arrêts courts, les arrêts longs et les redémarrages de production.
Adapter la capacité d'injection à la taille du jet
L'utilisation d'un dispositif d'injection excessivement gros pour une très petite dose peut maintenir une partie du composé dans le système trop longtemps.
Inspecter les composants d'usure
Les rouleaux d'alimentation, les vis, les cylindres, les joints et les capteurs doivent être inclus dans la maintenance préventive.
Paramètres validés de l'enregistrement
Les documents de production doivent inclure :
- Dimensions de l'alimentation
- vitesse de vis
- Température du fût
- Volume de tir
- Temps de plastification
- Pression d'injection
- Temps d'injection
- Température du moule
- Temps de séchage
- Poids de la pièce
Choisir le bon système d'alimentation et d'injection
Le choix de la machine doit commencer par le produit et le composé plutôt que par la taille générale de l'équipement.
Les fabricants doivent fournir :
- Type et formulation du caoutchouc
- Aliment composé
- Dimensions de la bande
- Dessin du produit
- Poids de la pièce
- Volume de tir
- Dimensions du moule
- Nombre de cavités
- Temps de séchage
- Cible de sortie
- exigences d'automatisation
- Problèmes de production actuels
Ces informations permettent de déterminer la structure d'alimentation appropriée, la conception de la vis, la capacité d'injection et la configuration de contrôle.
Conclusion
Le système d'alimentation de la machine de moulage par injection de caoutchouc contrôle la première étape du cycle de production. Un approvisionnement constant en matière, une plastification stable et un système FIFO (premier entré, premier sorti) contribuent à maintenir un temps de séjour, un volume d'injection et une pression d'injection prévisibles.
Les meilleurs résultats sont obtenus en évaluant conjointement le système d'alimentation, la vis, l'unité d'injection, le moule et le composé de caoutchouc.
TASU développe machines de moulage par injection de caoutchouc entièrement automatiques Pour la fabrication de chaussures, de composants automobiles, de produits en caoutchouc industriel et d'applications sur mesure. Pour discuter de l'alimentation en composés, de la capacité d'injection, de la configuration des moules et du rendement de production., contacter TASU.
