


Lo stampaggio a iniezione di gomma stabile inizia prima che la mescola raggiunga lo stampo. La costanza dell'alimentazione, la sequenza dei materiali, il controllo della vite e la preparazione dello stampo influenzano la pressione di iniezione, il riempimento della cavità e la qualità del prodotto finale.
Il sistema di alimentazione della macchina per lo stampaggio a iniezione della gomma convoglia la mescola preparata all'unità di plastificazione e iniezione. Le attrezzature moderne possono utilizzare la tecnologia "primo entrato, primo uscito" (FIFO) per rendere più prevedibili il movimento del materiale e i tempi di permanenza.
Mantenendo costanti i processi di alimentazione e plastificazione, i produttori possono ridurre le variazioni tra una stampata e l'altra, diminuire il rischio di polimerizzazione prematura e supportare la produzione automatizzata continua.
TASU integra alimentazione automatica, iniezione FIFO, iniezione mobile e controlli di processo nel suo macchine per lo stampaggio a iniezione della gomma.
Che cos'è un sistema di alimentazione per una macchina per lo stampaggio a iniezione della gomma?
Il sistema di alimentazione trasferisce la mescola di gomma preparata nell'unità di plastificazione a una velocità controllata.
A seconda della configurazione delle apparecchiature, il sistema può includere:
- Ingresso alimentazione materiale
- Rulli di alimentazione
- Canale guida
- Vite di plastificazione
- Cilindro a vite
- Sistema di azionamento
- Zone di controllo della temperatura
- meccanismo di misurazione dell'esposizione
- Unità di iniezione
- Monitoraggio e controllo PLC
La progettazione del sistema deve essere compatibile con la forma, le dimensioni e le caratteristiche di lavorazione del composto. Strisce di gomma troppo larghe, troppo spesse o non uniformi possono interrompere l'alimentazione e produrre una preparazione irregolare dei proiettili.
A differenza dei granuli termoplastici, le mescole di gomma solida sono spesso fornite sotto forma di strisce o materiale preformato. Il meccanismo di alimentazione deve afferrare e far avanzare la mescola senza slittamenti, pieghe o interruzioni incontrollate.
Che cosa significa FIFO nello stampaggio a iniezione della gomma?
FIFO è l'acronimo di "first in, first out" (primo entrato, primo uscito).“
In un sistema di iniezione di gomma FIFO, la mescola che entra nell'unità di plastificazione segue prima un percorso di flusso controllato e viene iniettata prima che il materiale venga aggiunto successivamente.
Questa sequenza impedisce che la gomma introdotta di recente si muova prima del materiale che ha già trascorso più tempo all'interno del cilindro.
Il tempo e la temperatura influenzano fortemente le mescole di gomma. Il materiale mantenuto troppo a lungo all'interno di un'unità di iniezione riscaldata può subire variazioni di viscosità o iniziare un processo di reticolazione prematuro. Mantenere una sequenza prevedibile aiuta a controllare questo rischio.
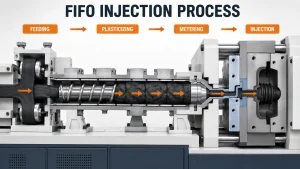
Come funziona il processo di alimentazione e iniezione FIFO
La produzione generalmente segue la sequenza seguente:
- La mescola di gomma preparata entra nell'ingresso di alimentazione.
- Rulli di alimentazione o un altro meccanismo controllato convogliano il materiale alla vite.
- La rotazione della vite sposta il composto attraverso il cilindro di plastificazione.
- Il calore e la forza di taglio ammorbidiscono e omogeneizzano la gomma.
- La macchina dosa il volume di caffè richiesto.
- Il materiale che entra nel sistema si muove prima verso l'uscita di iniezione.
- Il proiettile preparato viene iniettato attraverso il canale di colata nello stampo chiuso.
- Il composto appena fornito rimane disponibile per il ciclo successivo.
- Il processo si ripete durante la produzione continua.
L'alimentazione, la plastificazione e l'iniezione sono processi strettamente correlati. Un'alimentazione irregolare altera la quantità di materiale che entra nella vite, mentre una plastificazione inadeguata modifica la resistenza al flusso durante l'iniezione.
Il processo completo di stampaggio a iniezione della gomma Spiega come la preparazione del materiale si collega all'iniezione, alla vulcanizzazione, all'apertura dello stampo e alla rimozione del prodotto.
Perché il tempo di residenza dei materiali è importante
Il tempo di residenza descrive per quanto tempo la gomma rimane all'interno del sistema di alimentazione, plastificazione e iniezione prima di entrare nello stampo.
Diversi fattori lo influenzano:
- Capacità dell'unità di iniezione
- Volume effettivo dello scatto
- Sequenza di alimentazione
- Geometria della vite
- Tempo di ciclo
- Volume del corridore
- Interruzioni della produzione
- Numero di stampi
- Viscosità del composto
- Caratteristiche di vulcanizzazione
Un tempo di permanenza breve e costante contribuisce a mantenere un comportamento prevedibile del composto. Un tempo di permanenza eccessivo o irregolare può produrre:
- Variazioni di viscosità
- Pressione di iniezione instabile
- Indurimento prematuro
- Materiale bruciato
- Ugelli o valvole ostruiti
- Variazione del peso dei pallini
- Otturazione incompleta della cavità
- difetti superficiali
- Tassi di rifiuto più elevati
La tecnologia FIFO aiuta a controllare l'ordine di movimentazione dei materiali, ma non può correggere impostazioni di temperatura inadeguate o tempi di inattività eccessivi delle macchine.
Vantaggi di un sistema di iniezione di gomma FIFO
Condizione composta più coerente
Il materiale segue una sequenza prevedibile all'interno dell'unità di plastificazione e stampaggio a iniezione. È quindi più probabile che le iniezioni consecutive siano soggette a condizioni di lavorazione simili.
Ridotta stagnazione dei materiali
Il movimento controllato limita la quantità di composto più vecchio che rimane all'interno delle sezioni riscaldate mentre il materiale appena introdotto avanza.
Preparazione stabile del tiro
Un'alimentazione e un dosaggio costanti migliorano la ripetibilità del volume di stampaggio. Ciò è particolarmente importante per gli stampi multicavità e per i prodotti con requisiti di peso stringenti.
Pressione di iniezione più prevedibile
Le variazioni della viscosità del composto influenzano la pressione necessaria per riempire lo stampo. Condizioni stabili del materiale contribuiscono a produrre curve di pressione di iniezione più uniformi.
Migliore supporto per l'automazione
La produzione automatizzata si basa su cicli ripetibili. L'alimentazione FIFO riduce la movimentazione manuale dei materiali e supporta il funzionamento continuo su più stampi o stazioni.
Minore rischio di scarti legati al processo.
Un'alimentazione e una plastificazione stabili possono ridurre i difetti legati a un volume di iniezione irregolare, a una viscosità non uniforme e a una polimerizzazione prematura.
Relazione tra alimentazione e plastificazione
Le prestazioni di alimentazione non possono essere ottimizzate separatamente dall'unità di plastificazione.
Tra le variabili importanti figurano:
- Dimensioni della striscia di gomma
- Velocità di alimentazione
- Velocità della vite
- Temperatura della canna
- Contropressione
- dimensione dell'inquadratura
- Viscosità del composto
- Tempo di bruciatura
- intervallo di ciclo
- Condizione della vite
Quando l'alimentazione diventa irregolare, la vite può ricevere una quantità di materiale insufficiente o eccessiva. Ciò può influire sul dosaggio, sul tempo di plastificazione e sul volume di iniezione.
Una velocità della vite eccessiva può generare calore di taglio non necessario. Una velocità della vite molto bassa può aumentare i tempi di preparazione del materiale o produrre un'uniformità insufficiente.
La combinazione corretta dovrebbe ammorbidire e omogeneizzare la mescola senza avvicinarla troppo alla vulcanizzazione.
Requisiti del sistema di alimentazione della gomma
Dimensioni del materiale coerenti
Le strisce di gomma devono essere compatibili con l'ingresso di alimentazione e il design del rullo. Variazioni di larghezza o spessore possono causare slittamenti, piegature o interruzioni nell'alimentazione.
Velocità di alimentazione controllata
Un'alimentazione del materiale più rapida rispetto alla velocità di lavorazione della vite può causare accumuli. Un'alimentazione insufficiente può comportare una preparazione incompleta del getto.
Percorso di alimentazione pulito
Polvere, gomma vulcanizzata e materiale estraneo possono ostacolare il movimento o contaminare la mescola.
Forza di presa stabile
I rulli di alimentazione devono far avanzare la gomma senza danneggiarla o consentire slittamenti incontrollati.
Temperatura composta adeguata
Il materiale insolitamente freddo, caldo o rigido potrebbe alimentarsi in modo diverso rispetto alle condizioni di produzione validate.
Sensori affidabili
I sensori di alimentazione e i controlli di posizione aiutano la macchina a rilevare le interruzioni prima che queste influiscano sulla successiva iniezione.
Alimentazione FIFO nella produzione multi-stampo
Lo stampaggio a iniezione di gomma a più stazioni richiede uno stretto coordinamento tra l'unità di iniezione e ciascuno stampo.
Durante un ciclo di produzione:
- Uno stampo potrebbe ricevere materiale
- Un altro potrebbe essere il completamento della vulcanizzazione
- Una stazione potrebbe essere aperta
- I pezzi finiti possono essere rimossi da un altro stampo
- L'unità di iniezione potrebbe già star preparando la prossima iniezione.
L'alimentazione costante consente alla macchina di preparare iniezioni ripetibili mentre gli stampi passano attraverso le diverse fasi di produzione.
La produzione effettiva dipende dal numero di stampi, dal peso del prodotto, dal tempo di polimerizzazione, dalla capacità di iniezione e dalla configurazione dell'automazione. La scelta delle attrezzature dovrebbe basarsi sull'intero ciclo produttivo, piuttosto che sul solo numero di stazioni.
di TASU soluzioni di stampaggio a iniezione della gomma Combinazione della tecnologia FIFO con design a canale freddo, iniezione mobile e strutture di serraggio ottimizzate.
Problemi comuni dei sistemi di alimentazione della gomma
| Problema | Possibili cause | Controlli consigliati |
|---|---|---|
| Interruzione dell'alimentazione | Dimensioni del nastro errate, rulli che slittano o percorso di alimentazione ostruito. | Verificare le dimensioni del materiale, i rulli e il canale di guida. |
| Peso dei pallini instabile | Alimentazione irregolare o variazione del dosaggio | Verificare la velocità di alimentazione, i controlli di sparo e i sensori. |
| Alta pressione di iniezione | Scarsa plastificazione o elevata viscosità del composto | Esaminare la temperatura della canna, la velocità della vite e il materiale |
| Indurimento prematuro | Temperatura, sforzo di taglio o tempo di permanenza eccessivi | Verificare il profilo di temperatura e le interruzioni del ciclo. |
| Inquadrature brevi | Preparazione insufficiente dell'inquadratura o flusso di materiale limitato | Verificare l'alimentazione, il volume di iniezione, il canale di alimentazione e il cancello. |
| fluttuazione della pressione | Variazioni composte, usura della vite o alimentazione irregolare | Confronta i lotti di materiale e ispeziona la vite |
| difetti superficiali | Contaminazione o plastificazione non uniforme | Pulire il sistema e verificare l'uniformità del materiale. |
| Ugello ostruito | Composto bruciato o materiale estraneo | Verificare il tempo di permanenza, la temperatura e la pulizia. |
Per un'analisi più approfondita di scatti corti, bruciature, flash e problemi relativi al materiale, fare riferimento a Guida alla risoluzione dei problemi nello stampaggio a iniezione della gomma.
Alimentazione FIFO vs. flusso di materiale scarsamente controllato
| Confronto | Alimentazione controllata FIFO | Flusso scarsamente controllato |
| Ordine dei materiali | Prevedibile | Può variare |
| Tempo di residenza | Più coerente | Meno coerente |
| Volume di scatto | Più facile da controllare | Più variabile |
| condizione composta | Più stabile | Maggiore variazione |
| Gestione delle ustioni | Migliorato | Più difficile |
| Ripetibilità della pressione | Più alto | Meno prevedibile |
| Compatibilità con l'automazione | Forte | Ulteriori regolazioni manuali |
| Produzione continua | Più stabile | Maggiore rischio di interruzione |
Il metodo FIFO non elimina la necessità di testare i composti, impostare la macchina o ottimizzare lo stampo. Il suo scopo è quello di creare un percorso del materiale più controllato all'interno del sistema di iniezione.
In che modo i problemi di alimentazione influiscono sulla qualità dei pezzi stampati
Inquadrature brevi
Un'alimentazione insufficiente o un'iniezione incompleta possono lasciare alcune sezioni della cavità non riempite.
Variazione del peso parziale
L'erogazione irregolare del materiale modifica la quantità iniettata durante ogni ciclo.
Flash
Un volume di iniezione eccessivo può spingere la gomma nella linea di separazione o negli sfiati dello stampo.
Segni di bruciatura
Il composto che rimane troppo a lungo nel cilindro può bruciarsi prima di raggiungere lo stampo. L'aria intrappolata durante l'iniezione può produrre ulteriori segni di bruciatura.
Incoerenza della superficie
Le variazioni di plastificazione e viscosità possono alterare il flusso del materiale sulla superficie dello stampo.
squilibrio delle carie
Gli stampi multicavità possono presentare variazioni tra i pezzi quando la preparazione del materiale o le condizioni di iniezione cambiano tra un ciclo e l'altro.
Raccomandazioni per il controllo di processo
Standardizzare l'alimentazione della gomma
Mantenere costanti la larghezza, lo spessore e le condizioni superficiali della striscia.
Verificare la finestra di elaborazione dei composti
Utilizzare i dati effettivi di viscosità, pre-vulcanizzazione e polimerizzazione per stabilire la temperatura e la velocità della vite.
Monitorare l'andamento della pressione di iniezione
Variazioni graduali della pressione possono rivelare problemi di alimentazione, plastificazione o usura della vite prima che i difetti visibili aumentino.
Confrontare il peso della pallina e del prodotto
I controlli periodici del peso aiutano a identificare eventuali cambiamenti nelle prestazioni di dosaggio o alimentazione.
Limitare gli arresti macchina non necessari
Le interruzioni prolungate aumentano il tempo di permanenza. Definire procedure per arresti brevi, arresti prolungati e riavvii della produzione.
Adattare la capacità di iniezione alla dimensione dell'iniezione.
L'utilizzo di un'unità di iniezione eccessivamente grande per una dose molto piccola può comportare la permanenza prolungata di parte del composto all'interno del sistema.
Ispezionare i componenti soggetti a usura
I rulli di alimentazione, le viti, i cilindri, le guarnizioni e i sensori devono essere inclusi nella manutenzione preventiva.
Impostazioni di registrazione validate
I registri di produzione devono includere:
- Dimensioni di alimentazione
- Velocità della vite
- Temperatura della canna
- Volume di scatto
- Tempo di plastificazione
- Pressione di iniezione
- Tempo di iniezione
- Temperatura dello stampo
- Tempo di essiccazione
- Peso parziale
Scegliere il sistema di alimentazione e iniezione più adatto
La scelta della macchina dovrebbe partire dal prodotto e dalla sua composizione, piuttosto che da una dimensione generica dell'attrezzatura.
I produttori devono fornire:
- Tipo e formulazione della gomma
- Formula di mangime composto
- Dimensioni della striscia
- Disegno del prodotto
- Peso parziale
- Volume di scatto
- Dimensioni dello stampo
- Numero di cavità
- Tempo di guarigione
- Obiettivo di output
- Requisiti di automazione
- Problemi di produzione attuali
Queste informazioni aiutano a determinare la struttura di alimentazione, il design della vite, la capacità di iniezione e la configurazione di controllo più adatti.
Conclusione
Il sistema di alimentazione della pressa a iniezione per gomma controlla la prima fase del ciclo produttivo. Un'erogazione costante del materiale, una plastificazione stabile e un movimento FIFO (First In, First Out) contribuiscono a mantenere prevedibili il tempo di permanenza, il volume di iniezione e la pressione di iniezione.
I risultati migliori si ottengono valutando congiuntamente il sistema di alimentazione, la vite, l'unità di iniezione, lo stampo e la mescola di gomma.
TASU sviluppa macchine per lo stampaggio a iniezione della gomma completamente automatiche per calzature, componenti automobilistici, prodotti industriali in gomma e applicazioni personalizzate. Per discutere di alimentazione del composto, capacità di iniezione, configurazione dello stampo e produzione, contattare TASU.
