


Pencetakan injeksi karet yang stabil dimulai sebelum bahan mencapai cetakan. Konsistensi pengumpanan, urutan material, kontrol sekrup, dan persiapan tembakan semuanya memengaruhi tekanan injeksi, pengisian rongga, dan kualitas produk akhir.
Sistem pengumpanan mesin cetak injeksi karet mengirimkan senyawa yang telah disiapkan ke unit plastisasi dan injeksi. Peralatan modern mungkin menggunakan teknologi first-in, first-out—yang umumnya dikenal sebagai FIFO—untuk menjaga pergerakan material dan waktu tinggal agar lebih mudah diprediksi.
Jika proses pemberian makan dan plastisasi tetap konsisten, produsen dapat mengurangi variasi antar proses pencetakan, menurunkan risiko pengerasan dini, dan mendukung produksi otomatis yang berkelanjutan.
TASU mengintegrasikan pemberian makan otomatis, injeksi FIFO, injeksi bergerak, dan kontrol proses ke dalam sistemnya. mesin cetak injeksi karet.
Apa Itu Sistem Pemberian Makan pada Mesin Cetak Injeksi Karet?
Sistem pengumpanan mentransfer senyawa karet yang telah disiapkan ke unit plastisasi dengan kecepatan yang terkontrol.
Tergantung pada konfigurasi peralatan, sistem tersebut dapat mencakup:
- Saluran masuk pemasukan material
- Rol pengumpan
- Saluran panduan
- Sekrup plastisasi
- Laras sekrup
- Sistem penggerak
- Zona kontrol suhu
- Mekanisme pengukuran tembakan
- Unit injeksi
- Pemantauan dan kontrol PLC
Desain sistem harus sesuai dengan bentuk, dimensi, dan karakteristik pemrosesan senyawa tersebut. Strip karet yang terlalu lebar, terlalu tebal, atau tidak konsisten dapat mengganggu pengumpanan dan menghasilkan persiapan tembakan yang tidak teratur.
Berbeda dengan pelet termoplastik, senyawa karet padat seringkali dipasok dalam bentuk strip atau material yang sudah dibentuk sebelumnya. Mekanisme pengumpanan harus mencengkeram dan menggerakkan senyawa tersebut tanpa tergelincir, terlipat, atau terputus secara tidak terkontrol.
Apa Arti FIFO dalam Pencetakan Injeksi Karet?
FIFO adalah singkatan dari “first in, first out” (masuk pertama, keluar pertama).”
Dalam sistem injeksi karet FIFO, senyawa yang masuk ke unit plastisasi pertama-tama mengikuti jalur aliran yang terkontrol dan diinjeksikan sebelum material yang ditambahkan kemudian.
Urutan ini mencegah karet yang baru saja dimasukkan bergerak mendahului material yang telah lebih lama berada di dalam laras.
Waktu dan suhu sangat memengaruhi komposisi karet. Material yang terlalu lama berada di dalam unit injeksi yang dipanaskan dapat mengalami perubahan viskositas atau mulai mengalami pengikatan silang prematur. Mempertahankan urutan yang dapat diprediksi membantu mengendalikan risiko ini.
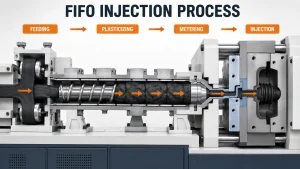
Cara Kerja Proses Pemberian Pakan dan Injeksi FIFO
Proses produksi umumnya mengikuti urutan berikut:
- Campuran karet yang sudah disiapkan masuk ke saluran masuk umpan.
- Roller pengumpan atau mekanisme terkontrol lainnya mengantarkan material ke sekrup.
- Putaran sekrup menggerakkan senyawa tersebut melalui tabung plastis.
- Panas dan gesekan melunakkan dan menghomogenkan karet.
- Mesin tersebut mengukur volume tembakan yang dibutuhkan.
- Material yang pertama kali masuk ke dalam sistem akan bergerak menuju saluran keluar injeksi.
- Cairan yang telah disiapkan disuntikkan melalui saluran ke dalam cetakan yang tertutup.
- Senyawa yang baru dipasok tetap tersedia untuk siklus berikutnya.
- Proses ini berulang selama produksi berkelanjutan.
Pemberian makan, plastisasi, dan injeksi saling berkaitan erat. Pemberian makan yang tidak teratur mengubah jumlah material yang masuk ke dalam sekrup, sementara plastisasi yang buruk mengubah hambatan aliran selama injeksi.
The proses pencetakan injeksi karet lengkap Menjelaskan bagaimana persiapan material berhubungan dengan injeksi, vulkanisasi, pembukaan cetakan, dan pengeluaran produk.
Mengapa Waktu Residen Material Itu Penting?
Waktu tinggal menggambarkan berapa lama karet tetap berada di dalam sistem pengumpanan, plastisasi, dan injeksi sebelum memasuki cetakan.
Beberapa faktor mempengaruhinya:
- Kapasitas unit injeksi
- Volume tembakan sebenarnya
- Urutan pemberian makan
- Geometri sekrup
- Waktu siklus
- Volume pelari
- Gangguan produksi
- Jumlah cetakan
- Viskositas senyawa
- Karakteristik vulkanisasi
Waktu tinggal yang singkat dan konsisten membantu menjaga perilaku senyawa tetap dapat diprediksi. Waktu tinggal yang berlebihan atau tidak teratur dapat menghasilkan:
- Perubahan viskositas
- Tekanan injeksi tidak stabil
- Pengeringan prematur
- Bahan hangus
- Nosel atau pintu tersumbat
- Variasi berat tembakan
- Pengisian rongga yang tidak lengkap
- Cacat permukaan
- Tingkat penolakan yang lebih tinggi
Teknologi FIFO membantu mengontrol urutan pergerakan material, tetapi tidak dapat memperbaiki pengaturan suhu yang tidak sesuai atau waktu henti mesin yang berlebihan.
Manfaat Sistem Injeksi Karet FIFO
Kondisi senyawa yang lebih konsisten
Material mengikuti urutan yang dapat diprediksi melalui unit plastisasi dan injeksi. Oleh karena itu, tembakan berurutan lebih cenderung mengalami kondisi pemrosesan yang serupa.
Pengurangan stagnasi material
Pergerakan terkontrol membatasi jumlah senyawa lama yang tertinggal di dalam bagian yang dipanaskan sementara material baru dimasukkan untuk bergerak maju.
Persiapan tembakan yang stabil
Pemberian makan dan pengukuran yang konsisten meningkatkan pengulangan volume tembakan. Hal ini sangat penting untuk cetakan multi-rongga dan produk dengan persyaratan berat yang ketat.
Tekanan injeksi yang lebih mudah diprediksi
Perubahan viskositas senyawa memengaruhi tekanan yang dibutuhkan untuk mengisi cetakan. Kondisi material yang stabil membantu menghasilkan kurva tekanan injeksi yang lebih konsisten.
Dukungan yang lebih baik untuk otomatisasi
Produksi otomatis bergantung pada siklus yang berulang. Sistem pemberian makan FIFO mengurangi penanganan material secara manual dan mendukung operasi berkelanjutan di berbagai cetakan atau stasiun.
Risiko limbah terkait proses produksi lebih rendah.
Pemberian makan dan plastisasi yang stabil dapat mengurangi cacat yang terkait dengan volume tembakan yang tidak teratur, viskositas yang tidak konsisten, dan pengerasan dini.
Hubungan Antara Pemberian Makan dan Plastisasi
Performa pengumpanan tidak dapat dioptimalkan secara terpisah dari unit plastisasi.
Variabel penting meliputi:
- Dimensi strip karet
- Laju umpan
- Kecepatan sekrup
- Suhu barel
- Tekanan balik
- Ukuran bidikan
- Viskositas senyawa
- Waktu yang panas
- Interval siklus
- Kondisi sekrup
Ketika pemasukan bahan menjadi tidak konsisten, sekrup mungkin menerima terlalu sedikit atau terlalu banyak bahan. Hal ini dapat memengaruhi pengukuran, waktu plastisasi, dan volume injeksi.
Kecepatan putaran sekrup yang berlebihan dapat menghasilkan panas geser yang tidak perlu. Kecepatan putaran sekrup yang sangat rendah dapat meningkatkan waktu persiapan tembakan atau menghasilkan keseragaman material yang tidak memadai.
Kombinasi yang tepat seharusnya melunakkan dan menghomogenkan senyawa tanpa membuatnya terlalu mendekati proses vulkanisasi.
Persyaratan Sistem Pemberian Makan Karet
Dimensi material yang konsisten
Strip karet harus sesuai dengan lubang masuk umpan dan desain rol. Variasi lebar atau ketebalan dapat menyebabkan selip, terlipat, atau pengumpanan terputus.
Laju umpan terkontrol
Memberikan material lebih cepat daripada kemampuan sekrup untuk memprosesnya dapat menyebabkan penumpukan. Pemberian material yang tidak mencukupi dapat mengakibatkan persiapan tembakan yang tidak sempurna.
Jalur pemberian makan yang bersih
Debu, karet yang sudah mengeras, dan material asing dapat menghambat pergerakan atau mencemari senyawa tersebut.
Kekuatan cengkeraman yang stabil
Roller pengumpan harus menggerakkan karet tanpa merusaknya atau memungkinkan terjadinya selip yang tidak terkontrol.
Suhu senyawa yang sesuai
Material yang terlalu dingin, terlalu panas, atau terlalu kaku mungkin akan tersalurkan secara berbeda dari kondisi produksi yang telah divalidasi.
Sensor yang andal
Sensor pengumpanan dan kontrol posisi membantu mesin mendeteksi gangguan sebelum memengaruhi tembakan berikutnya.
Sistem Pemberian Umpan FIFO dalam Produksi Multi-Cetakan
Pencetakan injeksi karet multi-stasiun memerlukan koordinasi yang erat antara unit injeksi dan setiap cetakan.
Selama satu siklus produksi:
- Satu cetakan mungkin sedang menerima material.
- Yang lainnya mungkin menyelesaikan proses vulkanisasi.
- Satu stasiun mungkin akan dibuka.
- Bagian yang sudah jadi dapat dikeluarkan dari cetakan lain.
- Unit injeksi mungkin sudah mempersiapkan suntikan berikutnya.
Pemberian bahan baku yang konsisten memungkinkan mesin untuk menyiapkan cetakan yang dapat diulang sementara cetakan bergerak melalui berbagai tahapan produksi.
Output aktual bergantung pada jumlah cetakan, berat produk, waktu pengeringan, kapasitas tembakan, dan konfigurasi otomatisasi. Pemilihan peralatan harus didasarkan pada siklus produksi lengkap, bukan hanya jumlah stasiun saja.
milik TASU solusi pencetakan injeksi karet Menggabungkan teknologi FIFO dengan desain saluran dingin, injeksi bergerak, dan struktur penjepit yang dioptimalkan.
Masalah Umum pada Sistem Pemberian Karet
| Masalah | Kemungkinan penyebab | Pemeriksaan yang disarankan |
|---|---|---|
| Gangguan pemberian makan | Ukuran strip tidak sesuai, rol selip, atau jalur pengumpanan tersumbat. | Periksa dimensi material, rol, dan saluran pemandu. |
| Berat tembakan tidak stabil | Variasi pemberian makan atau pengukuran yang tidak teratur | Periksa laju pemakanan, kontrol tembakan, dan sensor. |
| Tekanan injeksi tinggi | Plastisasi yang buruk atau viskositas senyawa yang tinggi | Periksa suhu laras, kecepatan sekrup, dan material. |
| Pengeringan prematur | Suhu, geser, atau waktu tinggal yang berlebihan | Periksa profil suhu dan gangguan siklus. |
| Foto-foto pendek | Persiapan pengambilan gambar yang tidak memadai atau aliran material yang terbatas. | Verifikasi pemberian makan, volume tembakan, saluran dan gerbang. |
| Fluktuasi tekanan | Variasi senyawa, keausan sekrup, atau pengumpanan yang tidak konsisten | Bandingkan kelompok material dan periksa sekrupnya. |
| Cacat permukaan | Kontaminasi atau plastisasi yang tidak merata | Bersihkan sistem dan periksa keseragaman material. |
| Nosel tersumbat | Senyawa hangus atau material asing | Periksa waktu tinggal, suhu, dan kebersihan. |
Untuk analisis lebih lanjut mengenai tembakan pendek, gosong, kilatan cahaya, dan masalah terkait material, lihat bagian berikut. panduan pemecahan masalah pencetakan injeksi karet.
Sistem Pemberian Makan FIFO vs. Aliran Material yang Kurang Terkendali
| Perbandingan | Pemberian makan terkontrol FIFO | Aliran yang tidak terkontrol dengan baik |
| Pesanan material | Dapat diprediksi | Dapat bervariasi |
| Waktu tinggal | Lebih konsisten | Kurang konsisten |
| Volume tembakan | Lebih mudah dikendalikan | Lebih bervariasi |
| Kondisi senyawa | Lebih stabil | Variasi yang lebih besar |
| Manajemen hangus | Peningkatan | Lebih sulit |
| Pengulangan tekanan | Lebih tinggi | Kurang dapat diprediksi |
| Kompatibilitas otomatisasi | Kuat | Penyesuaian manual lebih lanjut |
| Produksi berkelanjutan | Lebih stabil | Risiko gangguan yang lebih besar |
FIFO tidak menghilangkan kebutuhan akan pengujian senyawa, pengaturan mesin, atau optimasi cetakan. Tujuannya adalah untuk menciptakan jalur material yang lebih terkontrol dalam sistem injeksi.
Bagaimana Masalah Pemberian Makan Mempengaruhi Kualitas Bagian Cetakan
Foto-foto pendek
Pemberian makan yang tidak mencukupi atau suntikan yang tidak lengkap dapat menyebabkan sebagian rongga tetap kosong.
Variasi berat bagian
Pengiriman material yang tidak teratur mengubah jumlah yang disuntikkan selama setiap siklus.
Flash
Volume tembakan yang berlebihan dapat memaksa karet masuk ke garis pemisah atau lubang ventilasi cetakan.
Bekas luka bakar
Senyawa yang terlalu lama berada di dalam laras dapat gosong sebelum mencapai cetakan. Udara yang terjebak selama injeksi dapat menghasilkan bekas gosong tambahan.
Ketidaksesuaian permukaan
Perubahan plastisasi dan viskositas dapat mengubah aliran material di permukaan cetakan.
Ketidakseimbangan rongga
Cetakan multi-rongga dapat menunjukkan variasi antar bagian ketika persiapan cetakan atau kondisi injeksi berubah antar siklus.
Rekomendasi Pengendalian Proses
Standarisasi pakan karet
Pertahankan lebar, ketebalan, dan kondisi permukaan strip yang konsisten.
Verifikasi jendela pemrosesan senyawa.
Gunakan data viskositas, gosong, dan pengerasan aktual saat menentukan suhu dan kecepatan sekrup.
Pantau tren tekanan injeksi
Perubahan tekanan secara bertahap dapat mengungkap masalah pengumpanan, plastisasi, atau keausan sekrup sebelum kerusakan yang terlihat meningkat.
Bandingkan berat foto dan produk.
Pemeriksaan berat badan secara berkala membantu mengidentifikasi perubahan dalam pengukuran atau kinerja pemberian pakan.
Batasi penghentian mesin yang tidak perlu.
Gangguan yang berkepanjangan meningkatkan waktu tinggal. Tetapkan prosedur untuk penghentian singkat, penghentian jangka panjang, dan memulai kembali produksi.
Sesuaikan kapasitas injeksi dengan ukuran suntikan.
Menggunakan unit injeksi yang terlalu besar untuk suntikan yang sangat kecil dapat menyebabkan sebagian senyawa tetap berada di dalam sistem terlalu lama.
Periksa komponen yang aus
Roller pengumpan, sekrup, laras, segel, dan sensor harus disertakan dalam perawatan pencegahan.
Rekam pengaturan yang telah divalidasi.
Catatan produksi harus mencakup:
- Dimensi umpan
- Kecepatan sekrup
- Suhu barel
- Volume tembakan
- Waktu plastisasi
- Tekanan injeksi
- Waktu injeksi
- Suhu cetakan
- Waktu pengeringan
- Berat bagian
Memilih Sistem Pemberian Makan dan Injeksi yang Tepat
Pemilihan mesin sebaiknya dimulai dari produk dan komposisi bahan, bukan dari ukuran peralatan secara umum.
Produsen harus menyediakan:
- Jenis dan formulasi karet
- Bentuk pakan majemuk
- Dimensi strip
- Gambar produk
- Berat bagian
- Volume tembakan
- Dimensi cetakan
- Jumlah lubang
- Waktu pengeringan
- Target keluaran
- Persyaratan otomatisasi
- Masalah produksi saat ini
Informasi ini membantu menentukan struktur pengumpanan yang tepat, desain sekrup, kapasitas injeksi, dan konfigurasi kontrol.
Kesimpulan
Sistem pengumpanan mesin cetak injeksi karet mengontrol tahap pertama siklus produksi. Pengiriman material yang konsisten, plastisasi yang stabil, dan pergerakan FIFO membantu menjaga waktu tinggal, volume tembakan, dan tekanan injeksi yang dapat diprediksi.
Hasil terbaik diperoleh dengan mengevaluasi sistem pengumpanan, sekrup, unit injeksi, cetakan, dan campuran karet secara bersamaan.
TASU mengembangkan mesin cetak injeksi karet sepenuhnya otomatis untuk alas kaki, komponen otomotif, produk karet industri, dan aplikasi khusus. Untuk membahas pemberian bahan baku, kapasitas tembakan, konfigurasi cetakan, dan hasil produksi, hubungi TASU.
