


Inom modern elastomertillverkning dominerar två tekniker högpresterande produktion: formsprutning av gummi och gjutning av flytande silikongummi (LSR). Även om de kan verka lika på ytnivå – båda involverar injicering av elastomermaterial i formar – är deras materialkemi, bearbetningssystem, maskiner och slutanvändningsområden fundamentalt olika.
Att förstå dessa skillnader är avgörande för ingenjörer, inköpsteam och tillverkare eftersom att välja fel process kan leda till högre kostnader, produktionsinstabilitet eller produktfel.
Den här artikeln ger en komplett jämförelse på ingenjörsnivå av båda teknologierna, inklusive processer, maskiner, kostnadsstruktur, tillämpningar och beslutsfattande ramverk.
1. Vad är formsprutning av gummi?
Formsprutning av gummi är en tillverkningsprocess där förvärmda gummiblandningar sprutas in i en sluten formkavitet under högt tryck och sedan härdas genom en kemisk reaktion som kallas vulkanisering.
Processen används ofta inom industriell produktion eftersom den erbjuder stark mekanisk prestanda och kostnadseffektivitet.
Vanliga gummimaterial:
- NR (Naturgummi)
- NBR (nitrilgummi)
- EPDM (etylenpropylengummi)
- SBR (styrenbutadiengummi)
- FKM (fluorelastomer)
Dessa material väljs utifrån erforderliga egenskaper såsom oljebeständighet, väderbeständighet eller mekanisk hållfasthet.
2. Förklaring av formsprutningsprocessen för gummi
Formsprutningsprocessen för gummi omfattar vanligtvis fyra steg:
Steg 1: Förberedelse av material
Gummi framställs i remsor eller pelletsform och kan förvärmas för att förbättra flödesbeteendet.
Steg 2: Injektion
Materialet matas in i en formsprutningsmaskin för gummi och sprutas in i formen under högt tryck.
Steg 3: Vulkanisering
Inuti den uppvärmda formen (140°C–200°C) skapar svavel eller peroxid tvärbindning mellan polymerkedjor.
Steg 4: Avformning
Efter härdning matas delen ut och kan genomgå trimning eller efterbehandling.
Typiska processparametrar
| Parameter | Räckvidd |
|---|---|
| Mögeltemperatur | 140°C–200°C |
| Injektionstryck | 50–150 MPa |
| Cykeltid | 30 sek – 10 min |
| Krympning | 1.5% – 3% |
3. Gummisprutningsmaskin: Struktur och arbetsprincip
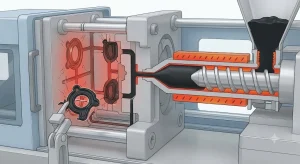
En formsprutningsmaskin för gummi är speciellt utformad för bearbetning av högviskösa elastomerer och vulkaniseringskontroll.
Huvudkomponenter:
- Injektionsenhet (skruv- eller kolvsystem)
- Spännenhet (100–3000+ tons kraft)
- Värmesystem (olja eller elvärme)
- Styrsystem (PLC/HMI)
Arbetscykel:
- Matande gummimaterial
- Plasticisering och uppvärmning
- Högtrycksinsprutning
- Härdning i formen (vulkanisering)
- Avformning
Moderna maskiner använder ofta slutna styrsystem för att upprätthålla stabilitet och minska defektfrekvensen under 2%.
4. Vad är flytande silikongummigjutning (LSR)?
Flytande silikongummigjutning (LSR) är en precisionsinjektionsprocess som använder ett tvåkomponents flytande silikonsystem som blandas och injiceras i en uppvärmd form, där det härdar genom en platinakatalyserad reaktion.
LSR-materialsystem:
- Del A: Silikonbaserad polymer
- Del B: Platinakatalysator
När materialet väl blandats i förhållandet 1:1 flyter det lätt in i formar och härdar snabbt under värme.
5. Förklaring av processen för gjutning av flytande silikon
Steg 1: Dosering och blandning
Precisa doseringspumpar blandar del A och B med ±1% noggrannhet.
Steg 2: Injektion
Materialet sprutas in i en form genom ett kallkanalsystem, vilket förhindrar för tidig härdning.
Steg 3: Formfyllning
Låg viskositet möjliggör perfekt reproduktion av mikrodetaljer.
Steg 4: Värmehärdning
Vid 120°C–180°C härdar silikon via platinaadditionsreaktion.
Steg 5: Avformning
Delar matas ut med minimal eller ingen efterbehandling.
Fördelar med LSR-processen jämfört med gummi
| Funktion | LSR-gjutning | Gummi gjutning |
|---|---|---|
| Materialform | Flytande | Fast |
| Löparsystem | Kall löpare | Het löpare |
| Härdning | Additionsreaktion | Vulkanisering |
| Avfall | Mycket låg | Medium |
| Renlighet | Medicinsk kvalitet | Industriell kvalitet |
6. Egenskaper för gjutningsprocessen av silikongummi
Silikongummiformningsprocessen används ofta inom precisionsindustrier tack vare dess unika egenskaper:
- Inga giftiga biprodukter under härdning
- Utmärkt temperaturbeständighet (-50°C till 250°C)
- Hög flexibilitet och transparens
- Lämplig för renrumsproduktion
Silikon har dock lägre rivhållfasthet jämfört med gummi och högre materialkostnad.
7. Formsprutning av gummi kontra silikon: Viktiga skillnader
Material och kemi
Gummi använder svavel-/peroxidvulkanisering, medan silikon använder platinakatalyserad härdning. Detta leder till mycket olika prestandaegenskaper.
Jämförelsetabell för tekniska
| Funktion | Formsprutning av gummi | Silikongjutning |
|---|---|---|
| Styrka | Hög | Medium |
| Värmebeständighet | Medium | Utmärkt |
| Elastisk återhämtning | Bra | Utmärkt |
| Tålighet | Hög | Medium |
| Kostnad | Låg | Hög |
| Precision | Medium | Hög |
Processkillnader
- Gummi kräver varma löpare och vulkanisering
- Silikon använder kallsprång och ren härdning
- Silikon erbjuder högre dimensionell noggrannhet
8. Jämförelse av applikationer
Användningsområden för formsprutning av gummi:
- Tätningar och packningar för fordon
- Hydrauliska och pneumatiska system
- Industriella vibrationsdämpare
- Bränslebeständiga komponenter
Användningsområden för silikongjutning:
- Medicintekniska produkter och slangar
- Babyprodukter
- Elektroniska tätningskomponenter
- Bärbara enheter
Slutsats
Formsprutning av gummi och gjutning av flytande silikongummi är inte konkurrerande tekniker utan kompletterande lösningar.
Gummi dominerar i höghållfasta, kostnadskänsliga industriella applikationer, medan silikon är ledande inom precision, renhet och reglerade miljöer.
Rätt val beror på tekniska prioriteringar som prestandakrav, efterlevnadsstandarder, produktionsskala och livscykelkostnad – inte bara materialpreferenser.
