


आधुनिक इलास्टोमर निर्माण में, उच्च-प्रदर्शन उत्पादन में दो प्रौद्योगिकियाँ प्रमुख भूमिका निभाती हैं: रबर इंजेक्शन मोल्डिंग और लिक्विड सिलिकॉन रबर मोल्डिंग (एलएसआर)। हालाँकि सतही तौर पर ये दोनों समान प्रतीत हो सकती हैं—दोनों में ही इलास्टोमर सामग्री को सांचों में इंजेक्ट किया जाता है—लेकिन इनकी सामग्री रसायन, प्रसंस्करण प्रणालियाँ, मशीनें और अंतिम उपयोग के अनुप्रयोग मौलिक रूप से भिन्न हैं।.
इंजीनियरों, खरीद टीमों और निर्माताओं के लिए इन अंतरों को समझना महत्वपूर्ण है क्योंकि गलत प्रक्रिया का चयन करने से लागत में वृद्धि, उत्पादन में अस्थिरता या उत्पाद की विफलता हो सकती है।.
यह लेख प्रक्रियाओं, मशीनों, लागत संरचना, अनुप्रयोगों और निर्णय लेने के ढांचे सहित दोनों प्रौद्योगिकियों की एक संपूर्ण, इंजीनियरिंग-स्तरीय तुलना प्रदान करता है।.
1. रबर इंजेक्शन मोल्डिंग क्या है?
रबर इंजेक्शन मोल्डिंग एक विनिर्माण प्रक्रिया है जिसमें पहले से गर्म किए गए रबर यौगिकों को उच्च दबाव के तहत एक बंद मोल्ड कैविटी में इंजेक्ट किया जाता है, फिर वल्कनीकरण नामक रासायनिक प्रतिक्रिया के माध्यम से उन्हें ठीक किया जाता है।.
यह प्रक्रिया औद्योगिक उत्पादन में व्यापक रूप से उपयोग की जाती है क्योंकि यह मजबूत यांत्रिक प्रदर्शन और लागत दक्षता प्रदान करती है।.
सामान्य रबर सामग्री:
- एनआर (प्राकृतिक रबर)
- एनबीआर (नाइट्राइल रबर)
- ईपीडीएम (एथिलीन प्रोपलीन रबर)
- एसबीआर (स्टाइरीन ब्यूटाडीन रबर)
- एफकेएम (फ्लोरोइलास्टोमर)
इन सामग्रियों का चयन तेल प्रतिरोध, मौसम प्रतिरोध या यांत्रिक शक्ति जैसे आवश्यक गुणों के आधार पर किया जाता है।.
2. रबर इंजेक्शन मोल्डिंग प्रक्रिया की व्याख्या
रबर इंजेक्शन मोल्डिंग प्रक्रिया में आमतौर पर चार चरण शामिल होते हैं:
चरण 1: सामग्री तैयार करना
रबर को पट्टी या गोली के रूप में तैयार किया जाता है और इसके प्रवाह व्यवहार को बेहतर बनाने के लिए इसे पहले से गर्म किया जा सकता है।.
चरण 2: इंजेक्शन
सामग्री को रबर इंजेक्शन मोल्डिंग मशीन में डाला जाता है और उच्च दबाव के तहत सांचे में इंजेक्ट किया जाता है।.
चरण 3: वल्कनीकरण
गर्म सांचे (140°C–200°C) के अंदर, सल्फर या पेरोक्साइड बहुलक श्रृंखलाओं के बीच क्रॉस-लिंकिंग बनाता है।.
चरण 4: सांचे से बाहर निकालना
उपचार के बाद, भाग को बाहर निकाल दिया जाता है और उसकी छंटाई या अन्य प्रसंस्करण किया जा सकता है।.
विशिष्ट प्रक्रिया पैरामीटर
| पैरामीटर | श्रेणी |
|---|---|
| मोल्ड तापमान | 140°C–200°C |
| इंजेक्शन दबाव | 50–150 एमपीए |
| समय चक्र | 30 सेकंड – 10 मिनट |
| संकुचन | 1.5% – 3% |
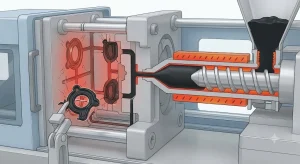
3. रबर इंजेक्शन मोल्डिंग मशीन: संरचना और कार्य सिद्धांत
रबर इंजेक्शन मोल्डिंग मशीन को विशेष रूप से उच्च श्यानता वाले इलास्टोमर के प्रसंस्करण और वल्कनीकरण नियंत्रण के लिए डिज़ाइन किया गया है।.
मुख्य घटक:
- इंजेक्शन इकाई (स्क्रू या प्लंजर प्रणाली)
- क्लैम्पिंग यूनिट (100–3000+ टन बल)
- हीटिंग सिस्टम (तेल या बिजली से चलने वाला हीटिंग सिस्टम)
- नियंत्रण प्रणाली (पीएलसी/एचएमआई)
कार्य चक्र:
- रबर सामग्री की आपूर्ति
- प्लास्टिकीकरण और तापन
- उच्च दबाव इंजेक्शन
- सांचे में ही उपचार करना (वल्कनीकरण)
- डिमोल्डिंग
आधुनिक मशीनें स्थिरता बनाए रखने और दोष दर को 2% से नीचे लाने के लिए अक्सर क्लोज्ड-लूप नियंत्रण प्रणालियों का उपयोग करती हैं।.
4. लिक्विड सिलिकॉन रबर मोल्डिंग (एलएसआर) क्या है?
लिक्विड सिलिकॉन रबर मोल्डिंग (एलएसआर) एक सटीक इंजेक्शन प्रक्रिया है जिसमें दो-घटक तरल सिलिकॉन प्रणाली का उपयोग किया जाता है, जिसे मिलाया जाता है और एक गर्म मोल्ड में इंजेक्ट किया जाता है, जहां यह प्लैटिनम-उत्प्रेरित प्रतिक्रिया के माध्यम से जम जाता है।.
एलएसआर सामग्री प्रणाली:
- भाग अ: सिलिकॉन आधारित पॉलिमर
- भाग बी: प्लैटिनम उत्प्रेरक
एक बार 1:1 के अनुपात में मिलाने के बाद, यह सामग्री आसानी से सांचों में बह जाती है और गर्मी के तहत तेजी से जम जाती है।.
5. तरल सिलिकॉन मोल्डिंग प्रक्रिया की व्याख्या
चरण 1: मात्रा मापना और मिश्रण करना
सटीक डोजिंग पंप पार्ट A और B को ±1% की सटीकता के साथ मिलाते हैं।.
चरण 2: इंजेक्शन
सामग्री को कोल्ड रनर सिस्टम के माध्यम से सांचे में डाला जाता है, जिससे समय से पहले जमने से रोका जा सके।.
चरण 3: सांचे में सामग्री भरना
कम चिपचिपाहट सूक्ष्म विवरणों की सटीक प्रतिकृति की अनुमति देती है।.
चरण 4: ऊष्मा द्वारा उपचार
120°C–180°C तापमान पर, प्लैटिनम योग अभिक्रिया के माध्यम से सिलिकॉन का उपचार होता है।.
चरण 5: सांचे से बाहर निकालना
पुर्जों को न्यूनतम या बिना किसी पोस्ट-प्रोसेसिंग के बाहर निकाल दिया जाता है।.
रबर की तुलना में एलएसआर प्रक्रिया के फायदे
| विशेषता | एलएसआर मोल्डिंग | रबर मोल्डिंग |
|---|---|---|
| सामग्री रूप | तरल | ठोस |
| धावक प्रणाली | ठंडा धावक | हॉट रनर |
| इलाज | योगात्मक अभिक्रिया | वल्केनाइजेशन |
| बरबाद करना | बहुत कम | मध्यम |
| स्वच्छता | मेडिकल ग्रेड | औद्योगिक श्रेणी |
6. सिलिकॉन रबर मोल्डिंग प्रक्रिया की विशेषताएं
सिलिकॉन रबर मोल्डिंग प्रक्रिया का उपयोग इसके अद्वितीय गुणों के कारण सटीक उद्योगों में व्यापक रूप से किया जाता है:
- उपचार के दौरान कोई विषैले उप-उत्पाद नहीं बनते
- उत्कृष्ट तापमान प्रतिरोध (-50°C से 250°C)
- उच्च लचीलापन और पारदर्शिता
- क्लीनरूम उत्पादन के लिए उपयुक्त
हालांकि, रबर की तुलना में सिलिकॉन की फटने की क्षमता कम होती है और इसकी सामग्री लागत अधिक होती है।.
7. रबर बनाम सिलिकॉन इंजेक्शन मोल्डिंग: मुख्य अंतर
पदार्थ और रसायन विज्ञान
रबर में सल्फर/पेरोक्साइड वल्कनीकरण का उपयोग होता है, जबकि सिलिकॉन में प्लैटिनम-उत्प्रेरित उपचार का उपयोग होता है। इसके परिणामस्वरूप दोनों के प्रदर्शन गुणधर्मों में बहुत अंतर होता है।.
इंजीनियरिंग तुलना तालिका
| विशेषता | रबर इंजेक्शन मोल्डिंग | सिलिकॉन मोल्डिंग |
|---|---|---|
| ताकत | उच्च | मध्यम |
| गर्मी प्रतिरोध | मध्यम | उत्कृष्ट |
| लोचदार पुनर्प्राप्ति | अच्छा | उत्कृष्ट |
| आंसू प्रतिरोध | उच्च | मध्यम |
| लागत | कम | उच्च |
| शुद्धता | मध्यम | उच्च |
प्रक्रिया में अंतर
- रबर के लिए हॉट रनर और वल्कनीकरण की आवश्यकता होती है।
- सिलिकॉन में कोल्ड रनर और क्लीन क्योरिंग की सुविधा उपलब्ध है।
- सिलिकॉन उच्चतर आयामी सटीकता प्रदान करता है।
8. अनुप्रयोगों की तुलना
रबर इंजेक्शन मोल्डिंग के अनुप्रयोग:
- ऑटोमोटिव सील और गैस्केट
- हाइड्रोलिक और न्यूमेटिक सिस्टम
- औद्योगिक कंपन अवरोधक
- ईंधन-प्रतिरोधी घटक
सिलिकॉन मोल्डिंग के अनुप्रयोग:
- चिकित्सा उपकरण और ट्यूबिंग
- छोटे उत्पाद
- इलेक्ट्रॉनिक सीलिंग घटक
- पहनने योग्य उपकरण
निष्कर्ष
रबर इंजेक्शन मोल्डिंग और लिक्विड सिलिकॉन रबर मोल्डिंग प्रतिस्पर्धी प्रौद्योगिकियां नहीं हैं, बल्कि पूरक समाधान हैं।.
उच्च शक्ति और लागत के प्रति संवेदनशील औद्योगिक अनुप्रयोगों में रबर का वर्चस्व है, जबकि सटीकता, स्वच्छता और नियंत्रित वातावरण में सिलिकॉन अग्रणी है।.
सही चयन इंजीनियरिंग प्राथमिकताओं पर निर्भर करता है, जैसे कि प्रदर्शन आवश्यकताएं, अनुपालन मानक, उत्पादन पैमाना और जीवनचक्र लागत - न कि केवल सामग्री की पसंद पर।.
