


У сучасному виробництві еластомерів домінують дві технології високопродуктивного виробництва: лиття гуми під тиском та лиття рідкої силіконової гуми (LSR). Хоча на перший погляд вони можуть здаватися схожими — обидві передбачають впорскування еластомерних матеріалів у форми — їх хімічний склад матеріалів, системи обробки, машини та кінцеве використання принципово відрізняються.
Розуміння цих відмінностей є критично важливим для інженерів, команд закупівель та виробників, оскільки вибір неправильного процесу може призвести до збільшення витрат, нестабільності виробництва або браку продукції.
У цій статті наведено повне порівняння обох технологій на інженерному рівні, включаючи процеси, машини, структуру витрат, застосування та системи прийняття рішень.
1. Що таке лиття гуми під тиском?
Лиття гуми під тиском – це виробничий процес, у якому попередньо нагріті гумові суміші впорскують у закриту порожнину форми під високим тиском, а потім затвердівають за допомогою хімічної реакції, відомої як вулканізація.
Цей процес широко використовується в промисловому виробництві, оскільки він пропонує високі механічні характеристики та економічну ефективність.
Поширені гумові матеріали:
- NR (Натуральний каучук)
- NBR (нітрильний каучук)
- EPDM (етиленпропіленовий каучук)
- СБР (стирол-бутадієновий каучук)
- FKM (фтоеластомер)
Ці матеріали вибираються на основі необхідних властивостей, таких як стійкість до олії, атмосферостійкість або механічна міцність.
2. Пояснення процесу лиття гуми під тиском
Процес лиття гуми під тиском зазвичай включає чотири етапи:
Крок 1: Підготовка матеріалу
Гуму готують у вигляді стрічок або гранул і можуть попередньо нагрівати для покращення текучості.
Крок 2: Ін'єкція
Матеріал подається в машину для лиття гуми під тиском і впорскується у форму під високим тиском.
Крок 3: Вулканізація
Усередині нагрітої форми (140°C–200°C) сірка або пероксид створюють зшивання між полімерними ланцюгами.
Крок 4: Деформація
Після затвердіння деталь викидається і може бути піддана обрізанню або подальшій обробці.
Типові параметри процесу
| Параметр | Діапазон |
|---|---|
| Температура цвілі | 140°C–200°C |
| Тиск впорскування | 50–150 МПа |
| Час циклу | 30 сек – 10 хв |
| Усадка | 1.5% – 3% |
3. Машина для лиття під тиском гуми: структура та принцип роботи
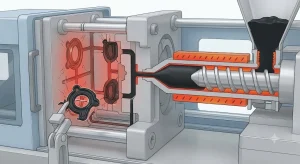
Ливарна машина для гумових виробів розроблена спеціально для обробки високов'язких еластомерів та контролю вулканізації.
Основні компоненти:
- Інжекторний блок (гвинтова або плунжерна система)
- Затискний вузол (сила 100–3000+ тонн)
- Система опалення (масляне або електричне опалення)
- Система керування (ПЛК/ІЧМІ)
Робочий цикл:
- Подача гумового матеріалу
- Пластифікація та нагрівання
- Впорскування під високим тиском
- Вулканізація (затвердіння у формі)
- Зняття форми
Сучасні машини часто використовують системи керування із замкнутим циклом для підтримки стабільності та зниження рівня дефектів нижче 2%.
4. Що таке рідке лиття силіконової гуми (LSR)?
Рідке лиття силіконової гуми (LSR) – це процес точного лиття під тиском з використанням двокомпонентної рідкої силіконової системи, яка змішується та впорскується в нагріту форму, де вона твердне завдяки реакції, каталізованій платиною.
Система матеріалів LSR:
- Компонент A: Полімер на силіконовій основі
- Частина B: Платиновий каталізатор
Після змішування у співвідношенні 1:1 матеріал легко заливається у форми та швидко твердне під дією тепла.
5. Пояснення процесу формування рідкого силікону
Крок 1: Дозування та змішування
Точні дозувальні насоси змішують компоненти A та B з точністю ±1%.
Крок 2: Ін'єкція
Матеріал впорскується у форму через систему холодного впорскування, що запобігає передчасному затвердінню.
Крок 3: Заповнення форми
Низька в'язкість дозволяє ідеально відтворювати мікродеталі.
Крок 4: Термічне затвердіння
При температурі 120–180°C силікон твердне внаслідок реакції приєднання платини.
Крок 5: Деформація
Деталі викидаються з мінімальною або взагалі без постобробки.
Переваги процесу LSR порівняно з гумою
| Особливість | Лиття з ЛСР | Гумове лиття |
|---|---|---|
| Матеріальна форма | Рідина | Твердий |
| Система бігунів | Холодний бігун | Гарячий кінець |
| Затвердіння | Реакція приєднання | Вулканізація |
| Відходи | Дуже низький | Середній |
| Чистота | Медичний клас | Промисловий клас |
6. Характеристики процесу лиття силіконової гуми
Процес лиття силіконової гуми широко використовується в точній промисловості завдяки своїм унікальним властивостям:
- Відсутність токсичних побічних продуктів під час затвердіння
- Відмінна термостійкість (від -50°C до 250°C)
- Висока гнучкість та прозорість
- Підходить для виробництва в чистих приміщеннях
Однак силікон має нижчу міцність на розрив порівняно з гумою та вищу вартість матеріалу.
7. Лиття під тиском гуми та силікону: ключові відмінності
Матеріал та хімія
Для гуми використовується вулканізація сіркою/пероксидом, тоді як для силікону використовується вулканізація з каталізатором платини. Це призводить до дуже різних експлуатаційних характеристик.
Таблиця порівняння інженерних систем
| Особливість | Лиття під тиском гуми | Силіконове лиття |
|---|---|---|
| Сила | Високий | Середній |
| Термостійкість | Середній | Чудово. |
| Еластичне відновлення | Добре. | Чудово. |
| Стійкість до розриву | Високий | Середній |
| Вартість | Низький | Високий |
| Точність | Середній | Високий |
Різниця в процесі
- Гума вимагає гарячих канав та вулканізації
- Силікон використовує холодні бігуни та чисте затвердіння
- Силікон забезпечує вищу точність розмірів
8. Порівняння застосувань
Застосування лиття гуми під тиском:
- Автомобільні ущільнювачі та прокладки
- Гідравлічні та пневматичні системи
- Промислові гасителі вібрацій
- Компоненти, стійкі до палива
Застосування силіконового лиття:
- Медичні прилади та трубки
- Дитячі товари
- Компоненти герметизації електроніки
- Носимі пристрої
Висновок
Лиття під тиском гуми та лиття рідкої силіконової гуми не є конкуруючими технологіями, а взаємодоповнюючими рішеннями.
Гума домінує у високоміцних, економічно чутливих промислових застосуваннях, тоді як силікон лідирує в точності, чистоті та регульованому середовищі.
Правильний вибір залежить від інженерних пріоритетів, таких як вимоги до продуктивності, стандарти відповідності, масштаб виробництва та вартість життєвого циклу, а не лише від уподобань матеріалів.
