


Modern elastomer üretiminde, yüksek performanslı üretimde iki teknoloji öne çıkmaktadır: kauçuk enjeksiyon kalıplama ve sıvı silikon kauçuk kalıplama (LSR). Yüzeysel olarak benzer görünseler de (her ikisi de elastomer malzemelerin kalıplara enjekte edilmesini içerir), malzeme kimyaları, işleme sistemleri, makineleri ve son kullanım alanları temelde farklıdır.
Bu farklılıkları anlamak mühendisler, tedarik ekipleri ve üreticiler için kritik öneme sahiptir çünkü yanlış süreç seçimi daha yüksek maliyetlere, üretim istikrarsızlığına veya ürün arızasına yol açabilir.
Bu makale, süreçler, makineler, maliyet yapısı, uygulamalar ve karar verme çerçeveleri de dahil olmak üzere her iki teknolojinin mühendislik düzeyinde eksiksiz bir karşılaştırmasını sunmaktadır.
1. Kauçuk Enjeksiyon Kalıplama Nedir?
Kauçuk enjeksiyon kalıplama, önceden ısıtılmış kauçuk bileşiklerinin yüksek basınç altında kapalı bir kalıp boşluğuna enjekte edildiği ve daha sonra vulkanizasyon olarak bilinen kimyasal bir reaksiyon yoluyla sertleştirildiği bir üretim sürecidir.
Bu işlem, yüksek mekanik performans ve maliyet verimliliği sunduğu için endüstriyel üretimde yaygın olarak kullanılmaktadır.
Yaygın kauçuk malzemeler:
- NR (Doğal Kauçuk)
- NBR (Nitril Kauçuk)
- EPDM (Etilen Propilen Kauçuk)
- SBR (Stiren Bütadien Kauçuk)
- FKM (Floroelastomer)
Bu malzemeler, yağ direnci, hava koşullarına dayanıklılık veya mekanik dayanıklılık gibi gerekli özelliklere göre seçilir.
2. Kauçuk Enjeksiyon Kalıplama Süreci Açıklaması
Kauçuk enjeksiyon kalıplama işlemi tipik olarak dört aşamadan oluşur:
Adım 1: Malzeme Hazırlama
Kauçuk şerit veya pelet formunda hazırlanır ve akış özelliğini iyileştirmek için önceden ısıtılabilir.
Adım 2: Enjeksiyon
Malzeme, kauçuk enjeksiyon kalıplama makinesine beslenir ve yüksek basınç altında kalıba enjekte edilir.
3. Adım: Vulkanizasyon
Isıtılmış kalıbın içinde (140°C–200°C), kükürt veya peroksit, polimer zincirleri arasında çapraz bağlar oluşturur.
Adım 4: Kalıptan Çıkarma
Kürleme işleminden sonra parça çıkarılır ve kesme veya son işlemden geçirilebilir.
Tipik Proses Parametreleri
| Parametre | Menzil |
|---|---|
| Kalıp sıcaklığı | 140°C–200°C |
| Enjeksiyon basıncı | 50–150 MPa |
| Çevrim süresi | 30 saniye – 10 dakika |
| Büzülme | 1.5% – 3% |
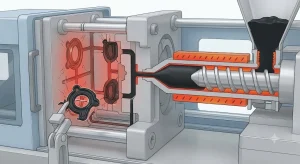
3. Kauçuk Enjeksiyon Kalıplama Makinesi: Yapısı ve Çalışma Prensibi
Kauçuk enjeksiyon kalıplama makinesi, özellikle yüksek viskoziteli elastomerlerin işlenmesi ve vulkanizasyon kontrolü için tasarlanmıştır.
Ana bileşenler:
- Enjeksiyon ünitesi (vidalı veya pistonlu sistem)
- Sıkıştırma ünitesi (100–3000+ ton kuvvet)
- Isıtma sistemi (yağlı veya elektrikli ısıtma)
- Kontrol sistemi (PLC/HMI)
Çalışma döngüsü:
- Kauçuk malzeme besleme
- Plastikleştirme ve ısıtma
- Yüksek basınçlı enjeksiyon
- Kalıp içi kürleme (vulkanizasyon)
- Kalıptan Çıkarma
Modern makineler, kararlılığı korumak ve arıza oranlarını 'in altına düşürmek için genellikle kapalı devre kontrol sistemleri kullanır.
4. Sıvı Silikon Kauçuk Kalıplama (LSR) Nedir?
Sıvı silikon kauçuk kalıplama (LSR), iki bileşenli sıvı silikon sisteminin karıştırılıp ısıtılmış bir kalıba enjekte edildiği ve platin katalizli bir reaksiyon yoluyla sertleştiği hassas bir enjeksiyon işlemidir.
LSR malzeme sistemi:
- A Bölümü: Silikon bazlı polimer
- B Bölümü: Platin katalizör
1:1 oranında karıştırıldıktan sonra, malzeme kalıplara kolayca akar ve ısı altında hızla sertleşir.
5. Sıvı Silikon Kalıplama Süreci Açıklaması
Adım 1: Ölçüm ve Karıştırma
Hassas dozaj pompaları, A ve B bileşenlerini ±1% doğrulukla karıştırır.
Adım 2: Enjeksiyon
Malzeme, erken sertleşmeyi önlemek için soğuk yolluk sistemi aracılığıyla kalıba enjekte edilir.
3. Adım: Kalıbı Doldurma
Düşük viskozite, mikro detayların mükemmel şekilde kopyalanmasına olanak tanır.
Adım 4: Isı ile Kürleme
120°C–180°C'de silikon, platin ilave reaksiyonu yoluyla sertleşir.
Adım 5: Kalıptan Çıkarma
Parçalar minimum veya hiç işlem görmeden dışarı atılır.
LSR Prosesinin Kauçuk Karşısındaki Avantajları
| Özellik | LSR Kalıplama | Kauçuk Kalıplama |
|---|---|---|
| Malzeme formu | Sıvı | Sağlam |
| Koşucu sistemi | Soğuk koşucu | Sıcak koşucu |
| Tedavi | Katılma reaksiyonu | Vulkanizasyon |
| Atık | Çok düşük | Orta |
| Temizlik | Tıbbi sınıf | Endüstriyel sınıf |
6. Silikon Kauçuk Kalıplama Prosesinin Özellikleri
Silikon kauçuk kalıplama işlemi, benzersiz özellikleri nedeniyle hassas üretim sektörlerinde yaygın olarak kullanılmaktadır:
- Kürleme sırasında zehirli yan ürün oluşmaz.
- Mükemmel sıcaklık dayanımı (-50°C ila 250°C)
- Yüksek esneklik ve şeffaflık
- Temiz oda üretimi için uygundur.
Ancak silikonun yırtılma dayanımı kauçuğa göre daha düşüktür ve malzeme maliyeti daha yüksektir.
7. Kauçuk ve Silikon Enjeksiyon Kalıplama: Temel Farklar
Malzeme ve Kimya
Kauçuk kükürt/peroksit vulkanizasyonu ile üretilirken, silikon platin katalizli kürleme yöntemi kullanır. Bu da çok farklı performans özelliklerine yol açar.
Mühendislik Karşılaştırma Tablosu
| Özellik | Kauçuk Enjeksiyon Kalıplama | Silikon Kalıplama |
|---|---|---|
| Kuvvet | Yüksek | Orta |
| Isı direnci | Orta | Mükemmel |
| Esnek toparlanma | İyi | Mükemmel |
| Yırtılma direnci | Yüksek | Orta |
| Maliyet | Düşük | Yüksek |
| Hassasiyet | Orta | Yüksek |
Süreç Farklılıkları
- Kauçuk, sıcak yolluk ve vulkanizasyon gerektirir.
- Silikon, soğuk yolluklar ve temiz kürleme kullanır.
- Silikon daha yüksek boyutsal doğruluk sunar.
8. Uygulama Karşılaştırması
Kauçuk Enjeksiyon Kalıplama Uygulamaları:
- Otomotiv contaları ve keçeleri
- Hidrolik ve pnömatik sistemler
- Endüstriyel titreşim sönümleyiciler
- Yakıta dayanıklı bileşenler
Silikon Kalıplama Uygulamaları:
- Tıbbi cihazlar ve tüpler
- Bebek ürünleri
- Elektronik sızdırmazlık bileşenleri
- Giyilebilir cihazlar
Sonuç
Kauçuk enjeksiyon kalıplama ve sıvı silikon kauçuk kalıplama, birbirleriyle rekabet eden teknolojiler değil, birbirini tamamlayan çözümlerdir.
Kauçuk, yüksek mukavemetli ve maliyet hassasiyeti yüksek endüstriyel uygulamalarda baskın konumdayken, silikon hassasiyet, temizlik ve düzenlemeye tabi ortamlarda öne çıkmaktadır.
Doğru seçim, yalnızca malzeme tercihine değil, performans gereksinimleri, uyumluluk standartları, üretim ölçeği ve yaşam döngüsü maliyeti gibi mühendislik önceliklerine bağlıdır.
