


En la fabricación moderna de elastómeros, dos tecnologías dominan la producción de alto rendimiento: el moldeo por inyección de caucho y el moldeo de caucho de silicona líquida (LSR). Si bien pueden parecer similares a simple vista —ambas implican la inyección de materiales elastoméricos en moldes—, su composición química, sistemas de procesamiento, maquinaria y aplicaciones finales son fundamentalmente diferentes.
Comprender estas diferencias es fundamental para los ingenieros, los equipos de compras y los fabricantes, ya que seleccionar el proceso incorrecto puede conllevar mayores costes, inestabilidad en la producción o fallos en el producto.
Este artículo ofrece una comparación completa, a nivel de ingeniería, de ambas tecnologías, incluyendo procesos, máquinas, estructura de costes, aplicaciones y marcos de toma de decisiones.
1. ¿Qué es el moldeo por inyección de caucho?
El moldeo por inyección de caucho es un proceso de fabricación en el que se inyectan compuestos de caucho precalentados en la cavidad de un molde cerrado a alta presión, para luego curarlos mediante una reacción química conocida como vulcanización.
Este proceso se utiliza ampliamente en la producción industrial porque ofrece un gran rendimiento mecánico y una buena relación coste-beneficio.
Materiales de caucho comunes:
- NR (Caucho Natural)
- NBR (caucho de nitrilo)
- EPDM (caucho de etileno propileno)
- SBR (caucho de estireno-butadieno)
- FKM (fluoroelastómero)
Estos materiales se seleccionan en función de las propiedades requeridas, como la resistencia al aceite, la resistencia a la intemperie o la resistencia mecánica.
2. Explicación del proceso de moldeo por inyección de caucho
El proceso de moldeo por inyección de caucho generalmente incluye cuatro etapas:
Paso 1: Preparación del material
El caucho se prepara en forma de tiras o gránulos y puede precalentarse para mejorar su comportamiento de flujo.
Paso 2: Inyección
El material se introduce en una máquina de moldeo por inyección de caucho y se inyecta en el molde a alta presión.
Paso 3: Vulcanización
Dentro del molde calentado (entre 140 °C y 200 °C), el azufre o el peróxido crean enlaces cruzados entre las cadenas de polímero.
Paso 4: Desmolde
Tras el curado, la pieza se expulsa y puede someterse a recorte o postprocesamiento.
Parámetros típicos del proceso
| Parámetro | Rango |
|---|---|
| Temperatura del molde | 140°C–200°C |
| Presión de inyección | 50–150 MPa |
| Tiempo de ciclo | 30 segundos – 10 minutos |
| Contracción | 1.5% – 3% |
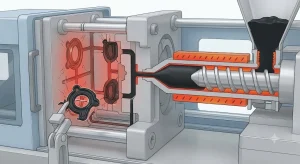
3. Máquina de moldeo por inyección de caucho: Estructura y principio de funcionamiento
Una máquina de moldeo por inyección de caucho está diseñada específicamente para el procesamiento de elastómeros de alta viscosidad y el control de la vulcanización.
Componentes principales:
- Unidad de inyección (sistema de tornillo o émbolo)
- Unidad de sujeción (fuerza de 100 a 3000+ toneladas)
- Sistema de calefacción (de gasóleo o eléctrica)
- Sistema de control (PLC/HMI)
Ciclo de trabajo:
- Alimentación de material de caucho
- Plastificación y calentamiento
- Inyección a alta presión
- Curado en molde (vulcanización)
- Desmoldeo
Las máquinas modernas suelen utilizar sistemas de control de circuito cerrado para mantener la estabilidad y reducir las tasas de defectos por debajo de 2%.
4. ¿Qué es el moldeo de caucho de silicona líquida (LSR)?
El moldeo con caucho de silicona líquida (LSR, por sus siglas en inglés) es un proceso de inyección de precisión que utiliza un sistema de silicona líquida de dos componentes que se mezcla y se inyecta en un molde calentado, donde se cura mediante una reacción catalizada por platino.
Sistema de materiales LSR:
- Parte A: Polímero base de silicona
- Parte B: Catalizador de platino
Una vez mezclado en una proporción de 1:1, el material fluye fácilmente en los moldes y se cura rápidamente con el calor.
5. Explicación del proceso de moldeo con silicona líquida
Paso 1: Dosificación y mezcla
Las bombas dosificadoras de precisión mezclan las partes A y B con una exactitud de ±1%.
Paso 2: Inyección
El material se inyecta en un molde a través de un sistema de canal frío, lo que evita el curado prematuro.
Paso 3: Relleno del molde
Su baja viscosidad permite una reproducción perfecta de los microdetalles.
Paso 4: Curado por calor
Entre 120 °C y 180 °C, la silicona se cura mediante una reacción de adición de platino.
Paso 5: Desmolde
Las piezas se expulsan con un procesamiento posterior mínimo o nulo.
Ventajas del proceso LSR frente al caucho
| Característica | Moldeo LSR | Moldeo de caucho |
|---|---|---|
| Forma material | Líquido | Sólido |
| Sistema de corredor | Corredor frío | Corredor caliente |
| Curación | Reacción de adición | Vulcanización |
| Residuos | Muy bajo | Medio |
| Limpieza | Grado médico | Grado industrial |
6. Características del proceso de moldeo de caucho de silicona
El proceso de moldeo de caucho de silicona se utiliza ampliamente en industrias de precisión debido a sus propiedades únicas:
- No se generan subproductos tóxicos durante el curado.
- Excelente resistencia a la temperatura (de -50 °C a 250 °C)
- Alta flexibilidad y transparencia
- Adecuado para la producción en salas blancas.
Sin embargo, la silicona tiene menor resistencia al desgarro en comparación con el caucho y un costo de material más elevado.
7. Moldeo por inyección de caucho frente a moldeo por inyección de silicona: diferencias clave
Materiales y Química
El caucho utiliza vulcanización con azufre/peróxido, mientras que la silicona utiliza curado catalizado por platino. Esto da lugar a características de rendimiento muy diferentes.
Tabla comparativa de ingeniería
| Característica | Moldeo por inyección de caucho | Moldeo de silicona |
|---|---|---|
| Fortaleza | Alta | Medio |
| Resistencia al calor | Medio | Excelente |
| Recuperación elástica | Bien | Excelente |
| Resistencia al desgarro | Alta | Medio |
| Coste | Bajo | Alta |
| Precisión | Medio | Alta |
Diferencias en los procesos
- El caucho requiere canales calientes y vulcanización.
- La silicona utiliza canales fríos y un curado limpio.
- La silicona ofrece una mayor precisión dimensional.
8. Comparación de aplicaciones
Aplicaciones de moldeo por inyección de caucho:
- Juntas y sellos para automóviles
- Sistemas hidráulicos y neumáticos
- Amortiguadores de vibraciones industriales
- Componentes resistentes al combustible
Aplicaciones de moldeo de silicona:
- Dispositivos médicos y tubos
- Productos para bebés
- Componentes de sellado electrónico
- Dispositivos portátiles
Conclusión
El moldeo por inyección de caucho y el moldeo de caucho de silicona líquida no son tecnologías que compiten entre sí, sino soluciones complementarias.
El caucho predomina en aplicaciones industriales de alta resistencia y donde el coste es un factor determinante, mientras que la silicona lidera en aplicaciones que requieren precisión, limpieza y en entornos regulados.
La selección correcta depende de prioridades de ingeniería como los requisitos de rendimiento, las normas de cumplimiento, la escala de producción y el coste del ciclo de vida, y no simplemente de la preferencia por el material.
