


Dans la fabrication moderne d'élastomères, deux technologies dominent la production haute performance : le moulage par injection de caoutchouc et le moulage de silicone liquide (LSR). Bien qu'elles puissent paraître similaires à première vue — toutes deux consistent à injecter des matériaux élastomères dans des moules —, leur chimie des matériaux, leurs systèmes de traitement, leurs machines et leurs applications finales sont fondamentalement différents.
Il est essentiel pour les ingénieurs, les équipes d'approvisionnement et les fabricants de comprendre ces différences, car le choix d'un processus inadéquat peut entraîner des coûts plus élevés, une instabilité de la production ou une défaillance du produit.
Cet article propose une comparaison complète, au niveau de l'ingénierie, des deux technologies, incluant les procédés, les machines, la structure des coûts, les applications et les cadres de prise de décision.
1. Qu'est-ce que le moulage par injection de caoutchouc ?
Le moulage par injection de caoutchouc est un procédé de fabrication dans lequel des composés de caoutchouc préchauffés sont injectés dans une cavité de moule fermée sous haute pression, puis durcis par une réaction chimique appelée vulcanisation.
Ce procédé est largement utilisé dans la production industrielle car il offre des performances mécaniques élevées et un bon rapport coût-efficacité.
Matériaux en caoutchouc courants :
- NR (Caoutchouc naturel)
- NBR (caoutchouc nitrile)
- EPDM (caoutchouc éthylène-propylène)
- SBR (caoutchouc styrène-butadiène)
- FKM (fluoroélastomère)
Ces matériaux sont sélectionnés en fonction des propriétés requises telles que la résistance à l'huile, la résistance aux intempéries ou la résistance mécanique.
2. Explication du procédé de moulage par injection du caoutchouc
Le processus de moulage par injection du caoutchouc comprend généralement quatre étapes :
Étape 1 : Préparation du matériel
Le caoutchouc est préparé sous forme de bandes ou de granulés et peut être préchauffé pour améliorer son comportement d'écoulement.
Étape 2 : Injection
Le matériau est introduit dans une machine de moulage par injection de caoutchouc et injecté dans le moule sous haute pression.
Étape 3 : Vulcanisation
À l'intérieur du moule chauffé (140°C–200°C), le soufre ou le peroxyde crée une réticulation entre les chaînes polymères.
Étape 4 : Démoulage
Après durcissement, la pièce est éjectée et peut subir un ébarbage ou un post-traitement.
Paramètres de processus typiques
| Paramètres | Gamme |
|---|---|
| Température du moule | 140°C–200°C |
| Pression d'injection | 50–150 MPa |
| Temps de cycle | 30 secondes – 10 minutes |
| Rétrécissement | 1.5% – 3% |
3. Machine de moulage par injection de caoutchouc : structure et principe de fonctionnement
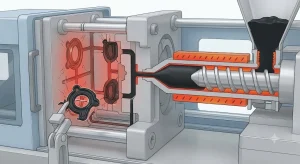
Une machine de moulage par injection de caoutchouc est conçue spécifiquement pour le traitement des élastomères à haute viscosité et le contrôle de la vulcanisation.
Composants principaux :
- Unité d'injection (système à vis ou à piston)
- Unité de serrage (force de 100 à plus de 3000 tonnes)
- Système de chauffage (chauffage au fioul ou électrique)
- Système de contrôle (PLC/IHM)
Cycle de travail :
- Alimentation en caoutchouc
- Plastification et chauffage
- Injection à haute pression
- Cuisson en moule (vulcanisation)
- Démoulage
Les machines modernes utilisent souvent des systèmes de contrôle en boucle fermée pour maintenir la stabilité et réduire les taux de défauts en dessous de 2%.
4. Qu'est-ce que le moulage en caoutchouc de silicone liquide (LSR) ?
Le moulage de caoutchouc de silicone liquide (LSR) est un procédé d'injection de précision utilisant un système de silicone liquide à deux composants qui est mélangé et injecté dans un moule chauffé, où il durcit grâce à une réaction catalysée par le platine.
Système de matériaux LSR :
- Partie A : Polymère à base de silicone
- Partie B : Catalyseur au platine
Une fois mélangé dans un rapport 1:1, le matériau s'écoule facilement dans les moules et durcit rapidement sous l'effet de la chaleur.
5. Explication du procédé de moulage du silicone liquide
Étape 1 : Dosage et mélange
Des pompes doseuses précises mélangent les parties A et B avec une précision de ±1%.
Étape 2 : Injection
Le matériau est injecté dans un moule par un système de canaux froids, ce qui empêche un durcissement prématuré.
Étape 3 : Remplissage du moule
Sa faible viscosité permet une reproduction parfaite des micro-détails.
Étape 4 : Cuisson à chaud
À 120°C–180°C, le silicone durcit par réaction d'addition de platine.
Étape 5 : Démoulage
Les pièces sont éjectées avec un post-traitement minimal, voire inexistant.
Avantages du procédé LSR par rapport au caoutchouc
| Fonctionnalité | Moulage LSR | Moulage du caoutchouc |
|---|---|---|
| Forme matérielle | Liquide | Solide |
| Système Runner | coureur à froid | Coureur à chaud |
| durcissement | Réaction d'addition | Vulcanisation |
| Déchets | Très bas | Moyen |
| Propreté | qualité médicale | qualité industrielle |
6. Caractéristiques du procédé de moulage du caoutchouc silicone
Le procédé de moulage du caoutchouc silicone est largement utilisé dans les industries de précision en raison de ses propriétés uniques :
- Aucun sous-produit toxique pendant le séchage
- Excellente résistance à la température (-50°C à 250°C)
- Grande flexibilité et transparence
- Adapté à la production en salle blanche
Cependant, le silicone a une résistance à la déchirure inférieure à celle du caoutchouc et son coût est plus élevé.
7. Moulage par injection de caoutchouc vs silicone : principales différences
Matériaux et chimie
Le caoutchouc utilise la vulcanisation au soufre/peroxyde, tandis que le silicone utilise une vulcanisation catalysée au platine. Il en résulte des caractéristiques de performance très différentes.
Tableau comparatif technique
| Fonctionnalité | Moulage par injection de caoutchouc | Moulage en silicone |
|---|---|---|
| Force | Haut | Moyen |
| résistance à la chaleur | Moyen | Excellent |
| Récupération élastique | Bon | Excellent |
| Résistance à la déchirure | Haut | Moyen |
| Coût | Faible | Haut |
| Précision | Moyen | Haut |
Différences de processus
- Le caoutchouc nécessite des canaux chauds et une vulcanisation.
- Le silicone utilise des canaux froids et un durcissement propre.
- Le silicone offre une précision dimensionnelle supérieure
8. Comparaison des applications
Applications du moulage par injection de caoutchouc :
- Joints et garnitures automobiles
- Systèmes hydrauliques et pneumatiques
- Amortisseurs de vibrations industriels
- Composants résistants au carburant
Applications du moulage du silicone :
- Dispositifs médicaux et tubulures
- Produits pour bébés
- composants d'étanchéité électroniques
- Dispositifs portables
Conclusion
Le moulage par injection de caoutchouc et le moulage de caoutchouc silicone liquide ne sont pas des technologies concurrentes mais des solutions complémentaires.
Le caoutchouc domine les applications industrielles exigeant une grande résistance et un faible coût, tandis que le silicone est privilégié pour la précision, la propreté et les environnements réglementés.
Le choix approprié dépend des priorités d'ingénierie telles que les exigences de performance, les normes de conformité, l'échelle de production et le coût du cycle de vie, et non pas simplement d'une préférence pour un matériau.
