


Dalam pembuatan elastomer moden, dua teknologi mendominasi pengeluaran berprestasi tinggi: pengacuan suntikan getah dan pengacuan getah silikon cecair (LSR). Walaupun ia mungkin kelihatan serupa pada paras permukaan—kedua-duanya melibatkan penyuntikan bahan elastomer ke dalam acuan—kimia bahan, sistem pemprosesan, mesin dan aplikasi penggunaan akhir mereka pada asasnya berbeza.
Memahami perbezaan ini adalah penting bagi jurutera, pasukan perolehan dan pengilang kerana memilih proses yang salah boleh menyebabkan kos yang lebih tinggi, ketidakstabilan pengeluaran atau kegagalan produk.
Artikel ini menyediakan perbandingan lengkap peringkat kejuruteraan bagi kedua-dua teknologi, termasuk proses, mesin, struktur kos, aplikasi dan rangka kerja membuat keputusan.
1. Apakah Acuan Suntikan Getah?
Pengacuan suntikan getah ialah proses pembuatan di mana sebatian getah yang telah dipanaskan disuntik ke dalam rongga acuan tertutup di bawah tekanan tinggi, kemudian diawetkan melalui tindak balas kimia yang dikenali sebagai pemvulkanan.
Proses ini digunakan secara meluas dalam pengeluaran perindustrian kerana ia menawarkan prestasi mekanikal yang kukuh dan kecekapan kos.
Bahan getah biasa:
- NR (Getah Asli)
- NBR (Getah Nitril)
- EPDM (Getah Etilena Propilena)
- SBR (Getah Stirena Butadiena)
- FKM (Fluoroelastomer)
Bahan-bahan ini dipilih berdasarkan sifat-sifat yang diperlukan seperti rintangan minyak, rintangan cuaca atau kekuatan mekanikal.
2. Proses Pengacuan Suntikan Getah Dijelaskan
Proses pengacuan suntikan getah biasanya merangkumi empat peringkat:
Langkah 1: Penyediaan Bahan
Getah disediakan dalam bentuk jalur atau pelet dan boleh dipanaskan terlebih dahulu untuk meningkatkan kelakuan aliran.
Langkah 2: Suntikan
Bahan dimasukkan ke dalam mesin pengacuan suntikan getah dan disuntik ke dalam acuan di bawah tekanan tinggi.
Langkah 3: Pemvulkanan
Di dalam acuan yang dipanaskan (140°C–200°C), sulfur atau peroksida menghasilkan ikatan silang antara rantai polimer.
Langkah 4: Merobohkan
Selepas pengawetan, bahagian tersebut akan dikeluarkan dan mungkin menjalani pemangkasan atau pemprosesan pasca.
Parameter Proses Lazim
| Parameter | Julat |
|---|---|
| Suhu acuan | 140°C–200°C |
| Tekanan suntikan | 50–150 MPa |
| Masa kitaran | 30 saat – 10 minit |
| Pengecutan | 1.5% – 3% |
3. Mesin Pengacuan Suntikan Getah: Struktur dan Prinsip Kerja
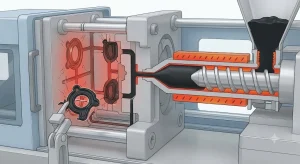
Mesin pengacuan suntikan getah direka khusus untuk pemprosesan elastomer kelikatan tinggi dan kawalan pemvulkanan.
Komponen utama:
- Unit suntikan (sistem skru atau pelocok)
- Unit pengapit (daya 100–3000+ tan)
- Sistem pemanasan (pemanasan minyak atau elektrik)
- Sistem kawalan (PLC/HMI)
Kitaran kerja:
- Bahan getah pemakanan
- Pemplastikan dan pemanasan
- Suntikan tekanan tinggi
- Pengawetan dalam acuan (pemvulkanan)
- Demolding
Mesin moden sering menggunakan sistem kawalan gelung tertutup untuk mengekalkan kestabilan dan mengurangkan kadar kecacatan di bawah 2%.
4. Apakah Acuan Getah Silikon Cecair (LSR)?
Acuan getah silikon cecair (LSR) ialah proses suntikan jitu menggunakan sistem silikon cecair dua komponen yang dicampur dan disuntik ke dalam acuan yang dipanaskan, di mana ia mengeras melalui tindak balas yang dimangkinkan platinum.
Sistem bahan LSR:
- Bahagian A: Polimer asas silikon
- Bahagian B: Pemangkin platinum
Setelah dicampurkan dalam nisbah 1:1, bahan tersebut mudah mengalir ke dalam acuan dan cepat mengeras di bawah haba.
5. Proses Pengacuan Silikon Cecair Dijelaskan
Langkah 1: Pengukuran dan Pencampuran
Campuran pam dos yang tepat Bahagian A dan B dengan ketepatan ±1%.
Langkah 2: Suntikan
Bahan disuntik ke dalam acuan melalui sistem pelari sejuk, mencegah pengawetan pramatang.
Langkah 3: Pengisian Acuan
Kelikatan rendah membolehkan replikasi mikro-butiran yang sempurna.
Langkah 4: Pengawetan Haba
Pada suhu 120°C–180°C, silikon mengeras melalui tindak balas penambahan platinum.
Langkah 5: Merobohkan
Bahagian dikeluarkan dengan pemprosesan pasca yang minimum atau tanpa pemprosesan langsung.
Kelebihan Proses LSR vs Getah
| Ciri | Acuan LSR | Acuan Getah |
|---|---|---|
| Bentuk bahan | Cecair | Pepejal |
| Sistem pelari | Pelari sejuk | Pelari panas |
| Pengawetan | Tindak balas penambahan | Pemvulkanan |
| Membazir | Sangat rendah | Sederhana |
| Kebersihan | Gred perubatan | Gred perindustrian |
6. Ciri-ciri Proses Pengacuan Getah Silikon
Proses pengacuan getah silikon digunakan secara meluas dalam industri ketepatan kerana sifatnya yang unik:
- Tiada hasil sampingan toksik semasa pengawetan
- Rintangan suhu yang sangat baik (-50°C hingga 250°C)
- Fleksibiliti dan ketelusan yang tinggi
- Sesuai untuk pengeluaran bilik bersih
Walau bagaimanapun, silikon mempunyai kekuatan koyakan yang lebih rendah berbanding getah dan kos bahan yang lebih tinggi.
7. Acuan Suntikan Getah vs Silikon: Perbezaan Utama
Bahan dan Kimia
Getah menggunakan pemvulkanan sulfur/peroksida, manakala silikon menggunakan pengawetan bermangkin platinum. Ini membawa kepada ciri-ciri prestasi yang sangat berbeza.
Jadual Perbandingan Kejuruteraan
| Ciri | Pengacuan Suntikan Getah | Acuan Silikon |
|---|---|---|
| Kekuatan | tinggi | Sederhana |
| Rintangan haba | Sederhana | Cemerlang |
| Pemulihan elastik | bagus | Cemerlang |
| Ketahanan koyakan | tinggi | Sederhana |
| kos | rendah | tinggi |
| Ketepatan | Sederhana | tinggi |
Perbezaan Proses
- Getah memerlukan pelari panas dan pemvulkanan
- Silikon menggunakan pelari sejuk dan pengawetan bersih
- Silikon menawarkan ketepatan dimensi yang lebih tinggi
8. Perbandingan Aplikasi
Aplikasi Pengacuan Suntikan Getah:
- Meterai dan gasket automotif
- Sistem hidraulik dan pneumatik
- Peredam getaran industri
- Komponen tahan bahan api
Aplikasi Pengacuan Silikon:
- Peranti dan tiub perubatan
- Produk bayi
- Komponen pengedap elektronik
- Peranti boleh pakai
Kesimpulan
Pengacuan suntikan getah dan pengacuan getah silikon cecair bukanlah teknologi yang bersaing tetapi penyelesaian yang saling melengkapi.
Getah mendominasi dalam aplikasi perindustrian berkekuatan tinggi dan sensitif kos, manakala silikon mendahului dalam ketepatan, kebersihan dan persekitaran yang terkawal.
Pemilihan yang betul bergantung pada keutamaan kejuruteraan seperti keperluan prestasi, piawaian pematuhan, skala pengeluaran dan kos kitaran hayat—bukan sekadar pilihan bahan.
