


In der modernen Elastomerherstellung dominieren zwei Technologien die Hochleistungsproduktion: das Gummispritzgießen und das Flüssigsilikon-Spritzgießen (LSR). Obwohl sie oberflächlich betrachtet ähnlich erscheinen mögen – bei beiden wird Elastomer in Formen eingespritzt –, unterscheiden sie sich grundlegend in ihrer Materialchemie, ihren Verarbeitungssystemen, Maschinen und Endanwendungen.
Das Verständnis dieser Unterschiede ist für Ingenieure, Beschaffungsteams und Hersteller von entscheidender Bedeutung, da die Wahl des falschen Verfahrens zu höheren Kosten, Produktionsinstabilität oder Produktfehlern führen kann.
Dieser Artikel bietet einen umfassenden Vergleich beider Technologien auf Ingenieursebene, einschließlich Prozessen, Maschinen, Kostenstruktur, Anwendungen und Entscheidungsrahmen.
1. Was ist Gummispritzguss?
Beim Gummispritzgießen handelt es sich um ein Herstellungsverfahren, bei dem vorgeheizte Gummimischungen unter hohem Druck in einen geschlossenen Formhohlraum eingespritzt und anschließend durch eine chemische Reaktion, die als Vulkanisation bekannt ist, ausgehärtet werden.
Das Verfahren wird in der industriellen Produktion häufig eingesetzt, da es eine hohe mechanische Leistungsfähigkeit und Kosteneffizienz bietet.
Gängige Gummimaterialien:
- NR (Naturkautschuk)
- NBR (Nitrilkautschuk)
- EPDM (Ethylen-Propylen-Kautschuk)
- SBR (Styrol-Butadien-Kautschuk)
- FKM (Fluorelastomer)
Die Auswahl dieser Materialien erfolgt anhand erforderlicher Eigenschaften wie Ölbeständigkeit, Witterungsbeständigkeit oder mechanischer Festigkeit.
2. Erläuterung des Gummispritzgießverfahrens
Das Gummispritzgießverfahren umfasst typischerweise vier Phasen:
Schritt 1: Materialvorbereitung
Gummi wird in Streifen- oder Granulatform hergestellt und kann zur Verbesserung des Fließverhaltens vorgewärmt werden.
Schritt 2: Injektion
Das Material wird in eine Gummispritzgießmaschine eingeführt und unter hohem Druck in die Form eingespritzt.
Schritt 3: Vulkanisation
Im Inneren der erhitzten Form (140°C–200°C) bewirkt Schwefel oder Peroxid eine Vernetzung der Polymerketten.
Schritt 4: Entformen
Nach dem Aushärten wird das Teil ausgeworfen und kann anschließend beschnitten oder nachbearbeitet werden.
Typische Prozessparameter
| Parameter | Reichweite |
|---|---|
| Formtemperatur | 140 °C–200 °C |
| Einspritzdruck | 50–150 MPa |
| Zykluszeit | 30 Sek. – 10 Min. |
| Schwindung | 1.5% – 3% |
3. Gummispritzgießmaschine: Aufbau und Funktionsprinzip
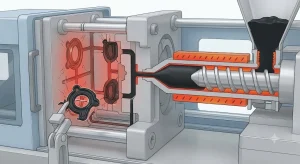
Eine Gummispritzgießmaschine ist speziell für die Verarbeitung hochviskoser Elastomere und die Vulkanisationskontrolle ausgelegt.
Hauptkomponenten:
- Injektionseinheit (Schrauben- oder Kolbensystem)
- Spanneinheit (100–3000+ Tonnen Kraft)
- Heizsystem (Öl- oder Elektroheizung)
- Steuerungssystem (SPS/HMI)
Arbeitszyklus:
- Zuführung von Gummimaterial
- Plastifizierung und Erwärmung
- Hochdruckeinspritzung
- In-Mold-Härtung (Vulkanisation)
- Entformen
Moderne Maschinen verwenden häufig geschlossene Regelkreise, um die Stabilität zu gewährleisten und die Fehlerraten unter 2% zu senken.
4. Was ist Flüssigsilikon-Formgebung (LSR)?
Das Flüssigsilikonkautschuk-Formverfahren (LSR) ist ein Präzisions-Spritzgießverfahren, bei dem ein Zweikomponenten-Flüssigsilikonsystem gemischt und in eine beheizte Form eingespritzt wird, wo es durch eine platinkatalysierte Reaktion aushärtet.
LSR-Materialsystem:
- Teil A: Silikonbasiertes Polymer
- Teil B: Platinkatalysator
Nach dem Mischen im Verhältnis 1:1 fließt das Material leicht in die Formen und härtet unter Hitzeeinwirkung schnell aus.
5. Erläuterung des Flüssigsilikon-Formverfahrens
Schritt 1: Dosierung und Mischung
Präzisionsdosierpumpen mischen Komponente A und Komponente B mit einer Genauigkeit von ±1%.
Schritt 2: Injektion
Das Material wird über ein Kaltkanalsystem in die Form eingespritzt, wodurch ein vorzeitiges Aushärten verhindert wird.
Schritt 3: Formfüllung
Die niedrige Viskosität ermöglicht die perfekte Wiedergabe von Mikrodetails.
Schritt 4: Wärmehärtung
Bei Temperaturen zwischen 120°C und 180°C härtet Silikon durch eine Platin-Additionsreaktion aus.
Schritt 5: Entformen
Die Teile werden mit minimaler oder gar keiner Nachbearbeitung ausgeworfen.
Vorteile des LSR-Verfahrens gegenüber Gummi
| Merkmal | LSR Formgebung | Gummiformteil |
|---|---|---|
| Materielle Form | Flüssig | Solide |
| Läufersystem | Kaltläufer | Heißer Läufer |
| Aushärtung | Additionsreaktion | Vulkanisation |
| Abfall | Sehr niedrig | Mittel |
| Sauberkeit | Medizinische Qualität | Industriequalität |
6. Eigenschaften des Silikonkautschuk-Formverfahrens
Das Silikonkautschuk-Formverfahren findet aufgrund seiner einzigartigen Eigenschaften breite Anwendung in der Präzisionsindustrie:
- Keine toxischen Nebenprodukte während der Aushärtung
- Ausgezeichnete Temperaturbeständigkeit (-50 °C bis 250 °C)
- Hohe Flexibilität und Transparenz
- Geeignet für die Reinraumproduktion
Silikon weist jedoch im Vergleich zu Gummi eine geringere Reißfestigkeit und höhere Materialkosten auf.
7. Gummi- vs. Silikon-Spritzguss: Wichtigste Unterschiede
Material und Chemie
Kautschuk wird mittels Schwefel/Peroxid-Vulkanisation hergestellt, Silikon hingegen mittels Platin-katalysierter Härtung. Dies führt zu sehr unterschiedlichen Leistungseigenschaften.
Vergleichstabelle für Ingenieure
| Merkmal | Gummi-Spritzgießen | Silikonformen |
|---|---|---|
| Stärke | Hoch | Mittel |
| Hitzebeständigkeit | Mittel | Ausgezeichnet |
| Elastische Rückstellung | Gut | Ausgezeichnet |
| Reißfestigkeit | Hoch | Mittel |
| Kosten | Niedrig | Hoch |
| Präzision | Mittel | Hoch |
Prozessunterschiede
- Für die Herstellung von Gummi sind Heißkanalsysteme und Vulkanisation erforderlich.
- Silikon verwendet Kaltkanalsysteme und härtet sauber aus.
- Silikon bietet eine höhere Maßgenauigkeit
8. Anwendungsvergleich
Anwendungsbereiche des Gummispritzgusses:
- Dichtungen und Dichtungsringe für Kraftfahrzeuge
- Hydraulische und pneumatische Systeme
- Industrielle Schwingungsdämpfer
- Kraftstoffbeständige Komponenten
Anwendungsbereiche der Silikonformung:
- Medizinische Geräte und Schläuche
- Babyprodukte
- Elektronische Dichtungskomponenten
- Tragbare Geräte
Schlussfolgerung
Gummispritzguss und Flüssigsilikonkautschuk-Formgebung sind keine konkurrierenden Technologien, sondern sich ergänzende Lösungen.
Gummi dominiert bei hochfesten, kostensensiblen industriellen Anwendungen, während Silikon in den Bereichen Präzision, Reinheit und regulierte Umgebungen führend ist.
Die richtige Auswahl hängt von technischen Prioritäten wie Leistungsanforderungen, Konformitätsstandards, Produktionsumfang und Lebenszykluskosten ab – und nicht einfach von der Materialpräferenz.
