


在现代弹性体制造中,高性能弹性体的生产主要由两种技术主导:橡胶注射成型和液态硅橡胶(LSR)成型。虽然它们表面上看起来很相似——都是将弹性体材料注入模具——但它们的材料化学性质、加工系统、设备以及最终用途都存在根本差异。.
了解这些差异对于工程师、采购团队和制造商来说至关重要,因为选择错误的工艺可能会导致成本增加、生产不稳定或产品故障。.
本文对这两种技术进行了全面的工程级比较,包括工艺、机器、成本结构、应用和决策框架。.
1. 什么是橡胶注射成型?
橡胶注射成型是一种制造工艺,其中预热的橡胶化合物在高压下注入封闭的模腔中,然后通过称为硫化的化学反应进行固化。.
该工艺因其具有优异的机械性能和成本效益,被广泛应用于工业生产。.
常用橡胶材料:
- 天然橡胶 (NR)
- 丁腈橡胶(NBR)
- EPDM(乙丙橡胶)
- SBR(丁苯橡胶)
- FKM(氟橡胶)
这些材料的选择依据是所需的性能,例如耐油性、耐候性或机械强度。.
2. 橡胶注射成型工艺详解
橡胶注射成型工艺通常包括四个阶段:
步骤 1:材料准备
橡胶可以制成条状或颗粒状,并可进行预热以改善其流动性。.
步骤二:注射
将材料送入橡胶注射成型机,并在高压下注入模具。.
步骤三:硫化
在加热的模具内(140°C–200°C),硫或过氧化物在聚合物链之间形成交联。.
第四步:脱模
固化后,将零件取出,并可能进行修整或后处理。.
典型工艺参数
| 参数 | 范围 |
|---|---|
| 模具温度 | 140°C–200°C |
| 注射压力 | 50–150兆帕 |
| 周期 | 30秒 – 10分钟 |
| 收缩 | 1.5% – 3% |
3. 橡胶注射成型机:结构和工作原理
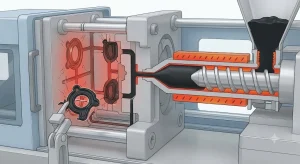
橡胶注射成型机是专门为高粘度弹性体加工和硫化控制而设计的。.
主要部件:
- 注射装置(螺杆或柱塞系统)
- 夹紧装置(100–3000+吨力)
- 供暖系统(燃油或电加热)
- 控制系统(PLC/HMI)
工作周期:
- 喂料橡胶材料
- 塑化和加热
- 高压注射
- 模内固化(硫化)
- 脱模
现代机器通常使用闭环控制系统来保持稳定性,并将缺陷率降低到 2% 以下。.
4. 什么是液态硅橡胶成型(LSR)?
液态硅橡胶成型(LSR)是一种精密注射工艺,使用双组分液态硅酮系统,将其混合后注入加热的模具中,通过铂催化反应固化。.
LSR材料体系:
- A部分:硅基聚合物
- 第二部分:铂催化剂
按照 1:1 的比例混合后,该材料很容易流入模具,并在加热下迅速固化。.
5. 液态硅胶成型工艺详解
第一步:计量和混合
精密计量泵以±1%的精度混合A组分和B组分。.
步骤二:注射
通过冷流道系统将材料注入模具,防止过早固化。.
步骤三:模具填充
低粘度可以完美复制微观细节。.
步骤四:热固化
在 120°C–180°C 时,硅酮通过铂加成反应固化。.
第五步:脱模
零件出厂时几乎无需或完全无需后处理。.
LSR工艺相对于橡胶的优势
| 特点 | LSR模塑 | 橡胶成型 |
|---|---|---|
| 材料形式 | 液体 | 坚硬的 |
| 跑步系统 | 冷跑者 | 热门跑者 |
| 养护 | 加成反应 | 硫化 |
| 废物 | 非常低 | 中型 |
| 清洁 | 医用级 | 工业级 |
6. 硅橡胶成型工艺特点
硅橡胶成型工艺因其独特的性能而被广泛应用于精密工业:
- 固化过程中无有毒副产品
- 优异的耐温性(-50°C 至 250°C)
- 高度灵活性和透明度
- 适用于洁净室生产
然而,与橡胶相比,硅胶的撕裂强度较低,材料成本较高。.
7. 橡胶注塑成型与硅胶注塑成型:主要区别
材料与化学
橡胶采用硫磺/过氧化物硫化法,而硅酮采用铂催化硫化法。这导致二者的性能特性截然不同。.
工程对比表
| 特点 | 橡胶注射成型 | 硅胶模具 |
|---|---|---|
| 力量 | 高 | 中型 |
| 耐热性 | 中型 | 优秀 |
| 弹性恢复 | 良好 | 优秀 |
| 抗撕裂性 | 高 | 中型 |
| 费用 | 低 | 高 |
| 精度 | 中型 | 高 |
过程差异
- 橡胶需要热流道和硫化工艺
- 硅胶采用冷流道和清洁固化工艺
- 硅胶具有更高的尺寸精度。
8. 应用比较
橡胶注射成型应用:
- 汽车密封件和垫片
- 液压和气动系统
- 工业减振器
- 耐燃料部件
硅胶成型应用:
- 医疗器械和导管
- 婴儿用品
- 电子密封元件
- 可穿戴设备
结论
橡胶注射成型和液态硅橡胶成型并非竞争技术,而是互补解决方案。.
橡胶在高强度、对成本敏感的工业应用中占据主导地位,而硅胶则在精密、洁净和受监管的环境中领先。.
正确的选择取决于工程优先事项,例如性能要求、合规标准、生产规模和生命周期成本,而不仅仅是材料偏好。.
