


Dalam manufaktur elastomer modern, dua teknologi mendominasi produksi berkinerja tinggi: pencetakan injeksi karet dan pencetakan karet silikon cair (LSR). Meskipun sekilas tampak serupa—keduanya melibatkan penyuntikan material elastomer ke dalam cetakan—kimia material, sistem pemrosesan, mesin, dan aplikasi penggunaan akhirnya pada dasarnya berbeda.
Memahami perbedaan ini sangat penting bagi para insinyur, tim pengadaan, dan produsen karena memilih proses yang salah dapat menyebabkan biaya yang lebih tinggi, ketidakstabilan produksi, atau kegagalan produk.
Artikel ini menyajikan perbandingan lengkap dari kedua teknologi tersebut pada tingkat rekayasa, termasuk proses, mesin, struktur biaya, aplikasi, dan kerangka kerja pengambilan keputusan.
1. Apa itu pencetakan injeksi karet?
Pencetakan injeksi karet adalah proses manufaktur di mana senyawa karet yang telah dipanaskan sebelumnya disuntikkan ke dalam rongga cetakan tertutup di bawah tekanan tinggi, kemudian dikeraskan melalui reaksi kimia yang dikenal sebagai vulkanisasi.
Proses ini banyak digunakan dalam produksi industri karena menawarkan kinerja mekanis yang kuat dan efisiensi biaya.
Bahan karet umum:
- NR (Karet Alam)
- NBR (Karet Nitril)
- EPDM (Karet Etilen Propilen)
- SBR (Karet Stirena Butadiena)
- FKM (Fluoroelastomer)
Bahan-bahan ini dipilih berdasarkan sifat-sifat yang dibutuhkan seperti ketahanan terhadap minyak, ketahanan terhadap cuaca, atau kekuatan mekanik.
2. Penjelasan Proses Pencetakan Injeksi Karet
Proses pencetakan injeksi karet biasanya meliputi empat tahap:
Langkah 1: Persiapan Bahan
Karet diproses dalam bentuk strip atau pelet dan dapat dipanaskan terlebih dahulu untuk meningkatkan perilaku alirannya.
Langkah 2: Injeksi
Bahan dimasukkan ke dalam mesin cetak injeksi karet dan disuntikkan ke dalam cetakan di bawah tekanan tinggi.
Langkah 3: Vulkanisasi
Di dalam cetakan yang dipanaskan (140°C–200°C), sulfur atau peroksida menciptakan ikatan silang antar rantai polimer.
Langkah 4: Melepas Cetakan
Setelah proses pengerasan, bagian tersebut dikeluarkan dan dapat menjalani pemangkasan atau pemrosesan lanjutan.
Parameter Proses Khas
| Parameter | Jangkauan |
|---|---|
| Suhu cetakan | 140°C–200°C |
| Tekanan injeksi | 50–150 MPa |
| Waktu siklus | 30 detik – 10 menit |
| Penyusutan | 1.5% – 3% |
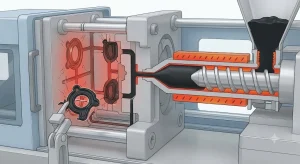
3. Mesin Cetak Injeksi Karet: Struktur dan Prinsip Kerja
Mesin cetak injeksi karet dirancang khusus untuk pemrosesan elastomer viskositas tinggi dan pengendalian vulkanisasi.
Komponen utama:
- Unit injeksi (sistem sekrup atau pendorong)
- Unit penjepit (gaya 100–3000+ ton)
- Sistem pemanas (pemanas minyak atau listrik)
- Sistem kontrol (PLC/HMI)
Siklus kerja:
- Memberi makan bahan karet
- Plastisasi dan pemanasan
- Injeksi tekanan tinggi
- Pengeringan dalam cetakan (vulkanisasi)
- Demolding
Mesin modern sering menggunakan sistem kontrol loop tertutup untuk menjaga stabilitas dan mengurangi tingkat kerusakan di bawah 2%.
4. Apa itu Pencetakan Karet Silikon Cair (LSR)?
Pencetakan karet silikon cair (LSR) adalah proses injeksi presisi yang menggunakan sistem silikon cair dua komponen yang dicampur dan disuntikkan ke dalam cetakan yang dipanaskan, di mana ia mengeras melalui reaksi yang dikatalisis oleh platinum.
Sistem material LSR:
- Bagian A: Polimer berbasis silikon
- Bagian B: Katalis platinum
Setelah dicampur dengan rasio 1:1, material tersebut mudah mengalir ke dalam cetakan dan mengeras dengan cepat di bawah panas.
5. Penjelasan Proses Pencetakan Silikon Cair
Langkah 1: Pengukuran dan Pencampuran
Pompa dosis presisi mencampur Bagian A dan B dengan akurasi ±1%.
Langkah 2: Injeksi
Material disuntikkan ke dalam cetakan melalui sistem saluran dingin, mencegah pengerasan dini.
Langkah 3: Pengisian Cetakan
Viskositas rendah memungkinkan replikasi detail mikro secara sempurna.
Langkah 4: Pengeringan dengan Panas
Pada suhu 120°C–180°C, silikon mengeras melalui reaksi penambahan platinum.
Langkah 5: Melepas Cetakan
Komponen dikeluarkan dengan pemrosesan pasca-produksi minimal atau tanpa pemrosesan sama sekali.
Keunggulan Proses LSR dibandingkan Karet
| Fitur | Cetakan LSR | Cetakan Karet |
|---|---|---|
| Bentuk material | Cairan | Padat |
| Sistem pelari | Pelari dingin | Pelari cepat |
| Pengobatan | Reaksi adisi | Pulkanisasi |
| Limbah | Sangat rendah | Sedang |
| Kebersihan | Kelas medis | Kelas industri |
6. Karakteristik Proses Pencetakan Karet Silikon
Proses pencetakan karet silikon banyak digunakan dalam industri presisi karena sifat-sifatnya yang unik:
- Tidak ada produk sampingan beracun selama proses pengeringan.
- Ketahanan suhu yang sangat baik (-50°C hingga 250°C)
- Fleksibilitas dan transparansi yang tinggi
- Cocok untuk produksi di ruang bersih.
Namun, silikon memiliki kekuatan sobek yang lebih rendah dibandingkan karet dan biaya material yang lebih tinggi.
7. Pencetakan Injeksi Karet vs Silikon: Perbedaan Utama
Bahan dan Kimia
Karet menggunakan vulkanisasi sulfur/peroksida, sedangkan silikon menggunakan pengerasan yang dikatalisis platinum. Hal ini menyebabkan karakteristik kinerja yang sangat berbeda.
Tabel Perbandingan Teknik
| Fitur | Cetakan Injeksi Karet | Cetakan Silikon |
|---|---|---|
| Kekuatan | Tinggi | Sedang |
| Ketahanan panas | Sedang | Luar biasa |
| Pemulihan elastis | Bagus. | Luar biasa |
| Tahan sobek | Tinggi | Sedang |
| Biaya | Rendah | Tinggi |
| Presisi | Sedang | Tinggi |
Perbedaan Proses
- Karet membutuhkan saluran panas dan vulkanisasi.
- Silikon menggunakan saluran dingin dan pengeringan yang bersih.
- Silikon menawarkan akurasi dimensi yang lebih tinggi.
8. Perbandingan Aplikasi
Aplikasi Pencetakan Injeksi Karet:
- Segel dan gasket otomotif
- Sistem hidrolik dan pneumatik
- Peredam getaran industri
- Komponen tahan bahan bakar
Aplikasi Pencetakan Silikon:
- Perangkat dan selang medis
- Produk bayi
- Komponen penyegelan elektronik
- Perangkat yang dapat dikenakan
Kesimpulan
Pencetakan injeksi karet dan pencetakan karet silikon cair bukanlah teknologi yang bersaing, melainkan solusi yang saling melengkapi.
Karet mendominasi dalam aplikasi industri yang membutuhkan kekuatan tinggi dan sensitif terhadap biaya, sementara silikon unggul dalam hal presisi, kebersihan, dan lingkungan yang teregulasi.
Pemilihan yang tepat bergantung pada prioritas teknik seperti persyaratan kinerja, standar kepatuhan, skala produksi, dan biaya siklus hidup—bukan hanya preferensi material.
