


In de moderne elastomeerproductie domineren twee technologieën de productie van hoogwaardige producten: rubberinjectie en vloeibaar siliconenrubber (LSR). Hoewel ze oppervlakkig gezien op elkaar lijken – beide processen omvatten het injecteren van elastomeermaterialen in mallen – verschillen hun materiaalsamenstelling, verwerkingssystemen, machines en toepassingen fundamenteel van elkaar.
Het begrijpen van deze verschillen is cruciaal voor ingenieurs, inkoopteams en fabrikanten, omdat de keuze voor het verkeerde proces kan leiden tot hogere kosten, instabiliteit in de productie of productfalen.
Dit artikel biedt een complete vergelijking op technisch niveau van beide technologieën, inclusief processen, machines, kostenstructuur, toepassingen en besluitvormingskaders.
1. Wat is rubberspuitgieten?
Rubberspuitgieten is een productieproces waarbij voorverwarmde rubbermengsels onder hoge druk in een gesloten matrijs worden geïnjecteerd en vervolgens uitharden door middel van een chemische reactie die vulkanisatie wordt genoemd.
Dit proces wordt veelvuldig gebruikt in de industriële productie vanwege de sterke mechanische prestaties en de kostenefficiëntie.
Veelvoorkomende rubbermaterialen:
- NR (Natuurrubber)
- NBR (nitrilrubber)
- EPDM (ethyleenpropyleenrubber)
- SBR (styreenbutadieenrubber)
- FKM (Fluoroelastomeer)
Deze materialen worden geselecteerd op basis van vereiste eigenschappen zoals oliebestendigheid, weersbestendigheid of mechanische sterkte.
2. Het spuitgietproces van rubber uitgelegd
Het spuitgietproces voor rubber omvat doorgaans vier fasen:
Stap 1: Materiaalvoorbereiding
Rubber wordt in strook- of korrelvorm geleverd en kan worden voorverwarmd om de vloei-eigenschappen te verbeteren.
Stap 2: Injectie
Het materiaal wordt in een rubberspuitgietmachine gevoerd en onder hoge druk in de mal geïnjecteerd.
Stap 3: Vulkanisatie
In de verhitte mal (140°C–200°C) zorgt zwavel of peroxide voor dwarsverbindingen tussen de polymeerketens.
Stap 4: Ontvormen
Na het uitharden wordt het onderdeel verwijderd en kan het worden bijgesneden of nabewerkt.
Typische procesparameters
| Parameter | Bereik |
|---|---|
| Schimmeltemperatuur | 140°C–200°C |
| Injectiedruk | 50–150 MPa |
| Cyclustijd | 30 sec – 10 min |
| Krimp | 1.5% – 3% |
3. Rubberspuitgietmachine: structuur en werkingsprincipe
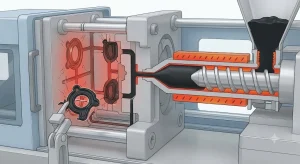
Een rubberspuitgietmachine is speciaal ontworpen voor de verwerking van elastomeren met een hoge viscositeit en voor de controle van het vulkanisatieproces.
Belangrijkste componenten:
- Injectie-eenheid (schroef- of plunjersysteem)
- Kleminrichting (100–3000+ ton kracht)
- Verwarmingssysteem (olie- of elektrische verwarming)
- Besturingssysteem (PLC/HMI)
Werkcyclus:
- Toevoer van rubbermateriaal
- Plastificatie en verhitting
- Hogedrukinjectie
- In-mold uitharding (vulcanisatie)
- Ontvouwen
Moderne machines maken vaak gebruik van gesloten-lusregelsystemen om de stabiliteit te behouden en het aantal defecten onder de 2% te houden.
4. Wat is vloeibare siliconenrubbervorming (LSR)?
Vloeibaar siliconenrubber spuitgieten (LSR) is een nauwkeurig spuitgietproces waarbij een tweecomponenten vloeibaar siliconensysteem wordt gemengd en in een verwarmde mal wordt geïnjecteerd, waar het uithardt door middel van een platina-gekatalyseerde reactie.
LSR-materiaalsysteem:
- Deel A: Siliconenbasispolymeer
- Deel B: Platina-katalysator
Als het materiaal in een verhouding van 1:1 wordt gemengd, vloeit het gemakkelijk in mallen en hardt het snel uit onder hitte.
5. Het vloeibare siliconen vormproces uitgelegd
Stap 1: Doseren en mengen
Precisiedoseerpompen mengen component A en B met een nauwkeurigheid van ±1%.
Stap 2: Injectie
Het materiaal wordt via een koudkanaalsysteem in een mal geïnjecteerd, waardoor voortijdige uitharding wordt voorkomen.
Stap 3: Het vullen van de mal
De lage viscositeit maakt een perfecte reproductie van microdetails mogelijk.
Stap 4: Warmteharding
Bij 120°C–180°C hardt siliconen uit via een platina-additiereactie.
Stap 5: Ontvormen
Onderdelen worden met minimale of geen nabewerking uitgeworpen.
Voordelen van het LSR-proces ten opzichte van rubber
| Functie | LSR-vormgeving | Rubberen vormgeving |
|---|---|---|
| Materiaalvorm | Vloeistof | Stevig |
| Runner-systeem | Koude loper | Hot runner |
| Uitharding | Additiereactie | Vulkanisatie |
| Afval | Zeer laag | Medium |
| Reinheid | Medische kwaliteit | Industriële kwaliteit |
6. Kenmerken van het siliconenrubbervormproces
Het spuitgietproces met siliconenrubber wordt vanwege zijn unieke eigenschappen veelvuldig gebruikt in de precisie-industrie:
- Geen giftige bijproducten tijdens het uithardingsproces.
- Uitstekende temperatuurbestendigheid (-50°C tot 250°C)
- Hoge flexibiliteit en transparantie
- Geschikt voor cleanroomproductie
Siliconen hebben echter een lagere scheursterkte dan rubber en zijn duurder in materiaalgebruik.
7. Spuitgieten van rubber versus siliconen: de belangrijkste verschillen
Materiaal en chemie
Rubber wordt gevulkaniseerd met zwavel/peroxide, terwijl siliconen worden uitgehard met een platinakatalysator. Dit leidt tot zeer verschillende prestatie-eigenschappen.
Technische vergelijkingstabel
| Functie | Rubber Spuitgieten | Siliconen mal |
|---|---|---|
| Kracht | Hoog | Medium |
| Hittebestendigheid | Medium | Uitstekend |
| Elastisch herstel | Goed | Uitstekend |
| Scheurweerstand | Hoog | Medium |
| Kosten | Laag | Hoog |
| Precisie | Medium | Hoog |
Procesverschillen
- Rubber vereist hete kanalen en vulkanisatie.
- Silicone maakt gebruik van koude aanvoerkanalen en een schone uitharding.
- Siliconen bieden een hogere dimensionale nauwkeurigheid.
8. Toepassingsvergelijking
Toepassingen van rubberspuitgieten:
- Autoafdichtingen en pakkingen
- Hydraulische en pneumatische systemen
- Industriële trillingsdempers
- Brandstofbestendige componenten
Toepassingen van siliconenvormen:
- Medische apparaten en slangen
- Babyproducten
- afdichtingscomponenten voor elektronica
- Draagbare apparaten
Conclusie
Rubberspuitgieten en vloeibaar siliconenrubbervormen zijn geen concurrerende technologieën, maar complementaire oplossingen.
Rubber is dominant in industriële toepassingen die hoge sterkte en kosteneffectiviteit vereisen, terwijl siliconen de boventoon voeren op het gebied van precisie, reinheid en gereguleerde omgevingen.
De juiste keuze hangt af van technische prioriteiten zoals prestatie-eisen, nalevingsnormen, productieschaal en levenscycluskosten – en niet simpelweg van materiaalvoorkeur.
