


Tekniken med kallkanal i gummi håller blandningen inuti löparen inom ett kontrollerat temperaturområde medan materialet i de uppvärmda formhåligheterna vulkaniseras. Genom att förhindra att gummit som finns kvar i löparen härdar efter varje cykel kan systemet minska materialspill, förenkla hanteringen av delar och stödja en mer konsekvent produktion med flera håligheter.
För att uppnå dessa fördelar krävs mer än att bara lägga till en kallkanalplatta i formen. Löparens geometri, inloppets placering, värmeisolering, mixturens beteende och maskinparametrar måste samverka. Dålig termisk balans eller en felaktigt dimensionerad löpare kan snabbt leda till korta sprutor, för tidig härdning, blockerade munstycken eller ojämn fyllning av kaviteten.
För tillverkare som använder en modern formsprutningsmaskin för gummi, bör därför kallkanalröret behandlas som en del av den fullständiga gjutprocessen – inte som en isolerad gjutformskomponent.
Vad är ett kallt löpsystem i gummi?
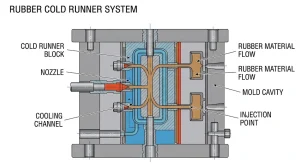
Gummi-kallkanalsystem överför mjukgjord förening från injektionsenheten till en eller flera formhåligheter utan att härda det material som finns kvar inuti löparen.
Vanliga komponenter inkluderar:
- Kall löpplatta
- Huvudkanal och grenkanaler
- Injektionsmunstycken
- Grindar
- Temperaturkontrollkanaler
- Värmeisoleringsplatta
- Temperatursensorer
- Uppvärmda formhåligheter
Under produktionen förblir löpplattan svalare än formhåligheterna. Gummi inuti löpplattan förblir bearbetningsbart, medan materialet inuti håligheterna får den värme och det tryck som krävs för vulkanisering.
Denna funktionsprincip skiljer sig från kallsprånget som används vid formsprutning av termoplast. Plastsprång svalnar och stelnar normalt innan de avlägsnas med den gjutna delen. Vid formsprutning av gummi förblir förening inuti kallsprånget ohärdad så att den kan fortsätta in i nästa produktionscykel.
Hur gummikalllöparprocessen fungerar
Kallkanalproduktion följer vanligtvis denna sekvens:
- Beredd gummiblandning kommer in i matnings- och mjukgöringssystemet.
- Skruvrörelsen applicerar kontrollerad värme och skjuvning, vilket producerar en jämn och flytbar förening.
- Formen stängs och når den erforderliga vulkaniseringstemperaturen.
- Mjukgjort gummi injiceras i kallkanalblocket.
- Balanserade kanaler fördelar blandningen till varje formhålighet.
- Gummi inuti de uppvärmda håligheterna vulkaniseras under tryck.
- Formen öppnas och de färdiga produkterna tas ut.
- Ohärdat material som finns kvar i kallkanalröret används under nästa cykel.
Stabil matning och plasticering är avgörande i början av denna process. För hög skruvtemperatur eller uppehållstid kan minska anvulkningssäkerheten innan massan når löparen.
Den komplett formsprutningsprocess för gummi inkluderar även materialberedning, injektion, vulkanisering, formöppning och efterbehandling efter gjutning.
Varför använda en kallsprängare för formsprutning av gummi?
Minskat löparavfall
Konventionella rännsystem kan härda gummit som finns kvar mellan insprutningsenheten och formhåligheterna. När materialet väl är vulkaniserat måste det vanligtvis tas bort och kasseras eller bearbetas separat.
Kallkanaltekniken håller materialet ohärdat, vilket gör att det kan stanna kvar i matningssystemet för nästa spruta. Potentiella besparingar beror på kanalernas volym, antal kaviteter, pris på blandningen, detaljvikt och årsproduktion.
För formar med hög kavitet som använder dyra gummiblandningar kan minskat spill från härdade rännor ge betydande långsiktiga besparingar.
Mer konsekvent fyllning av flera kaviteter
Balanserade löpkanaler ger liknande flödeslängder och tryckförluster för varje kavitet. Detta bidrar till att upprätthålla jämna fyllnings-, delvikts- och vulkaniseringsförhållanden.
När löparen är obalanserad kan hålrummen närmast injektionspunkten fyllas tidigare än avlägsna hålrum. Den resulterande variationen kan orsaka utskärningar i ett område och ofullständig fyllning i ett annat.
Mindre sekundär hantering
Härdade löpare kräver ofta manuell separation, trimning och kassering. Att hålla löparblandningen ohärdad minskar dessa operationer och främjar ett renare produktionsarbetsflöde.
Större automatiseringspotential
Kallkanalsystem kan integreras med automatisk matning, mobil formsprutning, formrörelse, vakuumkontroll och automatisk urformning. Detta gör tekniken lämplig för högvolymstillverkning och flerstationsproduktion.
Bättre kontroll över sammansatt historik
Gummikvaliteten påverkas av både tid och temperatur. Att upprätthålla en stabil löparmiljö minskar onödig värmeexponering och hjälper till att hålla flera skott i rad mer konsekventa.
Viktiga faktorer för kallkanalformdesign
Balanserad löparlayout
Varje hålrum bör motta gummi under jämförbara flödesförhållanden. Löparens längd, kanaldiameter, grenposition och spjällstorlek påverkar alla tryckförlusten.
Balans blir särskilt viktig vid produktion av flera delar i en cykel. Ökat maskintryck kan inte helt kompensera för en dåligt balanserad löpare.
Löparens diameter
Kanalerna måste vara tillräckligt stora för att klara den erforderliga injektionen utan alltför stor tryckförlust, men ändå tillräckligt små för att undvika onödig blandningsvolym och uppehållstid.
Överdimensionerade kanaler kan:
- Öka mängden förening som finns i löparen
- Förläng uppehållstiden
- Gör temperaturkontroll svårare
- Öka systemets totala storlek och kostnad
För små kanaler kan:
- Öka insprutningstrycket
- Öka skjuvvärmen
- Begränsa materialflödet
- Orsakar korta skott
- Skapa variation från kavitet till kavitet
Löparens dimensioner bör väljas utifrån blandningens viskositet, flödesavstånd, kavitetsantal, sprutstorlek och tillgängligt injektionstryck.
Portens storlek och placering
Portkonstruktionen styr var gummi kommer in i formhålan och hur flödesfronten utvecklas.
Felaktig placering kan fånga luft i slutet av fyllningen eller tvinga separata flödesfronter att mötas i kritiska områden. För små portar kan orsaka för stor tryckförlust och skjuvning, medan överdimensionerade portar kan öka kraven på efterbehandling.
Korttidstestning och flödesanalys av formen kan hjälpa till att identifiera lämpliga portpositioner innan full produktion påbörjas.
Värmeisolering
Eftersom kallkanalplattan arbetar bredvid en uppvärmd form utgör okontrollerad värmeöverföring en stor processrisk.
Effektiv isolering hjälper till:
- Bibehåll en stabil löpartemperatur
- Skydda förening mot för tidig härdning
- Minska termisk störning från formen
- Förbättra temperaturjämnheten mellan cyklerna
Isoleringstjocklek och material bör väljas utifrån formens struktur, löpplåtens design och driftstemperatur.
Temperaturkanallayout
En jämn temperatur över hela kallkanalblocket är viktigare än en enda regulatoravläsning. Kanalposition, kylvätskeflöde, sensorplacering och munstycksdesign påverkar alla den faktiska temperaturen på blandningen.
Lokala heta punkter kan initiera härdning, medan kalla områden kan öka viskositeten och begränsa materialflödet.
Kontroll av kallsprinnans temperatur
Bearbetningsfönstret måste hålla gummit tillräckligt mjukt för injektion utan att det i närheten av för tidig vulkanisering.
När löpartemperaturen är för låg kan produktionen uppleva:
- Högt insprutningstryck
- Långsam fyllning
- Korta skott
- Obalanserade hålrum
- Oregelbundna delvikter
- Ofullständiga ytdetaljer
När temperaturen är för hög kan möjliga konsekvenser vara:
- Bränna
- Blockerade munstycken eller spjäll
- Hårda partiklar i föreningen
- Ytkontaminering
- Instabilt tryck
- Oplanerade produktionsstopp
Ingen universell kallkanaltemperatur gäller för varje formulering. Naturgummi, EPDM, NBR och andra blandningar har olika viskositeter, anvulkningstider och härdningssystem. Inställningarna bör valideras med det faktiska produktionsmaterialet.
Koordinera löparen med maskinparametrar
Kallkanalsprestanda är nära kopplad till inställningarna för automatisk gummigjutningsutrustning.
Viktiga parametrar inkluderar:
- Skruvtemperatur
- Skruvhastighet
- Skottvolym
- Injektionstryck
- Injektionshastighet
- Löparens temperatur
- Mögeltemperatur
- Fyllningstid
- Sammansatt uppehållstid
- Vulkaniseringstid
Ökat insprutningstryck kan tillfälligt övervinna löparmotståndet, men det kan också skapa flammbildning eller onödig formbelastning. Att höja löpartemperaturen kan förbättra materialflödet, men överdriven värme minskar anvulkningssäkerheten.
Processjusteringar bör därför baseras på hela fyllningsmönstret snarare än ett maskinvärde. felsökningsguide för formsprutning av gummi förklarar hur temperatur, tryck, formkonstruktion och materialtillstånd bidrar till vanliga defekter.
Vanliga problem med kallsprängare i gummi
| Problem | Troliga orsaker | Rekommenderade kontroller |
|---|---|---|
| Korta skott | Låg temperatur i löparen, små spjäll eller otillräckligt tryck | Granska temperatur, grinddimensioner och injektionsinställningar |
| För tidig härdning | Överdriven värme eller lång uppehållstid | Kontrollera isolering, löpartemperatur och produktionsavbrott |
| Ojämn fyllning av hålrum | Obalanserade kanaler eller grindar | Jämför flödeslängder, kanalstorlekar och tryckförlust |
| Överdriven blixtnedslag | Högt tryck, dålig formpassning eller otillräcklig fastspänning | Justera insprutningsprofilen och inspektera formen |
| Blockerat munstycke | Bränd förening eller kontaminering | Kontrollera termisk stabilitet, munstyckens skick och materialhantering |
| Instabil delvikt | Variationer i matningen eller inkonsekvent temperatur i löparen | Granska plasticering, skottkontroll och termisk balans |
| Brännmärken | Instängd luft eller för hög insprutningshastighet | Inspektera ventilerna och minska hastigheten mot slutet av fyllningen |
Kalllöpare kontra konventionell gummilöpare
| Jämförelse | Gummi kallsprångare | Konventionell härdad löpare |
| Material inuti löparen | Förblir obotad | Vulkaniseras med produkten |
| Löparavfall | Lägre när den kontrolleras korrekt | Högre |
| Temperaturkontroll | Mer krävande | Enklare |
| Initial verktygskostnad | Generellt högre | Generellt lägre |
| Borttagning av sekundär löpare | Nedsatt | Vanligtvis krävs |
| Automatiseringspotential | Hög | Måttlig |
| Produktion med flera kaviteter | Stark när den är korrekt balanserad | Beror på löparens design |
| Processuppsättning | Kräver nära samordning mellan maskin och form | Mindre komplex |
Kallkanalteknik är mest attraktiv när materialbesparingar och produktionseffektivitet kan motivera den ökade formkomplexiteten. För lågvolyms- eller enkla produkter kan en konventionell kanal förbli det mer ekonomiska valet.
Information som krävs innan systemet designas
Valet av kallkanal bör börja med faktiska produktionsdata snarare än en standardplåtstorlek.
Användbar information inkluderar:
- Gummityp och blandningsformulering
- Viskositets- och härdningsdata
- Bränntid
- Produktritning
- Delvikt
- Antal hålrum
- Löpar- och grindrestriktioner
- Formens dimensioner
- Årlig produktionsvolym
- Kvalitets- och blixtkrav
- Tillgängligt insprutningstryck
- Automatiseringskrav
Genom att dela dessa detaljer kan maskinen, formen och processen utvärderas tillsammans.
TASU kombinerar kallkanalteknik med FIFO-matning, mobil formsprutning och optimering av formstrukturen i sin lösningar för formsprutning av gummi.
Vanliga frågor och svar
Är kallkanalsystem av gummi lämpliga för alla typer av blandningar?
Inte nödvändigtvis. Blandningens viskositet, härdningsegenskaper, rostskydd och temperaturkänslighet måste utvärderas innan löpröret konstrueras.
Hur mycket material kan en kallsprängare spara?
Besparingarna beror på vikten på den konventionella härdade rännan, antalet hålrum, produktionsvolym och priset på blandningen. Beräkningarna bör använda kundens faktiska form- och produktionsdata.
Varför härdar gummi inuti kallsprånget?
För tidig härdning beror vanligtvis på för hög temperatur i löpröret, dålig isolering, lokala heta punkter, förlängd uppehållstid eller produktionsavbrott.
Kan kallspringare användas med gummiformar med flera kaviteter?
Ja. Flerkavitetsproduktion är en av de starkaste tillämpningarna för kallkanalteknik, förutsatt att kanaler och spjäll är korrekt balanserade.
Eliminerar en kallkanal allt gummiavfall?
Nej. Flash, gates, startmaterial, rensningsmaterial och kasserade delar kan fortfarande generera avfall.
Vilken information behöver en maskintillverkare?
Data om blandningen, produktritningar, skottvikt, formens dimensioner, antal kaviteter, utmatningsmål och erforderlig automationsnivå behövs vanligtvis för att rekommendera en lämplig konfiguration.
Slutsats
Gummibaserade kallkanalsystem kan minska spill av härdade kanaler, förbättra kavitetsbalansen och stödja mer automatiserad produktion. Dessa fördelar är beroende av noggrann kontroll av kanalernas geometri, spjällposition, isolering, temperatur och insprutningsparametrar.
Att behandla kallkanal, form och maskin som ett produktionssystem ger mer tillförlitliga resultat än att optimera varje komponent separat.
TASU utvecklar formsprutningsmaskiner för gummi för gummiprodukter, skokomponenter, bildelar och andra industriella tillämpningar. För att utvärdera en kallkanalkonfiguration för din blandning och ditt produktionsmål, kontakta TASU.
