


Технологія гумового холодного лиття підтримує склад всередині литва в контрольованому діапазоні температур, поки матеріал у нагрітих порожнинах форми вулканізується. Запобігаючи затвердінню гуми, що залишається в ливі, після кожного циклу, система може зменшити відходи матеріалу, спростити обробку деталей та підтримувати більш стабільне виробництво з кількома порожнинами.
Для досягнення цих переваг потрібно більше, ніж просто додавання пластини холодного жолоба до форми. Геометрія жолоба, розташування затвора, теплоізоляція, поведінка компаунда та параметри машини повинні працювати разом. Поганий тепловий баланс або жолоб неправильного розміру може швидко призвести до коротких впорскувань, передчасного затвердіння, засмічення сопел або нерівномірного заповнення порожнини.
Для виробників, які використовують сучасну машина для лиття гуми під тиском, Тому холодний лінив слід розглядати як частину повного процесу формування, а не як окремий компонент форми.
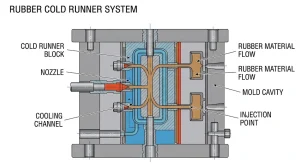
Що таке гумова система холодного катка?
Системи холодного лиття гуми переносять пластифікований компаунд з блоку впорскування в одну або декілька порожнин форми без затвердіння матеріалу, який залишається всередині литва.
Звичайні компоненти включають:
- Холодноканальна плита
- Головні та відгалужені канали
- Форсунки для впорскування
- Ворота
- Канали контролю температури
- Теплоізоляційна плита
- Датчики температури
- Нагріті порожнини прес-форми
Під час виробництва роликова плита залишається холоднішою, ніж порожнини форми. Гума всередині ролика залишається придатною для обробки, тоді як матеріал у порожнинах отримує тепло та тиск, необхідні для вулканізації.
Цей принцип роботи відрізняється від холодного канавки, що використовується в термопластичному лиття під тиском. Пластикові канавки зазвичай охолоджуються та тверднуть, перш ніж їх виймають разом з відлитою деталлю. У гумовому лиття під тиском компаунд всередині холодного канавки залишається неотверділим, щоб його можна було використовувати в наступному виробничому циклі.
Як працює процес холодного качення гуми
Виробництво холодного канави зазвичай відбувається в такій послідовності:
- Підготовлена гумова суміш потрапляє в систему подачі та пластифікації.
- Рух шнека застосовує контрольоване нагрівання та зсув, створюючи однорідну та текучу суміш.
- Форма закривається і досягає необхідної температури вулканізації.
- Пластифікована гума впорскується в блок холодного катка.
- Збалансовані канали розподіляють компаунд по кожній порожнині форми.
- Гума всередині нагрітих порожнин вулканізується під тиском.
- Форма відкривається, і готові вироби виймаються.
- Незатверділий матеріал, що залишається в холодному каналі, використовується під час наступного циклу.
Стабільна подача та пластифікація є важливими на початку цього процесу. Надмірна температура шнека або час перебування в ньому можуть знизити безпеку підгоряння, перш ніж компаунд досягне жолоба.
У "The повний процес лиття гуми під тиском також включає підготовку матеріалу, інжекцію, вулканізацію, розкриття форми та обробку після формування.
Чому варто використовувати холодний лінив для лиття гуми під тиском?
Зменшення відходів бігунів
Звичайні системи катків можуть затвердіти гуму, що залишилася між вузлом лиття та порожнинами форми. Після вулканізації цей матеріал зазвичай потрібно видалити та утилізувати або обробляти окремо.
Технологія холодного катла дозволяє матеріалу залишатися незатверділим, що дозволяє йому залишатися в системі подачі для наступного введення. Потенційна економія залежить від об'єму катла, кількості порожнин, ціни компаунда, ваги деталі та річного виробництва.
Для форм з великою кількістю порожнин, що використовують дорогі гумові суміші, зменшення кількості відходів від затверділих ливарних форм може забезпечити значну довгострокову економію.
Більш стабільне заповнення кількох порожнин
Збалансовані канали катків забезпечують однакову довжину потоку та втрати тиску для кожної порожнини. Це допомагає підтримувати стабільне заповнення, вагу деталі та умови вулканізації.
Коли бігун незбалансований, порожнини, найближчі до точки впорскування, можуть заповнюватися раніше, ніж віддалені порожнини. В результаті цього може виникнути спалах в одній зоні та неповне заповнення в іншій.
Менше вторинної обробки
Затверділі жолоби часто потребують ручного розділення, обрізки та утилізації. Незатвердіння жолобової суміші зменшує кількість цих операцій та підтримує чистіший виробничий процес.
Більший потенціал автоматизації
Системи холодного лиття можуть бути інтегровані з автоматичною подачею, мобільним впорскуванням, переміщенням форми, вакуумним контролем та автоматичним вилученням з форми. Це робить технологію придатною для великосерійного виробництва та багатостанційного виробництва.
Кращий контроль історії складних сполук
Якість гуми залежить як від часу, так і від температури. Підтримка стабільного середовища для бігунів зменшує непотрібний тепловий вплив і допомагає зробити послідовні удари більш стабільними.
Ключові фактори проектування холодноканальної прес-форми
Збалансоване розташування бігунів
Кожна порожнина повинна отримувати гуму за порівнянних умов потоку. Довжина жолоба, діаметр каналу, положення гілки та розмір затвора – все це впливає на втрати тиску.
Баланс стає особливо важливим під час виробництва кількох деталей за один цикл. Збільшення тиску верстата не може повністю компенсувати погано збалансований бігун.
Діаметр бігунка
Канали повинні бути достатньо великими, щоб забезпечити необхідну подачу без надмірних втрат тиску, але водночас достатньо малими, щоб уникнути зайвого об'єму суміші та часу її перебування.
Великі канали можуть:
- Збільште кількість компаунда, що міститься в бігунку
- Збільшити термін проживання
- Ускладнити контроль температури
- Збільшити загальний розмір та вартість системи
Малорозмірні канали можуть:
- Підвищити тиск упорскування
- Збільшення нагрівання при зсуві
- Обмежити потік матеріалів
- Причина коротких ударів
- Створення варіацій від порожнини до порожнини
Розміри жолоба слід вибирати залежно від в'язкості суміші, відстані потоку, кількості порожнин, розміру поршнів та доступного тиску впорскування.
Розмір та розташування воріт
Конструкція затвора контролює, де гума потрапляє в порожнину форми та як розвивається фронт потоку.
Неправильне розміщення може призвести до утворення повітря в кінці заповнення або до зустрічі окремих фронтів потоку в критичних зонах. Занадто малі затвори можуть призвести до надмірних втрат тиску та зсуву, тоді як занадто великі затвори можуть збільшити вимоги до фінішної обробки.
Короткострокові випробування та аналіз потоку у формі можуть допомогти визначити відповідні положення литників перед початком повноцінного виробництва.
Теплоізоляція
Оскільки плита холодного канавоходу працює поруч із нагрітою формою, неконтрольована теплопередача становить серйозний ризик для процесу.
Ефективна ізоляція допомагає:
- Підтримуйте стабільну температуру бігуна
- Захистіть суміш від передчасного затвердіння
- Зменшення теплового впливу форми
- Покращення стабільності температури між циклами
Товщину та матеріал ізоляції слід вибирати відповідно до структури форми, конструкції роликової пластини та робочої температури.
Схема температурного каналу
Рівномірна температура по всьому блоці холодного каналу важливіша, ніж показники одного контролера. Положення каналу, потік охолоджувальної рідини, розташування датчика та конструкція форсунки впливають на фактичну температуру суміші.
Локальні гарячі точки можуть ініціювати затвердіння, тоді як холодні ділянки можуть збільшити в'язкість та обмежити потік матеріалу.
Контроль температури холодного канави
Вікно обробки повинно підтримувати гуму достатньо м'якою для ін'єкцій, не наближаючи її до передчасної вулканізації.
Коли температура литника занадто низька, виробництво може мати такі наслідки:
- Високий тиск впорскування
- Повільне наповнення
- Короткі удари
- Незбалансовані порожнини
- Нерівномірна вага деталей
- Неповні деталі поверхні
Коли температура занадто висока, можливі наслідки включають:
- Опік
- Заблоковані форсунки або затвори
- Тверді частинки в складі
- Поверхневе забруднення
- Нестабільний тиск
- Незаплановані зупинки виробництва
Немає універсальної температури холодного каучуку, що застосовується до кожної рецептури. Натуральний каучук, EPDM, NBR та інші сполуки мають різну в'язкість, час випалу та системи затвердіння. Налаштування слід перевірити з урахуванням фактичного виробничого матеріалу.
Координація бігунка з параметрами машини
Продуктивність холодного каналізатора тісно пов'язана з налаштуваннями автоматичне обладнання для формування гуми.
Важливі параметри включають:
- Температура гвинта
- Швидкість гвинта
- Обсяг пострілу
- Тиск впорскування
- Швидкість впорскування
- Температура бігуна
- Температура цвілі
- Час заповнення
- Час перебування комплексу
- Час вулканізації
Збільшення тиску впорскування може тимчасово подолати опір жолоба, але також може створити спалах або непотрібне навантаження на форму. Підвищення температури жолоба може покращити потік матеріалу, але надмірне нагрівання знижує безпеку пригару.
Тому коригування процесу має базуватися на повній схемі заповнення, а не на одному значенні машини. посібник з усунення несправностей гумового лиття під тиском пояснює, як температура, тиск, конструкція форми та стан матеріалу сприяють поширеним дефектам.
Поширені проблеми з гумовими холодними канальними установками
| Проблема | Ймовірні причини | Рекомендовані перевірки |
|---|---|---|
| Короткі удари | Низька температура робочого колеса, маленькі затвори або недостатній тиск | Перевірте температуру, розміри затвора та налаштування впорскування |
| Передчасне затвердіння | Надмірне тепло або тривалий час перебування | Перевірте ізоляцію, температуру робочого коліс та перебої у виробництві |
| Нерівномірне заповнення порожнини | Незбалансовані канали або ворота | Порівняйте довжину потоків, розміри каналів та втрати тиску |
| Надмірний спалах | Високий тиск, погане прилягання форми або недостатнє затискання | Відрегулюйте профіль впорскування та перевірте форму |
| Заблоковане сопло | Випалена суміш або забруднення | Перевірте термостабільність, стан сопла та обробку матеріалу |
| Нестабільна вага деталі | Варіації годування або нестабільна температура бігунків | Переглянути пластифікацію, контроль пострілу та тепловий баланс |
| Сліди від опіків | Затримане повітря або надмірна швидкість впорскування | Перевірте вентиляційні отвори та зменште швидкість ближче до кінця заповнення |
Холодний бігун проти звичайного гумового бігунa
| Порівняння | Гумовий холодний бігун | Звичайний затверділий бігун |
| Матеріал всередині бігунка | Залишається невиліковним | Вулканізується разом з продуктом |
| Відходи бігуна | Нижче при належному контролі | Вища |
| Контроль температури | Більш вимогливий | Простіше |
| Початкова вартість оснащення | Зазвичай вище | Зазвичай нижчий |
| Видалення вторинного бігуна | Зменшений | Зазвичай потрібно |
| Потенціал автоматизації | Високий | Помірний |
| Багатопорожнинне виробництво | Міцний при правильному балансуванні | Залежить від конструкції бігунка |
| Налаштування процесу | Вимагає тісної координації між машиною та прес-формою | Менш складний |
Технологія холодного лиття є найбільш привабливою, коли економія матеріалів та ефективність виробництва можуть виправдати додаткову складність форми. Для невеликих обсягів або простих виробів звичайний ливарний апарат може залишатися більш економічним вибором.
Інформація, необхідна перед проектуванням системи
Вибір холоднокатаного канального обладнання слід починати з фактичних виробничих даних, а не зі стандартного розміру пластини.
Корисна інформація включає:
- Тип гуми та склад гумової суміші
- Дані щодо в'язкості та затвердіння
- Час опіків
- Креслення виробу
- Вага деталі
- Кількість порожнин
- Обмеження щодо бігунів та воріт
- Розміри прес-форми
- Річний обсяг виробництва
- Вимоги до якості та спалаху
- Доступний тиск впорскування
- Вимоги до автоматизації
Обмін цими деталями дозволяє оцінювати машину, форму та процес разом.
TASU поєднує технологію холодного лиття з подачею FIFO, мобільним впорскуванням та оптимізацією структури прес-форми у своїй розчини для лиття гуми під тиском.
Поширені запитання
Чи підходять гумові системи холодного качення для кожного компаунда?
Не обов'язково. В'язкість компаунда, його властивість при затвердінні, стійкість до обгорання та чутливість до температури необхідно оцінити перед проектуванням бігунків.
Скільки матеріалу може заощадити холодний бігун?
Економія залежить від ваги звичайного затверділого ливарного матеріалу, кількості порожнин, обсягу виробництва та ціни компаунду. Розрахунки повинні використовувати фактичні дані замовника щодо форми та виробництва.
Чому гума твердне всередині холодного канатоходу?
Передчасне затвердіння зазвичай є результатом надмірної температури жолоба, поганої ізоляції, локальних гарячих точок, тривалого часу перебування або перерв у виробництві.
Чи можна використовувати холодні лини з багатопорожнинними гумовими формами?
Так. Багатопорожнинне виробництво є одним із найсильніших застосувань технології холодного лиття, за умови належного балансування каналів лиття та затворів.
Чи усуває холодний бігун усі гумові відходи?
Ні. Спалах, затвори, пусковий матеріал, продувальний матеріал та браковані деталі все ще можуть утворювати відходи.
Яка інформація потрібна виробнику машин?
Для рекомендації відповідної конфігурації зазвичай потрібні дані про склад, креслення виробу, вага порції, розміри форми, кількість порожнин, цільовий обсяг виробництва та необхідний рівень автоматизації.
Висновок
Системи холодного гумового катла можуть зменшити кількість відходів від затверділих катла, покращити баланс порожнини та підтримувати більш автоматизоване виробництво. Ці переваги залежать від ретельного контролю геометрії катла, положення затвора, ізоляції, температури та параметрів впорскування.
Розгляд холодного канального ливарного апарату, форми та машини як однієї виробничої системи забезпечує надійніші результати, ніж оптимізація кожного компонента окремо.
ТАСУ розвивається машини для лиття гуми під тиском для гумових виробів, компонентів взуття, автомобільних деталей та інших промислових застосувань. Щоб оцінити конфігурацію холодного канавочного преса для вашого компаунда та виробничої мети, зв'яжіться з ТАСУ.
