


Die Kaltkanaltechnologie mit Gummi hält die Mischung im Angusskanal in einem kontrollierten Temperaturbereich, während das Material in den beheizten Formhohlräumen vulkanisiert. Indem verhindert wird, dass der im Angusskanal verbleibende Gummi nach jedem Zyklus aushärtet, reduziert das System Materialverluste, vereinfacht die Teilehandhabung und ermöglicht eine gleichmäßigere Mehrkavitätenfertigung.
Um diese Vorteile zu erzielen, reicht es nicht aus, einfach eine Kaltkanalplatte in die Form einzubauen. Kanalgeometrie, Angusslage, Wärmedämmung, Materialverhalten und Maschinenparameter müssen optimal aufeinander abgestimmt sein. Ein unzureichender Wärmeausgleich oder ein falsch dimensionierter Kanal können schnell zu unvollständiger Füllung, vorzeitiger Aushärtung, verstopften Düsen oder ungleichmäßiger Kavitätenfüllung führen.
Für Hersteller, die ein modernes System verwenden Gummispritzgießmaschine, Der Kaltkanal sollte daher als Teil des gesamten Formgebungsprozesses und nicht als isoliertes Formbauteil betrachtet werden.
Was ist ein Kaltkanalsystem mit Gummi?
Gummi-Kaltkanalsysteme transportieren die weichmacherhaltige Masse von der Spritzeinheit in einen oder mehrere Formhohlräume, ohne das im Kanal verbleibende Material auszuhärten.
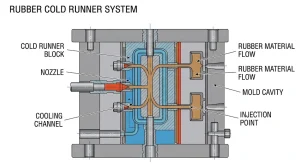
Zu den üblichen Komponenten gehören:
- Kaltkanalplatte
- Hauptkanal und Abzweigkanäle
- Einspritzdüsen
- Tore
- Temperaturregelkanäle
- Wärmedämmplatte
- Temperatursensoren
- Beheizte Formhohlräume
Während der Produktion bleibt die Angussplatte kühler als die Formhohlräume. Das Gummi im Anguss bleibt verarbeitbar, während das Material in den Hohlräumen die für die Vulkanisation notwendige Hitze und den Druck aufnimmt.
Dieses Funktionsprinzip unterscheidet sich vom Kaltkanalsystem beim Spritzgießen von Thermoplasten. Kunststoffkanäle kühlen normalerweise ab und verfestigen sich, bevor sie zusammen mit dem Formteil entfernt werden. Beim Spritzgießen von Gummi bleibt die Masse im Kaltkanal unausgehärtet, sodass sie im nächsten Produktionszyklus weiterverarbeitet werden kann.
Wie das Kaltkanalverfahren für Gummi funktioniert
Die Kaltkanalfertigung folgt im Allgemeinen dieser Abfolge:
- Die vorbereitete Gummimischung gelangt in das Zuführ- und Weichmachersystem.
- Die Schneckenbewegung wendet kontrollierte Wärme und Scherkräfte an und erzeugt so eine gleichmäßige und fließfähige Masse.
- Die Form schließt sich und erreicht die erforderliche Vulkanisationstemperatur.
- Weichmachergummi wird in den Kaltkanalblock eingespritzt.
- Ausgewogene Kanäle verteilen die Masse in die einzelnen Formhohlräume.
- Das Gummi im Inneren der erhitzten Hohlräume vulkanisiert unter Druck.
- Die Form wird geöffnet und die fertigen Produkte werden entnommen.
- Nicht ausgehärtetes Material, das im Kaltkanal verbleibt, wird im nächsten Zyklus verwendet.
Eine stabile Materialzufuhr und Plastifizierung sind zu Beginn dieses Prozesses unerlässlich. Eine zu hohe Schneckentemperatur oder Verweilzeit kann die Anbrennsicherheit beeinträchtigen, bevor die Mischung den Angusskanal erreicht.
Die komplettes Gummispritzgießverfahren Dazu gehören auch die Materialvorbereitung, das Einspritzen, die Vulkanisation, das Öffnen der Form und die Nachbearbeitung nach dem Formen.
Warum sollte man beim Gummispritzgießen einen Kaltkanal verwenden?
Reduzierter Läuferabfall
Konventionelle Angusskanalsysteme können den zwischen Spritzgießeinheit und Formhohlräumen verbleibenden Gummi aushärten lassen. Nach der Vulkanisation muss dieses Material üblicherweise entfernt und entsorgt oder separat weiterverarbeitet werden.
Die Kaltkanaltechnologie hält das Material ungehärtet und ermöglicht so dessen Verbleib im Zuführsystem für den nächsten Schuss. Die potenziellen Einsparungen hängen vom Kanalvolumen, der Kavitätenanzahl, dem Preis der Verbundwerkstoffe, dem Teilegewicht und der Jahresproduktion ab.
Bei Formen mit hohem Kavitätenvolumen, die teure Gummimischungen verwenden, kann die Reduzierung des Angussabfalls zu erheblichen langfristigen Einsparungen führen.
Gleichmäßigere Mehrfachkavitätenfüllung
Ausgewogene Angusskanäle gewährleisten ähnliche Fließlängen und Druckverluste in jedem Formhohlraum. Dies trägt zu einer gleichmäßigen Füllung, einem gleichbleibenden Teilegewicht und optimalen Vulkanisationsbedingungen bei.
Bei einer unausgewogenen Angussführung können sich die Kavitäten in der Nähe des Einspritzpunkts früher füllen als weiter entfernte. Die daraus resultierende Ungleichmäßigkeit kann in einem Bereich zu Gratbildung und in einem anderen zu unvollständiger Füllung führen.
Weniger sekundäre Handhabung
Ausgehärtete Angusskanäle müssen oft manuell getrennt, beschnitten und entsorgt werden. Durch das Belassen des Angusskanalmaterials im unausgehärteten Zustand werden diese Arbeitsschritte reduziert und ein saubererer Produktionsablauf ermöglicht.
Größeres Automatisierungspotenzial
Kaltkanalsysteme lassen sich mit automatischer Zuführung, mobiler Spritzgießtechnik, Werkzeugbewegung, Vakuumsteuerung und automatischer Entformung integrieren. Dadurch eignet sich die Technologie für die Serienfertigung und die Mehrstationenproduktion.
Bessere Kontrolle der Verbindungsgeschichte
Die Gummiqualität wird sowohl von der Zeit als auch von der Temperatur beeinflusst. Durch die Aufrechterhaltung einer stabilen Umgebung für die Laufschiene wird unnötige Wärmeeinwirkung reduziert und die Konstanz aufeinanderfolgender Schüsse verbessert.
Wichtige Konstruktionsfaktoren für Kaltkanalwerkzeuge
Ausgewogenes Läuferlayout
Jeder Hohlraum sollte unter vergleichbaren Strömungsbedingungen mit Gummi befüllt werden. Die Länge des Ansaugrohrs, der Kanaldurchmesser, die Position der Abzweigung und die Größe des Schiebers beeinflussen den Druckverlust.
Die Auswuchtung ist besonders wichtig, wenn mehrere Teile in einem Arbeitsgang gefertigt werden. Eine Erhöhung des Maschinendrucks kann eine unausgewuchtete Angussstelle nicht vollständig kompensieren.
Läuferdurchmesser
Die Kanäle müssen groß genug sein, um das erforderliche Schussvolumen ohne übermäßigen Druckverlust zu transportieren, aber gleichzeitig klein genug, um unnötiges Kompositvolumen und Verweilzeiten zu vermeiden.
Überdimensionierte Kanäle können:
- Erhöhen Sie die im Läufer enthaltene Menge an Verbindungsmaterial.
- Verlängerung der Aufenthaltsdauer
- Erschweren Sie die Temperaturregelung.
- Die Gesamtgröße und die Kosten des Systems erhöhen
Unterdimensionierte Kanäle können:
- Erhöhen Sie den Einspritzdruck
- Erhöhung der Scherwärme
- Materialfluss einschränken
- Verursachen kurze Schüsse
- Variationen zwischen den Hohlräumen erzeugen
Die Abmessungen des Angusskanals sollten entsprechend der Viskosität der Mischung, der Fließstrecke, der Anzahl der Kavitäten, der Schussgröße und dem verfügbaren Einspritzdruck ausgewählt werden.
Torgröße und Lage
Die Angussgestaltung steuert, wo der Gummi in den Formhohlraum eintritt und wie sich die Fließfront entwickelt.
Eine fehlerhafte Positionierung kann am Ende des Füllvorgangs Lufteinschlüsse verursachen oder dazu führen, dass getrennte Fließfronten in kritischen Bereichen aufeinandertreffen. Zu kleine Angüsse können übermäßigen Druckverlust und Scherkräfte verursachen, während zu große Angüsse den Nachbearbeitungsaufwand erhöhen können.
Durch Kurzschusstests und Formfüllanalysen lassen sich geeignete Angusspositionen ermitteln, bevor die Serienproduktion beginnt.
Wärmedämmung
Da die Kaltkanalplatte neben einer beheizten Form arbeitet, stellt ein unkontrollierter Wärmetransfer ein erhebliches Prozessrisiko dar.
Eine effektive Isolierung hilft:
- Eine stabile Läufertemperatur aufrechterhalten
- Schützen Sie die Verbindung vor vorzeitiger Aushärtung.
- Reduzierung der thermischen Störungen durch die Form
- Verbesserung der Temperaturkonstanz zwischen den Zyklen
Die Dicke und das Material der Isolierung sollten entsprechend der Formstruktur, der Angussplattenkonstruktion und der Betriebstemperatur ausgewählt werden.
Temperaturkanal-Layout
Eine gleichmäßige Temperaturverteilung im Kaltkanalblock ist wichtiger als ein einzelner Messwert des Reglers. Kanalposition, Kühlmitteldurchfluss, Sensorposition und Düsenkonstruktion beeinflussen die tatsächliche Temperatur der Verbindung.
Lokale Wärmestellen können die Aushärtung einleiten, während kalte Bereiche die Viskosität erhöhen und den Materialfluss einschränken können.
Regelung der Kaltkanaltemperatur
Das Verarbeitungsfenster muss dafür sorgen, dass der Gummi weich genug für das Spritzgießen bleibt, ohne dass es zu einer vorzeitigen Vulkanisation kommt.
Bei zu niedriger Angusskanaltemperatur kann es zu folgenden Produktionsproblemen kommen:
- Hoher Einspritzdruck
- Langsame Befüllung
- Kurzaufnahmen
- Ungleichgewichtige Hohlräume
- Unregelmäßige Teilegewichte
- Unvollständige Oberflächendetails
Bei zu hoher Temperatur können folgende Folgen auftreten:
- Versengen
- Verstopfte Düsen oder Tore
- Harte Partikel in der Verbindung
- Oberflächenverunreinigung
- Instabiler Druck
- Ungeplante Produktionsstopps
Es gibt keine universelle Kaltkanaltemperatur, die für jede Rezeptur gilt. Naturkautschuk, EPDM, NBR und andere Mischungen weisen unterschiedliche Viskositäten, Anvulkanisationszeiten und Vulkanisationssysteme auf. Die Einstellungen sollten mit dem tatsächlichen Produktionsmaterial validiert werden.
Abstimmung des Läufers mit den Maschinenparametern
Die Leistung des Kaltkanalsystems hängt eng mit den Einstellungen des/der automatische Gummiformanlagen.
Wichtige Parameter sind:
- Schraubentemperatur
- Schneckendrehzahl
- Schussvolumen
- Einspritzdruck
- Einspritzgeschwindigkeit
- Läufertemperatur
- Formtemperatur
- Füllzeit
- Verweilzeit der Verbindung
- Vulkanisationszeit
Eine Erhöhung des Einspritzdrucks kann den Angusswiderstand vorübergehend überwinden, jedoch auch zu Gratbildung oder unnötiger Werkzeugbelastung führen. Eine Erhöhung der Angusstemperatur kann den Materialfluss verbessern, jedoch verringert übermäßige Hitze die Anbrennsicherheit.
Prozessanpassungen sollten daher auf dem gesamten Abfüllmuster und nicht auf einem einzelnen Maschinenwert basieren. Leitfaden zur Fehlerbehebung beim Gummispritzgießen erklärt, wie Temperatur, Druck, Werkzeugkonstruktion und Materialbeschaffenheit zu häufigen Fehlern beitragen.
Häufige Probleme mit Kaltanlaufkanälen aus Gummi
| Problem | Mögliche Ursachen | Empfohlene Prüfungen |
|---|---|---|
| Kurzaufnahmen | Niedrige Angusstemperatur, kleine Anschnitte oder unzureichender Druck | Temperatur, Angussabmessungen und Einspritzeinstellungen überprüfen |
| Vorzeitige Aushärtung | Übermäßige Hitze oder lange Verweilzeit | Isolierung, Laufbahntemperatur und Produktionsunterbrechungen prüfen. |
| Ungleichmäßige Kavitätenfüllung | Unausgeglichene Kanäle oder Gatter | Vergleichen Sie Fließlängen, Kanalgrößen und Druckverluste |
| übermäßiger Blitz | Hoher Druck, mangelhafte Formpassung oder unzureichende Klemmung | Passen Sie das Einspritzprofil an und überprüfen Sie die Form. |
| Verstopfte Düse | Versengte Verbindung oder Verunreinigung | Thermische Stabilität, Düsenzustand und Materialhandhabung prüfen |
| Gewicht des instabilen Teils | Schwankungen in der Fütterung oder ungleichmäßige Läufertemperatur | Überprüfung der Plastifizierung, Schusskontrolle und des thermischen Gleichgewichts |
| Brandspuren | Eingeschlossene Luft oder zu hohe Einspritzgeschwindigkeit | Überprüfen Sie die Entlüftungsöffnungen und reduzieren Sie die Geschwindigkeit gegen Ende des Füllvorgangs. |
Kaltkanal vs. konventioneller Gummikanal
| Vergleich | Gummi-Kaltkanal | Konventionell gereifter Läufer |
| Material im Inneren des Läufers | Bleibt unheilbar | Vulkanisiert mit dem Produkt |
| Läuferabfall | Niedriger, wenn ordnungsgemäß kontrolliert | Höher |
| Temperaturregelung | Anspruchsvoller | Einfacher |
| Anfängliche Werkzeugkosten | Im Allgemeinen höher | Im Allgemeinen niedriger |
| Entfernung der Sekundärläufer | Reduziert | In der Regel erforderlich |
| Automatisierungspotenzial | Hoch | Mäßig |
| Mehrkavitätenproduktion | Stark, wenn richtig ausbalanciert | Hängt vom Läuferdesign ab. |
| Prozesseinrichtung | Erfordert eine enge Abstimmung zwischen Maschine und Form. | Weniger komplex |
Die Kaltkanaltechnologie ist besonders attraktiv, wenn Materialeinsparungen und Produktionseffizienz den zusätzlichen Aufwand für die Werkzeugkomplexität rechtfertigen. Für Kleinserien oder einfache Produkte kann ein konventioneller Angusskanal die wirtschaftlichere Wahl bleiben.
Informationen, die vor der Systementwicklung benötigt werden
Die Auswahl des Kaltkanals sollte auf Basis tatsächlicher Produktionsdaten und nicht anhand einer Standardplattengröße erfolgen.
Nützliche Informationen umfassen:
- Kautschukart und Mischungszusammensetzung
- Viskositäts- und Aushärtungsdaten
- Sengende Zeit
- Produktzeichnung
- Teilgewicht
- Anzahl der Hohlräume
- Läufer- und Torbeschränkungen
- Formabmessungen
- Jahresproduktionsvolumen
- Qualitäts- und Blitzanforderungen
- Verfügbarer Einspritzdruck
- Automatisierungsanforderungen
Durch die Weitergabe dieser Details können Maschine, Form und Prozess gemeinsam bewertet werden.
TASU kombiniert Kaltkanaltechnologie mit FIFO-Spülung, mobiler Einspritzung und Werkzeugstrukturoptimierung in seinem Lösungen für das Gummispritzgießen.
Häufig gestellte Fragen
Sind Kaltkanalsysteme aus Gummi für jede Gummimischung geeignet?
Nicht unbedingt. Viskosität, Aushärtungsverhalten, Anbrennsicherheit und Temperaturempfindlichkeit der Angussmasse müssen vor der Auslegung des Angusskanals bewertet werden.
Wie viel Material kann durch einen Kaltkanal eingespart werden?
Die Einsparungen hängen vom Gewicht des herkömmlichen Angusskanals, der Anzahl der Kavitäten, dem Produktionsvolumen und dem Preis der Angussmasse ab. Für die Berechnungen sollten die tatsächlichen Werkzeug- und Produktionsdaten des Kunden verwendet werden.
Warum härtet Gummi im Inneren des Kaltkanals aus?
Vorzeitige Aushärtung ist in der Regel die Folge von zu hoher Angusstemperatur, mangelhafter Isolierung, lokalen Überhitzungsstellen, verlängerter Verweilzeit oder Produktionsunterbrechungen.
Können Kaltkanalsysteme bei Mehrkavitäten-Gummiformen verwendet werden?
Ja. Die Fertigung von Mehrfachkavitäten ist eine der stärksten Anwendungen für die Kaltkanaltechnologie, vorausgesetzt, die Kanalsysteme und Angüsse sind richtig aufeinander abgestimmt.
Wird durch einen Kaltkanal jeglicher Gummiabfall beseitigt?
Nein. Auch Anguss, Anguss, Anlaufmaterial, Spülmaterial und Ausschussteile können Abfall erzeugen.
Welche Informationen benötigt ein Maschinenhersteller?
Um eine geeignete Konfiguration empfehlen zu können, werden in der Regel folgende Daten benötigt: Zusammensetzungsdaten, Produktzeichnungen, Schussgewicht, Formabmessungen, Kavitätenanzahl, Ausbringungsmenge und erforderlicher Automatisierungsgrad.
Schlussfolgerung
Kaltkanalsysteme mit Gummi können den Ausschuss an Angusskanälen reduzieren, die Kavitätenbalance verbessern und eine stärkere Automatisierung der Produktion ermöglichen. Diese Vorteile hängen von der sorgfältigen Kontrolle der Angussgeometrie, der Angussposition, der Isolierung, der Temperatur und der Einspritzparameter ab.
Die Betrachtung von Kaltkanal, Form und Maschine als ein Produktionssystem liefert zuverlässigere Ergebnisse als die separate Optimierung jeder Komponente.
TASU entwickelt Gummispritzgießmaschinen für Gummiprodukte, Schuhkomponenten, Automobilteile und andere industrielle Anwendungen. Um eine Kaltkanal-Konfiguration für Ihre Gummimischung und Ihr Produktionsziel zu bewerten, Kontaktieren Sie TASU.
