


Kauçuk soğuk yolluk teknolojisi, ısıtılmış kalıp boşluklarındaki malzeme vulkanize olurken, yolluk içindeki bileşiği kontrollü bir sıcaklık aralığında tutar. Her döngüden sonra yollukta kalan kauçuğun sertleşmesini önleyerek, sistem malzeme israfını azaltabilir, parça işlemesini basitleştirebilir ve daha tutarlı çoklu boşluklu üretimi destekleyebilir.
Bu avantajlara ulaşmak, kalıba soğuk yolluk plakası eklemekten daha fazlasını gerektirir. Yolluk geometrisi, giriş yeri, ısı yalıtımı, bileşik davranışı ve makine parametreleri birlikte çalışmalıdır. Zayıf termal denge veya yanlış boyutlandırılmış bir yolluk, kısa atışlara, erken kürleşmeye, tıkanmış nozullara veya düzensiz boşluk dolumuna hızla yol açabilir.
Modern teknolojiyi kullanan üreticiler için kauçuk enjeksiyon kalıplama makinesi, Dolayısıyla soğuk yolluk, izole bir kalıp bileşeni olarak değil, komple kalıplama sürecinin bir parçası olarak ele alınmalıdır.
Kauçuk Soğuk Yolluk Sistemi Nedir?
Kauçuk soğuk yolluk sistemleri, plastikleştirilmiş bileşiği enjeksiyon ünitesinden bir veya daha fazla kalıp boşluğuna, yolluk içinde kalan malzemenin kürleşmesini sağlamadan aktarır.
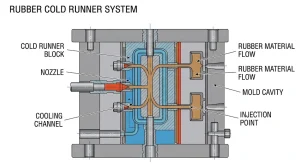
Ortak bileşenler şunlardır:
- Soğuk yolluk plakası
- Ana kanal ve yan kanallar
- Enjektör memeleri
- Kapılar
- Sıcaklık kontrol kanalları
- Isı yalıtım plakası
- Sıcaklık sensörleri
- Isıtılmış kalıp boşlukları
Üretim sırasında, yolluk plakası kalıp boşluklarından daha soğuk kalır. Yolluk içindeki kauçuk işlenebilir durumda kalırken, boşlukların içindeki malzeme vulkanizasyon için gerekli ısı ve basınca maruz kalır.
Bu çalışma prensibi, termoplastik enjeksiyon kalıplamada kullanılan soğuk yolluktan farklıdır. Plastik yolluklar normalde soğuyup katılaşır ve kalıplanmış parça ile birlikte çıkarılır. Kauçuk enjeksiyon kalıplamada ise soğuk yolluğun içindeki bileşik kürleşmeden kalır, böylece bir sonraki üretim döngüsüne devam edebilir.
Kauçuk Soğuk Yolluk İşlemi Nasıl Çalışır?
Soğuk yolluk üretiminde genellikle şu sıra izlenir:
- Hazırlanan kauçuk bileşiği besleme ve plastikleştirme sistemine girer.
- Vidalı hareket, kontrollü ısı ve kesme kuvveti uygulayarak homojen ve akışkan bir bileşik üretir.
- Kalıp kapanır ve gerekli vulkanizasyon sıcaklığına ulaşır.
- Plastikleştirilmiş kauçuk, soğuk yolluk bloğuna enjekte edilir.
- Dengeli kanallar, bileşiği her bir kalıp boşluğuna dağıtır.
- Isıtılan boşlukların içindeki kauçuk, basınç altında vulkanize olur.
- Kalıp açılır ve bitmiş ürünler çıkarılır.
- Soğuk yollukta kalan kürlenmemiş malzeme bir sonraki döngüde kullanılır.
Bu işlemin başlangıcında istikrarlı besleme ve plastikleştirme şarttır. Aşırı vida sıcaklığı veya bekleme süresi, bileşik yolluğa ulaşmadan önce yanma güvenliğini azaltabilir.
Bu komple kauçuk enjeksiyon kalıplama süreci Ayrıca malzeme hazırlığı, enjeksiyon, vulkanizasyon, kalıp açma ve kalıplama sonrası son işlemleri de içerir.
Kauçuk Enjeksiyon Kalıplamada Soğuk Yolluk Neden Kullanılır?
Koşucu israfının azaltılması
Geleneksel yolluk sistemlerinde, enjeksiyon ünitesi ile kalıp boşlukları arasında kalan kauçuk sertleşebilir. Vulkanize olduktan sonra, bu malzemenin genellikle çıkarılıp atılması veya ayrı olarak işlenmesi gerekir.
Soğuk yolluk teknolojisi, malzemenin kürlenmeden kalmasını sağlayarak, bir sonraki kalıplama işlemi için besleme sisteminde kalmasına olanak tanır. Potansiyel tasarruflar, yolluk hacmine, kalıp boşluğu sayısına, bileşik fiyatına, parça ağırlığına ve yıllık üretime bağlıdır.
Pahalı kauçuk bileşikleri kullanan yüksek boşluklu kalıplar için, kürlenmiş yolluk atığını azaltmak uzun vadede önemli tasarruflar sağlayabilir.
Çoklu boşluk dolgusunda daha tutarlı sonuçlar
Dengeli yolluk kanalları, her bir boşluk için benzer akış uzunlukları ve basınç kayıpları sağlar. Bu, tutarlı dolum, parça ağırlığı ve vulkanizasyon koşullarının korunmasına yardımcı olur.
Enjeksiyon kanalı dengesiz olduğunda, enjeksiyon noktasına en yakın boşluklar, uzaktaki boşluklardan daha erken dolabilir. Ortaya çıkan bu farklılık, bir bölgede aşırı dolum, diğer bir bölgede ise eksik doluma neden olabilir.
Daha az ikincil işlem
Kürlenmiş yollukların genellikle elle ayrılması, kesilmesi ve atılması gerekir. Yolluk bileşiğinin kürlenmemiş halde tutulması bu işlemleri azaltır ve daha temiz bir üretim iş akışını destekler.
Daha büyük otomasyon potansiyeli
Soğuk yolluk sistemleri, otomatik besleme, mobil enjeksiyon, kalıp hareketi, vakum kontrolü ve otomatik kalıptan çıkarma ile entegre edilebilir. Bu da teknolojiyi yüksek hacimli üretim ve çok istasyonlu üretim için uygun hale getirir.
Bileşik geçmişinin daha iyi kontrolü
Lastik kalitesi hem zamandan hem de sıcaklıktan etkilenir. Sabit bir çalışma ortamı sağlamak, gereksiz termal maruziyeti azaltır ve ardışık atışların daha tutarlı olmasını sağlar.
Soğuk Yolluk Kalıbı Tasarımında Önemli Faktörler
Dengeli koşucu düzeni
Her bir boşluk, karşılaştırılabilir akış koşulları altında kauçuk almalıdır. Yolluk uzunluğu, kanal çapı, dallanma konumu ve kapı boyutu, basınç kaybını etkileyen faktörlerdir.
Tek bir çevrimde birden fazla parça üretilirken denge özellikle önem kazanır. Makine basıncını artırmak, dengesiz bir yolluktan kaynaklanan sorunları tamamen telafi edemez.
Koşucu çapı
Kanallar, aşırı basınç kaybı olmadan gerekli atışı taşıyabilecek kadar büyük, ancak gereksiz bileşik hacmini ve bekleme süresini önleyecek kadar küçük olmalıdır.
Aşırı büyük kanallar şunlara neden olabilir:
- Koşucuda tutulan bileşik miktarını artırın.
- İkamet süresini uzatın
- Sıcaklık kontrolünü daha zor hale getirmek
- Sistemin genel boyutunu ve maliyetini artırır.
Yetersiz boyutlandırılmış kanallar şunlara neden olabilir:
- Enjeksiyon basıncını artırın
- Kesme ısısını artırın
- Malzeme akışını kısıtlayın
- Kısa atışlara neden olur
- Boşluklar arasında farklılık yaratın.
Yolluk boyutları, bileşiğin viskozitesine, akış mesafesine, boşluk sayısına, atış hacmine ve mevcut enjeksiyon basıncına göre seçilmelidir.
Kapının boyutu ve konumu
Giriş kapısı tasarımı, kauçuğun kalıp boşluğuna nereden girdiğini ve akış cephesinin nasıl geliştiğini kontrol eder.
Yanlış yerleştirme, dolumun sonunda havanın sıkışmasına veya ayrı akış cephelerinin kritik alanlarda bir araya gelmesine neden olabilir. Çok küçük girişler aşırı basınç kaybına ve kesme kuvvetine yol açabilirken, çok büyük girişler ise son işlem gereksinimlerini artırabilir.
Üretimin tamamı başlamadan önce, kısa süreli testler ve kalıp akış analizleri uygun giriş noktası konumlarını belirlemeye yardımcı olabilir.
Isı yalıtımı
Soğuk yolluk plakası ısıtılmış kalıbın yanında çalıştığı için, kontrolsüz ısı transferi önemli bir proses riski oluşturmaktadır.
Etkili yalıtım şunlara yardımcı olur:
- Koşucu sıcaklığını sabit tutun.
- Bileşiği erken sertleşmeye karşı koruyun.
- Kalıptan kaynaklanan termal etkileşimi azaltın.
- Döngüler arasındaki sıcaklık tutarlılığını iyileştirin
Yalıtım kalınlığı ve malzemesi, kalıp yapısına, yolluk plakası tasarımına ve çalışma sıcaklığına göre seçilmelidir.
Sıcaklık kanalı düzeni
Soğuk kanal bloğu boyunca homojen sıcaklık dağılımı, tek bir kontrol cihazı okumasından daha önemlidir. Kanal konumu, soğutma sıvısı akışı, sensör konumu ve nozul tasarımı, gerçek bileşik sıcaklığını etkiler.
Yerel sıcak noktalar kürleşmeyi başlatabilirken, soğuk bölgeler viskoziteyi artırabilir ve malzeme akışını kısıtlayabilir.
Soğuk Yolluk Sıcaklığının Kontrolü
İşleme aralığı, kauçuğu enjeksiyon için yeterince yumuşak tutmalı, ancak erken vulkanizasyona yaklaştırmalıdır.
Üretim sürecinde, yolluk sıcaklığı çok düşük olduğunda şu sorunlar ortaya çıkabilir:
- Yüksek enjeksiyon basıncı
- Yavaş dolum
- Kısa çekimler
- Dengesiz boşluklar
- Düzensiz parça ağırlıkları
- Yüzey detayları eksik.
Sıcaklık çok yüksek olduğunda, olası sonuçlar şunlardır:
- Kavurma
- Tıkalı nozullar veya vanalar
- Bileşikteki sert parçacıklar
- Yüzey kirliliği
- Dengesiz basınç
- Planlanmamış üretim durdurmaları
Her formülasyon için geçerli evrensel bir soğuk yolluk sıcaklığı yoktur. Doğal kauçuk, EPDM, NBR ve diğer bileşiklerin viskoziteleri, yanma süreleri ve kürleme sistemleri farklıdır. Ayarlar, gerçek üretim malzemesiyle doğrulanmalıdır.
Koşucuyu Makine Parametreleriyle Koordine Etme
Soğuk yolluk performansının büyük ölçüde ayarlarına bağlı olduğu söylenebilir. otomatik kauçuk kalıplama ekipmanı.
Önemli parametreler şunlardır:
- Vida sıcaklığı
- Vida hızı
- Çekim hacmi
- Enjeksiyon basıncı
- Enjeksiyon hızı
- Koşucu sıcaklığı
- Kalıp sıcaklığı
- Zamanı doldurmak
- Bileşik ikamet süresi
- Vulkanizasyon süresi
Enjeksiyon basıncını artırmak, yolluk direncini geçici olarak aşabilir, ancak aynı zamanda çapak veya gereksiz kalıp yüküne de neden olabilir. Yolluk sıcaklığını yükseltmek malzeme akışını iyileştirebilir, ancak aşırı ısı yanma güvenliğini azaltır.
Bu nedenle proses ayarlamaları, tek bir makine değerine değil, komple dolum modeline göre yapılmalıdır. kauçuk enjeksiyon kalıplama sorun giderme kılavuzu Sıcaklık, basınç, kalıp tasarımı ve malzeme koşullarının yaygın kusurlara nasıl katkıda bulunduğunu açıklar.
Kauçuk Soğuk Yolluklarda Sık Karşılaşılan Sorunlar
| Problem | Muhtemel nedenler | Önerilen kontroller |
|---|---|---|
| Kısa çekimler | Düşük yolluk sıcaklığı, küçük kapılar veya yetersiz basınç | Sıcaklık, kapı boyutları ve enjeksiyon ayarlarını gözden geçirin. |
| Erken kürleme | Aşırı ısı veya uzun süre kalma süresi | Yalıtımı, yolluk sıcaklığını ve üretim kesintilerini kontrol edin. |
| Düzensiz boşluk dolgusu | Dengesiz kanallar veya kapılar | Akış uzunluklarını, kanal boyutlarını ve basınç kaybını karşılaştırın. |
| Aşırı flaş | Yüksek basınç, kalıbın kötü oturması veya yetersiz sıkıştırma | Enjeksiyon profilini ayarlayın ve kalıbı inceleyin. |
| Tıkalı nozul | Yanmış bileşik veya kirlenme | Termal kararlılığı, nozul durumunu ve malzeme taşıma kapasitesini kontrol edin. |
| Dengesiz parça ağırlığı | Yemleme çeşitliliği veya koşucu sıcaklığındaki tutarsızlık | Plastikleştirme, atış kontrolü ve termal dengeyi gözden geçirin. |
| Yanık izleri | Sıkışan hava veya aşırı enjeksiyon hızı | Dolum işleminin sonuna doğru havalandırma deliklerini kontrol edin ve hızı azaltın. |
Soğuk Yolluklu Sistem vs. Geleneksel Kauçuk Yolluklu Sistem
| Karşılaştırmak | Kauçuk soğuk yolluk | Geleneksel olarak kürlenmiş koşucu |
| koşucunun içindeki malzeme | Tedavisi henüz tamamlanmadı. | Ürünle vulkanize edilir. |
| Koşucu atığı | Uygun şekilde kontrol edildiğinde daha düşük | Daha yüksek |
| Sıcaklık kontrolü | Daha zorlu | Daha Basit |
| İlk takım maliyeti | Genellikle daha yüksek | Genellikle daha düşük |
| İkinci koşucu çıkarılması | Azaltılmış | Genellikle gereklidir |
| Otomasyon potansiyeli | Yüksek | Orta düzeyde |
| Çoklu boşluklu üretim | Doğru dengelendiğinde güçlüdür. | Koşu bandının tasarımına bağlıdır. |
| İşlem kurulumu | Makine ve kalıp arasında yakın koordinasyon gerektirir. | Daha az karmaşık |
Soğuk yolluk teknolojisi, malzeme tasarrufu ve üretim verimliliğinin kalıp karmaşıklığındaki artışı haklı çıkarabildiği durumlarda en cazip seçenektir. Düşük hacimli veya basit ürünler için geleneksel yolluk daha ekonomik bir tercih olabilir.
Sistem Tasarımına Başlamadan Önce Gerekli Bilgiler
Soğuk yolluk seçimi, standart bir kalıp boyutundan ziyade gerçek üretim verileriyle başlamalıdır.
Faydalı bilgiler şunları içerir:
- Kauçuk türü ve bileşim formülasyonu
- Viskozite ve kürlenme verileri
- Kavurma zamanı
- Ürün çizimi
- Kısmi ağırlık
- Çürük sayısı
- Koşucu ve kapı kısıtlamaları
- Kalıp boyutları
- Yıllık üretim hacmi
- Kalite ve flaş gereksinimleri
- Mevcut enjeksiyon basıncı
- Otomasyon gereksinimleri
Bu ayrıntıların paylaşılması, makinenin, kalıbın ve sürecin birlikte değerlendirilmesine olanak tanır.
TASU, soğuk yolluk teknolojisini FIFO besleme, mobil enjeksiyon ve kalıp yapısı optimizasyonu ile birleştiriyor. kauçuk enjeksiyon kalıplama çözümleri.
Sıkça Sorulan Sorular
Kauçuk soğuk yolluk sistemleri her hamur bileşimi için uygun mudur?
Mutlaka öyle değil. Yolluk tasarlanmadan önce bileşik viskozitesi, kürlenme davranışı, yanma güvenliği ve sıcaklık hassasiyeti değerlendirilmelidir.
Soğuk yolluk sistemi ne kadar malzeme tasarrufu sağlayabilir?
Tasarruf, geleneksel kürlenmiş yolluk ağırlığına, boşluk sayısına, üretim hacmine ve bileşik fiyatına bağlıdır. Hesaplamalar, müşterinin gerçek kalıp ve üretim verileri kullanılarak yapılmalıdır.
Kauçuk neden soğuk yolluk içinde sertleşir?
Erken kürleşme genellikle aşırı yolluk sıcaklığı, yetersiz yalıtım, bölgesel sıcak noktalar, uzun bekleme süresi veya üretim kesintilerinden kaynaklanır.
Çoklu boşluklu kauçuk kalıplarda soğuk yolluk sistemi kullanılabilir mi?
Evet. Çoklu boşluklu üretim, yolluk kanalları ve giriş noktaları doğru şekilde dengelendiği takdirde, soğuk yolluk teknolojisinin en güçlü uygulama alanlarından biridir.
Soğuk yolluk sistemi tüm kauçuk atıklarını ortadan kaldırır mı?
Hayır. Flaş, geçitler, başlatma malzemesi, temizleme malzemesi ve reddedilen parçalar yine de atık oluşturabilir.
Bir makine üreticisinin hangi bilgilere ihtiyacı var?
Uygun bir konfigürasyon önerebilmek için genellikle bileşik veriler, ürün çizimleri, enjeksiyon ağırlığı, kalıp boyutları, boşluk sayısı, çıktı hedefi ve gerekli otomasyon seviyesi gibi bilgilere ihtiyaç duyulur.
Sonuç
Kauçuk soğuk yolluk sistemleri, kürlenmiş yolluk atıklarını azaltabilir, kalıp dengesini iyileştirebilir ve daha otomatik üretim süreçlerini destekleyebilir. Bu avantajlar, yolluk geometrisi, giriş noktası konumu, izolasyon, sıcaklık ve enjeksiyon parametrelerinin dikkatli kontrolüne bağlıdır.
Soğuk yolluk, kalıp ve makineyi tek bir üretim sistemi olarak ele almak, her bir bileşeni ayrı ayrı optimize etmekten daha güvenilir sonuçlar verir.
TASU geliştiriyor kauçuk enjeksi̇yon kaliplama maki̇neleri̇ Kauçuk ürünleri, ayakkabı bileşenleri, otomotiv parçaları ve diğer endüstriyel uygulamalar için. Bileşiminiz ve üretim hedefiniz için soğuk yolluk konfigürasyonunu değerlendirmek üzere, TASU ile iletişime geçin.
