


A tecnologia de canais frios de borracha mantém o composto dentro do canal em uma faixa de temperatura controlada, enquanto o material nas cavidades do molde aquecidas vulcaniza. Ao impedir que a borracha restante no canal cure após cada ciclo, o sistema pode reduzir o desperdício de material, simplificar o manuseio das peças e permitir uma produção multicavidades mais consistente.
Para alcançar esses benefícios, é necessário mais do que simplesmente adicionar uma placa de canal frio ao molde. A geometria do canal, a localização do ponto de injeção, o isolamento térmico, o comportamento do composto e os parâmetros da máquina devem funcionar em conjunto. Um desequilíbrio térmico ou um canal com dimensões incorretas podem levar rapidamente a injeções incompletas, cura prematura, entupimento de bicos ou preenchimento irregular da cavidade.
Para fabricantes que utilizam uma tecnologia moderna máquina de moldagem por injeção de borracha, Portanto, o sistema de canais frios deve ser tratado como parte integrante do processo de moldagem, e não como um componente isolado do molde.
O que é um sistema de canais frios de borracha?
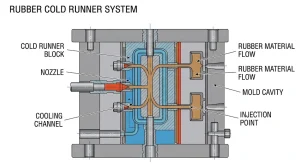
Os sistemas de canais frios de borracha transferem o composto plastificado da unidade de injeção para uma ou mais cavidades do molde sem curar o material que permanece dentro do canal.
Os componentes comuns incluem:
- Placa de canal frio
- Canais principais e canais secundários
- Bicos de injeção
- Portões
- Canais de controle de temperatura
- Placa de isolamento térmico
- Sensores de temperatura
- Cavidades de molde aquecidas
Durante a produção, a placa de distribuição permanece mais fria do que as cavidades do molde. A borracha dentro da placa de distribuição permanece processável, enquanto o material dentro das cavidades recebe o calor e a pressão necessários para a vulcanização.
Esse princípio de funcionamento difere do sistema de canais frios usado na moldagem por injeção de termoplásticos. Os canais de plástico normalmente esfriam e solidificam antes de serem removidos juntamente com a peça moldada. Na moldagem por injeção de borracha, o composto dentro do canal frio permanece não curado, podendo assim continuar no próximo ciclo de produção.
Como funciona o processo de canal frio de borracha
A produção de canais frios geralmente segue esta sequência:
- A massa de borracha preparada entra no sistema de alimentação e plastificação.
- O movimento da rosca aplica calor e cisalhamento controlados, produzindo um composto uniforme e fluido.
- O molde fecha e atinge a temperatura de vulcanização necessária.
- A borracha plastificada é injetada no bloco do canal frio.
- Canais balanceados distribuem o composto para cada cavidade do molde.
- A borracha dentro das cavidades aquecidas vulcaniza sob pressão.
- O molde se abre e os produtos acabados são removidos.
- O material não curado que permanece no canal frio é utilizado no próximo ciclo.
A alimentação e a plastificação estáveis são essenciais no início deste processo. Temperaturas excessivas na rosca ou tempos de residência prolongados podem reduzir a segurança contra a queima antes que o composto chegue ao canal de alimentação.
O Processo completo de moldagem por injeção de borracha Inclui também a preparação do material, injeção, vulcanização, abertura do molde e acabamento pós-moldagem.
Por que usar um sistema de canais frios na moldagem por injeção de borracha?
Redução do desperdício de material de rolamento
Os sistemas de canais convencionais podem curar a borracha que fica entre a unidade de injeção e as cavidades do molde. Uma vez vulcanizado, esse material geralmente precisa ser removido e descartado ou processado separadamente.
A tecnologia de canais frios mantém o material sem curar, permitindo que ele permaneça no sistema de alimentação para a próxima injeção. A economia potencial depende do volume dos canais, do número de cavidades, do preço do composto, do peso da peça e da produção anual.
Para moldes com cavidades elevadas que utilizam compostos de borracha caros, a redução do desperdício de material de canal curado pode gerar economias significativas a longo prazo.
Obturação de múltiplas cavidades mais consistente
Canais de distribuição balanceados proporcionam comprimentos de fluxo e perdas de pressão semelhantes para cada cavidade. Isso ajuda a manter condições consistentes de enchimento, peso da peça e vulcanização.
Quando o canal de injeção está desequilibrado, as cavidades mais próximas do ponto de injeção podem se preencher antes das cavidades mais distantes. A variação resultante pode produzir excesso de material em uma área e preenchimento incompleto em outra.
Menos manuseio secundário
Os canais de alimentação curados geralmente exigem separação, corte e descarte manuais. Manter o composto do canal de alimentação não curado reduz essas operações e contribui para um fluxo de trabalho de produção mais limpo.
Maior potencial de automação
Os sistemas de canais frios podem ser integrados com alimentação automática, injeção móvel, movimentação de moldes, controle de vácuo e desmoldagem automática. Isso torna a tecnologia adequada para fabricação em alto volume e produção com múltiplas estações.
Melhor controle do histórico do composto
A qualidade da borracha é afetada tanto pelo tempo quanto pela temperatura. Manter um ambiente estável na pista de rolamento reduz a exposição térmica desnecessária e ajuda a manter os disparos consecutivos mais consistentes.
Principais fatores de projeto de moldes de canal frio
Layout de corredor equilibrado
Cada cavidade deve receber borracha sob condições de fluxo comparáveis. O comprimento do canal de distribuição, o diâmetro do canal, a posição da ramificação e o tamanho da comporta influenciam a perda de pressão.
O equilíbrio torna-se particularmente importante na produção de múltiplas peças em um único ciclo. O aumento da pressão da máquina não compensa totalmente um canal de alimentação desequilibrado.
diâmetro do corredor
Os canais devem ser grandes o suficiente para transportar a dose necessária sem perda excessiva de pressão, mas pequenos o suficiente para evitar volume e tempo de residência desnecessários do composto.
Canais de tamanho excessivo podem:
- Aumente a quantidade de composto retido no canal de distribuição.
- Prolongar o tempo de residência
- Dificulta o controle de temperatura
- Aumentar o tamanho e o custo geral do sistema.
Canais subdimensionados podem:
- Aumentar a pressão de injeção
- Aumentar o aquecimento por cisalhamento
- Restringir o fluxo de materiais
- Causar tiros curtos
- Criar variação de cavidade para cavidade
As dimensões do canal de injeção devem ser selecionadas de acordo com a viscosidade do composto, a distância de fluxo, o número de cavidades, o volume de injeção e a pressão de injeção disponível.
Tamanho e localização do portão
O projeto do ponto de entrada controla por onde a borracha entra na cavidade do molde e como a frente de fluxo se desenvolve.
O posicionamento incorreto pode aprisionar ar no final do enchimento ou forçar o encontro de frentes de fluxo separadas em áreas críticas. Comportas muito pequenas podem produzir perda de pressão excessiva e cisalhamento, enquanto comportas superdimensionadas podem aumentar as necessidades de acabamento.
Testes de injeção parcial e análises de fluxo no molde podem ajudar a identificar posições de entrada adequadas antes do início da produção em larga escala.
Isolamento térmico
Como a placa de canal frio opera próxima a um molde aquecido, a transferência de calor descontrolada representa um risco significativo para o processo.
Um bom isolamento ajuda:
- Mantenha uma temperatura estável no rotor.
- Proteja o composto contra a cura prematura.
- Reduzir a interferência térmica do molde
- Melhorar a consistência da temperatura entre os ciclos
A espessura e o material do isolamento devem ser selecionados de acordo com a estrutura do molde, o projeto da placa de distribuição e a temperatura de operação.
Configuração do canal de temperatura
A uniformidade da temperatura em todo o bloco do canal frio é mais importante do que uma única leitura do controlador. A posição do canal, o fluxo do fluido refrigerante, a localização do sensor e o projeto do bico influenciam a temperatura real do composto.
Pontos quentes localizados podem iniciar a cura, enquanto áreas frias podem aumentar a viscosidade e restringir o fluxo do material.
Controle da temperatura do canal frio
O período de processamento deve manter a borracha suficientemente macia para injeção, sem aproximá-la da vulcanização prematura.
Quando a temperatura do canal de alimentação está muito baixa, a produção pode apresentar os seguintes problemas:
- Alta pressão de injeção
- Enchimento lento
- Planos curtos
- Cavidades desequilibradas
- pesos de peças irregulares
- Detalhes da superfície incompletos
Quando a temperatura está muito alta, os possíveis resultados incluem:
- Queimar
- Bicos ou comportas entupidos
- Partículas duras no composto
- Contaminação superficial
- pressão instável
- Paradas não planejadas na produção
Não existe uma temperatura universal para canais frios que se aplique a todas as formulações. Borracha natural, EPDM, NBR e outros compostos possuem viscosidades, tempos de pré-vulcanização e sistemas de cura diferentes. Os parâmetros devem ser validados com o material de produção real.
Coordenação do corredor com os parâmetros da máquina
O desempenho do sistema de canais frios está intimamente ligado às configurações do equipamento automático de moldagem de borracha.
Os parâmetros importantes incluem:
- Temperatura do parafuso
- Velocidade do parafuso
- Volume de disparos
- Pressão de injeção
- Velocidade de injeção
- Temperatura do corredor
- Temperatura do molde
- Preenchendo o tempo
- Tempo de residência no composto
- Tempo de vulcanização
Aumentar a pressão de injeção pode superar temporariamente a resistência do canal de alimentação, mas também pode gerar rebarbas ou carga desnecessária no molde. Elevar a temperatura do canal de alimentação pode melhorar o fluxo do material, mas o calor excessivo reduz a segurança contra queimaduras.
Portanto, os ajustes de processo devem ser baseados no padrão de enchimento completo, e não em um único valor da máquina. Guia de solução de problemas de moldagem por injeção de borracha Explica como a temperatura, a pressão, o projeto do molde e a condição do material contribuem para defeitos comuns.
Problemas comuns em canais frios de borracha
| Problema | Causas prováveis | Verificações recomendadas |
|---|---|---|
| Planos curtos | Baixa temperatura do canal de alimentação, comportas pequenas ou pressão insuficiente. | Analise a temperatura, as dimensões do ponto de injeção e as configurações de injeção. |
| Cura prematura | Calor excessivo ou tempo de residência prolongado | Inspecionar isolamento, temperatura dos canais de alimentação e interrupções na produção. |
| Obturação irregular de cavidades | Canais ou portas desequilibradas | Compare os comprimentos de fluxo, os tamanhos dos canais e a perda de pressão. |
| Excesso de flash | Alta pressão, encaixe inadequado do molde ou fixação insuficiente. | Ajuste o perfil de injeção e inspecione o molde. |
| Bocal entupido | Composto queimado ou contaminação | Verificar a estabilidade térmica, o estado do bico e o manuseio do material. |
| peso da parte instável | Variação na alimentação ou temperatura inconsistente dos corredores | Revisão da plastificação, controle de injeção e equilíbrio térmico. |
| marcas de queimadura | Ar preso ou velocidade de injeção excessiva | Inspecione as aberturas de ventilação e reduza a velocidade perto do final do enchimento. |
Canaleta fria vs. Canaleta de borracha convencional
| Comparação | Canaleta fria de borracha | corredor curado convencional |
| Material dentro do corredor | Permanece sem cura | Vulcaniza com o produto |
| resíduos do corredor | Diminua quando estiver devidamente controlado. | Mais alto |
| Controle de temperatura | Mais exigente | Mais simples |
| Custo inicial de ferramentas | Geralmente mais alto | Geralmente mais baixo |
| Remoção do corredor secundário | Reduzido | Geralmente necessário |
| Potencial de automação | Alta | Moderado |
| Produção de múltiplas cavidades | Forte quando corretamente equilibrado | Depende do design do corredor. |
| Configuração do processo | Requer estreita coordenação entre máquina e molde. | Menos complexo |
A tecnologia de canais frios é mais atrativa quando a economia de material e a eficiência da produção justificam a complexidade adicional do molde. Para produtos simples ou de baixo volume, um sistema de canais convencional pode continuar sendo a opção mais econômica.
Informações necessárias antes de projetar o sistema
A seleção do sistema de canais frios deve começar com dados reais de produção, em vez de um tamanho de placa padrão.
Informações úteis incluem:
- Tipo de borracha e formulação do composto
- Dados de viscosidade e cura
- Tempo de calor
- Desenho do produto
- Peso da peça
- Número de cavidades
- Restrições de corredor e portão
- Dimensões do molde
- Volume de produção anual
- Requisitos de qualidade e flash
- Pressão de injeção disponível
- Requisitos de automação
Compartilhar esses detalhes permite que a máquina, o molde e o processo sejam avaliados em conjunto.
A TASU combina a tecnologia de canais frios com alimentação FIFO, injeção móvel e otimização da estrutura do molde em seus produtos. soluções de moldagem por injeção de borracha.
Perguntas frequentes
Os sistemas de canais frios de borracha são adequados para todos os compostos?
Não necessariamente. A viscosidade do composto, o comportamento de cura, a segurança contra queimaduras e a sensibilidade à temperatura devem ser avaliados antes do projeto do canal de alimentação.
Quanto material um sistema de canais frios pode economizar?
A economia depende do peso do canal de injeção curado convencional, do número de cavidades, do volume de produção e do preço do composto. Os cálculos devem utilizar os dados reais do molde e da produção do cliente.
Por que a borracha cura dentro do canal frio?
A cura prematura geralmente resulta de temperatura excessiva nos canais de alimentação, isolamento inadequado, pontos quentes localizados, tempo de residência prolongado ou interrupções na produção.
É possível usar canais frios com moldes de borracha de múltiplas cavidades?
Sim. A produção multicavidades é uma das aplicações mais promissoras da tecnologia de canais frios, desde que os canais e entradas estejam devidamente balanceados.
Um sistema de canais frios elimina todo o desperdício de borracha?
Não. Resíduos de flash, gates, material de inicialização, material de purga e peças rejeitadas ainda podem gerar resíduos.
Que informações um fabricante de máquinas precisa?
Para recomendar uma configuração adequada, geralmente são necessários dados sobre a composição do material, desenhos do produto, peso da injeção, dimensões do molde, número de cavidades, meta de produção e nível de automação requerido.
Conclusão
Os sistemas de canais frios de borracha podem reduzir o desperdício de material curado nos canais, melhorar o equilíbrio das cavidades e permitir uma produção mais automatizada. Esses benefícios dependem do controle preciso da geometria dos canais, da posição do ponto de injeção, do isolamento, da temperatura e dos parâmetros de injeção.
Tratar o sistema de canais frios, o molde e a máquina como um único sistema de produção proporciona resultados mais confiáveis do que otimizar cada componente separadamente.
A TASU desenvolve máquinas de moldagem por injeção de borracha Para produtos de borracha, componentes de calçados, peças automotivas e outras aplicações industriais. Para avaliar uma configuração de canal frio adequada ao seu composto e meta de produção, contate a TASU.
