


रबर कोल्ड रनर तकनीक रनर के अंदर के यौगिक को नियंत्रित तापमान सीमा में रखती है, जबकि गर्म मोल्ड कैविटी में सामग्री का वल्कनीकरण होता है। प्रत्येक चक्र के बाद रनर में बचे रबर को सूखने से रोककर, यह प्रणाली सामग्री की बर्बादी को कम कर सकती है, पुर्जों की हैंडलिंग को सरल बना सकती है और अधिक सुसंगत मल्टी-कैविटी उत्पादन में सहायक हो सकती है।.
इन लाभों को प्राप्त करने के लिए मोल्ड में केवल कोल्ड रनर प्लेट लगाना ही पर्याप्त नहीं है। रनर की ज्यामिति, गेट की स्थिति, थर्मल इन्सुलेशन, यौगिक का व्यवहार और मशीन के मापदंडों का एक साथ काम करना आवश्यक है। खराब थर्मल संतुलन या गलत आकार के रनर के कारण शॉर्ट शॉट्स, समय से पहले क्योरिंग, नोजल का अवरुद्ध होना या कैविटी का असमान भरना जैसी समस्याएं हो सकती हैं।.
आधुनिक तकनीक का उपयोग करने वाले निर्माताओं के लिए रबर इंजेक्शन मोल्डिंग मशीन, इसलिए, कोल्ड रनर को संपूर्ण मोल्डिंग प्रक्रिया के एक भाग के रूप में माना जाना चाहिए - न कि एक अलग मोल्ड घटक के रूप में।.
रबर कोल्ड रनर सिस्टम क्या है?
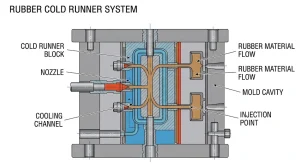
रबर कोल्ड रनर सिस्टम, इंजेक्शन यूनिट से प्लास्टिसाइज्ड कंपाउंड को एक या अधिक मोल्ड कैविटी में स्थानांतरित करते हैं, लेकिन रनर के अंदर बचे हुए पदार्थ को ठीक नहीं करते हैं।.
सामान्य घटकों में शामिल हैं:
- कोल्ड रनर प्लेट
- मुख्य धावक और शाखा चैनल
- इंजेक्शन नोजल
- गेट्स
- तापमान नियंत्रण चैनल
- थर्मल इन्सुलेशन प्लेट
- तापमान सेंसर
- गर्म मोल्ड गुहाएँ
उत्पादन के दौरान, रनर प्लेट मोल्ड कैविटीज़ की तुलना में ठंडी रहती है। रनर के अंदर का रबर प्रक्रिया योग्य बना रहता है, जबकि कैविटीज़ के अंदर की सामग्री को वल्कनीकरण के लिए आवश्यक ऊष्मा और दबाव प्राप्त होता है।.
यह कार्यप्रणाली थर्मोप्लास्टिक इंजेक्शन मोल्डिंग में उपयोग होने वाले कोल्ड रनर से भिन्न है। प्लास्टिक रनर आमतौर पर ढाले गए भाग के साथ निकाले जाने से पहले ठंडे होकर जम जाते हैं। रबर इंजेक्शन मोल्डिंग में, कोल्ड रनर के अंदर का यौगिक बिना जमे रहता है ताकि वह अगले उत्पादन चक्र में उपयोग किया जा सके।.
रबर कोल्ड रनर प्रक्रिया कैसे काम करती है
कोल्ड रनर का उत्पादन आम तौर पर इस क्रम में होता है:
- तैयार रबर यौगिक फीडिंग और प्लास्टिसाइजिंग सिस्टम में प्रवेश करता है।.
- पेंच की गति नियंत्रित ऊष्मा और अपरूपण लागू करती है, जिससे एक समान और प्रवाहशील यौगिक बनता है।.
- सांचा बंद हो जाता है और अपेक्षित वल्कनीकरण तापमान तक पहुंच जाता है।.
- प्लास्टिसाइज्ड रबर को कोल्ड रनर ब्लॉक में इंजेक्ट किया जाता है।.
- संतुलित चैनल यौगिक को प्रत्येक मोल्ड कैविटी में वितरित करते हैं।.
- गर्म गुहाओं के अंदर का रबर दबाव के कारण वल्कनीकृत हो जाता है।.
- सांचा खुलता है और तैयार उत्पाद निकाल लिए जाते हैं।.
- कोल्ड रनर में बचा हुआ अपरिष्कृत पदार्थ अगले चक्र के दौरान उपयोग किया जाता है।.
इस प्रक्रिया के आरंभ में स्थिर फीडिंग और प्लास्टिकीकरण आवश्यक हैं। स्क्रू का अत्यधिक तापमान या ठहराव समय, मिश्रण के रनर तक पहुंचने से पहले झुलसने से सुरक्षा को कम कर सकता है।.
The पूर्ण रबर इंजेक्शन मोल्डिंग प्रक्रिया इसमें सामग्री की तैयारी, इंजेक्शन, वल्कनीकरण, मोल्ड खोलना और मोल्डिंग के बाद की फिनिशिंग भी शामिल है।.
रबर इंजेक्शन मोल्डिंग के लिए कोल्ड रनर का उपयोग क्यों किया जाता है?
धावक अपशिष्ट में कमी
परंपरागत रनर सिस्टम इंजेक्शन यूनिट और मोल्ड कैविटी के बीच बचे रबर को सुखा सकते हैं। एक बार वल्कनीकरण हो जाने के बाद, इस सामग्री को आमतौर पर हटाना और फेंकना पड़ता है या अलग से संसाधित करना पड़ता है।.
कोल्ड रनर तकनीक सामग्री को बिना पकाए रखती है, जिससे वह अगले शॉट के लिए फीड सिस्टम में बनी रहती है। संभावित बचत रनर की मात्रा, कैविटी की संख्या, कंपाउंड की कीमत, पार्ट का वजन और वार्षिक उत्पादन पर निर्भर करती है।.
महंगे रबर यौगिकों का उपयोग करने वाले उच्च गुहा वाले मोल्डों के लिए, उपचारित रनर अपशिष्ट को कम करने से दीर्घकालिक रूप से महत्वपूर्ण बचत हो सकती है।.
अधिक सुसंगत मल्टी-कैविटी फिलिंग
संतुलित रनर चैनल प्रत्येक कैविटी के लिए समान प्रवाह लंबाई और दबाव हानि प्रदान करते हैं। इससे एकसमान फिलिंग, पार्ट वेट और वल्कनीकरण स्थितियों को बनाए रखने में मदद मिलती है।.
जब रनर असंतुलित होता है, तो इंजेक्शन बिंदु के सबसे नज़दीकी कैविटीज़ दूर की कैविटीज़ की तुलना में पहले भर सकती हैं। परिणामस्वरूप होने वाले इस अंतर से एक क्षेत्र में फ्लैश और दूसरे क्षेत्र में अपूर्ण भराव हो सकता है।.
कम द्वितीयक प्रबंधन
सूखे हुए रनर को अक्सर मैन्युअल रूप से अलग करने, छांटने और निपटाने की आवश्यकता होती है। रनर कंपाउंड को बिना सुखाए रखने से ये प्रक्रियाएं कम हो जाती हैं और उत्पादन प्रक्रिया अधिक स्वच्छ और सुचारू रहती है।.
स्वचालन की अधिक संभावना
कोल्ड रनर सिस्टम को स्वचालित फीडिंग, मोबाइल इंजेक्शन, मोल्ड मूवमेंट, वैक्यूम कंट्रोल और स्वचालित डीमोल्डिंग के साथ एकीकृत किया जा सकता है। यह तकनीक उच्च मात्रा में उत्पादन और मल्टी-स्टेशन प्रोडक्शन के लिए उपयुक्त है।.
यौगिक इतिहास पर बेहतर नियंत्रण
रबर की गुणवत्ता समय और तापमान दोनों से प्रभावित होती है। स्थिर वातावरण बनाए रखने से अनावश्यक तापीय जोखिम कम होता है और लगातार शॉट्स में एकरूपता बनी रहती है।.
प्रमुख कोल्ड रनर मोल्ड डिजाइन कारक
संतुलित रनर लेआउट
प्रत्येक कैविटी में समान प्रवाह स्थितियों के तहत रबर का उपयोग होना चाहिए। रनर की लंबाई, चैनल का व्यास, शाखा की स्थिति और गेट का आकार, ये सभी दबाव हानि को प्रभावित करते हैं।.
एक ही चक्र में कई पुर्जे बनाते समय संतुलन विशेष रूप से महत्वपूर्ण हो जाता है। मशीन का दबाव बढ़ाने से भी खराब संतुलन वाले रनर की कमी पूरी तरह से दूर नहीं हो सकती।.
रनर व्यास
चैनल इतने बड़े होने चाहिए कि अत्यधिक दबाव हानि के बिना आवश्यक शॉट को ले जा सकें, फिर भी इतने छोटे होने चाहिए कि अनावश्यक यौगिक मात्रा और निवास समय से बचा जा सके।.
बड़े आकार के चैनल निम्न समस्याएं पैदा कर सकते हैं:
- रनर में मौजूद यौगिक की मात्रा बढ़ाएँ
- निवास अवधि बढ़ाएँ
- तापमान नियंत्रण को और अधिक कठिन बनाएं
- सिस्टम के समग्र आकार और लागत में वृद्धि होगी।
छोटे आकार के चैनल निम्न समस्याएं पैदा कर सकते हैं:
- इंजेक्शन का दबाव बढ़ाएँ
- कतरन तापन बढ़ाएँ
- सामग्री प्रवाह को प्रतिबंधित करें
- छोटे शॉट्स का कारण
- गुहा-से-गुहा भिन्नता उत्पन्न करें
रनर के आयामों का चयन यौगिक की श्यानता, प्रवाह दूरी, गुहाओं की संख्या, शॉट का आकार और उपलब्ध इंजेक्शन दबाव के अनुसार किया जाना चाहिए।.
गेट का आकार और स्थान
गेट का डिज़ाइन यह नियंत्रित करता है कि रबर मोल्ड कैविटी में कहाँ से प्रवेश करता है और प्रवाह किस प्रकार विकसित होता है।.
गलत स्थान निर्धारण से भरने के अंत में हवा फंस सकती है या महत्वपूर्ण क्षेत्रों में अलग-अलग प्रवाह धाराएँ आपस में मिल सकती हैं। बहुत छोटे गेट अत्यधिक दबाव हानि और अपरूपण उत्पन्न कर सकते हैं, जबकि बहुत बड़े गेट से अंतिम रूप देने की आवश्यकता बढ़ सकती है।.
शॉर्ट-शॉट टेस्टिंग और मोल्ड-फ्लो विश्लेषण पूर्ण उत्पादन शुरू होने से पहले उपयुक्त गेट पोजीशन की पहचान करने में मदद कर सकते हैं।.
थर्मल इन्सुलेशन
चूंकि कोल्ड रनर प्लेट एक गर्म मोल्ड के बगल में काम करती है, इसलिए अनियंत्रित ऊष्मा स्थानांतरण एक बड़ा प्रक्रियागत जोखिम प्रस्तुत करता है।.
प्रभावी इन्सुलेशन से निम्नलिखित लाभ होते हैं:
- रनर का तापमान स्थिर बनाए रखें
- समय से पहले सूखने से यौगिक की रक्षा करें
- मोल्ड से होने वाले ऊष्मीय व्यवधान को कम करें
- चक्रों के बीच तापमान की स्थिरता में सुधार करें
मोल्ड की संरचना, रनर-प्लेट के डिजाइन और परिचालन तापमान के अनुसार इन्सुलेशन की मोटाई और सामग्री का चयन किया जाना चाहिए।.
तापमान-चैनल लेआउट
कोल्ड रनर ब्लॉक में एकसमान तापमान, कंट्रोलर की एक रीडिंग से कहीं अधिक महत्वपूर्ण है। चैनल की स्थिति, शीतलक प्रवाह, सेंसर का स्थान और नोजल का डिज़ाइन, ये सभी कारक यौगिक के वास्तविक तापमान को प्रभावित करते हैं।.
स्थानीय गर्म स्थान उपचार प्रक्रिया शुरू कर सकते हैं, जबकि ठंडे क्षेत्र चिपचिपाहट बढ़ा सकते हैं और सामग्री के प्रवाह को प्रतिबंधित कर सकते हैं।.
कोल्ड रनर के तापमान को नियंत्रित करना
प्रसंस्करण अवधि के दौरान रबर को इंजेक्शन के लिए पर्याप्त नरम रखना चाहिए, लेकिन साथ ही उसे समय से पहले वल्कनीकरण के करीब भी नहीं लाना चाहिए।.
जब रनर का तापमान बहुत कम होता है, तो उत्पादन में निम्नलिखित समस्याएं आ सकती हैं:
- उच्च इंजेक्शन दबाव
- धीरे-धीरे भरना
- छोटे शॉट्स
- असंतुलित गुहाएँ
- अनियमित भाग भार
- अपूर्ण सतह विवरण
तापमान बहुत अधिक होने पर निम्नलिखित संभावित परिणाम हो सकते हैं:
- जलाकर राख कर देना
- अवरुद्ध नोजल या द्वार
- यौगिक में कठोर कण
- सतह संदूषण
- अस्थिर दबाव
- अनियोजित उत्पादन रुकावटें
सभी यौगिकों के लिए एक समान कोल्ड रनर तापमान लागू नहीं होता। प्राकृतिक रबर, ईपीडीएम, एनबीआर और अन्य यौगिकों की चिपचिपाहट, स्कॉर्च टाइम और क्योरिंग सिस्टम अलग-अलग होते हैं। इन सेटिंग्स को वास्तविक उत्पादन सामग्री के साथ सत्यापित किया जाना चाहिए।.
धावक को मशीन मापदंडों के साथ समन्वयित करना
ठंडे मौसम में दौड़ने वाले धावक का प्रदर्शन, उसकी सेटिंग्स से निकटता से जुड़ा होता है। स्वचालित रबर मोल्डिंग उपकरण.
महत्वपूर्ण मापदंडों में शामिल हैं:
- पेंच तापमान
- पेंच की गति
- शॉट वॉल्यूम
- इंजेक्शन दबाव
- इंजेक्शन गति
- धावक का तापमान
- मोल्ड तापमान
- भरने का समय
- यौगिक निवास समय
- वल्कनीकरण समय
इंजेक्शन का दबाव बढ़ाने से रनर प्रतिरोध अस्थायी रूप से दूर हो सकता है, लेकिन इससे फ्लैश या मोल्ड पर अनावश्यक भार भी पड़ सकता है। रनर का तापमान बढ़ाने से सामग्री का प्रवाह बेहतर हो सकता है, लेकिन अत्यधिक गर्मी से झुलसने से सुरक्षा कम हो जाती है।.
इसलिए प्रक्रिया समायोजन किसी एक मशीन के मान के बजाय संपूर्ण भरने के पैटर्न पर आधारित होना चाहिए। रबर इंजेक्शन मोल्डिंग समस्या निवारण मार्गदर्शिका यह बताता है कि तापमान, दबाव, मोल्ड डिजाइन और सामग्री की स्थिति सामान्य दोषों में कैसे योगदान करती है।.
रबर के ठंडे पड़ने पर निकलने वाली सामान्य समस्याएं
| संकट | संभावित कारण | अनुशंसित जाँच |
|---|---|---|
| छोटे शॉट्स | रनर का कम तापमान, छोटे गेट या अपर्याप्त दबाव | तापमान, गेट के आयाम और इंजेक्शन सेटिंग्स की समीक्षा करें |
| अपरिपक्व उपचार | अत्यधिक गर्मी या लंबे समय तक निवास | इन्सुलेशन, रनर तापमान और उत्पादन में रुकावटों का निरीक्षण करें |
| गुहा का असमान भराव | असंतुलित चैनल या गेट | प्रवाह की लंबाई, चैनल के आकार और दबाव हानि की तुलना करें |
| अत्यधिक चमक | उच्च दबाव, मोल्ड की खराब फिटिंग या अपर्याप्त क्लैम्पिंग | इंजेक्शन प्रोफाइल को समायोजित करें और मोल्ड का निरीक्षण करें। |
| नोजल अवरुद्ध | झुलसा हुआ परिसर या संदूषण | तापीय स्थिरता, नोजल की स्थिति और सामग्री हैंडलिंग की जाँच करें |
| अस्थिर भाग का वजन | भोजन में भिन्नता या धावक के तापमान में अनियमितता | प्लास्टिकीकरण, शॉट नियंत्रण और थर्मल संतुलन की समीक्षा करें |
| जले का निशान | फंसी हुई हवा या अत्यधिक इंजेक्शन गति | भरने के अंत में वेंट की जांच करें और गति कम करें। |
कोल्ड रनर बनाम पारंपरिक रबर रनर
| तुलना | रबर कोल्ड रनर | परंपरागत रूप से उपचारित रनर |
| रनर के अंदर की सामग्री | ठीक नहीं हुआ | उत्पाद के साथ वल्कनीकरण होता है |
| धावक अपशिष्ट | सही नियंत्रण में होने पर कम | उच्च |
| तापमान नियंत्रण | अधिक मांग | सरल |
| प्रारंभिक उपकरण लागत | आम तौर पर उच्च | आम तौर पर कम |
| द्वितीयक रनर हटाना | कम किया हुआ | आमतौर पर आवश्यक |
| स्वचालन क्षमता | उच्च | मध्यम |
| बहु-गुहा उत्पादन | सही संतुलन होने पर मजबूत | यह रनर के डिज़ाइन पर निर्भर करता है। |
| प्रक्रिया सेटअप | इसके लिए मशीन और मोल्ड के बीच घनिष्ठ समन्वय आवश्यक है। | कम जटिल |
जब सामग्री की बचत और उत्पादन दक्षता अतिरिक्त मोल्ड की जटिलता को उचित ठहराती है, तो कोल्ड रनर तकनीक सबसे अधिक आकर्षक होती है। कम मात्रा वाले या सरल उत्पादों के लिए, एक पारंपरिक रनर अधिक किफायती विकल्प बना रह सकता है।.
सिस्टम को डिजाइन करने से पहले आवश्यक जानकारी
कोल्ड रनर का चयन मानक प्लेट आकार के बजाय वास्तविक उत्पादन डेटा के आधार पर शुरू किया जाना चाहिए।.
उपयोगी जानकारी में निम्नलिखित शामिल हैं:
- रबर का प्रकार और यौगिक निर्माण
- श्यानता और उपचार डेटा
- झुलसा देने का समय
- उत्पाद आरेखण
- भाग का वजन
- गुहाओं की संख्या
- धावक और गेट संबंधी प्रतिबंध
- मोल्ड के आयाम
- वार्षिक उत्पादन मात्रा
- गुणवत्ता और फ्लैश संबंधी आवश्यकताएँ
- उपलब्ध इंजेक्शन दबाव
- स्वचालन आवश्यकताएँ
इन विवरणों को साझा करने से मशीन, मोल्ड और प्रक्रिया का एक साथ मूल्यांकन करना संभव हो जाता है।.
TASU अपनी तकनीक में कोल्ड रनर तकनीक को FIFO फीडिंग, मोबाइल इंजेक्शन और मोल्ड-स्ट्रक्चर ऑप्टिमाइजेशन के साथ जोड़ती है। रबर इंजेक्शन मोल्डिंग समाधान.
अक्सर पूछे जाने वाले प्रश्नों
क्या रबर कोल्ड रनर सिस्टम हर तरह के कंपाउंड के लिए उपयुक्त हैं?
जरूरी नहीं। रनर को डिजाइन करने से पहले यौगिक की चिपचिपाहट, उपचार व्यवहार, झुलसने से सुरक्षा और तापमान संवेदनशीलता का मूल्यांकन किया जाना चाहिए।.
एक कोल्ड रनर कितनी सामग्री बचा सकता है?
बचत पारंपरिक रूप से तैयार किए गए रनर के वजन, कैविटी की संख्या, उत्पादन मात्रा और मिश्रित मूल्य पर निर्भर करती है। गणना करते समय ग्राहक के वास्तविक मोल्ड और उत्पादन डेटा का उपयोग किया जाना चाहिए।.
कोल्ड रनर के अंदर रबर क्यों जम जाती है?
समय से पहले सूखने की प्रक्रिया आमतौर पर रनर के अत्यधिक तापमान, खराब इन्सुलेशन, स्थानीय गर्म स्थानों, लंबे समय तक रहने या उत्पादन में रुकावट के कारण होती है।.
क्या मल्टी-कैविटी रबर मोल्ड के साथ कोल्ड रनर का उपयोग किया जा सकता है?
जी हां। मल्टी-कैविटी उत्पादन कोल्ड रनर तकनीक के सबसे मजबूत अनुप्रयोगों में से एक है, बशर्ते कि रनर चैनल और गेट सही ढंग से संतुलित हों।.
क्या ठंडी हवा में दौड़ने से रबर का सारा कचरा खत्म हो जाता है?
नहीं। फ्लैश, गेट्स, स्टार्टअप सामग्री, पर्जिंग सामग्री और अस्वीकृत पुर्जे अभी भी अपशिष्ट उत्पन्न कर सकते हैं।.
मशीन निर्माता को किस प्रकार की जानकारी की आवश्यकता होती है?
उपयुक्त कॉन्फ़िगरेशन की अनुशंसा करने के लिए आमतौर पर यौगिक डेटा, उत्पाद चित्र, शॉट वजन, मोल्ड आयाम, गुहाओं की संख्या, उत्पादन लक्ष्य और आवश्यक स्वचालन स्तर की आवश्यकता होती है।.
निष्कर्ष
रबर कोल्ड रनर सिस्टम से क्योर किए गए रनर की बर्बादी कम हो सकती है, कैविटी का संतुलन बेहतर हो सकता है और उत्पादन अधिक स्वचालित हो सकता है। ये लाभ रनर की ज्यामिति, गेट की स्थिति, इन्सुलेशन, तापमान और इंजेक्शन मापदंडों के सटीक नियंत्रण पर निर्भर करते हैं।.
कोल्ड रनर, मोल्ड और मशीन को एक ही उत्पादन प्रणाली के रूप में मानने से प्रत्येक घटक को अलग-अलग अनुकूलित करने की तुलना में अधिक विश्वसनीय परिणाम मिलते हैं।.
TASU विकसित करता है रबर इंजेक्शन मोल्डिंग मशीनें रबर उत्पादों, जूते के पुर्जों, ऑटोमोटिव पार्ट्स और अन्य औद्योगिक अनुप्रयोगों के लिए। अपने कंपाउंड और उत्पादन लक्ष्य के लिए कोल्ड रनर कॉन्फ़िगरेशन का मूल्यांकन करने के लिए, TASU से संपर्क करें.
