


La tecnologia a canale freddo per la gomma mantiene la mescola all'interno del canale entro un intervallo di temperatura controllato mentre il materiale nelle cavità riscaldate dello stampo vulcanizza. Impedendo alla gomma rimasta nel canale di indurirsi dopo ogni ciclo, il sistema può ridurre gli sprechi di materiale, semplificare la movimentazione dei pezzi e supportare una produzione multicavità più uniforme.
Per ottenere questi vantaggi non basta aggiungere una piastra a canale freddo allo stampo. La geometria del canale, la posizione del punto di iniezione, l'isolamento termico, il comportamento del composto e i parametri della macchina devono agire in sinergia. Uno scarso bilanciamento termico o un canale di dimensioni errate possono rapidamente causare iniezioni incomplete, polimerizzazione prematura, ostruzione degli ugelli o riempimento irregolare della cavità.
Per i produttori che utilizzano un moderno macchina per lo stampaggio a iniezione della gomma, Il canale freddo deve quindi essere considerato parte integrante del processo di stampaggio completo, e non un componente isolato dello stampo.
Che cos'è un sistema a canale freddo in gomma?
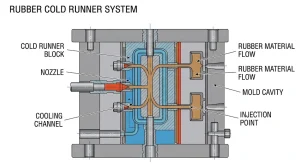
I sistemi a canale freddo in gomma trasferiscono la mescola plastificata dall'unità di iniezione a una o più cavità dello stampo senza polimerizzare il materiale che rimane all'interno del canale.
I componenti comuni includono:
- piastra a canale freddo
- Canale principale e canali secondari
- Ugelli per iniezione
- Gates
- canali di controllo della temperatura
- piastra di isolamento termico
- Sensori di temperatura
- Cavità dello stampo riscaldate
Durante la produzione, la piastra di alimentazione rimane più fredda rispetto alle cavità dello stampo. La gomma all'interno del canale di alimentazione rimane lavorabile, mentre il materiale all'interno delle cavità riceve il calore e la pressione necessari per la vulcanizzazione.
Questo principio di funzionamento differisce da quello del canale freddo utilizzato nello stampaggio a iniezione di materiali termoplastici. I canali di alimentazione in plastica si raffreddano e solidificano normalmente prima di essere rimossi insieme al pezzo stampato. Nello stampaggio a iniezione di gomma, il composto all'interno del canale freddo rimane non polimerizzato, consentendo così il passaggio al ciclo di produzione successivo.
Come funziona il processo a canale freddo in gomma
La produzione di canali freddi generalmente segue questa sequenza:
- La mescola di gomma preparata entra nel sistema di alimentazione e plastificazione.
- Il movimento della vite applica calore e taglio controllati, producendo un composto uniforme e fluido.
- Lo stampo si chiude e raggiunge la temperatura di vulcanizzazione richiesta.
- La gomma plastificata viene iniettata nel blocco del canale freddo.
- I canali bilanciati distribuiscono il composto in ciascuna cavità dello stampo.
- La gomma all'interno delle cavità riscaldate si vulcanizza sotto pressione.
- Lo stampo si apre e i prodotti finiti vengono estratti.
- Il materiale non polimerizzato rimasto nel canale freddo viene riutilizzato nel ciclo successivo.
Un'alimentazione e una plastificazione stabili sono essenziali all'inizio di questo processo. Temperature eccessive della vite o tempi di permanenza troppo lunghi possono ridurre la sicurezza contro la pre-composizione prima che la mescola raggiunga il canale di colata.
Il processo completo di stampaggio a iniezione della gomma Comprende inoltre la preparazione del materiale, lo stampaggio a iniezione, la vulcanizzazione, l'apertura dello stampo e la finitura post-stampaggio.
Perché utilizzare un sistema a canale freddo per lo stampaggio a iniezione della gomma?
Riduzione degli sprechi di corridori
I sistemi di canali di iniezione convenzionali possono vulcanizzare la gomma rimasta tra l'unità di iniezione e le cavità dello stampo. Una volta vulcanizzato, questo materiale deve solitamente essere rimosso e smaltito o trattato separatamente.
La tecnologia a canale freddo mantiene il materiale non polimerizzato, consentendogli di rimanere nel sistema di alimentazione per l'iniezione successiva. I potenziali risparmi dipendono dal volume del canale, dal numero di cavità, dal prezzo del composto, dal peso del pezzo e dalla produzione annua.
Per gli stampi ad alta cavità che utilizzano mescole di gomma costose, la riduzione degli scarti di canale di colata vulcanizzato può generare significativi risparmi a lungo termine.
Riempimento multicavità più uniforme
I canali di alimentazione bilanciati garantiscono lunghezze di flusso e perdite di pressione simili per ciascuna cavità. Ciò contribuisce a mantenere costanti il riempimento, il peso dei pezzi e le condizioni di vulcanizzazione.
Quando il canale di colata non è bilanciato, le cavità più vicine al punto di iniezione possono riempirsi prima di quelle più distanti. La variazione risultante può produrre sbavature in una zona e un riempimento incompleto in un'altra.
Meno manipolazione secondaria
I canali di colata induriti spesso richiedono la separazione, la rifilatura e lo smaltimento manuali. Mantenere il composto dei canali di colata non indurito riduce queste operazioni e favorisce un flusso di lavoro di produzione più pulito.
Maggiore potenziale di automazione
I sistemi a canale freddo possono essere integrati con alimentazione automatica, iniezione mobile, movimentazione dello stampo, controllo del vuoto e sformatura automatica. Ciò rende la tecnologia adatta alla produzione di grandi volumi e alla produzione multi-stazione.
Migliore controllo della storia dei composti
La qualità della gomma è influenzata sia dal tempo che dalla temperatura. Mantenere un ambiente stabile per il rullo riduce l'esposizione termica non necessaria e contribuisce a rendere più uniformi i tiri successivi.
Fattori chiave nella progettazione degli stampi a canale freddo
Disposizione bilanciata dei runner
Ciascuna cavità dovrebbe essere dotata di gomma in condizioni di flusso comparabili. La lunghezza del condotto, il diametro del canale, la posizione della diramazione e la dimensione della valvola influiscono sulla perdita di pressione.
L'equilibrio diventa particolarmente importante quando si producono più pezzi in un unico ciclo. Aumentare la pressione della macchina non è sufficiente a compensare completamente uno squilibrio del canale di alimentazione.
Diametro del cursore
I canali devono essere sufficientemente ampi da trasportare la dose richiesta senza un'eccessiva perdita di pressione, ma al contempo sufficientemente stretti da evitare volumi di composto e tempi di permanenza non necessari.
I canali sovradimensionati possono:
- Aumentare la quantità di composto contenuta nel canale di scorrimento
- Prolungare il periodo di residenza
- Rendere più difficile il controllo della temperatura
- Aumentare le dimensioni e i costi complessivi del sistema
I canali di dimensioni insufficienti possono:
- Aumentare la pressione di iniezione
- Aumento del riscaldamento da taglio
- Limitare il flusso di materiale
- Causano scatti corti
- Creare variazioni da cavità a cavità.
Le dimensioni del canale di iniezione devono essere selezionate in base alla viscosità del composto, alla distanza di flusso, al numero di cavità, al volume di iniezione e alla pressione di iniezione disponibile.
Dimensioni e posizione del cancello
La progettazione del punto di iniezione controlla il punto in cui la gomma entra nella cavità dello stampo e come si sviluppa il fronte di flusso.
Un posizionamento errato può intrappolare aria alla fine del riempimento o costringere fronti di flusso separati a incontrarsi in aree critiche. Le valvole di scarico troppo piccole possono causare un'eccessiva perdita di pressione e sollecitazioni di taglio, mentre quelle sovradimensionate possono aumentare i requisiti di finitura.
Le prove di stampaggio parziale e l'analisi del flusso di stampaggio possono aiutare a identificare le posizioni di iniezione più adatte prima dell'inizio della produzione su vasta scala.
Isolamento termico
Poiché la piastra del canale freddo opera a fianco di uno stampo riscaldato, il trasferimento di calore incontrollato rappresenta un rischio significativo per il processo.
Un isolamento efficace aiuta a:
- Mantenere una temperatura stabile del rullo
- Proteggere il composto dall'indurimento prematuro
- Ridurre le interferenze termiche causate dallo stampo
- Migliorare la costanza della temperatura tra i cicli
Lo spessore e il materiale dell'isolamento devono essere selezionati in base alla struttura dello stampo, al design della piastra di alimentazione e alla temperatura di esercizio.
Schema dei canali di temperatura
L'uniformità della temperatura lungo il blocco del canale freddo è più importante di una singola lettura del controller. La posizione del canale, il flusso del liquido di raffreddamento, la posizione del sensore e il design dell'ugello influenzano tutti la temperatura effettiva del composto.
I punti caldi localizzati possono avviare il processo di indurimento, mentre le zone fredde possono aumentare la viscosità e limitare il flusso del materiale.
Controllo della temperatura del canale freddo
La finestra di lavorazione deve mantenere la gomma sufficientemente morbida per l'iniezione, senza però portarla a una vulcanizzazione prematura.
Quando la temperatura del canale di alimentazione è troppo bassa, la produzione potrebbe subire le seguenti conseguenze:
- Alta pressione di iniezione
- Riempimento lento
- Inquadrature brevi
- Carie squilibrate
- Pesi irregolari delle parti
- Dettagli superficiali incompleti
Quando la temperatura è troppo alta, i possibili risultati includono:
- Bruciare
- Ugelli o valvole ostruiti
- Particelle dure nel composto
- Contaminazione superficiale
- Pressione instabile
- Arresti di produzione imprevisti
Non esiste una temperatura universale per il canale freddo adatta a tutte le formulazioni. Gomma naturale, EPDM, NBR e altri composti presentano viscosità, tempi di pre-vulcanizzazione e sistemi di vulcanizzazione differenti. Le impostazioni devono essere validate con il materiale effettivamente utilizzato nella produzione.
Coordinamento del Runner con i parametri della macchina
Le prestazioni del sistema a freddo sono strettamente connesse alle impostazioni del attrezzature automatiche per lo stampaggio della gomma.
Tra i parametri importanti figurano:
- Temperatura della vite
- Velocità della vite
- Volume di scatto
- Pressione di iniezione
- Velocità di iniezione
- Temperatura del corridore
- Temperatura dello stampo
- Tempo di riempimento
- Tempo di residenza del composto
- Tempo di vulcanizzazione
L'aumento della pressione di iniezione può temporaneamente superare la resistenza del canale di alimentazione, ma può anche causare bave o un carico eccessivo sullo stampo. L'aumento della temperatura del canale di alimentazione può migliorare il flusso del materiale, ma un calore eccessivo riduce la sicurezza contro la pre-stampaggio.
Le regolazioni del processo dovrebbero quindi basarsi sull'intero schema di riempimento piuttosto che su un singolo valore della macchina. Guida alla risoluzione dei problemi nello stampaggio a iniezione della gomma Spiega come temperatura, pressione, design dello stampo e condizioni del materiale contribuiscano ai difetti più comuni.
Problemi comuni dei canali freddi nella gomma
| Problema | Probabili cause | Controlli consigliati |
|---|---|---|
| Inquadrature brevi | Bassa temperatura del canale di alimentazione, piccole aperture o pressione insufficiente | Rivedere la temperatura, le dimensioni del gate e le impostazioni di iniezione. |
| Indurimento prematuro | Calore eccessivo o tempo di permanenza prolungato | Ispezionare l'isolamento, la temperatura del canale di scorrimento e le interruzioni di produzione. |
| Riempimento della cavità non uniforme | Canali o porte sbilanciati | Confrontare le lunghezze di flusso, le dimensioni dei canali e la perdita di pressione. |
| Flash eccessivo | Pressione elevata, scarsa aderenza dello stampo o serraggio inadeguato | Regolare il profilo di iniezione e ispezionare lo stampo |
| Ugello ostruito | Composto bruciato o contaminazione | Verificare la stabilità termica, le condizioni dell'ugello e la movimentazione del materiale. |
| Peso parziale instabile | Variazioni nell'alimentazione o temperatura del condotto non uniforme | Revisione della plastificazione, del controllo dello sparo e dell'equilibrio termico |
| Segni di bruciatura | Aria intrappolata o velocità di iniezione eccessiva | Ispezionare le prese d'aria e ridurre la velocità verso la fine del riempimento. |
Canale freddo contro canale in gomma convenzionale
| Confronto | Canale freddo in gomma | Runner convenzionale stagionato |
| Materiale interno del runner | Rimane non guarito | Vulcanizza con il prodotto |
| Rifiuti di corridore | Minore se controllato correttamente | Più alto |
| Controllo della temperatura | Più esigente | Più semplice |
| Costo iniziale degli utensili | Generalmente più alto | Generalmente più basso |
| Rimozione del canale secondario | Ridotto | Solitamente richiesto |
| Potenziale di automazione | Alto | Moderato |
| Produzione multicavità | Forte se ben bilanciato | Dipende dal design del corridore |
| Impostazione del processo | Richiede uno stretto coordinamento tra macchina e stampo | Meno complesso |
La tecnologia a canale freddo è più interessante quando il risparmio di materiale e l'efficienza produttiva giustificano la maggiore complessità dello stampo. Per prodotti semplici o a basso volume, un canale di colata convenzionale può rimanere la scelta più economica.
Informazioni necessarie prima della progettazione del sistema
La scelta dei canali freddi dovrebbe basarsi sui dati di produzione effettivi, piuttosto che su una dimensione standard delle piastre.
Le informazioni utili includono:
- Tipo di gomma e formulazione della mescola
- Dati di viscosità e polimerizzazione
- Tempo di bruciatura
- Disegno del prodotto
- Peso parziale
- Numero di cavità
- Restrizioni per corridori e cancelli
- Dimensioni dello stampo
- volume di produzione annuale
- Requisiti di qualità e di flash
- Pressione di iniezione disponibile
- Requisiti di automazione
La condivisione di questi dettagli consente di valutare congiuntamente la macchina, lo stampo e il processo.
TASU combina la tecnologia a canale freddo con l'alimentazione FIFO, l'iniezione mobile e l'ottimizzazione della struttura dello stampo nel suo soluzioni di stampaggio a iniezione della gomma.
Domande frequenti
I sistemi a canale freddo in gomma sono adatti a tutte le mescole?
Non necessariamente. La viscosità della mescola, il comportamento durante la polimerizzazione, la resistenza al surriscaldamento e la sensibilità alla temperatura devono essere valutati prima della progettazione del canale di colata.
Quanto materiale si può risparmiare con un sistema a canale freddo?
Il risparmio dipende dal peso del canale di colata polimerizzato convenzionale, dal numero di cavità, dal volume di produzione e dal prezzo del composto. I calcoli devono essere effettuati utilizzando i dati effettivi dello stampo e della produzione del cliente.
Perché la gomma si indurisce all'interno del canale di colata freddo?
La polimerizzazione prematura è solitamente causata da temperature eccessive del canale di colata, isolamento inadeguato, punti caldi localizzati, tempi di permanenza prolungati o interruzioni della produzione.
È possibile utilizzare i canali freddi con stampi in gomma multicavità?
Sì. La produzione multicavità è una delle applicazioni più efficaci della tecnologia a canale freddo, a condizione che i canali di alimentazione e i punti di iniezione siano bilanciati correttamente.
Un sistema di canalizzazione a freddo elimina tutti gli scarti di gomma?
No. Flash, gate, materiale di avvio, materiale di spurgo e parti scartate possono comunque generare rifiuti.
Di quali informazioni ha bisogno un produttore di macchinari?
Per consigliare una configurazione adeguata, sono generalmente necessari i dati relativi alla composizione del composto, i disegni del prodotto, il peso di iniezione, le dimensioni dello stampo, il numero di cavità, l'obiettivo di produzione e il livello di automazione richiesto.
Conclusione
I sistemi a canale freddo in gomma possono ridurre gli scarti di materiale polimerizzato, migliorare l'equilibrio della cavità e supportare una produzione più automatizzata. Questi vantaggi dipendono da un controllo accurato della geometria del canale, della posizione del punto di iniezione, dell'isolamento, della temperatura e dei parametri di iniezione.
Considerare il canale freddo, lo stampo e la macchina come un unico sistema di produzione fornisce risultati più affidabili rispetto all'ottimizzazione di ciascun componente separatamente.
TASU sviluppa macchine per lo stampaggio a iniezione della gomma per prodotti in gomma, componenti per calzature, parti automobilistiche e altre applicazioni industriali. Per valutare una configurazione a canale freddo per la tua mescola e obiettivo di produzione, contattare TASU.
