


La technologie des canaux froids en caoutchouc maintient le composé à l'intérieur du canal dans une plage de température contrôlée pendant la vulcanisation du matériau dans les cavités chauffées du moule. En empêchant le caoutchouc restant dans le canal de durcir après chaque cycle, le système permet de réduire les pertes de matériau, de simplifier la manutention des pièces et d'assurer une production multicavités plus homogène.
Pour bénéficier de ces avantages, il ne suffit pas d'ajouter une plaque à canaux froids au moule. La géométrie des canaux, l'emplacement des points d'injection, l'isolation thermique, le comportement du composé et les paramètres de la machine doivent être parfaitement coordonnés. Un mauvais équilibre thermique ou un canal de dimensionnement inadapté peuvent rapidement entraîner des injections incomplètes, un durcissement prématuré, des buses obstruées ou un remplissage irrégulier des cavités.
Pour les fabricants utilisant un système moderne machine de moulage par injection de caoutchouc, Le canal d'alimentation froid doit donc être considéré comme faisant partie intégrante du processus de moulage complet, et non comme un composant isolé du moule.
Qu'est-ce qu'un système de canaux froids en caoutchouc ?
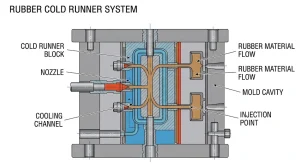
Les systèmes de canaux froids en caoutchouc transfèrent le composé plastifié de l'unité d'injection vers une ou plusieurs cavités de moule sans durcir le matériau qui reste à l'intérieur du canal.
Les composants communs comprennent :
- plaque à canaux froids
- Canal principal et canaux secondaires
- buses d'injection
- Portes
- Canaux de contrôle de la température
- plaque d'isolation thermique
- Capteurs de température
- cavités de moule chauffées
Pendant la production, la plaque de distribution reste plus froide que les cavités du moule. Le caoutchouc à l'intérieur de la plaque de distribution demeure malléable, tandis que le matériau contenu dans les cavités reçoit la chaleur et la pression nécessaires à la vulcanisation.
Ce principe de fonctionnement diffère de celui des canaux froids utilisés en moulage par injection de thermoplastiques. Les canaux en plastique refroidissent et se solidifient généralement avant d'être retirés avec la pièce moulée. En moulage par injection de caoutchouc, le composé contenu dans le canal froid reste non polymérisé, ce qui permet son passage dans le cycle de production suivant.
Comment fonctionne le procédé de traitement des canaux froids en caoutchouc
La production à canaux froids suit généralement la séquence suivante :
- Le composé de caoutchouc préparé pénètre dans le système d'alimentation et de plastification.
- Le mouvement de la vis applique une chaleur et un cisaillement contrôlés, produisant un composé uniforme et fluide.
- Le moule se ferme et atteint la température de vulcanisation requise.
- Du caoutchouc plastifié est injecté dans le bloc du canal froid.
- Des canaux équilibrés répartissent le composé dans chaque cavité du moule.
- Le caoutchouc contenu dans les cavités chauffées se vulcanise sous pression.
- Le moule s'ouvre et les produits finis sont extraits.
- Le matériau non polymérisé restant dans le canal froid est utilisé lors du cycle suivant.
Une alimentation et une plastification stables sont essentielles en début de procédé. Une température ou un temps de séjour excessifs dans la vis peuvent compromettre la sécurité contre le brûlage avant que le composé n'atteigne le canal d'alimentation.
Le Processus complet de moulage par injection de caoutchouc comprend également la préparation des matériaux, l'injection, la vulcanisation, l'ouverture du moule et la finition après moulage.
Pourquoi utiliser un système à canaux froids pour le moulage par injection du caoutchouc ?
Réduction des déchets de course
Les systèmes d'injection classiques peuvent vulcaniser le caoutchouc restant entre l'unité d'injection et les cavités du moule. Une fois vulcanisé, ce matériau doit généralement être retiré et jeté ou traité séparément.
La technologie des canaux froids empêche la polymérisation du matériau, qui reste ainsi dans le système d'alimentation pour l'injection suivante. Les économies potentielles dépendent du volume des canaux, du nombre d'alvéoles, du prix du composé, du poids des pièces et de la production annuelle.
Pour les moules à grande cavité utilisant des composés de caoutchouc coûteux, la réduction des déchets de canaux vulcanisés peut générer des économies significatives à long terme.
Un remplissage multicavités plus uniforme
Les canaux d'alimentation équilibrés assurent des longueurs d'écoulement et des pertes de charge similaires pour chaque cavité. Ceci contribue à maintenir des conditions de remplissage, de poids des pièces et de vulcanisation constantes.
En cas de déséquilibre du canal d'injection, les cavités les plus proches du point d'injection peuvent se remplir plus rapidement que les cavités plus éloignées. Cette variation peut entraîner un remplissage superficiel dans une zone et un remplissage incomplet dans une autre.
Moins de manutention secondaire
Les canaux de culture durcis nécessitent souvent une séparation, un élagage et une élimination manuels. Le fait de conserver le composé de canaux non durci réduit ces opérations et favorise un flux de production plus propre.
Potentiel d'automatisation accru
Les systèmes à canaux froids peuvent être intégrés à l'alimentation automatique, à l'injection mobile, au déplacement des moules, au contrôle du vide et au démoulage automatique. Cette technologie est ainsi parfaitement adaptée à la production en grande série et à la fabrication multi-stations.
Meilleure maîtrise de l'histoire des composés
La qualité du caoutchouc est affectée par le temps et la température. Maintenir un environnement stable sur la surface de chauffe réduit l'exposition thermique inutile et contribue à une meilleure régularité des tirs successifs.
Facteurs clés de conception des moules à canaux froids
Configuration équilibrée pour les coureurs
Chaque cavité doit recevoir du caoutchouc dans des conditions d'écoulement comparables. La longueur du canal d'alimentation, son diamètre, la position des bifurcations et la taille des vannes influent tous sur la perte de charge.
L'équilibrage est particulièrement important lors de la production de plusieurs pièces en un seul cycle. L'augmentation de la pression de la machine ne peut pas compenser entièrement un mauvais équilibrage du canal d'alimentation.
Diamètre du rail
Les canaux doivent être suffisamment larges pour acheminer la dose requise sans perte de pression excessive, mais suffisamment petits pour éviter un volume et un temps de séjour inutiles du composé.
Les chaînes surdimensionnées peuvent :
- Augmenter la quantité de composé contenue dans le coureur
- Prolonger le temps de séjour
- Rendre le contrôle de la température plus difficile
- Augmenter la taille et le coût global du système
Les canaux sous-dimensionnés peuvent :
- Augmenter la pression d'injection
- Augmenter le chauffage par cisaillement
- Limiter le flux de matières
- Provoquer des tirs courts
- Créer une variation d'une cavité à l'autre
Les dimensions de la turbine doivent être sélectionnées en fonction de la viscosité du composé, de la distance d'écoulement, du nombre de cavités, de la taille de l'injection et de la pression d'injection disponible.
Taille et emplacement du portail
La conception de la porte d'entrée contrôle l'endroit où le caoutchouc pénètre dans la cavité du moule et la façon dont le front d'écoulement se développe.
Un positionnement incorrect peut emprisonner de l'air en fin de remplissage ou provoquer la rencontre de fronts d'écoulement distincts dans des zones critiques. Des buses trop petites peuvent engendrer des pertes de charge et un cisaillement excessifs, tandis que des buses surdimensionnées peuvent accroître les exigences de finition.
Des essais partiels et une analyse du flux de moulage peuvent aider à identifier les positions d'injection appropriées avant le début de la production en série.
Isolation thermique
Étant donné que la plaque à canaux froids fonctionne à proximité d'un moule chauffé, un transfert de chaleur incontrôlé représente un risque majeur pour le procédé.
Une isolation efficace contribue à :
- Maintenir une température stable du coureur
- Protéger le composé contre un durcissement prématuré
- Réduire les interférences thermiques dues au moule
- Améliorer la constance de la température entre les cycles
L'épaisseur et le matériau de l'isolant doivent être choisis en fonction de la structure du moule, de la conception de la plaque de guidage et de la température de fonctionnement.
disposition des canaux de température
L'homogénéité de la température dans le bloc de canaux froids est plus importante qu'une simple mesure de la température par un contrôleur. La position du canal, le débit du liquide de refroidissement, l'emplacement du capteur et la conception de la buse influent tous sur la température réelle du composé.
Des points chauds localisés peuvent amorcer le durcissement, tandis que des zones froides peuvent augmenter la viscosité et restreindre l'écoulement du matériau.
Contrôle de la température du canal froid
La plage de traitement doit permettre de conserver un caoutchouc suffisamment souple pour l'injection sans pour autant le rapprocher d'une vulcanisation prématurée.
Lorsque la température du canal d'alimentation est trop basse, la production peut subir les problèmes suivants :
- Pression d'injection élevée
- Remplissage lent
- Plans courts
- Caries déséquilibrées
- Poids irréguliers des pièces
- Détails de surface incomplets
Lorsque la température est trop élevée, les résultats possibles sont les suivants :
- Brûler
- Buses ou vannes obstruées
- Particules dures dans le composé
- contamination de surface
- Pression instable
- Arrêts de production imprévus
Il n'existe pas de température de canal froid universelle applicable à toutes les formulations. Le caoutchouc naturel, l'EPDM, le NBR et d'autres composés présentent des viscosités, des temps de vulcanisation et des systèmes de vulcanisation différents. Les paramètres doivent être validés avec le matériau de production.
Coordination du coureur avec les paramètres de la machine
Les performances du canal froid sont étroitement liées aux réglages de équipement de moulage automatique du caoutchouc.
Les paramètres importants comprennent :
- température de la vis
- vitesse de vis
- Volume de tir
- Pression d'injection
- vitesse d'injection
- Température du coureur
- Température du moule
- Remplir le temps
- Temps de séjour du composé
- Temps de vulcanisation
Augmenter la pression d'injection peut temporairement surmonter la résistance du canal d'injection, mais cela peut aussi créer des bavures ou une charge excessive sur le moule. Élever la température du canal d'injection peut améliorer l'écoulement du matériau, mais une chaleur excessive réduit les risques de brûlure.
Les ajustements du processus doivent donc être basés sur le schéma de remplissage complet plutôt que sur une seule valeur de machine. guide de dépannage du moulage par injection de caoutchouc explique comment la température, la pression, la conception du moule et l'état du matériau contribuent aux défauts courants.
Problèmes courants liés aux canaux d'admission d'air froid en caoutchouc
| Problème | Causes probables | Vérifications recommandées |
|---|---|---|
| Plans courts | Température des canaux d'alimentation trop basse, petites ouvertures ou pression insuffisante | Vérifier la température, les dimensions de la porte et les paramètres d'injection |
| Durcissement prématuré | Chaleur excessive ou temps de séjour prolongé | Vérifier l'isolation, la température du canal d'alimentation et les interruptions de production. |
| obturation irrégulière de la cavité | Canaux ou portes déséquilibrés | Comparez les longueurs d'écoulement, les dimensions des canaux et les pertes de charge. |
| Flash excessif | Pression élevée, mauvais ajustement du moule ou serrage inadéquat | Ajustez le profil d'injection et inspectez le moule. |
| Buse obstruée | Composé brûlé ou contamination | Vérifier la stabilité thermique, l'état des buses et la manutention des matériaux |
| Poids de la pièce instable | Variation de l'alimentation ou température des coureurs incohérente | Examiner la plastification, le contrôle de l'injection et l'équilibre thermique |
| marques de brûlure | Air emprisonné ou vitesse d'injection excessive | Inspectez les orifices de ventilation et réduisez la vitesse en fin de remplissage. |
Canal froid vs. Canal en caoutchouc conventionnel
| Comparaison | chenille en caoutchouc | Coureur à l'eau conventionnel |
| Matière intérieure du coureur | Reste non guéri | Vulcanise avec le produit |
| Déchets de coureur | Diminuer lorsque le contrôle est approprié | Plus haut |
| Contrôle de la température | Plus exigeant | Plus simple |
| coût initial de l'outillage | Généralement plus élevé | Généralement plus bas |
| Élimination des tiges secondaires | Réduit | Généralement requis |
| Potentiel d'automatisation | Haut | Modéré |
| Production multicavités | Puissant lorsqu'il est correctement équilibré | Cela dépend du modèle de coureur |
| Configuration du processus | Nécessite une coordination étroite entre la machine et le moule | Moins complexe |
La technologie des canaux froids est particulièrement intéressante lorsque les économies de matière et l'efficacité de la production justifient la complexité accrue du moule. Pour les produits simples ou en faible volume, un système d'alimentation conventionnel reste souvent la solution la plus économique.
Informations requises avant la conception du système
Le choix des canaux froids doit se baser sur les données de production réelles plutôt que sur une taille de plaque standard.
Les informations utiles comprennent :
- Type de caoutchouc et formulation du composé
- Données de viscosité et de vulcanisation
- Temps de brûlure
- Dessin du produit
- Poids de la pièce
- Nombre de cavités
- Restrictions relatives aux coureurs et aux portes
- Dimensions du moule
- volume de production annuel
- exigences de qualité et de flash
- Pression d'injection disponible
- exigences d'automatisation
Le partage de ces détails permet d'évaluer conjointement la machine, le moule et le procédé.
TASU combine la technologie des canaux froids avec l'alimentation FIFO, l'injection mobile et l'optimisation de la structure du moule dans son solutions de moulage par injection de caoutchouc.
Questions fréquemment posées
Les systèmes de canaux froids en caoutchouc conviennent-ils à tous les composés ?
Pas nécessairement. La viscosité du composé, son comportement lors du durcissement, sa résistance au brûlure et sa sensibilité à la température doivent être évalués avant la conception du canal d'alimentation.
Quelle quantité de matière un canal d'écoulement froid peut-il permettre d'économiser ?
Les économies réalisées dépendent du poids du canal de coulée conventionnel, du nombre de cavités, du volume de production et du prix du composé. Les calculs doivent être effectués à partir des données réelles du moule et de la production du client.
Pourquoi le caoutchouc durcit-il à l'intérieur du canal froid ?
Le durcissement prématuré résulte généralement d'une température excessive du canal d'alimentation, d'une mauvaise isolation, de points chauds localisés, d'un temps de séjour prolongé ou d'interruptions de production.
Les canaux froids peuvent-ils être utilisés avec des moules en caoutchouc multicavités ?
Oui. La production multicavité est l'une des applications les plus performantes de la technologie des canaux froids, à condition que les canaux d'alimentation et les points d'injection soient correctement équilibrés.
Un canal d'alimentation froid permet-il d'éliminer tous les déchets de caoutchouc ?
Non. Les mémoires flash, les portes logiques, les matériaux de démarrage, les matériaux de purge et les pièces rejetées peuvent encore générer des déchets.
De quelles informations un fabricant de machines a-t-il besoin ?
Les données relatives aux composés, les dessins du produit, le poids de l'injection, les dimensions du moule, le nombre de cavités, l'objectif de production et le niveau d'automatisation requis sont généralement nécessaires pour recommander une configuration appropriée.
Conclusion
Les systèmes d'injection à froid de caoutchouc permettent de réduire les déchets de vulcanisation, d'améliorer l'homogénéité des cavités et de favoriser une production plus automatisée. Ces avantages dépendent d'une maîtrise précise de la géométrie des canaux, de la position des points d'injection, de l'isolation, de la température et des paramètres d'injection.
Considérer le canal froid, le moule et la machine comme un seul système de production offre des résultats plus fiables que l'optimisation de chaque composant séparément.
TASU développe machines de moulage par injection de caoutchouc pour les produits en caoutchouc, les composants de chaussures, les pièces automobiles et autres applications industrielles. Pour évaluer une configuration de canal froid adaptée à votre composé et à votre objectif de production, contacter TASU.
