


De rubbercoldrunner-technologie zorgt ervoor dat de rubbercompound in de runner op een gecontroleerde temperatuur blijft, terwijl het materiaal in de verwarmde matrijsholtes vulkaniseert. Door te voorkomen dat het rubber dat na elke cyclus in de runner achterblijft uithardt, kan het systeem materiaalverspilling verminderen, de handling van onderdelen vereenvoudigen en een consistentere productie van meerdere matrijsholtes mogelijk maken.
Om deze voordelen te behalen is meer nodig dan alleen het toevoegen van een koude kanaalplaat aan de matrijs. De geometrie van het kanaal, de plaatsing van de poort, de thermische isolatie, het gedrag van het compound en de machineparameters moeten op elkaar afgestemd zijn. Een slechte thermische balans of een kanaal met de verkeerde afmetingen kan snel leiden tot onderdosering, voortijdige uitharding, verstopte spuitmonden of een ongelijkmatige vulling van de matrijs.
Voor fabrikanten die gebruikmaken van een moderne rubber spuitgietmachine, De koudekanaal moet daarom worden beschouwd als onderdeel van het complete spuitgietproces, en niet als een losstaand onderdeel van de matrijs.
Wat is een rubberen koudkanaalsysteem?
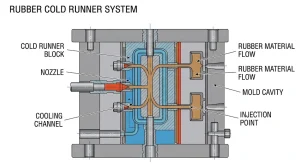
Rubberen koudkanaalsystemen transporteren de geplastificeerde compound van de injectie-eenheid naar een of meer matrijsvormen zonder dat het materiaal dat in het kanaal achterblijft, uithardt.
Veelvoorkomende componenten zijn onder andere:
- Koude geleidingsplaat
- Hoofdkanalen en zijkanalen
- Injectiemondstukken
- Poorten
- Temperatuurregelkanalen
- Thermische isolatieplaat
- Temperatuursensoren
- Verwarmde vormholtes
Tijdens de productie blijft de aanvoerplaat koeler dan de matrijsopeningen. Het rubber in de aanvoerplaat blijft verwerkbaar, terwijl het materiaal in de matrijsopeningen de hitte en druk ontvangt die nodig zijn voor vulkanisatie.
Dit werkingsprincipe verschilt van het koude kanaal dat gebruikt wordt bij thermoplastisch spuitgieten. Bij kunststof kanalen koelen en stollen deze normaal gesproken af voordat ze samen met het gegoten onderdeel worden verwijderd. Bij rubberspuitgieten blijft de compound in het koude kanaal ongehard, zodat deze direct in de volgende productiecyclus kan worden gebruikt.
Hoe het koudsmeltproces voor rubber werkt
De productie van cold runners volgt over het algemeen deze volgorde:
- Het voorbereide rubbermengsel komt in het toevoer- en plastificeersysteem terecht.
- Door de schroefbeweging worden gecontroleerde warmte en schuifkracht toegepast, waardoor een uniform en vloeibaar mengsel ontstaat.
- De mal sluit en bereikt de vereiste vulkanisatietemperatuur.
- Geplastificeerd rubber wordt in het koudekanaalblok geïnjecteerd.
- Gebalanceerde kanalen verdelen het mengsel over elke matrijsopening.
- Het rubber in de verhitte holtes vulkaniseert onder druk.
- De mal gaat open en de afgewerkte producten worden eruit gehaald.
- Het niet-uitgeharde materiaal dat in de koude kanaal achterblijft, wordt tijdens de volgende cyclus gebruikt.
Stabiele toevoer en plastificatie zijn essentieel aan het begin van dit proces. Een te hoge schroeftemperatuur of een te lange verblijftijd kan de aanbrandveiligheid verminderen voordat het mengsel de aanvoerbuis bereikt.
De volledig rubber spuitgietproces Dit omvat ook materiaalvoorbereiding, injectie, vulkanisatie, het openen van de mal en de nabewerking na het spuitgieten.
Waarom een koudkanaalsysteem gebruiken bij het spuitgieten van rubber?
Minder afval van de runner
Bij conventionele spuitgietmachines kan het rubber dat tussen de injectie-eenheid en de matrijsholtes achterblijft, uitharden. Eenmaal gevulkaniseerd, moet dit materiaal meestal worden verwijderd en afgevoerd of apart worden verwerkt.
De cold runner-technologie zorgt ervoor dat het materiaal niet uithardt, waardoor het in het toevoersysteem kan blijven voor de volgende injectie. Potentiële besparingen zijn afhankelijk van het volume van de runner, het aantal matrijsopeningen, de prijs van het compound, het gewicht van het onderdeel en de jaarlijkse productie.
Bij matrijzen met veel holtes die gebruikmaken van dure rubbermengsels, kan het verminderen van afval van uitgeharde aanvoerkanalen op de lange termijn aanzienlijke besparingen opleveren.
Een consistentere vulling van meerdere holtes
Gebalanceerde aanvoerkanalen zorgen voor vergelijkbare stroomlengtes en drukverliezen in elke matrijs. Dit helpt om een consistente vulling, een constant gewicht van het onderdeel en consistente vulkanisatieomstandigheden te behouden.
Wanneer de spuitmond niet in balans is, kunnen de holtes die zich het dichtst bij het injectiepunt bevinden zich eerder vullen dan verder gelegen holtes. De resulterende variatie kan leiden tot een overloop in het ene gebied en een onvolledige vulling in een ander gebied.
Minder nabewerking
Uitgeharde runners vereisen vaak handmatige scheiding, bijsnijden en afvoer. Door de runnercompound niet uit te harden, worden deze handelingen verminderd en wordt een schoner productieproces bevorderd.
Groter automatiseringspotentieel
Koudkanaalsystemen kunnen worden geïntegreerd met automatische aanvoer, mobiele injectie, matrijsbeweging, vacuümregeling en automatisch ontvormen. Hierdoor is de technologie geschikt voor grootschalige productie en productie op meerdere stations.
Betere controle over de geschiedenis van de verbinding
De kwaliteit van rubber wordt beïnvloed door zowel tijd als temperatuur. Het handhaven van een stabiele omgeving voor de rubberaanvoer vermindert onnodige thermische belasting en zorgt voor consistentere resultaten bij opeenvolgende schoten.
Belangrijke ontwerpfactoren voor koudkanaalmatrijzen
Evenwichtige lay-out van de lopers
Elke holte moet onder vergelijkbare stromingsomstandigheden met rubber gevuld worden. De lengte van de aanvoerkanalen, de kanaaldiameter, de positie van de vertakkingen en de grootte van de poorten beïnvloeden allemaal het drukverlies.
Balans is met name belangrijk bij de productie van meerdere onderdelen in één cyclus. Het verhogen van de machinedruk kan een slecht gebalanceerde aanvoerleiding niet volledig compenseren.
Diameter van de loper
De kanalen moeten groot genoeg zijn om de benodigde hoeveelheid vloeistof te transporteren zonder overmatig drukverlies, maar klein genoeg om onnodig volume en verblijftijd van de vloeistof te voorkomen.
Extra grote kanalen kunnen:
- Verhoog de hoeveelheid compound die in de spruitstuk aanwezig is.
- Verleng de verblijfsduur
- Maak temperatuurregeling moeilijker
- Vergroot de totale omvang en de kosten van het systeem.
Ondermaatse kanalen kunnen:
- Verhoog de injectiedruk
- Verhoog de schuifwarmte
- Beperk de materiaalstroom.
- Veroorzaak korte schoten
- Creëer variatie van holte tot holte.
De afmetingen van de aanvoerkanalen moeten worden gekozen op basis van de viscositeit van de compound, de doorstroomafstand, het aantal caviteiten, de injectiegrootte en de beschikbare injectiedruk.
Poortgrootte en -locatie
Het ontwerp van de poort bepaalt waar het rubber de matrijs binnenkomt en hoe het stromingsfront zich ontwikkelt.
Onjuiste plaatsing kan lucht insluiten aan het einde van het vulproces of ervoor zorgen dat verschillende stromingsfronten elkaar in kritieke gebieden ontmoeten. Te kleine poorten kunnen leiden tot overmatig drukverlies en schuifspanning, terwijl te grote poorten de nabewerking kunnen bemoeilijken.
Testen met korte injecties en matrijsstroomanalyse kunnen helpen bij het bepalen van geschikte aanspuitposities voordat de volledige productie van start gaat.
Thermische isolatie
Omdat de koudekanaalplaat zich naast een verwarmde matrijs bevindt, vormt ongecontroleerde warmteoverdracht een groot procesrisico.
Effectieve isolatie helpt bij:
- Zorg voor een stabiele temperatuur van de loopband.
- Bescherm het mengsel tegen voortijdige uitharding.
- Verminder de thermische interferentie van de mal.
- Verbeter de temperatuurconsistentie tussen cycli.
De dikte en het materiaal van de isolatie moeten worden gekozen op basis van de matrijsstructuur, het ontwerp van de aanvoerplaat en de bedrijfstemperatuur.
Temperatuurkanaalindeling
Een gelijkmatige temperatuur in het koudekanaalblok is belangrijker dan een enkele aflezing van de controller. De positie van de kanalen, de koelvloeistofstroom, de locatie van de sensoren en het ontwerp van de nozzles hebben allemaal invloed op de werkelijke temperatuur van de koelvloeistof.
Plaatselijke hete plekken kunnen het uithardingsproces op gang brengen, terwijl koude plekken de viscositeit kunnen verhogen en de materiaalstroom kunnen belemmeren.
Regeling van de temperatuur van het koude kanaal
Het verwerkingsvenster moet ervoor zorgen dat het rubber zacht genoeg blijft voor injectie, zonder dat het te dicht bij voortijdige vulkanisatie komt.
Als de temperatuur van de runner te laag is, kan de productie de volgende problemen ondervinden:
- Hoge injectiedruk
- Langzame vulling
- Korte foto's
- Ongebalanceerde holtes
- Onregelmatige gewichten van onderdelen
- Onvolledige oppervlaktedetails
Bij een te hoge temperatuur kunnen de volgende gevolgen optreden:
- Verschroeien
- Verstopte sproeiers of afsluiters
- Harde deeltjes in de verbinding
- Oppervlakteverontreiniging
- Instabiele druk
- Ongeplande productiestops
Er bestaat geen universele temperatuur voor de koude aanvoerkanalen die voor elke formulering geldt. Natuurrubber, EPDM, NBR en andere compounds hebben verschillende viscositeiten, aanbrandtijden en uithardingssystemen. De instellingen moeten worden gevalideerd met het daadwerkelijke productiemateriaal.
Het coördineren van de loopband met de machineparameters
De prestaties van de koude motor zijn nauw verbonden met de instellingen van de automatische rubbervormapparatuur.
Belangrijke parameters zijn onder meer:
- Schroeftemperatuur
- Schroefsnelheid
- Shot volume
- Injectiedruk
- Injectiesnelheid
- Looptemperatuur
- Schimmeltemperatuur
- Vultijd
- Verblijfsduur van het complex
- Vulkanisatietijd
Het verhogen van de injectiedruk kan de weerstand van de aanvoerkanalen tijdelijk overwinnen, maar kan ook leiden tot braamvorming of onnodige belasting van de matrijs. Het verhogen van de temperatuur van de aanvoerkanalen kan de materiaalstroom verbeteren, maar overmatige hitte vermindert de kans op aanbranden.
Procesaanpassingen moeten daarom gebaseerd zijn op het volledige vulpatroon in plaats van op één machinewaarde. Handleiding voor het oplossen van problemen bij het spuitgieten van rubber legt uit hoe temperatuur, druk, matrijsontwerp en materiaaleigenschappen bijdragen aan veelvoorkomende defecten.
Veelvoorkomende problemen met rubberen koudloopkanalen
| Probleem | Mogelijke oorzaken | Aanbevolen controles |
|---|---|---|
| Korte foto's | Lage kanaaltemperatuur, te kleine poorten of onvoldoende druk | Controleer de temperatuur, de afmetingen van de injectiepoort en de injectie-instellingen. |
| Voortijdige uitharding | Overmatige hitte of een lange verblijftijd | Controleer de isolatie, de temperatuur van de loopvlakken en eventuele productiestoringen. |
| Ongelijkmatige vulling van de holte | Ongebalanceerde kanalen of poorten | Vergelijk stroomlengtes, kanaalafmetingen en drukverlies. |
| Overmatig flitslicht | Hoge druk, slechte passing van de mal of onvoldoende klemming | Stel het injectieprofiel in en inspecteer de matrijs. |
| Verstopte spuitmond | Verbrande substantie of verontreiniging | Controleer de thermische stabiliteit, de staat van de sproeier en de materiaalverwerking. |
| Instabiel onderdeelgewicht | Variatie in de toevoer of een inconsistente temperatuur van de loopband | Controleer de plasticering, de spuitcontrole en de thermische balans. |
| Brandvlekken | Ingesloten lucht of te hoge injectiesnelheid | Controleer de ontluchtingsopeningen en verlaag de snelheid tegen het einde van het vullen. |
Koudlooplager versus conventioneel rubberen looplager
| Vergelijking | Rubberen koudloper | Conventioneel uitgeharde hardloper |
| Materiaal in de loper | Is nog niet genezen. | Vulkaniseert met het product. |
| Runner afval | Lager bij correcte controle | Hoger |
| Temperatuurregeling | Meer veeleisend | Eenvoudiger |
| Initiële gereedschapskosten | Over het algemeen hoger | Over het algemeen lager |
| Verwijdering van de secundaire loper | Verminderd | Meestal vereist |
| Automatiseringspotentieel | Hoog | Matig |
| Productie met meerdere holtes | Sterk wanneer correct in balans | Hangt af van het ontwerp van de loper. |
| Procesinstelling | Vereist nauwe coördinatie tussen machine en matrijs. | Minder complex |
De koudkanaaltechnologie is vooral aantrekkelijk wanneer materiaalbesparing en productie-efficiëntie de extra complexiteit van de matrijs rechtvaardigen. Voor kleine volumes of eenvoudige producten blijft een conventioneel kanaal wellicht de meest economische keuze.
Informatie die nodig is voordat het systeem ontworpen wordt.
Bij de keuze van een koudkanaalsysteem moet worden gekeken naar daadwerkelijke productiegegevens in plaats van naar een standaard plaatafmeting.
Nuttige informatie omvat:
- Rubbersoort en samenstelling
- Viscositeit en uithardingsgegevens
- Verhittingstijd
- Producttekening
- Onderdeelgewicht
- Aantal gaatjes
- Beperkingen voor hardlopers en toegangspoorten
- Afmetingen van de mal
- Jaarlijks productievolume
- Kwaliteits- en flitsvereisten
- Beschikbare injectiedruk
- Automatiseringsvereisten
Door deze details te delen, kunnen de machine, de mal en het proces gezamenlijk worden geëvalueerd.
TASU combineert cold runner-technologie met FIFO-toevoer, mobiele injectie en matrijsstructuuroptimalisatie in zijn Oplossingen voor rubberspuitgieten.
Veelgestelde vragen
Zijn rubberen koudkanaalsystemen geschikt voor alle rubbersamenstellingen?
Niet per se. De viscositeit van het mengsel, het uithardingsgedrag, de bescherming tegen verbranding en de temperatuurgevoeligheid moeten worden geëvalueerd voordat de runner wordt ontworpen.
Hoeveel materiaal kan een cold runner besparen?
De besparingen zijn afhankelijk van het gewicht van de conventioneel uitgeharde aanvoerbuis, het aantal holtes, het productievolume en de prijs van het compound. Voor de berekeningen moeten de daadwerkelijke matrijs- en productiegegevens van de klant worden gebruikt.
Waarom hardt rubber uit in het koude kanaal?
Voortijdige uitharding wordt meestal veroorzaakt door een te hoge temperatuur in de aanvoerkanalen, slechte isolatie, plaatselijke hotspots, een te lange verblijftijd of productiestops.
Kunnen koudkanaalsystemen worden gebruikt met rubberen mallen met meerdere holtes?
Ja. Productie met meerdere caviteiten is een van de sterkste toepassingen voor koudkanaaltechnologie, mits de kanaaltjes en poorten correct zijn uitgebalanceerd.
Zorgt een koudsmeltproces voor een volledige eliminatie van rubberafval?
Nee. Flashmateriaal, poorten, opstartmateriaal, reinigingsmateriaal en afgekeurde onderdelen kunnen nog steeds afval genereren.
Welke informatie heeft een machinefabrikant nodig?
Om een geschikte configuratie aan te bevelen, zijn doorgaans samenstellingsgegevens, producttekeningen, spuitgewicht, matrijsafmetingen, aantal holtes, productiedoel en het vereiste automatiseringsniveau nodig.
Conclusie
Rubberen koudkanaalsystemen kunnen de hoeveelheid uitgehard materiaal in het kanaal verminderen, de matrijsbalans verbeteren en een meer geautomatiseerde productie mogelijk maken. Deze voordelen zijn afhankelijk van een nauwkeurige controle van de kanaalgeometrie, de positie van de poort, de isolatie, de temperatuur en de injectieparameters.
Door het koudekanaal, de matrijs en de machine als één productiesysteem te beschouwen, worden betrouwbaardere resultaten behaald dan wanneer elk onderdeel afzonderlijk wordt geoptimaliseerd.
TASU ontwikkelt rubber spuitgietmachines Voor rubberproducten, schoenonderdelen, auto-onderdelen en andere industriële toepassingen. Om een koudkanaalconfiguratie te evalueren die geschikt is voor uw rubbermengsel en productiedoelstelling, neem contact op met TASU.
