


تحافظ تقنية القنوات الباردة المطاطية على المركب داخل القناة ضمن نطاق درجة حرارة مضبوطة أثناء عملية الفلكنة للمادة في تجاويف القالب الساخنة. ومن خلال منع المطاط المتبقي في القناة من التصلب بعد كل دورة، يُمكن للنظام تقليل هدر المواد، وتبسيط مناولة الأجزاء، ودعم إنتاج أكثر اتساقًا متعدد التجاويف.
يتطلب تحقيق هذه الفوائد أكثر من مجرد إضافة لوحة قناة باردة إلى القالب. يجب أن تتضافر هندسة القناة، وموقع البوابة، والعزل الحراري، وسلوك المركب، ومعايير الماكينة. قد يؤدي ضعف التوازن الحراري أو استخدام قناة ذات حجم غير مناسب إلى حقن غير كافٍ، أو تصلب مبكر، أو انسداد الفوهات، أو عدم انتظام ملء التجويف.
للمصنعين الذين يستخدمون تقنية حديثة ماكينة قولبة حقن المطاط, لذلك، ينبغي التعامل مع قناة التبريد كجزء من عملية التشكيل الكاملة - وليس كمكون قالب معزول.
ما هو نظام العداء البارد المطاطي؟
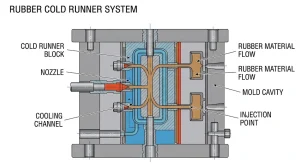
تقوم أنظمة القنوات الباردة المطاطية بنقل المركب الملدن من وحدة الحقن إلى تجويف واحد أو أكثر من تجاويف القالب دون معالجة المادة المتبقية داخل القناة.
تشمل المكونات الشائعة ما يلي:
- صفيحة تبريد
- القناة الرئيسية والقنوات الفرعية
- فوهات الحقن
- البوابات
- قنوات التحكم في درجة الحرارة
- لوح عازل حراري
- مجسات درجة الحرارة
- تجاويف العفن المُسخّنة
أثناء عملية الإنتاج، تبقى صفيحة المجرى أبرد من تجاويف القالب. ويبقى المطاط داخل المجرى قابلاً للمعالجة، بينما تتلقى المادة داخل التجاويف الحرارة والضغط اللازمين لعملية الفلكنة.
يختلف مبدأ التشغيل هذا عن نظام المجرى البارد المستخدم في قولبة حقن اللدائن الحرارية. ففي حين تبرد قنوات البلاستيك وتتصلب عادةً قبل إزالتها مع القطعة المصبوبة، يبقى المركب داخل المجرى البارد غير متصلب، مما يسمح له بالاستمرار في دورة الإنتاج التالية.
كيف تعمل عملية العداء البارد المطاطي
يتبع إنتاج العُقَد الباردة عمومًا هذا التسلسل:
- يدخل مركب المطاط المُجهز إلى نظام التغذية والتلدين.
- تُطبّق حركة البرغي حرارة وقصًا مضبوطين، مما ينتج عنه مركب متجانس وسهل التدفق.
- يُغلق القالب ويصل إلى درجة حرارة الفلكنة المطلوبة.
- يتم حقن المطاط الملدن في كتلة القناة الباردة.
- تقوم القنوات المتوازنة بتوزيع المركب على كل تجويف من تجاويف القالب.
- يتصلب المطاط الموجود داخل التجاويف الساخنة تحت الضغط.
- يُفتح القالب وتُخرج المنتجات النهائية.
- تُستخدم المواد غير المعالجة المتبقية في قناة التبريد خلال الدورة التالية.
يُعدّ استقرار التغذية والتشكيل أمرًا بالغ الأهمية في بداية هذه العملية. ويمكن أن تؤدي درجة حرارة البرغي المفرطة أو مدة بقاء المادة فيه إلى تقليل الأمان من الاحتراق قبل وصول المركب إلى قناة التغذية.
إن عملية قولبة حقن المطاط الكاملة يشمل ذلك أيضًا تحضير المواد، والحقن، والفلكنة، وفتح القالب، والتشطيب بعد التشكيل.
لماذا يُستخدم نظام التغذية الباردة في قولبة حقن المطاط؟
تقليل نفايات العدائين
قد تعمل أنظمة الصب التقليدية على معالجة المطاط المتبقي بين وحدة الحقن وتجاويف القالب. وبمجرد اكتمال عملية الفلكنة، يجب عادةً إزالة هذه المادة والتخلص منها أو معالجتها بشكل منفصل.
تحافظ تقنية القنوات الباردة على المادة غير معالجة، مما يسمح لها بالبقاء في نظام التغذية للحقنة التالية. وتعتمد الوفورات المحتملة على حجم القنوات، وعدد التجاويف، وسعر المركب، ووزن القطعة، والإنتاج السنوي.
بالنسبة للقوالب ذات التجويف العالي التي تستخدم مركبات مطاطية باهظة الثمن، فإن تقليل نفايات القوالب المعالجة يمكن أن يحقق وفورات طويلة الأجل ذات مغزى.
حشو أكثر اتساقًا متعدد التجاويف
توفر قنوات التغذية المتوازنة أطوال تدفق متساوية وفقدان ضغط متماثل لكل تجويف. وهذا يساعد في الحفاظ على اتساق التعبئة ووزن القطعة وظروف الفلكنة.
عندما يكون نظام الحقن غير متوازن، قد تمتلئ التجاويف الأقرب إلى نقطة الحقن قبل التجاويف البعيدة. وقد يؤدي هذا التباين إلى ظهور لمعان زائد في منطقة ما، وعدم اكتمال التعبئة في منطقة أخرى.
معالجة ثانوية أقل
غالباً ما تتطلب قنوات الصب المعالجة فصلاً يدوياً، وتقليماً، وتخلصاً. إن إبقاء مركب قنوات الصب غير معالج يقلل من هذه العمليات ويدعم سير عمل إنتاج أنظف.
إمكانات أتمتة أكبر
يمكن دمج أنظمة القنوات الباردة مع التغذية الآلية، والحقن المتنقل، وتحريك القوالب، والتحكم في الفراغ، وفك القوالب الآلي. وهذا ما يجعل هذه التقنية مناسبة للتصنيع بكميات كبيرة والإنتاج متعدد المحطات.
تحسين التحكم في تاريخ المركبات
تتأثر جودة المطاط بالوقت ودرجة الحرارة. ويساهم الحفاظ على بيئة مستقرة للمطاط في تقليل التعرض الحراري غير الضروري، ويساعد على ضمان اتساق التسديدات المتتالية.
العوامل الرئيسية لتصميم قوالب نظام التزويد البارد
تصميم متوازن للعدائين
ينبغي أن يستقبل كل تجويف مطاطًا في ظل ظروف تدفق متماثلة. يؤثر طول المجرى وقطر القناة وموضع الفرع وحجم البوابة على فقدان الضغط.
يصبح التوازن بالغ الأهمية عند إنتاج أجزاء متعددة في دورة واحدة. ولا يمكن لزيادة ضغط الماكينة أن تعوض بشكل كامل عن عدم توازن نظام التغذية.
قطر العداء
يجب أن تكون القنوات كبيرة بما يكفي لحمل الكمية المطلوبة دون فقدان مفرط للضغط، ولكنها صغيرة بما يكفي لتجنب حجم المركب غير الضروري ووقت الإقامة.
قد تؤدي القنوات ذات الحجم الكبير إلى ما يلي:
- قم بزيادة كمية المركب الموجود في العداء
- تمديد مدة الإقامة
- اجعل التحكم في درجة الحرارة أكثر صعوبة
- زيادة الحجم الإجمالي للنظام وتكلفته
قد تؤدي القنوات ذات الحجم الصغير إلى ما يلي:
- ارفع ضغط الحقن
- زيادة حرارة القص
- تقييد تدفق المواد
- تسبب الطلقات القصيرة
- خلق تباين من تجويف إلى آخر
ينبغي اختيار أبعاد قناة الحقن وفقًا للزوجة المركبة، ومسافة التدفق، وعدد التجاويف، وحجم الحقن، وضغط الحقن المتاح.
حجم البوابة وموقعها
يتحكم تصميم البوابة في مكان دخول المطاط إلى تجويف القالب وكيفية تطور جبهة التدفق.
قد يؤدي وضع البوابات بشكل غير صحيح إلى حبس الهواء في نهاية عملية التعبئة أو إجبار جبهات التدفق المنفصلة على الالتقاء في المناطق الحرجة. كما أن البوابات الصغيرة جدًا قد تتسبب في فقدان مفرط للضغط وقوى قص، بينما قد تزيد البوابات الكبيرة جدًا من متطلبات التشطيب.
يمكن أن يساعد اختبار الحقن المصغر وتحليل تدفق القالب في تحديد مواضع البوابات المناسبة قبل بدء الإنتاج الكامل.
العزل الحراري
نظراً لأن لوحة الصب الباردة تعمل بجوار قالب ساخن، فإن انتقال الحرارة غير المنضبط يمثل خطراً كبيراً على العملية.
يساعد العزل الفعال على:
- حافظ على درجة حرارة ثابتة للعداء
- حماية المركب من التصلب المبكر
- تقليل التداخل الحراري الناتج عن العفن
- تحسين ثبات درجة الحرارة بين الدورات
ينبغي اختيار سمك العزل ومادته وفقًا لهيكل القالب وتصميم لوحة التزحلق ودرجة حرارة التشغيل.
تخطيط قنوات درجة الحرارة
يُعدّ توحيد درجة الحرارة عبر كتلة المجرى البارد أكثر أهمية من قراءة واحدة من وحدة التحكم. ويؤثر كل من موضع القناة، وتدفق سائل التبريد، وموقع المستشعر، وتصميم الفوهة على درجة حرارة المركب الفعلية.
يمكن أن تؤدي النقاط الساخنة الموضعية إلى بدء عملية المعالجة، بينما يمكن أن تؤدي المناطق الباردة إلى زيادة اللزوجة وتقييد تدفق المواد.
التحكم في درجة حرارة قناة التبريد
يجب أن تحافظ نافذة المعالجة على نعومة المطاط بما يكفي للحقن دون أن تجعله يقترب من الفلكنة المبكرة.
عندما تكون درجة حرارة قناة التغذية منخفضة للغاية، قد يواجه الإنتاج ما يلي:
- ضغط حقن عالي
- بطيء الامتلاء
- لقطات قصيرة
- تجاويف غير متوازنة
- أوزان الأجزاء غير المنتظمة
- تفاصيل سطحية غير مكتملة
عندما تكون درجة الحرارة مرتفعة للغاية، تشمل النتائج المحتملة ما يلي:
- حرق
- انسداد الفوهات أو البوابات
- جزيئات صلبة في المركب
- تلوث الأسطح
- ضغط غير مستقر
- توقفات غير مخطط لها في الإنتاج
لا توجد درجة حرارة تبريد موحدة تنطبق على جميع التركيبات. فالمطاط الطبيعي، ومطاط الإيثيلين بروبيلين ديين مونومر (EPDM)، ومطاط النتريل بوتادين (NBR)، وغيرها من المركبات، لها لزوجة مختلفة، وأوقات تسخين مختلفة، وأنظمة معالجة مختلفة. لذا، يجب التحقق من صحة الإعدادات باستخدام مادة الإنتاج الفعلية.
تنسيق العداء مع معلمات الآلة
يرتبط أداء نظام التبريد ارتباطًا وثيقًا بإعدادات معدات التشكيل المطاطي الأوتوماتيكية.
تشمل المعايير المهمة ما يلي:
- درجة حرارة البرغي
- سرعة فائقة
- حجم التسديدة
- ضغط الحقن
- سرعة الحقن
- درجة حرارة العداء
- درجة حرارة القالب
- وقت التعبئة
- زمن بقاء المركب
- وقت الفلكنة
قد يؤدي رفع ضغط الحقن إلى التغلب مؤقتًا على مقاومة مجرى الحقن، ولكنه قد يتسبب أيضًا في حدوث وميض أو زيادة غير ضرورية في حمل القالب. كما أن رفع درجة حرارة مجرى الحقن قد يحسن تدفق المادة، إلا أن الحرارة الزائدة تقلل من سلامة عملية الحرق.
لذا، ينبغي أن تستند تعديلات العملية إلى نمط التعبئة الكامل بدلاً من قيمة واحدة للآلة. دليل استكشاف الأخطاء وإصلاحها في قولبة حقن المطاط يشرح كيف تساهم درجة الحرارة والضغط وتصميم القالب وحالة المواد في العيوب الشائعة.
مشاكل شائعة في نظام التبريد المطاطي
| المشكلة | الأسباب المحتملة | الفحوصات الموصى بها |
|---|---|---|
| لقطات قصيرة | انخفاض درجة حرارة مجرى الماء، أو صغر حجم البوابات، أو عدم كفاية الضغط | راجع درجة الحرارة وأبعاد البوابة وإعدادات الحقن |
| المعالجة المبكرة | الحرارة الزائدة أو مدة الإقامة الطويلة | فحص العزل، ودرجة حرارة قنوات التوزيع، وانقطاعات الإنتاج. |
| حشو غير متساوٍ للتجويف | قنوات أو بوابات غير متوازنة | قارن بين أطوال التدفق وأحجام القنوات وفقدان الضغط |
| وميض مفرط | الضغط العالي، أو عدم ملاءمة القالب، أو عدم كفاية التثبيت | اضبط ملف الحقن وافحص القالب |
| فوهة مسدودة | مركب محترق أو ملوث | تحقق من الثبات الحراري، وحالة الفوهة، ومناولة المواد. |
| وزن الجزء غير المستقر | تباين التغذية أو عدم ثبات درجة حرارة العداء | مراجعة التلدين، والتحكم في الطلقات، والتوازن الحراري |
| علامات الحروق | الهواء المحتبس أو سرعة الحقن المفرطة | افحص فتحات التهوية وخفف السرعة قرب نهاية عملية التعبئة |
نظام العدّاء البارد مقابل نظام العدّاء المطاطي التقليدي
| مقارنة | عداء مطاطي بارد | عداء معالج تقليدي |
| المادة الموجودة داخل العداء | لا يزال دون علاج | يتم تصلبها بالمنتج |
| نفايات العدائين | أقل عند التحكم فيها بشكل صحيح | أعلى |
| التحكم في درجة الحرارة | أكثر تطلباً | أبسط |
| تكلفة الأدوات الأولية | أعلى بشكل عام | أقل عموماً |
| إزالة العداء الثانوي | مخفض | مطلوب عادة |
| إمكانات الأتمتة | عالية | معتدل |
| إنتاج متعدد التجاويف | قوي عند توازنه بشكل صحيح | يعتمد ذلك على تصميم العداء |
| إعداد العملية | يتطلب ذلك تنسيقًا دقيقًا بين الآلة والقالب | أقل تعقيدًا |
تُعدّ تقنية القنوات الباردة الخيار الأمثل عندما تبرر وفورات المواد وكفاءة الإنتاج تعقيد القالب الإضافي. أما بالنسبة للمنتجات ذات الكميات المنخفضة أو البسيطة، فقد تظل القنوات التقليدية الخيار الأكثر اقتصادية.
المعلومات المطلوبة قبل تصميم النظام
ينبغي أن يبدأ اختيار نظام التغذية الباردة ببيانات الإنتاج الفعلية بدلاً من حجم اللوحة القياسي.
تتضمن المعلومات المفيدة ما يلي:
- نوع المطاط وتركيبة المركب
- بيانات اللزوجة والتصلب
- وقت الاحتراق
- رسم المنتج
- وزن جزئي
- عدد التجاويف
- قيود العدّاء والبوابة
- أبعاد القالب
- كتاب الإنتاج السنوي
- متطلبات الجودة والسرعة
- ضغط الحقن المتاح
- متطلبات الأتمتة
تتيح مشاركة هذه التفاصيل تقييم الآلة والقالب والعملية معًا.
تجمع TASU بين تقنية القنوات الباردة والتغذية بنظام FIFO والحقن المتنقل وتحسين بنية القالب في حلول قولبة حقن المطاط.
الأسئلة الشائعة
هل أنظمة القنوات الباردة المطاطية مناسبة لكل أنواع المركبات؟
ليس بالضرورة. يجب تقييم لزوجة المركب، وسلوك المعالجة، والسلامة من الاحتراق، والحساسية لدرجة الحرارة قبل تصميم نظام التزحلق.
ما مقدار المواد التي يمكن توفيرها باستخدام نظام التزويد البارد؟
تعتمد الوفورات على وزن القالب المعالج التقليدي، وعدد التجاويف، وحجم الإنتاج، وسعر المركب. يجب أن تستخدم الحسابات بيانات القالب والإنتاج الفعلية للعميل.
لماذا يتصلب المطاط داخل قناة التبريد؟
عادة ما ينتج التصلب المبكر عن ارتفاع درجة حرارة القناة، أو ضعف العزل، أو وجود بقع ساخنة محلية، أو طول فترة الإقامة، أو انقطاعات الإنتاج.
هل يمكن استخدام قنوات التبريد مع قوالب المطاط متعددة التجاويف؟
نعم. يعد الإنتاج متعدد التجاويف أحد أقوى تطبيقات تقنية القنوات الباردة، شريطة أن تكون قنوات وبوابات التغذية متوازنة بشكل صحيح.
هل يؤدي نظام التبريد البارد إلى التخلص من جميع نفايات المطاط؟
لا. قد تستمر مواد الفلاش والبوابات ومواد بدء التشغيل ومواد التنظيف والأجزاء المرفوضة في توليد النفايات.
ما المعلومات التي يحتاجها مصنع الآلات؟
عادةً ما تكون البيانات المركبة ورسومات المنتج ووزن الحقن وأبعاد القالب وعدد التجاويف وهدف الإنتاج ومستوى الأتمتة المطلوب ضرورية للتوصية بتكوين مناسب.
الخاتمة
تساهم أنظمة القنوات الباردة المطاطية في تقليل هدر القنوات المعالجة، وتحسين توازن التجويف، ودعم الإنتاج الآلي بشكل أكبر. وتعتمد هذه المزايا على التحكم الدقيق في هندسة القنوات، وموضع البوابة، والعزل، ودرجة الحرارة، ومعايير الحقن.
إن التعامل مع نظام التغذية الباردة والقالب والآلة كنظام إنتاج واحد يوفر نتائج أكثر موثوقية من تحسين كل مكون على حدة.
تطوّر TASU ماكينات قولبة حقن المطاط لمنتجات المطاط، ومكونات الأحذية، وقطع غيار السيارات، وغيرها من التطبيقات الصناعية. لتقييم تصميم نظام التبريد لمركبك وهدف الإنتاج الخاص بك،, اتصل بـ TASU.
