


Att välja en gummigjutningsmaskin är sällan bara en fråga om maskinens storlek eller pris. Den bättre frågan är vilken typ av gummidel du behöver tillverka, hur ofta du behöver tillverka den och hur mycket variation din kund accepterar.
För gummisulor, tätningar, packningar, bildelar och industriella gummikomponenter har maskinen en direkt effekt på cykeltid, avgjutning, arbetskostnad, härdningsstabilitet och kassationsgrad. En press som ser billig ut i offertfasen kan bli dyr om den kräver för mycket manuell hantering eller inte kan hålla stabila gjutningsförhållanden.
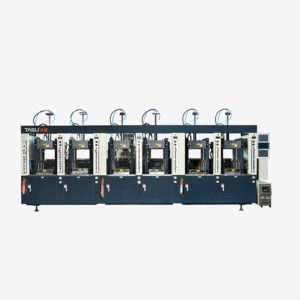
Den här guiden jämför formsprutning, kompressionsgjutning och transfergjutning i praktiken, så att köpare kan begränsa sig till rätt utrustning innan de pratar med en leverantör. För fabriker som behöver repeterbar produktion och starkare processkontroll, TASU:s formsprutningsmaskin för gummi räckvidd är en stark utgångspunkt.
Vad gör en gummigjutningsmaskin?
Gummiformningsmaskiner formar ohärdad gummiblandning inuti en uppvärmd form. Under cykeln applicerar maskinen tryck och värme så att gummit fyller hålrummet, vulkaniseras och bildar den färdiga delen.
Ordet “moulding” (gjutning) är vanligt i Storbritannien, Europa, Indien och många marknader i Samväldet. “Molding” är den amerikanska stavningen. Vid internationell B2B-sökning spelar båda termerna roll: en köpare kan söka efter gjutmaskin för gummi, gjutmaskin för gummi, formsprutningsmaskin för gummi eller formsprutningsmaskin för gummi och förvänta dig liknande resultat från utrustningen.
Typiska produkter inkluderar:
- Gummikomponenter och yttersulor i skodon
- O-ringar, tätningar och packningar
- Bildelar i gummi
- Elektriska isoleringsdelar
- Gummiplattor, rullar och hjul
- Gummibundna metalldelar
- Specialgjutna gummiprodukter
De tre huvudsakliga maskintyperna
De flesta gummigjutningsprojekt faller inom en av tre utrustningsgrupper: injektion, kompression eller överföring. Ingen av dem är automatiskt bäst. Var och en löser ett annat produktionsproblem.
Gummi formsprutningsmaskin
Vid formsprutning av gummi används en formsprutningsenhet för att trycka in gummiblandning i en sluten, uppvärmd form. Eftersom materialet levereras under kontrollerat tryck är processen väl lämpad för upprepad produktion och produkter som behöver jämn fyllning.
Fabriker väljer ofta formsprutningsmaskiner för gummi för:
- Gummisulor och skodelar
- Tätningar och packningar för fordon
- Flerhåliga gummiprodukter
- Gummibundna metalldelar
- Elektriska och isolerande komponenter
- Industridelar i medelstora till höga volymer
Den största fördelen är processkontroll. Injektionstryck, sprutvolym, formtemperatur och härdningstid kan hanteras mer konsekvent än i många manuella komprimeringsprocesser. Det innebär vanligtvis färre operatörsberoende resultat och bättre daglig produktion.
Detta alternativ är vanligtvis meningsfullt när produktionsvolymen är stabil, arbetskraftskostnaden är viktig eller produkten har kvalitetskrav som inte kan bero på handladdade förformar.
Gummi kompressionsgjutningsmaskin
Kompressionsgjutning är den traditionella metoden för många gummidelar. Operatören placerar en uppmätt gummipreform i formen, sedan stänger maskinen och härdar materialet under värme och tryck.
Denna metod har fortfarande en plats, särskilt när:
- Delformen är enkel
- Produkten är tjock eller tung
- Produktionsvolymen är blygsam
- Budgeten är begränsad
- Enkelhet i verktygsframställningen är viktigare än cykelhastighet
Avvägningen är manuell variation. Förformens vikt, placering, formbelastning och trimning kan påverka den färdiga detaljen. För vissa produkter är det acceptabelt. För tätningar med snäva toleranser eller högvolymproduktion kan det bli en flaskhals.
Gummiöverföringsgjutningsmaskin
Transfergjutning sker mellan kompressions- och formsprutning. Gummi laddas i en överföringskammare och trycks sedan genom löpare in i formhåligheten.
Denna process kan vara användbar för insatsgjutning, elektriska gummidelar och vissa tätningsprodukter där kontrollerat flöde behövs, men en fullständig formsprutningsuppställning är kanske inte den föredragna vägen.
Jämfört med formpressning ger transfergjutning vanligtvis ett bättre materialflöde. Jämfört med formsprutning kan det fortfarande innebära mer manuell förberedelse och olika verktygsval.
Injektion vs. kompression vs. transfergjutning
| Faktor | Formsprutning | Pressgjutning | Transfergjutning |
|---|---|---|---|
| Bäst för | Upprepad produktion och komplexa delar | Enkla, tjocka eller mindre volymdelar | Insatser och delar med kontrollerat flöde |
| Efterfrågan på arbetskraft | Lägre med automatisering | Högre | Medium |
| Cykelkonsekvens | Stark | Mer operatörsberoende | Bättre än kompression |
| Verktygskostnad | Vanligtvis högre | Vanligtvis lägre | Medium |
| Materialfyllning | Kontrollerad injektion | Kompression från preform | Överfört via löpare |
| Vanliga produkter | Sulor, tätningar, bildelar, industrigummi | Kuddar, block, enkla delar | Insatser, elektriska delar, tätningar |
För många moderna gummifabriker blir formsprutning attraktivt när ordervolym, kvalitetsförväntningar och arbetskraftskostnader stiger. Formsprutning är fortfarande användbart när detaljen är enkel och investeringsmålet är konservativt.
Hur man väljer rätt gummigjutningsmaskin
Börja med produkten, inte maskinkatalogen.
En leverantör bör be om produktritning, gummimaterial, detaljvikt, formstorlek, hålrumsnummer, toleranskrav och förväntad daglig produktion. Utan dessa uppgifter är alla maskinrekommendationer mestadels gissningar.
Viktiga urvalspunkter inkluderar:
- Klämkraft för den projicerade formytan
- Injektionsvolym eller preformkapacitet
- Formöppningsslag och plattstorlek
- Uppvärmningsnoggrannhet och härdningsstabilitet
- Hydraulsystemets tillförlitlighet
- Automatiseringsnivå
- Operatörens arbetsflöde
- Reservdelar och eftermarknadssupport
- Erfarenhet av liknande gummiprodukter
Om projektet omfattar stora volymer av gummisulor, tätningar, packningar eller bilkomponenter bör formsprutning utvärderas noggrant eftersom den långsiktiga kostnaden per del kan vara lägre än med en billigare press.
När formsprutning vanligtvis är det bättre valet
Formsprutning av gummi är ofta det bästa alternativet när fabriken behöver:
- Stabil delvikt
- Lägre blixt och trimningsarbete
- Bättre fyllning av komplexa hålrum
- Produktion med flera kaviteter
- Manuell nedre manövrering
- Repeterbara processinställningar
- Snabbare cykelplanering
- Skalbar produktion
Maskininvesteringen kan vara högre, men avkastningen kan komma från minskat kassation, färre operatörer, kortare cykler och mer förutsägbar leverans.
När kompressionsgjutning fortfarande är vettigt
Kompressionsgjutning är inte föråldrad. Det kan vara ett klokt val för delar i mindre volymer, stora enkla produkter, prototypkörningar eller projekt där gjutningsprocessen inte motiverar en högre automatiseringsinvestering.
Nyckeln är ärlighet om produktionsverkligheten. Om operatörerna kan hantera processen och kunden accepterar toleransnivån kan formpressning räcka. Om kvalitetsproblem, blixtnedslag och långsamma cykler börjar tära på marginalerna är det dags att se över formsprutning.
Gjutning vs. gjutning: Varför båda termerna visas
Internationella köpare använder ofta olika stavning beroende på region. I Storbritannien, Europa, Indien och många marknader i Samväldet, gjutmaskin för gummi och formsprutningsmaskin för gummi är vanliga termer. I USA är köpare mer benägna att använda gjutmaskin för gummi och formsprutningsmaskin för gummi.
För tillverkare som säljer globalt pekar båda termerna på samma utrustningskategori. Det viktiga är att matcha maskinen med gummiprodukten, formdesignen och produktionsmålet.
