


La tecnología de canal frío de caucho mantiene el compuesto dentro del canal a una temperatura controlada mientras el material en las cavidades calentadas del molde se vulcaniza. Al evitar que el caucho restante en el canal se cure después de cada ciclo, el sistema puede reducir el desperdicio de material, simplificar la manipulación de las piezas y permitir una producción multicavidad más uniforme.
Para lograr estos beneficios, se requiere más que simplemente añadir una placa de canal frío al molde. La geometría del canal, la ubicación de la compuerta, el aislamiento térmico, el comportamiento del compuesto y los parámetros de la máquina deben funcionar en conjunto. Un equilibrio térmico deficiente o un canal de tamaño incorrecto pueden provocar rápidamente inyecciones incompletas, curado prematuro, obstrucción de las boquillas o llenado irregular de la cavidad.
Para los fabricantes que utilizan un sistema moderno máquina de moldeo por inyección de caucho, Por lo tanto, el canal frío debe tratarse como parte del proceso de moldeo completo, y no como un componente aislado del molde.
¿Qué es un sistema de canal frío de goma?
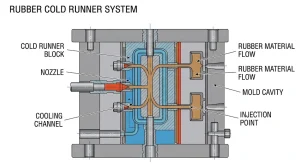
Los sistemas de canal frío de caucho transfieren el compuesto plastificado desde la unidad de inyección a una o más cavidades del molde sin curar el material que permanece dentro del canal.
Los componentes comunes incluyen:
- Placa de canal frío
- Canales principales y secundarios
- Boquillas de inyección
- Puertas
- Canales de control de temperatura
- Placa de aislamiento térmico
- sensores de temperatura
- Cavidades de moldes calentadas
Durante la producción, la placa del canal de alimentación se mantiene más fría que las cavidades del molde. El caucho dentro del canal de alimentación permanece procesable, mientras que el material dentro de las cavidades recibe el calor y la presión necesarios para la vulcanización.
Este principio de funcionamiento difiere del sistema de canal frío utilizado en el moldeo por inyección de termoplásticos. Los canales de plástico normalmente se enfrían y solidifican antes de ser retirados junto con la pieza moldeada. En el moldeo por inyección de caucho, el compuesto dentro del canal frío permanece sin curar, por lo que puede continuar en el siguiente ciclo de producción.
Cómo funciona el proceso de colada fría de caucho
La producción en frío generalmente sigue esta secuencia:
- El compuesto de caucho preparado entra en el sistema de alimentación y plastificación.
- El movimiento del tornillo aplica calor y cizallamiento controlados, produciendo un compuesto uniforme y fluido.
- El molde se cierra y alcanza la temperatura de vulcanización requerida.
- Se inyecta caucho plastificado en el bloque del canal frío.
- Los canales equilibrados distribuyen el compuesto a cada cavidad del molde.
- El caucho que se encuentra dentro de las cavidades calentadas se vulcaniza bajo presión.
- El molde se abre y se retiran los productos terminados.
- El material sin curar que queda en el canal frío se utiliza durante el siguiente ciclo.
Una alimentación y plastificación estables son esenciales al inicio de este proceso. Una temperatura excesiva del husillo o un tiempo de permanencia prolongado pueden reducir la seguridad contra quemaduras antes de que el compuesto llegue al canal de alimentación.
En proceso completo de moldeo por inyección de caucho También incluye la preparación del material, la inyección, la vulcanización, la apertura del molde y el acabado posterior al moldeo.
¿Por qué utilizar un sistema de canal frío para el moldeo por inyección de caucho?
Reducción de los residuos de los corredores
Los sistemas de canales convencionales pueden curar el caucho que queda entre la unidad de inyección y las cavidades del molde. Una vez vulcanizado, este material generalmente debe retirarse y desecharse o procesarse por separado.
La tecnología de canal frío mantiene el material sin curar, lo que permite que permanezca en el sistema de alimentación para la siguiente inyección. El ahorro potencial depende del volumen del canal, el número de cavidades, el precio del compuesto, el peso de la pieza y la producción anual.
En el caso de moldes de gran cavidad que utilizan compuestos de caucho costosos, reducir el desperdicio de agua de colada vulcanizada puede generar ahorros significativos a largo plazo.
Relleno multicavitario más uniforme
Los canales de alimentación equilibrados proporcionan longitudes de flujo y pérdidas de presión similares para cada cavidad. Esto ayuda a mantener un llenado, un peso de la pieza y unas condiciones de vulcanización uniformes.
Cuando el conducto de inyección está desequilibrado, las cavidades más cercanas al punto de inyección pueden llenarse antes que las más alejadas. Esta variación puede producir un rebaba en una zona y un llenado incompleto en otra.
Menor manipulación secundaria
Los bebederos curados suelen requerir separación, recorte y eliminación manual. Mantener el compuesto de bebederos sin curar reduce estas operaciones y favorece un flujo de trabajo de producción más limpio.
Mayor potencial de automatización
Los sistemas de canal frío se pueden integrar con alimentación automática, inyección móvil, movimiento de moldes, control de vacío y desmoldeo automático. Esto hace que la tecnología sea idónea para la fabricación en grandes volúmenes y la producción en múltiples estaciones.
Mejor control del historial de compuestos
La calidad del caucho se ve afectada tanto por el tiempo como por la temperatura. Mantener un entorno estable para el corredor reduce la exposición térmica innecesaria y ayuda a que los disparos consecutivos sean más consistentes.
Factores clave en el diseño de moldes de canal frío
Diseño de corredor equilibrado
Cada cavidad debe recibir caucho en condiciones de flujo comparables. La longitud del canal, el diámetro del conducto, la posición de la ramificación y el tamaño de la compuerta influyen en la pérdida de presión.
El equilibrio cobra especial importancia al producir varias piezas en un mismo ciclo. Aumentar la presión de la máquina no puede compensar por completo un canal de alimentación desequilibrado.
Diámetro del corredor
Los canales deben ser lo suficientemente grandes como para transportar el volumen necesario sin una pérdida de presión excesiva, pero a la vez lo suficientemente pequeños como para evitar un volumen y un tiempo de residencia innecesarios del compuesto.
Los canales de gran tamaño pueden:
- Aumentar la cantidad de compuesto retenido en el corredor
- Ampliar el tiempo de residencia
- Hacer que el control de la temperatura sea más difícil
- Aumentar el tamaño y el costo total del sistema.
Los canales de tamaño insuficiente pueden:
- Aumentar la presión de inyección
- Aumentar el calentamiento por cizallamiento
- Restringir el flujo de materiales
- Provoca tiros cortos
- Crear variación de cavidad a cavidad
Las dimensiones del canal de inyección deben seleccionarse en función de la viscosidad del compuesto, la distancia de flujo, el número de cavidades, el tamaño de la inyección y la presión de inyección disponible.
Tamaño y ubicación de la puerta
El diseño de la compuerta controla por dónde entra el caucho en la cavidad del molde y cómo se desarrolla el frente de flujo.
Una colocación incorrecta puede atrapar aire al final del llenado o provocar que distintos frentes de flujo se encuentren en zonas críticas. Las compuertas demasiado pequeñas pueden generar una pérdida de presión y una cizalladura excesivas, mientras que las compuertas sobredimensionadas pueden aumentar los requisitos de acabado.
Las pruebas de inyección parcial y el análisis del flujo del molde pueden ayudar a identificar las posiciones adecuadas de la compuerta antes de que comience la producción a gran escala.
Aislamiento térmico
Debido a que la placa del canal frío funciona junto a un molde calentado, la transferencia de calor incontrolada representa un riesgo importante para el proceso.
Un buen aislamiento ayuda a:
- Mantenga una temperatura estable en el corredor.
- Proteja el compuesto contra el curado prematuro.
- Reduzca la interferencia térmica del molde.
- Mejorar la consistencia de la temperatura entre ciclos.
El espesor y el material del aislamiento deben seleccionarse en función de la estructura del molde, el diseño de la placa de alimentación y la temperatura de funcionamiento.
Disposición de los canales de temperatura
Una temperatura uniforme en todo el bloque del canal frío es más importante que una sola lectura del controlador. La posición del canal, el flujo de refrigerante, la ubicación del sensor y el diseño de la boquilla influyen en la temperatura real del compuesto.
Los puntos calientes localizados pueden iniciar el curado, mientras que las zonas frías pueden aumentar la viscosidad y restringir el flujo del material.
Control de la temperatura del canal frío
Durante el proceso, el caucho debe mantenerse lo suficientemente blando para la inyección sin que se acerque a la vulcanización prematura.
Cuando la temperatura del corredor es demasiado baja, la producción puede experimentar:
- Alta presión de inyección
- Llenado lento
- tomas cortas
- Cavidades desequilibradas
- Pesos de piezas irregulares
- Detalles de superficie incompletos
Cuando la temperatura es demasiado alta, los posibles resultados incluyen:
- Quemar
- Boquillas o compuertas bloqueadas
- partículas duras en el compuesto
- Contaminación superficial
- Presión inestable
- Paradas de producción no planificadas
No existe una temperatura de canal frío universal que sea aplicable a todas las formulaciones. El caucho natural, el EPDM, el NBR y otros compuestos presentan diferentes viscosidades, tiempos de pre-vulcanización y sistemas de curado. Los parámetros deben validarse con el material de producción real.
Coordinación del eje con los parámetros de la máquina
El rendimiento del corredor frío está estrechamente relacionado con la configuración del equipo automático de moldeo de caucho.
Los parámetros importantes incluyen:
- Temperatura del tornillo
- Velocidad del tornillo
- Volumen de disparos
- Presión de inyección
- Velocidad de inyección
- Temperatura del corredor
- Temperatura del molde
- Tiempo de llenado
- Tiempo de residencia del compuesto
- Tiempo de vulcanización
Aumentar la presión de inyección puede superar temporalmente la resistencia del canal de alimentación, pero también puede generar rebabas o una carga innecesaria en el molde. Elevar la temperatura del canal de alimentación puede mejorar el flujo del material, pero el calor excesivo reduce la seguridad contra quemaduras.
Por lo tanto, los ajustes del proceso deben basarse en el patrón de llenado completo en lugar de en un solo valor de la máquina. Guía de solución de problemas para el moldeo por inyección de caucho Explica cómo la temperatura, la presión, el diseño del molde y el estado del material contribuyen a los defectos comunes.
Problemas comunes en los rodillos de goma fríos
| Problema | Posibles causas | Comprobaciones recomendadas |
|---|---|---|
| tomas cortas | Baja temperatura del canal, compuertas pequeñas o presión insuficiente | Revise la temperatura, las dimensiones de la compuerta y los ajustes de inyección. |
| Curación prematura | Calor excesivo o tiempo de residencia prolongado | Inspeccione el aislamiento, la temperatura del rodillo y las interrupciones de la producción. |
| Relleno irregular de la cavidad | Canales o compuertas desequilibrados | Compare las longitudes de flujo, los tamaños de los canales y la pérdida de presión. |
| destello excesivo | Alta presión, mal ajuste del molde o sujeción inadecuada. | Ajuste el perfil de inyección e inspeccione el molde. |
| Boquilla bloqueada | Compuesto chamuscado o contaminación | Compruebe la estabilidad térmica, el estado de la boquilla y la manipulación del material. |
| Peso de la pieza inestable | Variación en la alimentación o temperatura inconsistente del corredor | Revisión de la plastificación, el control de inyección y el equilibrio térmico. |
| marcas de quemaduras | Aire atrapado o velocidad de inyección excesiva | Inspeccione las rejillas de ventilación y reduzca la velocidad cerca del final del llenado. |
Sistema de alimentación en frío frente a sistema de alimentación de caucho convencional.
| Comparación | Corredor frío de goma | Corredera curada convencional |
| Material interior del corredor | Permanece sin curar | Se vulcaniza con el producto |
| Residuos del corredor | Menor cuando está debidamente controlado | Más alto |
| Control de temperatura | Más exigente | Más sencillo |
| Costo inicial de las herramientas | Generalmente más alto | Generalmente más bajo |
| Extracción del corredor secundario | Reducido | Generalmente requerido |
| Potencial de automatización | Alta | Moderado |
| Producción multicavidad | Fuerte cuando está correctamente equilibrado | Depende del diseño del corredor. |
| Configuración del proceso | Requiere una estrecha coordinación entre la máquina y el molde. | Menos complejo |
La tecnología de canal frío resulta más atractiva cuando el ahorro de material y la eficiencia de producción justifican la mayor complejidad del molde. Para productos sencillos o de bajo volumen, un canal convencional puede seguir siendo la opción más económica.
Información necesaria antes de diseñar el sistema.
La selección del sistema de colada fría debe comenzar con datos de producción reales, en lugar de un tamaño de placa estándar.
La información útil incluye:
- Tipo de caucho y formulación del compuesto
- Datos de viscosidad y curado
- Tiempo abrasador
- Dibujo del producto
- Peso de la pieza
- Número de cavidades
- Restricciones para corredores y puertas
- Dimensiones del molde
- Volumen de producción anual
- Requisitos de calidad y flash
- Presión de inyección disponible
- Requisitos de automatización
Compartir estos detalles permite evaluar conjuntamente la máquina, el molde y el proceso.
TASU combina la tecnología de canal frío con la alimentación FIFO, la inyección móvil y la optimización de la estructura del molde en su soluciones de moldeo por inyección de caucho.
Preguntas frecuentes
¿Son los sistemas de canal frío de caucho adecuados para todos los compuestos?
No necesariamente. La viscosidad del compuesto, el comportamiento de curado, la seguridad contra quemaduras y la sensibilidad a la temperatura deben evaluarse antes de diseñar el canal de alimentación.
¿Cuánto material puede ahorrar un corredor en frío?
El ahorro depende del peso del bebedero curado convencional, el número de cavidades, el volumen de producción y el precio del compuesto. Los cálculos deben basarse en los datos reales del molde y la producción del cliente.
¿Por qué se cura el caucho dentro del canal frío?
El curado prematuro suele ser consecuencia de una temperatura excesiva del canal de alimentación, un aislamiento deficiente, puntos calientes localizados, un tiempo de residencia prolongado o interrupciones en la producción.
¿Se pueden utilizar sistemas de colada fría con moldes de caucho multicavidad?
Sí. La producción multicavidad es una de las aplicaciones más sólidas para la tecnología de canal frío, siempre que los canales y las compuertas del canal estén correctamente equilibrados.
¿Elimina por completo el desperdicio de caucho un sistema de alimentación en frío?
No. El flash, las compuertas, el material de arranque, el material de purga y las piezas rechazadas aún pueden generar residuos.
¿Qué información necesita un fabricante de maquinaria?
Por lo general, para recomendar una configuración adecuada se necesitan datos sobre el compuesto, planos del producto, peso de la inyección, dimensiones del molde, número de cavidades, objetivo de producción y nivel de automatización requerido.
Conclusión
Los sistemas de canal frío de caucho pueden reducir el desperdicio de material vulcanizado, mejorar el equilibrio de la cavidad y favorecer una producción más automatizada. Estos beneficios dependen de un control preciso de la geometría del canal, la posición de la compuerta, el aislamiento, la temperatura y los parámetros de inyección.
Tratar el sistema de colada fría, el molde y la máquina como un único sistema de producción proporciona resultados más fiables que optimizar cada componente por separado.
TASU desarrolla máquinas de inyección de caucho para productos de caucho, componentes de calzado, piezas de automóviles y otras aplicaciones industriales. Para evaluar una configuración de canal frío para su compuesto y objetivo de producción, Contacta con TASU.
