


La pressione e la velocità nello stampaggio a iniezione della gomma determinano il modo in cui la mescola plastificata si muove attraverso l'ugello, il canale di alimentazione, il punto di iniezione e la cavità dello stampo. Entrambi i parametri influenzano direttamente il tempo di riempimento, il flusso del materiale, l'eliminazione dell'aria, la qualità della superficie e la consistenza dimensionale.
Una pressione insufficiente può lasciare lo stampo parzialmente riempito, mentre una pressione eccessiva può provocare bave, distacco dello stampo o un carico eccessivo sull'attrezzatura. Anche la velocità di iniezione crea un equilibrio simile: un riempimento lento può causare una polimerizzazione prematura, ma una velocità eccessiva può intrappolare aria, generare calore e danneggiare gli inserti.
Per una configurazione ottimale non basta selezionare un valore di pressione e uno di velocità. È necessario valutare contemporaneamente la viscosità del composto, la geometria del prodotto, il design del canale di alimentazione, la temperatura dello stampo, lo sfiato e la forza di serraggio.
Moderno macchine per lo stampaggio a iniezione della gomma Forniscono controlli programmabili di pressione e velocità che consentono ai produttori di adattare il profilo di riempimento a diversi stampi e mescole di gomma.
Cos'è la pressione di stampaggio a iniezione della gomma?
La pressione nello stampaggio a iniezione della gomma è la forza utilizzata per spingere il composto plastificato attraverso il sistema di iniezione e nella cavità chiusa dello stampo.
La pressione deve superare la resistenza creata da:
- Viscosità del composto
- Ugello per iniezione
- canali di corsa
- Gates
- Lunghe distanze di flusso
- Sezioni di cavità sottili
- attrito superficiale
- Aria residua nella cavità
La pressione esercitata dalla macchina non viene trasferita in modo uniforme a ogni punto all'interno dello stampo. La pressione diminuisce gradualmente man mano che il composto attraversa il canale di colata, il punto di iniezione e la cavità.
Percorsi di flusso lunghi, aperture strette e composti ad alta viscosità creano in genere una maggiore perdita di pressione.
Cos'è la velocità di iniezione della gomma?
La velocità di iniezione della gomma controlla la rapidità con cui la vite, lo stantuffo o il pistone di iniezione avanzano durante la fase di riempimento.
La velocità influisce su:
- Tempo di riempimento dello stampo
- Movimento del fronte di flusso
- Riscaldamento di taglio
- spostamento dell'aria
- Formazione della linea di saldatura
- Inserire stabilità
- Riproduzione della superficie
- Rischio di guarigione prematura
La pressione fornisce la forza necessaria per mantenere il movimento del materiale, mentre la velocità determina con quale rapidità avviene il movimento.
Le due impostazioni funzionano insieme, ma non devono essere considerate come lo stesso parametro.
Controllo della pressione vs. controllo della velocità
Durante l'iniezione a velocità controllata, la macchina cerca di mantenere la velocità di riempimento programmata. La pressione aumenta o diminuisce in base alla resistenza incontrata dalla mescola di gomma.
Quando la resistenza diventa troppo elevata, la pressione può raggiungere il limite preimpostato. Una volta raggiunto tale limite, la macchina non è più in grado di mantenere la velocità richiesta.
Questa relazione fornisce utili informazioni diagnostiche:
- L'alta pressione a fronte di una bassa velocità effettiva suggerisce un'eccessiva resistenza al flusso.
- Una pressione bassa con riempimento incompleto può indicare un volume di iniezione insufficiente.
- Un rapido aumento della pressione può indicare un'ostruzione nella valvola di sfiato o una polimerizzazione prematura.
- Curve di pressione irregolari possono indicare un'alimentazione o una plastificazione instabili.
Il monitoraggio sia dell'impostazione programmata che della risposta effettiva della produzione fornisce un quadro più chiaro rispetto al solo controllo del valore sul pannello di controllo.
Fattori che determinano la pressione di iniezione necessaria
Viscosità della mescola di gomma
I composti ad alta viscosità oppongono resistenza al flusso e generalmente richiedono una pressione maggiore rispetto ai materiali più morbidi e fluidi.
La viscosità varia anche in base a:
- Formulazione composta
- Lotto di materiale
- Temperatura
- Contenuto di riempimento
- Condizioni di conservazione
- cesoia a vite
- Tempo di residenza
Le impostazioni della macchina devono essere validate con la mescola di gomma effettivamente utilizzata nel processo produttivo, anziché con un tipo di gomma generico.
Spessore della parete del prodotto
Le sezioni sottili della cavità limitano il flusso e aumentano la pressione richiesta. Le sezioni spesse si riempiono generalmente più facilmente, ma possono trattenere più aria o richiedere una vulcanizzazione più lunga.
lunghezza del flusso
Le lunghe distanze tra la valvola di scarico e l'area di riempimento finale creano una maggiore perdita di pressione.
Progettazione di binari e cancelli
I piccoli canali di alimentazione e i punti di iniezione limitano il movimento del materiale. Aumentando la pressione è possibile superare temporaneamente la resistenza, ma una pressione eccessiva può creare bave o danneggiare lo stampo.
Le dimensioni del canale di alimentazione devono essere corrette qualora la pressione rimanga insolitamente elevata durante ripetute prove di produzione.
Numero di cavità
Gli stampi multicavità richiedono sistemi di canali bilanciati. Le cavità con percorsi di flusso più brevi potrebbero riempirsi per prime, mentre quelle più distanti rimarrebbero incomplete.
Una pressione più elevata non è in grado di correggere completamente lo scarso equilibrio del corridore.
Temperatura dello stampo e del canale di alimentazione
La temperatura influenza la viscosità del composto e il suo comportamento durante la vulcanizzazione. Una temperatura insufficiente può causare una scarsa fluidità, mentre una temperatura eccessiva può innescare la vulcanizzazione prima che il riempimento sia completato.
Condizione di ventilazione
L'aria intrappolata crea resistenza al composto in ingresso. Sfiati ostruiti o sottodimensionati possono causare spruzzi incompleti, bruciature e pressione instabile.
Forza di serraggio
La pressione di iniezione genera una forza all'interno dello stampo. La forza di serraggio deve essere sufficiente a mantenere lo stampo chiuso senza un'eccessiva separazione lungo la linea di giunzione.
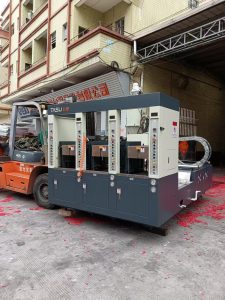
Come impostare la pressione e la velocità nello stampaggio a iniezione della gomma
Passaggio 1: Verificare il materiale e lo stampo
Prima di modificare i parametri della macchina, verificare:
- Mescola di gomma corretta
- Preparazione coerente dei materiali
- Condizioni di conservazione idonee
- Corrimano e cancelli puliti
- Aprire le prese d'aria per la muffa
- Temperatura dello stampo stabile
- Volume di iniezione corretto
- Inserti sicuri
- Corretto allineamento dello stampo
Le regolazioni della macchina non possono compensare in modo affidabile materiali contaminati, sfiati ostruiti o utensili danneggiati.
Fase 2: Confermare la stabilità della plastificazione
Le impostazioni di pressione e velocità non rimarranno costanti se la viscosità del composto varia tra un'iniezione e l'altra.
Revisione:
- regolarità nell'alimentazione
- Temperatura della vite
- Velocità della vite
- Tempo di plastificazione
- Tempo di residenza
- Misurazione dello scatto
- Condizione del lotto di materiale
Le variazioni in questa fase si manifestano spesso in seguito con una pressione di iniezione o un peso del prodotto instabili.
Fase 3: Iniziare con una velocità di riempimento controllata
Iniziate con una velocità moderata, basandovi sull'esperienza pregressa con lo stampo e il materiale. Osservate la curva di pressione e il modello di riempimento del prodotto.
Evitate di selezionare immediatamente la velocità massima della macchina.
Fase 4: Utilizzare test a corto raggio
Le prove di iniezione a riempimento ridotto interrompono l'iniezione prima che la cavità sia completamente riempita. Il confronto tra campioni con diverse percentuali di riempimento mostra come il composto si muove all'interno dello stampo.
I test possono rivelare:
- Direzione del flusso
- Ultima area da riempire
- Posizioni delle trappole d'aria
- Carie squilibrate
- Posizioni della linea di saldatura
- Cancelli ad accesso limitato
- Inserire il movimento
Queste informazioni aiutano a determinare dove potrebbero essere necessari cambiamenti di velocità.
Passaggio 5: Aumentare gradualmente la velocità
Aumentare gradualmente la velocità fino a quando il composto non riempie le cavità principali senza indurire prematuramente.
Monitorare la pressione dopo ogni regolazione. Un aumento repentino può indicare che la girante o la valvola a saracinesca stanno limitando il flusso.
Fase 6: Stabilire il limite di pressione
Il limite di pressione deve essere sufficientemente elevato da mantenere la velocità di riempimento richiesta, ma sufficientemente basso da proteggere lo stampo e prevenire un'eccessiva formazione di bave.
Impostare un limite molto elevato non migliora un processo che già si riempie correttamente.
Fase 7: Eseguire l'iniezione a più fasi quando necessario
Gli stampi complessi possono trarre vantaggio da più fasi di velocità:
- Velocità controllata attraverso l'ugello e il canale di alimentazione.
- Riempimento più rapido attraverso la cavità principale
- Velocità ridotta in prossimità di inserti sensibili
- Riempimento finale più lento per consentire la fuoriuscita dell'aria
Il numero e la posizione delle fasi devono corrispondere al modello di riempimento effettivo, piuttosto che a un modello standard.
Fase 8: Convalidare il processo finale
Esaminare diversi cicli di produzione consecutivi e registrarli:
- Tempo di iniezione
- Pressione di picco
- Velocità di iniezione effettiva
- peso del colpo
- Peso del pezzo finito
- condizione di flash
- Qualità della superficie
- Vuoti interni
- Dimensioni del prodotto
- Tasso di rifiuto
La stabilità della produzione deve essere confermata da più di un tentativo andato a buon fine.
Cosa succede quando la pressione di iniezione è troppo bassa?
Una pressione insufficiente nello stampaggio a iniezione della gomma può causare:
- Inquadrature brevi
- Dettagli del prodotto mancanti
- cavità distali incomplete
- Giunzioni a flusso debole
- Peso ridotto del prodotto
- Dimensioni incoerenti
- Riproduzione superficiale scadente
Prima di aumentare la pressione, è necessario determinare la causa dell'elevata resistenza.
Le possibili cause includono:
- Temperatura del composto troppo bassa
- Scarsa plastificazione
- Volume di scatti insufficiente
- Cancello ad accesso limitato
- Corridore bloccato
- aria intrappolata
- vulcanizzazione precoce
Aumentare la pressione senza correggerne la causa potrebbe solo creare un processo meno stabile.
Cosa succede quando la pressione è troppo alta?
Una pressione eccessiva durante lo stampaggio della gomma può causare:
- Un lampo lungo la linea di separazione
- separazione delle muffe
- Inserire il movimento
- Usura da muffa
- Carico idraulico o servoassistito elevato
- Danni alla guarnizione
- Difficile sformare
- Deformazione del prodotto
- Ingresso eccessivo di materiale nelle prese d'aria
La pressione deve essere sufficientemente elevata da riempire la cavità, non impostata automaticamente alla capacità massima della macchina.
Effetti della bassa velocità di iniezione
Un'iniezione lenta dà all'aria più tempo per fuoriuscire, ma riempire lo stampo troppo lentamente può creare altri problemi.
I possibili risultati includono:
- Indurimento prematuro
- Inquadrature brevi
- Linee di flusso visibili
- Scarsa resistenza della linea di saldatura
- Dettagli superficiali incompleti
- Cicli di produzione più lunghi
La gomma inizia a reagire al calore non appena entra nel canale di colata e nello stampo riscaldati. La cavità deve essere riempita entro i tempi di lavorazione sicuri del composto.
Effetti di una velocità di iniezione eccessiva
Una velocità di iniezione della gomma molto elevata può produrre:
- aria intrappolata
- Segni di bruciatura
- Riscaldamento da taglio eccessivo
- Flash
- Instabilità del flusso
- spostamento di inserimento
- Jetting
- difetti superficiali
- Aumento della pressione di picco
Un riempimento rapido può essere utile per sezioni sottili e percorsi di flusso lunghi, ma la parte finale della cavità potrebbe richiedere una velocità inferiore per rilasciare l'aria in modo efficace.
Difetti comuni e regolazioni dei parametri
| Difetto | Possibile regolazione della pressione o della velocità | Altri controlli |
|---|---|---|
| Cortometraggio | Aumentare gradualmente la velocità o la pressione | Volume di iniezione, plastificazione, punto di iniezione e sfiati |
| Flash | Ridurre la pressione o la velocità finale | Adattamento dello stampo e forza di serraggio |
| Trappola d'aria | Ridurre la velocità verso la fine del riempimento | Posizione dello sfiato e condizioni di vuoto |
| Segno di bruciatura | Velocità di riempimento finale inferiore | Prese d'aria bloccate e temperatura eccessiva |
| Peso parziale instabile | Verificare la ripetibilità della pressione | Alimentazione e dosaggio dello sparo |
| Bruciare | Ridurre l'esposizione al calore e il tempo di permanenza | Tranciatura della vite e interruzioni della produzione |
| Inserire il movimento | Ridurre la velocità in prossimità dell'inserto | Inserimento posizionamento e supporto |
| Cavità irregolari | Revisione della perdita di pressione | Bilanciamento tra corridore e cancello |
| Linee di flusso | Regolare la velocità di riempimento | Temperatura dello stampo e flusso del composto |
| Difficile sformare | Ridurre il sovraimballaggio | Superficie dello stampo e condizioni di polimerizzazione |
Il Guida alla risoluzione dei problemi nello stampaggio a iniezione della gomma Fornisce ulteriori indicazioni su scatti corti, flash, intrappolamento dell'aria, bruciature e problemi di polimerizzazione.
Pressione di iniezione e forza di serraggio dello stampo
La pressione di iniezione agisce all'interno della cavità dello stampo, mentre la forza di serraggio tiene unite le due metà dello stampo.
Questi valori utilizzano unità di misura diverse e non possono essere confrontati direttamente senza considerare la superficie di prodotto proiettata.
Una forza di serraggio insufficiente può causare la separazione dello stampo durante l'iniezione, generando bave anche quando la pressione impostata sembra adeguata.
Prima di ridurre la pressione di iniezione, verificare:
- Dimensioni dello stampo
- Area della cavità proiettata
- Numero di cavità
- Area di corsa
- Capacità di serraggio della macchina
- Allineamento dello stampo
- Condizione della linea di separazione
Una forza di serraggio molto superiore al necessario può anche aumentare l'usura dello stampo e il consumo energetico.
Velocità di iniezione e sfiato dello stampo
L'aria deve fuoriuscire man mano che la gomma riempie la cavità. Se il fronte di flusso raggiunge uno sfiato troppo rapidamente, il composto potrebbe sigillarlo prima che tutto il gas sia fuoriuscito.
I problemi di ventilazione si presentano spesso in corrispondenza di:
- Zone di fine flusso
- costole profonde
- sezioni cieche
- Intorno agli inserti
- Giunzioni del fronte di flusso
- Cavità distanti
Rallentare la fase finale di iniezione può essere d'aiuto, ma le prese d'aria danneggiate o ostruite richiedono comunque una manutenzione per la rimozione della muffa.
Il controllo del vuoto può essere preso in considerazione per componenti complessi in cui la ventilazione convenzionale non è in grado di rimuovere costantemente una quantità d'aria sufficiente.
Parametri di iniezione e vulcanizzazione
Le impostazioni di iniezione influenzano le condizioni all'inizio del processo di vulcanizzazione.
Un riempimento più rapido può aumentare la temperatura del composto a causa delle forze di taglio. Un riempimento lento può esporre parte del materiale al calore dello stampo più a lungo rispetto al resto del getto.
Un riempimento non uniforme può quindi produrre differenze nella storia di polimerizzazione all'interno del componente.
Dopo aver modificato la pressione o la velocità, rivedere:
- Tempo di guarigione
- Temperatura dello stampo
- Durezza del prodotto
- Condizioni superficiali
- Stabilità dimensionale
- qualità interna
Il guida completa alla vulcanizzazione della gomma Spiega come il tempo, la temperatura e gli agenti vulcanizzanti influenzano le proprietà finali della gomma.
Definizione di una finestra di elaborazione stabile
Salvare un solo set di parametri della macchina non è sufficiente. Le condizioni di produzione cambiano a causa delle normali variazioni dei materiali, degli stampi e dell'ambiente.
Una finestra di elaborazione validata dovrebbe definire:
- Velocità di iniezione minima accettabile
- Velocità di iniezione massima accettabile
- Velocità di funzionamento normale
- Limite di pressione
- pressione massima prevista
- Intervallo di tempo di riempimento
- Gamma di peso dei pallini
- intervallo di temperatura dello stampo
- Intervallo di temperatura del corridore
- Livello di flash accettabile
- Gamma di peso del prodotto
- Tolleranza dimensionale
Questo approccio offre agli operatori limiti di regolazione chiari, senza consentire modifiche incontrollate dei parametri.
Utilizzo delle curve di pressione per il monitoraggio dei processi
Le curve di pressione forniscono informazioni utili sul ciclo di stampaggio.
Curve costanti indicano normalmente un'alimentazione stabile, una plastificazione adeguata e un riempimento della cavità corretto. Cambiamenti nella forma della curva possono rivelare:
- Variazione della viscosità del materiale
- Interruzioni dell'alimentazione
- Restrizione del cancello
- Blocco del corridore
- variazioni di temperatura dello stampo
- Problemi di ventilazione
- usura della vite o del cilindro
- Volume di erogazione errato
Il confronto tra le curve di pressione, il peso del pezzo e la posizione del difetto aiuta a identificare la causa con maggiore precisione.
Lista di controllo per la configurazione pratica
Prima di approvare la produzione, confermare:
- La mescola di gomma corrisponde alla scheda di processo
- L'alimentazione rimane costante
- Le viti di regolazione producono una plastificazione stabile
- Il volume dell'iniezione è sufficiente
- Il corridore e i cancelli sono puliti
- La temperatura dello stampo è uniforme
- La velocità di iniezione segue lo schema di riempimento
- Il limite di pressione non è eccessivamente elevato
- L'aria può fuoriuscire attraverso le prese d'aria o il vuoto
- La forza di serraggio è adeguata
- Le condizioni di vulcanizzazione sono stabili
- I componenti consecutivi soddisfano i requisiti di peso e dimensioni.
di TASU soluzioni di stampaggio a iniezione della gomma Combinare il controllo programmabile dell'iniezione con tecnologie di alimentazione, canali freddi, vuoto e bloccaggio.
Conclusione
La pressione e la velocità di stampaggio a iniezione della gomma devono garantire un riempimento completo senza eccessiva formazione di bave, aria intrappolata o stress dello stampo. Una configurazione affidabile inizia con un'alimentazione e una plastificazione stabili, seguite da prove di stampaggio parziale, regolazione controllata dei parametri e convalida della produzione.
La pressione deve superare la resistenza effettiva al flusso, mentre la velocità deve far passare il composto attraverso lo stampo entro un intervallo di lavorazione sicuro. Trattare pressione, velocità, temperatura, sfiato e serraggio come un unico sistema produce risultati più coerenti rispetto alla regolazione di ciascun singolo parametro in isolamento.
TASU produce macchine per lo stampaggio a iniezione della gomma completamente automatiche con controlli programmabili di pressione, velocità, volume di iniezione e vulcanizzazione. Per discutere della mescola, delle dimensioni dello stampo e dei requisiti di produzione, contattare TASU.
