


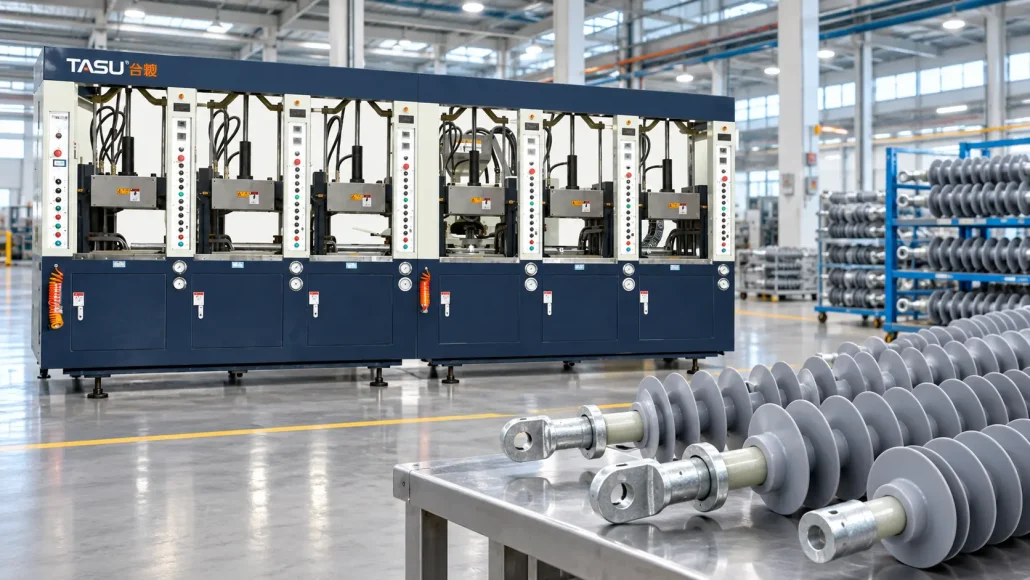
Gli isolatori compositi combinano un nucleo isolante, raccordi terminali in metallo e un involucro in gomma siliconica stampata. Le loro lunghe aperture, le interfacce strette e i percorsi di flusso estesi richiedono una preparazione stabile del materiale, un'iniezione controllata e un'affidabile rimozione dell'aria. Una pressa a iniezione di gomma dedicata agli isolatori compositi inietta la gomma siliconica HTV preparata attorno all'asta in FRP e ai componenti associati...
21
Ottobre
Ottobre
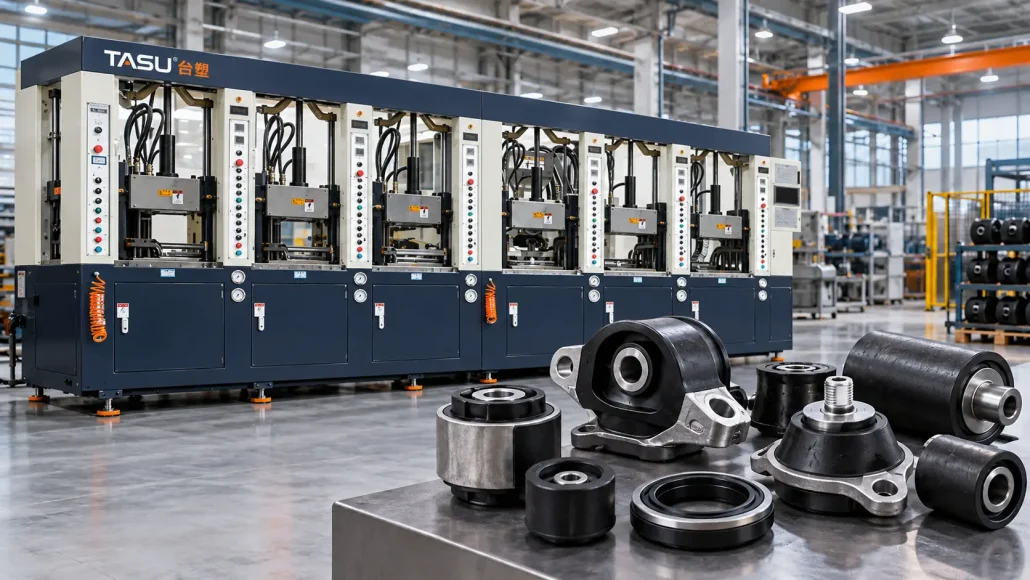
I componenti realizzati con la tecnica di incollaggio gomma-metallo combinano l'elasticità, le prestazioni di tenuta e il controllo delle vibrazioni della gomma con la resistenza strutturale del metallo. I prodotti tipici includono boccole per sospensioni, supporti motore, cuscinetti antivibranti, guarnizioni incollate, rulli in gomma, ruote con anima metallica e componenti di smorzamento industriali. La produzione di questi componenti richiede più che il semplice riempimento di uno stampo con la gomma. Gli inserti metallici devono essere preparati e posizionati...
15
Ottobre
Ottobre
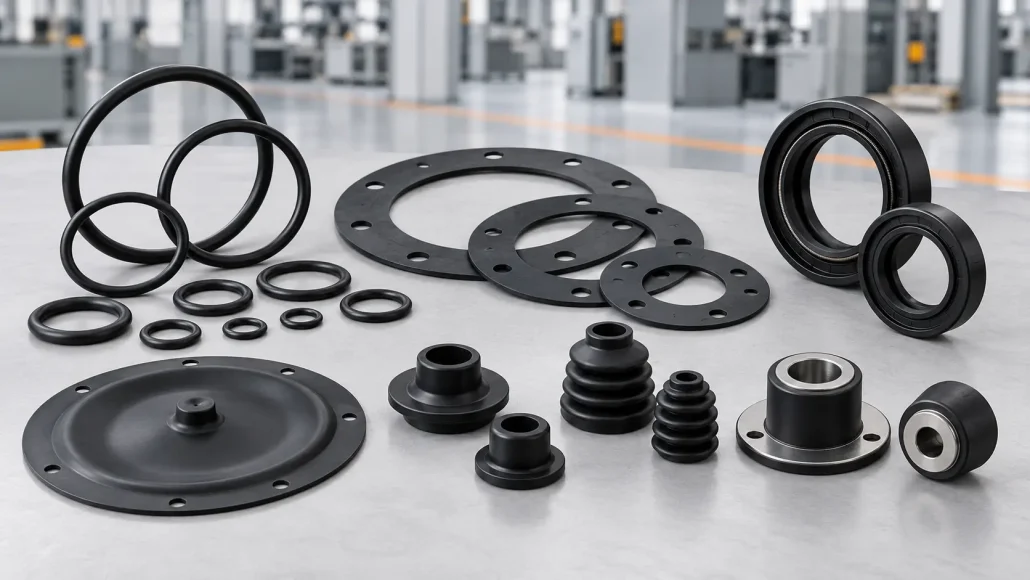
Le guarnizioni e le tenute devono impedire il passaggio di liquidi, gas, polveri o contaminanti tra i componenti collegati. Piccole variazioni dimensionali, nella distribuzione del materiale, nelle condizioni superficiali o nella polimerizzazione possono quindi influire sulle prestazioni dell'intero assemblaggio. Lo stampaggio a iniezione della gomma offre una preparazione controllata del materiale, un dosaggio preciso e un riempimento ripetibile della cavità. Queste caratteristiche rendono il processo adatto…
10
Ottobre
Ottobre
Il monitoraggio del processo di stampaggio a iniezione della gomma utilizza i dati della macchina e le misurazioni del prodotto per determinare se l'alimentazione, la plastificazione, l'iniezione, il riempimento dello stampo e la polimerizzazione rimangono stabili da un ciclo all'altro. Una macchina può continuare a funzionare anche quando il processo si allontana gradualmente dalle sue condizioni validate. Usura del rullo di alimentazione, variazione della mescola, sfiati ostruiti, deriva della temperatura, restrizione del punto di iniezione o…
29
Settembre
Settembre
Il tempo del ciclo di stampaggio a iniezione della gomma influisce direttamente sulla produttività della macchina, sul fabbisogno di manodopera, sul consumo energetico e sul costo per pezzo. Ridurre di pochi secondi un processo stabile ad alto volume può generare significativi aumenti di produzione, ma accorciare una fase senza valutare la qualità del prodotto può aumentare gli scarti, le bave, la polimerizzazione incompleta o i tempi di fermo macchina. Il ciclo completo comprende più della sola iniezione…

23
Settembre
Settembre
La plastificazione della gomma prepara una mescola non vulcanizzata per un dosaggio e un'iniezione precisi. All'interno di una pressa a iniezione per gomma, il sistema di alimentazione e la vite di plastificazione ammorbidiscono, miscelano e trasportano la mescola fino a raggiungere una consistenza idonea al riempimento dello stampo. A differenza dei materiali termoplastici, la gomma non deve essere completamente fusa all'interno del cilindro. La mescola deve diventare sufficientemente…
16
Settembre
Settembre
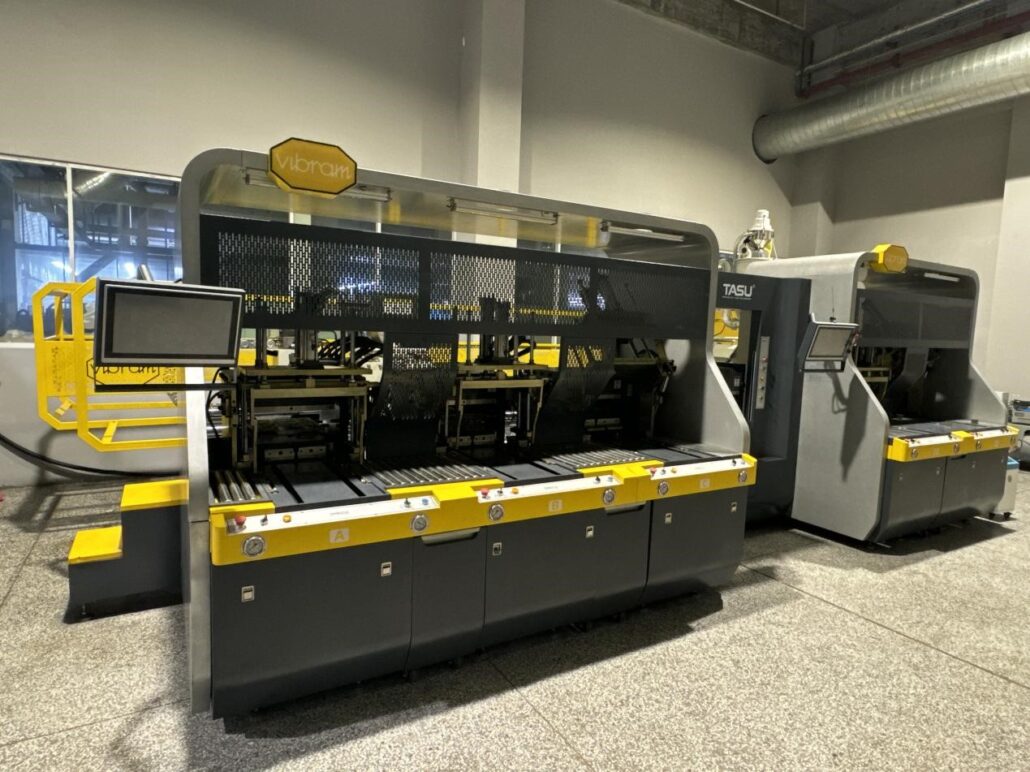
RubberTech China 2026 è in corso presso lo Shanghai New International Expo Centre. Nel secondo giorno della fiera, TASU dà il benvenuto ai produttori di articoli in gomma, ai partner del settore e ai clienti, nuovi e di ritorno, presso lo stand W5B169. In questa edizione, TASU presenta la sua ultima macchina per lo stampaggio a iniezione orizzontale mobile a canale freddo per la gomma e la linea di produzione multistazione…
31
Agosto
Agosto
La ventilazione degli stampi in gomma fornisce percorsi di fuoriuscita controllati per l'aria e i gas che si liberano durante il riempimento della cavità con la gomma. Senza un'efficace ventilazione, il gas compresso può impedire il riempimento completo, creare segni di bruciatura, lasciare difetti superficiali e produrre dimensioni non uniformi. Le prestazioni della ventilazione dipendono da più della semplice presenza di una scanalatura sulla linea di separazione. La posizione e la profondità della ventilazione...

26
Agosto
Agosto
Nella stampaggio a iniezione della gomma, la pressione e la velocità determinano il modo in cui il composto plastificato si muove attraverso l'ugello, il canale di alimentazione, il punto di iniezione e la cavità dello stampo. Entrambi i parametri influenzano direttamente il tempo di riempimento, il flusso del materiale, l'eliminazione dell'aria, la qualità della superficie e la consistenza dimensionale. Una pressione insufficiente può lasciare lo stampo parzialmente riempito, mentre una pressione eccessiva può causare bave, distacco dello stampo o un carico eccessivo sulle attrezzature.

21
Agosto
Agosto
Lo stampaggio a iniezione stabile della gomma inizia prima che la mescola raggiunga lo stampo. La consistenza dell'alimentazione, la sequenza del materiale, il controllo della vite e la preparazione dell'iniezione influenzano la pressione di iniezione, il riempimento della cavità e la qualità del prodotto finale. Il sistema di alimentazione della macchina per lo stampaggio a iniezione della gomma convoglia la mescola preparata all'unità di plastificazione e iniezione. Le attrezzature moderne possono utilizzare la tecnologia "primo entrato, primo uscito" (FIFO), comunemente nota come...
