


Áp suất và tốc độ ép phun cao su quyết định cách hỗn hợp nhựa di chuyển qua vòi phun, đường dẫn, cửa phun và khoang khuôn. Cả hai thông số này đều ảnh hưởng trực tiếp đến thời gian điền đầy, lưu lượng vật liệu, loại bỏ khí, chất lượng bề mặt và độ đồng nhất về kích thước.
Áp suất không đủ có thể khiến khuôn không được lấp đầy hoàn toàn, trong khi áp suất quá cao có thể tạo ra bavia, tách khuôn hoặc gây tải không cần thiết cho thiết bị. Tốc độ phun cũng tạo ra sự cân bằng tương tự: tốc độ phun chậm có thể dẫn đến quá trình đóng rắn sớm, nhưng tốc độ quá nhanh có thể làm kẹt khí, sinh nhiệt và làm hỏng các chi tiết chèn.
Việc thiết lập thành công đòi hỏi nhiều hơn là chỉ chọn một giá trị áp suất và một giá trị tốc độ. Độ nhớt của hỗn hợp, hình dạng sản phẩm, thiết kế đường dẫn, nhiệt độ khuôn, thông hơi và lực kẹp phải được đánh giá đồng thời.
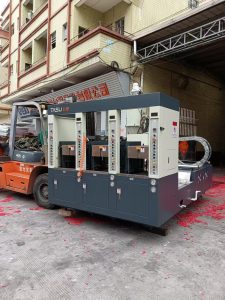
Hiện đại máy ép phun cao su Cung cấp khả năng điều khiển áp suất và tốc độ có thể lập trình, cho phép các nhà sản xuất điều chỉnh cấu hình chiết rót phù hợp với các khuôn và hợp chất cao su khác nhau.
Áp suất ép phun cao su là bao nhiêu?
Áp suất ép phun cao su là lực được sử dụng để đẩy hỗn hợp dẻo qua hệ thống phun và vào khoang khuôn kín.
Áp suất phải vượt qua lực cản do:
- Độ nhớt hỗn hợp
- Vòi phun
- Kênh Runner
- Cổng
- Khoảng cách dòng chảy dài
- Các phần khoang mỏng
- Ma sát bề mặt
- Không khí còn lại trong khoang
Áp suất máy không được truyền đều đến mọi điểm bên trong khuôn. Áp suất giảm dần khi hỗn hợp vật liệu di chuyển qua đường dẫn, cửa rót và khoang khuôn.
Các đường dẫn dòng chảy dài, cửa van hẹp và các hợp chất có độ nhớt cao thường tạo ra tổn thất áp suất lớn hơn.
Tốc độ phun cao su là bao nhiêu?
Tốc độ phun cao su điều khiển tốc độ di chuyển của vít, pít tông hoặc piston phun trong giai đoạn làm đầy.
Ảnh hưởng của tốc độ:
- Thời gian đổ khuôn
- Chuyển động dòng chảy phía trước
- Gia nhiệt cắt
- Sự dịch chuyển không khí
- Sự hình thành đường hàn
- Chèn độ ổn định
- Tái tạo bề mặt
- Nguy cơ chữa khỏi sớm
Áp suất tạo ra lực cần thiết để duy trì sự chuyển động của vật chất, trong khi tốc độ quyết định tốc độ diễn ra chuyển động.
Hai thiết lập này hoạt động cùng nhau nhưng không nên được coi là cùng một tham số.
Kiểm soát áp suất so với kiểm soát tốc độ
Trong quá trình phun có kiểm soát tốc độ, máy cố gắng duy trì tốc độ đổ đầy đã được lập trình. Áp suất tăng hoặc giảm tùy thuộc vào lực cản mà hỗn hợp cao su gặp phải.
Khi lực cản trở quá lớn, áp suất có thể đạt đến giới hạn đã được cài đặt trước. Máy không thể duy trì tốc độ yêu cầu nữa khi đạt đến giới hạn này.
Mối quan hệ này cung cấp thông tin chẩn đoán hữu ích:
- Áp suất cao với tốc độ thực tế thấp cho thấy sức cản dòng chảy quá lớn.
- Áp suất thấp kèm theo việc nạp đầy không hoàn toàn có thể cho thấy lượng chất lỏng cần thiết để bơm không đủ.
- Sự gia tăng áp suất nhanh chóng có thể cho thấy cửa van bị tắc hoặc quá trình đóng rắn diễn ra chưa hoàn toàn.
- Đường cong áp suất không đều có thể cho thấy quá trình cấp liệu hoặc biến dạng dẻo không ổn định.
Việc theo dõi cả cài đặt đã lập trình và phản hồi thực tế của quá trình sản xuất sẽ cho cái nhìn rõ ràng hơn so với chỉ kiểm tra giá trị trên bảng điều khiển.
Các yếu tố quyết định áp suất phun cần thiết
độ nhớt của hợp chất cao su
Các hợp chất có độ nhớt cao hơn sẽ khó chảy hơn và thường cần áp suất lớn hơn so với các vật liệu mềm hơn, dễ chảy hơn.
Độ nhớt cũng thay đổi theo:
- Công thức hỗn hợp
- Lô vật liệu
- Nhiệt độ
- Nội dung phụ
- Điều kiện bảo quản
- Cắt vít
- Thời gian lưu trú
Các thiết lập máy móc cần được kiểm tra lại bằng loại hợp chất sản xuất thực tế chứ không phải bằng một loại cao su thông thường.
Độ dày thành sản phẩm
Các phần khoang mỏng hạn chế dòng chảy và làm tăng nhu cầu áp suất. Các phần dày thường dễ lấp đầy hơn nhưng có thể giữ lại nhiều không khí hơn hoặc cần thời gian lưu hóa lâu hơn.
Chiều dài dòng chảy
Khoảng cách xa giữa cửa van và khu vực chiết rót cuối cùng sẽ gây ra tổn thất áp suất lớn hơn.
Thiết kế đường chạy và cổng
Các rãnh và cổng nhỏ hạn chế sự di chuyển của vật liệu. Tăng áp suất có thể tạm thời khắc phục lực cản, nhưng áp suất quá cao có thể tạo ra bavia hoặc làm hỏng khuôn.
Cần điều chỉnh kích thước đường dẫn khi áp suất vẫn ở mức cao bất thường trong nhiều lần thử nghiệm sản xuất.
Số lượng lỗ sâu răng
Khuôn nhiều khoang đòi hỏi hệ thống dẫn nhựa cân bằng. Các khoang có đường dẫn nhựa ngắn hơn có thể được lấp đầy trước, trong khi các khoang ở xa hơn vẫn chưa được lấp đầy hoàn toàn.
Áp suất cao hơn không thể khắc phục hoàn toàn tình trạng mất cân bằng của người chạy.
Nhiệt độ khuôn và đường dẫn
Sự thay đổi nhiệt độ ảnh hưởng đến độ nhớt và đặc tính lưu hóa của hợp chất. Nhiệt độ không đủ có thể dẫn đến hiện tượng chảy kém, trong khi nhiệt độ quá cao có thể khởi phát quá trình lưu hóa trước khi quá trình đổ đầy hoàn tất.
Điều kiện thông gió
Không khí bị kẹt tạo ra lực cản đối với hợp chất đi vào. Các lỗ thông hơi bị tắc hoặc quá nhỏ có thể gây ra hiện tượng phun không đầy đủ, cháy khét và áp suất không ổn định.
Lực kẹp
Áp suất phun tạo ra lực bên trong khuôn. Lực kẹp phải đủ mạnh để giữ cho khuôn đóng kín mà không bị tách rời quá mức tại đường phân khuôn.
Cách thiết lập áp suất và tốc độ ép phun cao su
Bước 1: Kiểm tra vật liệu và khuôn mẫu
Trước khi thay đổi thông số máy, hãy xác nhận:
- Hợp chất cao su chính xác
- Chuẩn bị vật liệu nhất quán
- Điều kiện bảo quản thích hợp
- Người chạy và cổng sạch sẽ
- Mở các lỗ thông hơi chống nấm mốc
- Nhiệt độ khuôn ổn định
- Khối lượng bắn chính xác
- Chèn an toàn
- Căn chỉnh khuôn đúng cách
Việc điều chỉnh máy móc không thể bù đắp một cách đáng tin cậy cho vật liệu bị nhiễm bẩn, lỗ thông hơi bị tắc hoặc dụng cụ bị hư hỏng.
Bước 2: Xác nhận tính ổn định của quá trình hóa dẻo
Các thiết lập áp suất và tốc độ sẽ không giữ nguyên nếu độ nhớt của hỗn hợp thay đổi giữa các lần bắn.
Ôn tập:
- Tính nhất quán trong việc cho ăn
- Nhiệt độ vít
- Tốc độ vít
- Thời gian hóa dẻo
- Thời gian lưu trú
- Đo sáng khi chụp
- Điều kiện lô vật liệu
Sự biến đổi ở giai đoạn này thường xuất hiện sau đó dưới dạng áp suất phun không ổn định hoặc trọng lượng sản phẩm không đều.
Bước 3: Bắt đầu với tốc độ rót được kiểm soát
Hãy bắt đầu với tốc độ vừa phải dựa trên kinh nghiệm sử dụng khuôn và vật liệu trước đó. Quan sát đường cong áp suất và mô hình điền đầy sản phẩm.
Tránh chọn tốc độ tối đa của máy ngay lập tức.
Bước 4: Sử dụng phương pháp kiểm thử ngắn hạn
Thử nghiệm phun thiếu dòng sẽ dừng quá trình phun trước khi khoang khuôn được lấp đầy hoàn toàn. So sánh các mẫu ở các tỷ lệ lấp đầy khác nhau cho thấy cách thức hỗn hợp di chuyển trong khuôn.
Việc xét nghiệm có thể tiết lộ:
- Hướng dòng chảy
- Khu vực cuối cùng cần điền
- Vị trí bẫy khí
- Các khoang không cân bằng
- Vị trí đường hàn
- Cổng hạn chế
- Chèn chuyển động
Thông tin này giúp xác định những khu vực cần điều chỉnh tốc độ.
Bước 5: Tăng tốc độ dần dần
Tăng tốc độ từng bước một cách có kiểm soát cho đến khi hỗn hợp lấp đầy các phần chính của khoang mà không bị đông cứng sớm.
Theo dõi áp suất sau mỗi lần điều chỉnh. Sự tăng áp đột ngột có thể cho thấy van hoặc cửa van đang hạn chế dòng chảy.
Bước 6: Xác định giới hạn áp suất
Giới hạn áp suất phải đủ cao để duy trì tốc độ chiết rót cần thiết nhưng đủ thấp để bảo vệ khuôn và ngăn ngừa hiện tượng bavia quá mức.
Việc sử dụng giới hạn quá cao không cải thiện được quy trình vốn đã hoạt động chính xác.
Bước 7: Thực hiện tiêm theo từng giai đoạn khi cần thiết.
Các khuôn mẫu phức tạp có thể được hưởng lợi từ nhiều giai đoạn tốc độ khác nhau:
- Tốc độ được kiểm soát thông qua vòi phun và đường dẫn.
- Lấp đầy nhanh hơn qua khoang chính
- Giảm tốc độ gần các bộ phận nhạy cảm
- Quá trình chiết rót cuối cùng diễn ra chậm hơn để không khí có thể thoát ra ngoài.
Số lượng và vị trí các giai đoạn nên tuân theo trình tự đổ đầy thực tế chứ không phải theo một khuôn mẫu tiêu chuẩn.
Bước 8: Xác nhận quy trình cuối cùng
Xem xét một vài chu kỳ sản xuất liên tiếp và ghi lại:
- Thời gian tiêm
- Áp suất đỉnh
- Tốc độ phun thực tế
- Trọng lượng viên đạn
- Trọng lượng thành phẩm
- Tình trạng chớp sáng
- Chất lượng bề mặt
- Khoảng trống bên trong
- Kích thước sản phẩm
- Tỷ lệ từ chối
Cần xác nhận quá trình sản xuất ổn định qua nhiều lần quay thành công.
Điều gì xảy ra khi áp suất phun quá thấp?
Áp suất ép phun cao su không đủ có thể gây ra:
- Ảnh chụp ngắn
- Thiếu thông tin chi tiết sản phẩm
- Các khoang xa không hoàn chỉnh
- Các điểm nối dòng chảy yếu
- Trọng lượng sản phẩm thấp
- Kích thước không nhất quán
- Khả năng tái tạo bề mặt kém
Trước khi tăng áp suất, hãy xác định nguyên nhân gây ra lực cản cao.
Các nguyên nhân có thể bao gồm:
- Nhiệt độ hỗn hợp quá thấp
- Khả năng hóa dẻo kém
- Số lượng ảnh chụp không đủ
- Cổng hạn chế
- Người chạy bị chặn
- Không khí bị kẹt
- Quá trình lưu hóa ban đầu
Tăng áp lực mà không khắc phục nguyên nhân chỉ có thể tạo ra một quy trình kém ổn định hơn.
Điều gì xảy ra khi áp suất quá cao?
Áp suất ép khuôn cao su quá mức có thể dẫn đến:
- Tia chớp lóe lên dọc theo đường phân chia
- Tách khuôn
- Chèn chuyển động
- Sự mài mòn do khuôn
- Tải trọng thủy lực hoặc servo cao
- Hư hỏng niêm phong
- Khó tháo khuôn
- Biến dạng sản phẩm
- Lượng vật liệu xâm nhập vào lỗ thông hơi quá nhiều
Áp suất phải đủ cao để lấp đầy khoang, không được tự động thiết lập ở mức tối đa của máy.
Ảnh hưởng của tốc độ phun thấp
Bơm chậm giúp không khí có nhiều thời gian thoát ra ngoài, nhưng nếu bơm quá chậm có thể gây ra các vấn đề khác.
Các kết quả có thể bao gồm:
- Chữa trị sớm
- Ảnh chụp ngắn
- Các đường dòng chảy có thể nhìn thấy
- Độ bền đường hàn kém
- Chi tiết bề mặt chưa hoàn chỉnh
- Chu kỳ sản xuất dài hơn
Cao su bắt đầu phản ứng với nhiệt ngay khi đi vào đường dẫn và khuôn được gia nhiệt. Khoang khuôn phải được lấp đầy trong khoảng thời gian xử lý an toàn của hỗn hợp.
Ảnh hưởng của tốc độ phun quá cao
Tốc độ phun cao su quá cao có thể dẫn đến:
- Không khí bị kẹt
- vết bỏng
- Gia nhiệt cắt quá mức
- Đèn flash
- Sự bất ổn định dòng chảy
- Chèn độ dịch chuyển
- Phun tia
- Các khuyết tật bề mặt
- Áp suất đỉnh tăng lên
Tốc độ đổ đầy nhanh có thể hữu ích cho các phần mỏng và đường dẫn dòng chảy dài, nhưng phần cuối của khoang có thể cần tốc độ chậm hơn để giải phóng khí hiệu quả.
Các lỗi thường gặp và điều chỉnh thông số
| Khuyết điểm | Có thể điều chỉnh áp suất hoặc tốc độ | Các kiểm tra khác |
|---|---|---|
| Cảnh quay ngắn | Tăng tốc độ hoặc áp lực dần dần | Thể tích phun, quá trình hóa dẻo, cổng phun và lỗ thông hơi |
| Đèn flash | Giảm áp suất hoặc tốc độ cuối cùng | Độ khít khuôn và lực kẹp |
| Bẫy khí | Giảm tốc độ khi gần cuối quá trình đổ đầy | Vị trí lỗ thông hơi và điều kiện chân không |
| vết bỏng | Tốc độ đổ đầy cuối thấp hơn | Lỗ thông hơi bị tắc và nhiệt độ quá cao |
| Trọng lượng bộ phận không ổn định | Kiểm tra độ lặp lại của áp suất | Nạp đạn và đo sáng |
| Cháy xém | Giảm thời gian tiếp xúc với nhiệt và thời gian lưu trú. | Sự đứt gãy vít và gián đoạn sản xuất |
| Chèn chuyển động | Giảm tốc độ gần vị trí lắp đặt | Chèn định vị và hỗ trợ |
| Các khoang không đều | Xem xét tổn thất áp suất | Người chạy và cân bằng cổng |
| Đường dẫn dòng chảy | Điều chỉnh tốc độ chiết rót | Nhiệt độ khuôn và dòng chảy hợp chất |
| Khó tháo khuôn | Giảm thiểu việc đóng gói quá tải | Bề mặt khuôn và điều kiện đóng rắn |
Các Hướng dẫn khắc phục sự cố ép phun cao su Cung cấp thêm hướng dẫn về các vấn đề như thiếu sáng, chớp sáng, bẫy khí, cháy xém và quá trình sấy khô.
Áp suất phun và lực kẹp khuôn
Áp suất phun tác động bên trong khoang khuôn, trong khi lực kẹp giữ hai nửa khuôn lại với nhau.
Các giá trị này sử dụng các đơn vị khác nhau và không thể so sánh trực tiếp mà không xem xét diện tích sản phẩm dự kiến.
Lực kẹp không đủ có thể khiến khuôn bị tách rời trong quá trình ép phun, tạo ra bavia ngay cả khi cài đặt áp suất có vẻ hợp lý.
Trước khi giảm áp suất phun, hãy kiểm tra:
- Kích thước khuôn
- Diện tích khoang dự kiến
- Số lượng lỗ sâu răng
- Khu vực chạy bộ
- Khả năng kẹp của máy
- Căn chỉnh khuôn
- Tình trạng đường phân chia
Lực kẹp cao hơn mức cần thiết cũng có thể làm tăng sự mài mòn khuôn và tiêu hao năng lượng.
Tốc độ phun và thông hơi khuôn
Không khí phải thoát ra ngoài khi cao su lấp đầy khoang. Nếu luồng khí đi đến lỗ thông hơi quá nhanh, hỗn hợp có thể bịt kín lỗ thông hơi trước khi toàn bộ khí thoát ra ngoài.
Các vấn đề về thông gió thường xuất hiện ở:
- Khu vực cuối dòng chảy
- Sườn sâu
- Các phần mù
- Các miếng chèn xung quanh
- Các giao điểm dòng chảy phía trước
- Các khoang xa
Làm chậm giai đoạn phun cuối cùng có thể hữu ích, nhưng các lỗ thông hơi bị hư hỏng hoặc tắc nghẽn vẫn cần được bảo trì khuôn.
Có thể xem xét sử dụng phương pháp kiểm soát chân không cho các bộ phận phức tạp mà hệ thống thông gió thông thường không thể loại bỏ đủ lượng khí một cách nhất quán.
Thông số phun và quá trình lưu hóa
Các thiết lập phun ảnh hưởng đến điều kiện ở giai đoạn đầu của quá trình lưu hóa.
Tốc độ đổ đầy nhanh hơn có thể làm tăng nhiệt độ của hỗn hợp do lực cắt. Tốc độ đổ đầy chậm hơn có thể khiến một phần vật liệu tiếp xúc với nhiệt khuôn lâu hơn so với phần còn lại.
Do đó, việc đổ đầy không đều có thể tạo ra sự khác biệt về quá trình đông cứng trên toàn bộ chi tiết.
Sau khi thay đổi áp suất hoặc tốc độ, hãy xem xét lại:
- Thời gian chữa trị
- Nhiệt độ khuôn
- Độ cứng của sản phẩm
- Tình trạng bề mặt
- Tính ổn định về kích thước
- Chất lượng nội bộ
Các Hướng dẫn đầy đủ về quá trình lưu hóa cao su Bài viết giải thích cách thời gian, nhiệt độ và chất xúc tác ảnh hưởng đến các đặc tính cuối cùng của cao su.
Thiết lập cửa sổ xử lý ổn định
Việc chỉ lưu trữ một bộ thông số máy móc là không đủ. Điều kiện sản xuất thay đổi do sự biến đổi tự nhiên của các thành phần, khuôn mẫu và môi trường.
Khoảng thời gian xử lý đã được xác thực cần xác định:
- tốc độ phun tối thiểu chấp nhận được
- Tốc độ phun tối đa cho phép
- Tốc độ hoạt động bình thường
- Giới hạn áp suất
- Áp suất đỉnh dự kiến
- Khoảng thời gian điền
- Phạm vi trọng lượng đạn
- Phạm vi nhiệt độ khuôn
- Phạm vi nhiệt độ của bộ phận chạy
- Mức chớp cháy chấp nhận được
- Phạm vi trọng lượng sản phẩm
- Dung sai kích thước
Cách tiếp cận này cung cấp cho người vận hành các giới hạn điều chỉnh rõ ràng mà không cho phép thay đổi thông số một cách không kiểm soát.
Sử dụng đường cong áp suất để giám sát quy trình
Đồ thị áp suất cung cấp thông tin hữu ích về chu trình đúc.
Các đường cong ổn định thường cho thấy quá trình nuôi dưỡng, làm mềm và lấp đầy khoang diễn ra ổn định. Sự thay đổi hình dạng đường cong có thể cho thấy:
- sự thay đổi độ nhớt của vật liệu
- Sự gián đoạn trong quá trình cho ăn
- Hạn chế cổng vào
- Tắc nghẽn đường chạy
- Thay đổi nhiệt độ khuôn
- Vấn đề thông gió
- Trục vít hoặc nòng súng bị mòn
- Số lượng phát bắn không chính xác
Việc so sánh đường cong áp suất với trọng lượng chi tiết và vị trí khuyết tật giúp xác định nguyên nhân chính xác hơn.
Danh sách kiểm tra thiết lập thực tế
Trước khi phê duyệt sản xuất, hãy xác nhận:
- Hợp chất cao su phù hợp với quy trình sản xuất.
- Chế độ ăn vẫn được duy trì ổn định.
- Các thiết lập vít tạo ra quá trình hóa dẻo ổn định.
- Số lượng ảnh chụp là đủ
- Đường chạy và cổng đều sạch sẽ.
- Nhiệt độ khuôn đồng đều
- Tốc độ phun tuân theo mô hình chiết rót
- Giới hạn áp suất không quá cao một cách không cần thiết.
- Không khí có thể thoát ra ngoài qua các lỗ thông hơi hoặc chân không.
- Lực kẹp phù hợp
- Điều kiện lưu hóa ổn định
- Các bộ phận liên tiếp đáp ứng các yêu cầu về trọng lượng và kích thước.
của TASU giải pháp ép phun cao su Kết hợp điều khiển phun lập trình với các công nghệ cấp liệu, dẫn nguội, hút chân không và kẹp.
Phần kết luận
Áp suất và tốc độ ép phun cao su phải đảm bảo điền đầy khuôn hoàn toàn mà không có bavia quá mức, không khí bị kẹt hoặc ứng suất khuôn quá lớn. Quá trình thiết lập đáng tin cậy bắt đầu với việc cấp liệu và hóa dẻo ổn định, tiếp theo là thử nghiệm thiếu sản phẩm, điều chỉnh thông số có kiểm soát và xác nhận sản xuất.
Áp suất phải vượt qua lực cản thực tế của dòng chảy, trong khi tốc độ phải đẩy hỗn hợp qua khuôn trong phạm vi xử lý an toàn. Việc xem xét áp suất, tốc độ, nhiệt độ, thông hơi và kẹp khuôn như một hệ thống thống nhất sẽ cho kết quả nhất quán hơn so với việc điều chỉnh bất kỳ giá trị nào một cách riêng lẻ.
TASU sản xuất máy ép phun cao su hoàn toàn tự động Với khả năng lập trình áp suất, tốc độ, thể tích phun và điều khiển lưu hóa. Để thảo luận về loại hợp chất, kích thước khuôn và yêu cầu sản xuất của bạn, liên hệ TASU.
