


Тиск та швидкість лиття гуми під тиском визначають, як пластифікований компаунд проходить через сопло, жолоб, затвор та порожнину форми. Обидва параметри безпосередньо впливають на час заповнення, потік матеріалу, видалення повітря, якість поверхні та розмірну стабільність.
Недостатній тиск може призвести до часткового заповнення форми, тоді як надмірний тиск може призвести до спалаху, відшаровування форми або непотрібного навантаження на обладнання. Швидкість впорскування створює подібний баланс: повільне заповнення може призвести до передчасного затвердіння, але надмірна швидкість може затримувати повітря, генерувати тепло та пошкоджувати вставки.
Для успішного налаштування потрібно більше, ніж вибір одного значення тиску та одного значення швидкості. В'язкість суміші, геометрія продукту, конструкція жолоба, температура форми, вентиляція та зусилля затискання повинні бути оцінені разом.
Сучасний машини для лиття гуми під тиском забезпечують програмовані регулятори тиску та швидкості, що дозволяють виробникам підбирати профіль наповнення для різних форм та гумових сумішей.
Що таке тиск лиття гуми під тиском?
Тиск лиття гуми під тиском – це сила, яка використовується для переміщення пластифікованої суміші через систему впорскування в закриту порожнину форми.
Тиск повинен подолати опір, створений:
- В'язкість суміші
- Форсунка для впорскування
- Бігунні канали
- Ворота
- Великі відстані потоку
- Тонкі порожнинні зрізи
- Поверхневе тертя
- Повітря, що залишилося в порожнині
Тиск машини не передається однаково на кожну точку всередині форми. Тиск поступово падає, коли компаунд проходить через бігун, затвор та порожнину.
Довгі шляхи потоку, вузькі затвори та високов'язкі сполуки зазвичай створюють більші втрати тиску.
Що таке швидкість впорскування гуми?
Швидкість впорскування гуми контролює, як швидко просувається гвинт, плунжер або поршень для впорскування під час етапу заповнення.
Вплив швидкості:
- Час заповнення форми
- Рух фронту потоку
- Зсувне нагрівання
- Витіснення повітря
- Формування лінії зварювання
- Стабільність вставки
- Відтворення поверхні
- Ризик передчасного затвердіння
Тиск забезпечує силу, необхідну для підтримки руху матеріалу, тоді як швидкість визначає, наскільки швидко відбувається рух.
Ці два налаштування працюють разом, але не слід розглядати як один і той самий параметр.
Контроль тиску проти контролю швидкості
Під час впорскування з регульованою швидкістю машина намагається підтримувати запрограмовану швидкість наповнення. Тиск підвищується або падає залежно від опору, який відчуває гумова суміш.
Коли опір стає занадто високим, тиск може досягти заданої межі. Після досягнення цієї межі машина більше не зможе підтримувати задану швидкість.
Цей зв'язок надає корисну діагностичну інформацію:
- Високий тиск при низькій фактичній швидкості свідчить про надмірний опір потоку.
- Низький тиск при неповному заповненні може свідчити про недостатній об'єм ін'єкції.
- Швидке підвищення тиску може свідчити про обмежений хід затвора або передчасне затвердіння.
- Нерівномірні криві тиску можуть свідчити про нестабільне живлення або пластифікацію.
Моніторинг як запрограмованих налаштувань, так і фактичної реакції виробництва дає чіткішу картину, ніж перевірка лише значення на панелі керування.
Фактори, що визначають необхідний тиск впорскування
В'язкість гумової суміші
Композити з вищою в'язкістю чинять опір плинності та зазвичай потребують більшого тиску, ніж м'якші, більш текучі матеріали.
В'язкість також змінюється залежно від:
- Складова формула
- Партія матеріалу
- Температура
- Вміст наповнювача
- Умови зберігання
- Зсув гвинта
- Час проживання
Налаштування машини слід перевіряти з урахуванням фактичного виробничого складу гуми, а не загального типу гуми.
Товщина стінки виробу
Тонкі порожнини обмежують потік і збільшують необхідний тиск. Товсті ділянки зазвичай заповнюються легше, але можуть утримувати більше повітря або вимагати тривалішої вулканізації.
Довжина потоку
Великі відстані між затвором та зоною остаточного заповнення створюють більші втрати тиску.
Дизайн бігунка та воріт
Невеликі напрямні та затвори обмежують рух матеріалу. Збільшення тиску може тимчасово подолати опір, але надмірний тиск може призвести до спалаху або пошкодження форми.
Розміри жолоба слід коригувати, коли тиск залишається надзвичайно високим під час повторних виробничих випробувань.
Кількість порожнин
Багатопорожнинні форми потребують збалансованих систем жолобів. Порожнини з коротшими шляхами потоку можуть заповнюватися першими, тоді як більш віддалені порожнини залишаються неповними.
Вищий тиск не може повністю виправити поганий баланс бігунка.
Температура форми та жолоба
Температура змінює в'язкість суміші та її характеристики під час затвердіння. Недостатня температура може призвести до поганої текучості, тоді як надмірна температура може ініціювати вулканізацію до завершення заповнення.
Стан вентиляції
Затримане повітря створює опір вхідній суміші. Заблоковані або недостатньо продумані вентиляційні отвори можуть призвести до коротких пострілів, опіків та нестабільного тиску.
Сила затиску
Тиск впорскування створює силу всередині форми. Сила затискання має бути достатньою, щоб утримувати форму в закритому стані без надмірного розриву на лінії розриву.
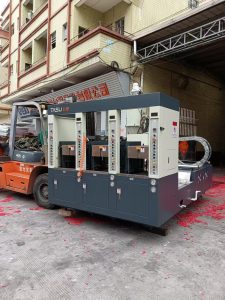
Як встановити тиск і швидкість лиття гуми під тиском
Крок 1: Перевірте матеріал і форму
Перед зміною параметрів машини перевірте:
- Правильна гумова суміш
- Послідовна підготовка матеріалу
- Відповідні умови зберігання
- Чистий бігун та ворота
- Відкриті вентиляційні отвори форми
- Стабільна температура форми
- Правильний об'єм пострілу
- Безпечні вставки
- Правильне вирівнювання форми
Регулювання машини не може надійно компенсувати забруднений матеріал, заблоковані вентиляційні отвори або пошкоджені інструменти.
Крок 2: Підтвердження стабільності пластифікації
Налаштування тиску та швидкості не залишатимуться однаковими, якщо в'язкість суміші змінюватиметься між впорскуваннями.
Огляд:
- Послідовність годування
- Температура гвинта
- Швидкість гвинта
- Час пластифікації
- Час проживання
- Вимірювання пострілів
- Стан партії матеріалу
Варіації на цьому етапі часто проявляються пізніше у вигляді нестабільного тиску впорскування або ваги продукту.
Крок 3: Почніть з контрольованої швидкості наповнення
Почніть із помірної швидкості, виходячи з попереднього досвіду роботи з формами та матеріалами. Спостерігайте за кривою тиску та схемою заповнення продукту.
Уникайте негайного вибору максимальної швидкості машини.
Крок 4: Використовуйте короткострокове тестування
Короткі випробування зупиняють ін'єкцію до того, як порожнина буде повністю заповнена. Порівняння зразків з різним відсотком заповнення показує, як компаунд рухається через форму.
Тестування може виявити:
- Напрямок потоку
- Остання область для заповнення
- Розташування повітряних пасток
- Незбалансовані порожнини
- Положення зварних ліній
- Обмежені ворота
- Рух вставки
Ця інформація допомагає визначити, де може знадобитися змінити швидкість.
Крок 5: Поступово збільшуйте швидкість
Збільшуйте швидкість контрольованими кроками, доки компаунд не заповнить основні порожнини без передчасного затвердіння.
Контролюйте тиск після кожного регулювання. Різке збільшення може свідчити про те, що затвор або жорно обмежують потік.
Крок 6: Встановлення граничного тиску
Межа тиску повинна бути достатньо високою для підтримки необхідної швидкості заповнення, але достатньо низькою, щоб захистити форму та запобігти надмірному спалаху.
Використання дуже високого ліміту не покращує процес, який вже заповнюється правильно.
Крок 7: За потреби застосовуйте поетапне ін'єкційне введення
Складні форми можуть отримати користь від кількох ступенів швидкості:
- Контрольована швидкість через сопло та жолоб
- Швидше заповнення через основну порожнину
- Знижена швидкість поблизу чутливих пластин
- Повільніше остаточне наповнення, щоб випустити повітря
Кількість та розташування етапів повинні відповідати фактичній схемі заповнення, а не стандартному шаблону.
Крок 8: Перевірте остаточний процес
Перегляньте кілька послідовних виробничих циклів та запишіть:
- Час впорскування
- Піковий тиск
- Фактична швидкість впорскування
- Вага пострілу
- Вага готової деталі
- Стан спалаху
- Якість поверхні
- Внутрішні порожнечі
- Розміри виробу
- Коефіцієнт відмов
Стабільне виробництво має бути підтверджено більш ніж одним успішним пострілом.
Що відбувається, коли тиск упорскування занадто низький?
Недостатній тиск лиття гуми під тиском може спричинити:
- Короткі удари
- Відсутні деталі продукту
- Неповні віддалені порожнини
- Слабкі з'єднання потоку
- Низька вага виробу
- Невідповідні розміри
- Погане відтворення поверхні
Перш ніж збільшувати тиск, визначте, чому опір високий.
Можливі причини включають:
- Температура суміші занадто низька
- Погана пластифікація
- Недостатній об'єм пострілу
- Обмежений доступ
- Заблокований бігун
- Затримане повітря
- Рання вулканізація
Збільшення тиску без усунення причини може лише призвести до менш стабільного процесу.
Що відбувається, коли тиск занадто високий?
Надмірний тиск під час формування гуми може призвести до:
- Спалах вздовж лінії розлуки
- Відділення цвілі
- Рух вставки
- Знос від цвілі
- Високе гідравлічне або сервонавантаження
- Пошкодження ущільнення
- Складне вилучення з форми
- Деформація виробу
- Надлишок матеріалу, що потрапляє у вентиляційні отвори
Тиск має бути достатньо високим, щоб заповнити порожнину, а не автоматично встановлюватися на максимальну потужність машини.
Вплив низької швидкості впорскування
Повільне впорскування дає повітрю більше часу для виходу, але занадто повільне заповнення форми може створити інші проблеми.
Можливі результати включають:
- Передчасне затвердіння
- Короткі удари
- Видимі лінії потоку
- Низька міцність зварного шва
- Неповні деталі поверхні
- Довші виробничі цикли
Гума починає реагувати на тепло, щойно потрапляє в нагрітий ролик та форму. Порожнину необхідно заповнити в межах безпечного для обробки вікна компаунду.
Наслідки надмірної швидкості впорскування
Дуже висока швидкість впорскування гуми може призвести до:
- Затримане повітря
- Сліди від опіків
- Надмірне нагрівання при зсуві
- Спалах
- Нестабільність потоку
- Вставити зміщення
- Струменеве очищення
- Поверхневі дефекти
- Підвищений піковий тиск
Швидке заповнення може бути корисним для тонких зрізів та довгих шляхів потоку, але для ефективного вивільнення повітря в останній частині порожнини може знадобитися нижча швидкість.
Поширені дефекти та коригування параметрів
| Дефект | Можливе регулювання тиску або швидкості | Інші перевірки |
|---|---|---|
| Короткий постріл | Поступово збільшуйте швидкість або тиск | Об'єм пострілу, пластифікація, затвор та вентиляційні отвори |
| Спалах | Зменште кінцевий тиск або швидкість | Посадка форми та сила затиску |
| Повітряна пастка | Зменште швидкість ближче до кінця заповнення | Розташування вентиляційного отвору та стан вакууму |
| Слід від опіку | Нижча кінцева швидкість наповнення | Заблоковані вентиляційні отвори та надмірна температура |
| Нестабільна вага деталі | Перевірте повторюваність тиску | Подача та дозування пострілів |
| Опік | Зменште вплив тепла та час перебування | Зсув шнека та перерви у виробництві |
| Рух вставки | Зменште швидкість поблизу вставки | Позиціонування та підтримка вставки |
| Нерівні порожнини | Перевірка втрати тиску | Баланс бігуна та воріт |
| Лінії потоку | Регулювання швидкості заповнення | Температура форми та потік компаунда |
| Складне вилучення з форми | Зменште надмірне пакування | Поверхня форми та стан затвердіння |
У "The посібник з усунення несправностей гумового лиття під тиском надає додаткові вказівки щодо коротких пострілів, спалахів, повітряних пасток, опіків та проблем із затвердінням.
Тиск впорскування та сила затискання форми
Тиск впорскування діє всередині порожнини форми, тоді як сила затиску утримує половинки форми разом.
Ці значення використовують різні одиниці вимірювання та не можуть бути безпосередньо порівняні без врахування проектованої площі виробу.
Недостатнє зусилля затискання може призвести до розділення форми під час лиття, що призведе до утворення спалахів, навіть якщо налаштування тиску здається прийнятним.
Перед зниженням тиску впорскування перевірте:
- Розміри прес-форми
- Проектована площа порожнини
- Кількість порожнин
- Зона для бігунів
- Затискна здатність машини
- Вирівнювання форми
- Умова лінії розриву
Зусилля затискання, яке значно перевищує необхідне, також може збільшити знос форми та споживання енергії.
Швидкість впорскування та вентиляція форми
Повітря має виходити, оскільки гума заповнює порожнину. Якщо фронт потоку досягає вентиляційного отвору занадто швидко, компаунд може загерметизувати його до того, як весь газ вийде.
Проблеми з вентиляцією часто виникають у:
- Кінцеві зони потоку
- Глибокі ребра
- Глухі секції
- Навколо вставок
- З'єднання фронту потоку
- Віддалені порожнини
Уповільнення останнього етапу ін'єкції може допомогти, але пошкоджені або заблоковані вентиляційні отвори все одно потребують обслуговування форми.
Для складних деталей, де звичайна вентиляція не може постійно видаляти достатню кількість повітря, можна розглянути варіант вакуумного контролю.
Параметри ін'єкції та вулканізація
Параметри інжекції впливають на умови на початку вулканізації.
Швидше заповнення може підвищити температуру компаунда через зсув. Повільне заповнення може піддавати частину матеріалу впливу тепла форми довше, ніж решта заготовки.
Таким чином, нерівномірне заповнення може призвести до відмінностей в історії затвердіння по всьому компоненту.
Після зміни тиску або швидкості перегляньте:
- Час затвердіння
- Температура цвілі
- Твердість продукту
- Стан поверхні
- Стабільність розмірів
- Внутрішня якість
У "The повний посібник з вулканізації гуми пояснює, як час, температура та агенти вулканізації впливають на кінцеві властивості гуми.
Встановлення стабільного вікна обробки
Збереження одного набору параметрів машини недостатньо. Умови виробництва змінюються через звичайні коливання компаундів, форм та навколишнього середовища.
Валідоване вікно обробки повинно визначати:
- Мінімально допустима швидкість впорскування
- Максимально допустима швидкість впорскування
- Звичайна робоча швидкість
- Межа тиску
- Очікуваний піковий тиск
- Діапазон часу заповнення
- Діапазон ваги пострілу
- Діапазон температур прес-форми
- Діапазон температур бігуна
- Прийнятний рівень спалаху
- Діапазон ваги продукту
- Допуск розмірів
Такий підхід надає операторам чіткі межі налаштування, не допускаючи неконтрольованих змін параметрів.
Використання кривих тиску для моніторингу процесів
Криві тиску надають корисну інформацію про цикл формування.
Стабільні криві зазвичай вказують на стабільне живлення, пластифікацію та заповнення порожнини. Зміни форми кривої можуть свідчити про:
- Зміна в'язкості матеріалу
- Перерви в годуванні
- Обмеження воріт
- Блокування бігуна
- Зміни температури цвілі
- Проблеми з вентиляцією
- Знос гвинта або ствола
- Неправильний об'єм пострілу
Порівняння кривих тиску з вагою деталі та місцем розташування дефекту допомагає точніше визначити причину.
Практичний контрольний список налаштування
Перед затвердженням виробництва підтвердьте:
- Гумова суміш відповідає технологічному листу
- Годування залишається стабільним
- Налаштування гвинтів забезпечує стабільну пластифікацію
- Обсяг пострілу достатній
- Бігунок та ворота чисті
- Температура цвілі рівномірна
- Швидкість впорскування відповідає схемі заповнення
- Межа тиску не є надмірно високою
- Повітря може виходити через вентиляційні отвори або вакуум
- Сила затиску підходить
- Умови вулканізації стабільні
- Послідовні деталі відповідають вимогам щодо ваги та розмірів
ТАСУ розчини для лиття гуми під тиском поєднують програмоване керування впорскуванням з технологіями подачі, холодного канавочного каналу, вакууму та затискання.
Висновок
Тиск і швидкість лиття гуми під тиском повинні забезпечувати повне заповнення без надмірного спалаху, затримки повітря або напруження у формі. Надійне налаштування починається зі стабільної подачі та пластифікації, після чого йдуть короткочасні випробування, контрольоване регулювання параметрів та перевірка виробництва.
Тиск повинен долати фактичний опір потоку, тоді як швидкість повинна переміщувати компаунд через форму в межах безпечного технологічного вікна. Розгляд тиску, швидкості, температури, вентиляції та затискання як однієї системи дає більш стабільні результати, ніж регулювання будь-якого окремого значення.
TASU виробляє повністю автоматичні машини для лиття гуми під тиском з програмованим тиском, швидкістю, об'ємом порції та керуванням вулканізацією. Щоб обговорити ваш компаунд, розміри форми та виробничі вимоги, зв'яжіться з ТАСУ.
