


रबर इंजेक्शन मोल्डिंग में दबाव और गति यह निर्धारित करते हैं कि प्लास्टिसाइज्ड यौगिक नोजल, रनर, गेट और मोल्ड कैविटी से कैसे गुजरता है। ये दोनों पैरामीटर भरने के समय, सामग्री प्रवाह, वायु निष्कासन, सतह की गुणवत्ता और आयामी स्थिरता को सीधे प्रभावित करते हैं।.
अपर्याप्त दबाव से सांचा आंशिक रूप से भरा रह सकता है, जबकि अत्यधिक दबाव से फ्लैश, सांचे का टूटना या उपकरण पर अनावश्यक भार पड़ सकता है। इंजेक्शन की गति भी इसी तरह संतुलन बनाए रखती है: धीमी गति से भरने पर समय से पहले क्योरिंग हो सकती है, लेकिन अत्यधिक गति से हवा फंस सकती है, गर्मी उत्पन्न हो सकती है और इंसर्ट को नुकसान पहुंच सकता है।.
सफल सेटअप के लिए केवल एक दबाव मान और एक गति मान का चयन करना ही पर्याप्त नहीं है। यौगिक की श्यानता, उत्पाद की ज्यामिति, रनर का डिज़ाइन, मोल्ड का तापमान, वेंटिंग और क्लैम्पिंग बल का एक साथ मूल्यांकन किया जाना चाहिए।.
आधुनिक रबर इंजेक्शन मोल्डिंग मशीनें इसमें प्रोग्राम करने योग्य दबाव और गति नियंत्रण प्रदान किए गए हैं जो निर्माताओं को विभिन्न मोल्डों और रबर यौगिकों के अनुरूप फिलिंग प्रोफाइल को समायोजित करने की अनुमति देते हैं।.
रबर इंजेक्शन मोल्डिंग प्रेशर क्या होता है?
रबर इंजेक्शन मोल्डिंग में दबाव वह बल है जिसका उपयोग प्लास्टिसाइज्ड यौगिक को इंजेक्शन सिस्टम के माध्यम से बंद मोल्ड कैविटी में ले जाने के लिए किया जाता है।.
दबाव को निम्नलिखित द्वारा उत्पन्न प्रतिरोध पर काबू पाना होगा:
- यौगिक श्यानता
- इंजेक्शन नोजल
- रनर चैनल
- गेट्स
- लंबी प्रवाह दूरी
- पतले गुहा अनुभाग
- सतह घर्षण
- गुहा में शेष हवा
मशीन का दबाव सांचे के भीतर हर बिंदु पर समान रूप से स्थानांतरित नहीं होता है। जैसे-जैसे मिश्रण रनर, गेट और कैविटी से होकर गुजरता है, दबाव धीरे-धीरे कम होता जाता है।.
लंबे प्रवाह पथ, संकरे द्वार और उच्च श्यानता वाले यौगिक आमतौर पर अधिक दबाव हानि उत्पन्न करते हैं।.
रबर इंजेक्शन स्पीड क्या है?
रबर इंजेक्शन की गति यह नियंत्रित करती है कि भरने की अवस्था के दौरान स्क्रू, प्लंजर या इंजेक्शन पिस्टन कितनी तेजी से आगे बढ़ता है।.
गति के प्रभाव:
- मोल्ड भरने का समय
- प्रवाह-अग्र भाग की गति
- कतरनी तापन
- वायु विस्थापन
- वेल्ड-लाइन निर्माण
- स्थिरता डालें
- सतही पुनरुत्पादन
- समय से पहले ठीक होने का खतरा
दबाव पदार्थ की गति को बनाए रखने के लिए आवश्यक बल प्रदान करता है, जबकि गति यह निर्धारित करती है कि गति कितनी जल्दी होती है।.
ये दोनों सेटिंग्स एक साथ काम करती हैं लेकिन इन्हें एक ही पैरामीटर के रूप में नहीं माना जाना चाहिए।.
दबाव नियंत्रण बनाम गति नियंत्रण
गति-नियंत्रित इंजेक्शन के दौरान, मशीन निर्धारित भरने की दर को बनाए रखने का प्रयास करती है। रबर यौगिक द्वारा अनुभव किए जाने वाले प्रतिरोध के अनुसार दबाव बढ़ता या घटता है।.
जब प्रतिरोध बहुत अधिक हो जाता है, तो दबाव पूर्व निर्धारित सीमा तक पहुँच सकता है। इस सीमा तक पहुँचने के बाद मशीन अपेक्षित गति बनाए रखने में असमर्थ हो जाती है।.
यह संबंध उपयोगी नैदानिक जानकारी प्रदान करता है:
- कम वास्तविक गति के साथ उच्च दबाव अत्यधिक प्रवाह प्रतिरोध का संकेत देता है।.
- अपूर्ण भराई के साथ कम दबाव अपर्याप्त शॉट मात्रा का संकेत दे सकता है।.
- दबाव में तेजी से वृद्धि किसी अवरुद्ध गेट या समय से पहले उपचार का संकेत हो सकती है।.
- अनियमित दबाव वक्र अस्थिर भोजन या प्लास्टिकीकरण की ओर इशारा कर सकते हैं।.
प्रोग्राम की गई सेटिंग और वास्तविक उत्पादन प्रतिक्रिया दोनों की निगरानी करने से केवल कंट्रोल पैनल के मान की जांच करने की तुलना में अधिक स्पष्ट तस्वीर मिलती है।.
आवश्यक इंजेक्शन दबाव निर्धारित करने वाले कारक
रबर यौगिक की चिपचिपाहट
अधिक श्यानता वाले यौगिक प्रवाह का प्रतिरोध करते हैं और आमतौर पर नरम, अधिक प्रवाहशील पदार्थों की तुलना में अधिक दबाव की आवश्यकता होती है।.
श्यानता में परिवर्तन निम्न कारकों के साथ भी होता है:
- यौगिक निर्माण
- सामग्री बैच
- तापमान
- अतिरिक्त सामग्री
- भंडारण की स्थिति
- स्क्रू कतरनी
- निवास समय
मशीन की सेटिंग्स को सामान्य रबर प्रकार के बजाय वास्तविक उत्पादन यौगिक के साथ मान्य किया जाना चाहिए।.
उत्पाद की दीवार की मोटाई
पतले कैविटी सेक्शन प्रवाह को प्रतिबंधित करते हैं और दबाव की आवश्यकता को बढ़ाते हैं। मोटे सेक्शन आमतौर पर अधिक आसानी से भर जाते हैं लेकिन उनमें अधिक हवा रह सकती है या उन्हें अधिक समय तक वल्कनीकरण की आवश्यकता हो सकती है।.
प्रवाह की लंबाई
गेट और अंतिम फिलिंग क्षेत्र के बीच अधिक दूरी होने से दबाव का नुकसान अधिक होता है।.
रनर और गेट डिजाइन
छोटे रनर और गेट सामग्री की आवाजाही को सीमित करते हैं। दबाव बढ़ाने से अस्थायी रूप से प्रतिरोध दूर हो सकता है, लेकिन अत्यधिक दबाव से फ्लैश उत्पन्न हो सकता है या मोल्ड को नुकसान पहुंच सकता है।.
उत्पादन के बार-बार किए जाने वाले परीक्षणों में दबाव असामान्य रूप से अधिक रहने पर रनर के आयामों को ठीक किया जाना चाहिए।.
गुहाओं की संख्या
बहु-गुहा वाले सांचों के लिए संतुलित रनर सिस्टम की आवश्यकता होती है। कम प्रवाह पथ वाली गुहाएँ पहले भर सकती हैं, जबकि अधिक दूर स्थित गुहाएँ अधूरी रह सकती हैं।.
अधिक दबाव धावक के खराब संतुलन को पूरी तरह से ठीक नहीं कर सकता।.
मोल्ड और रनर तापमान
तापमान परिवर्तन से यौगिक की श्यानता और उसके जमने का व्यवहार बदल जाता है। अपर्याप्त तापमान से प्रवाह बाधित हो सकता है, जबकि अत्यधिक तापमान भरने की प्रक्रिया पूरी होने से पहले ही वल्कनीकरण शुरू कर सकता है।.
वेंटिंग की स्थिति
फंसी हुई हवा आने वाले यौगिक के विरुद्ध प्रतिरोध उत्पन्न करती है। अवरुद्ध या छोटे आकार के वेंट के कारण शॉर्ट शॉट, जलन और अस्थिर दबाव जैसी समस्याएं हो सकती हैं।.
शिकंजे का बल
इंजेक्शन दबाव मोल्ड के अंदर बल उत्पन्न करता है। मोल्ड को बंद रखने के लिए क्लैम्पिंग बल पर्याप्त होना चाहिए ताकि विभाजन रेखा पर अत्यधिक अलगाव न हो।.
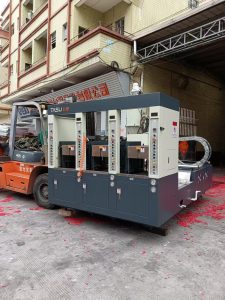
रबर इंजेक्शन मोल्डिंग में दबाव और गति कैसे सेट करें
चरण 1: सामग्री और सांचे की जांच करें
मशीन के पैरामीटर बदलने से पहले, निम्नलिखित की पुष्टि करें:
- सही रबर यौगिक
- सामग्री की निरंतर तैयारी
- उपयुक्त भंडारण स्थिति
- साफ़ रनर और गेट
- मोल्ड वेंट खोलें
- स्थिर मोल्ड तापमान
- सही शॉट वॉल्यूम
- सुरक्षित इंसर्ट
- मोल्ड का उचित संरेखण
मशीन में किए गए समायोजन दूषित सामग्री, अवरुद्ध वेंट या क्षतिग्रस्त औजारों की भरपाई विश्वसनीय रूप से नहीं कर सकते।.
चरण 2: प्लास्टिकीकरण स्थिरता की पुष्टि करें
यदि मिश्रण की चिपचिपाहट शॉट के बीच बदलती है तो दबाव और गति की सेटिंग्स स्थिर नहीं रहेंगी।.
समीक्षा:
- भोजन की निरंतरता
- पेंच तापमान
- पेंच की गति
- प्लास्टिकीकरण समय
- निवास समय
- शॉट मीटरिंग
- सामग्री बैच की स्थिति
इस चरण में होने वाला बदलाव अक्सर बाद में अस्थिर इंजेक्शन दबाव या उत्पाद के वजन के रूप में प्रकट होता है।.
चरण 3: नियंत्रित भरने की गति से शुरू करें
पिछले मोल्ड और सामग्री के अनुभव के आधार पर मध्यम गति से शुरुआत करें। दबाव वक्र और उत्पाद भरने के पैटर्न का अवलोकन करें।.
मशीन की अधिकतम गति को तुरंत चुनने से बचें।.
चरण 4: शॉर्ट-शॉट परीक्षण का उपयोग करें
शॉर्ट-शॉट परीक्षणों में कैविटी के पूरी तरह भरने से पहले ही इंजेक्शन रोक दिया जाता है। अलग-अलग भरने के प्रतिशत पर नमूनों की तुलना करने से पता चलता है कि यौगिक मोल्ड के माध्यम से कैसे आगे बढ़ता है।.
परीक्षण से निम्नलिखित बातें सामने आ सकती हैं:
- प्रवाह दिशा
- भरने के लिए अंतिम क्षेत्र
- वायु-जाल स्थान
- असंतुलित गुहाएँ
- वेल्ड-लाइन स्थितियाँ
- प्रतिबंधित द्वार
- गति डालें
यह जानकारी यह निर्धारित करने में मदद करती है कि गति में परिवर्तन कहाँ आवश्यक हो सकता है।.
चरण 5: गति धीरे-धीरे बढ़ाएं
मिश्रण के मुख्य गुहाओं को समय से पहले जमे बिना पूरी तरह से भरने तक, नियंत्रित चरणों में गति बढ़ाएं।.
प्रत्येक समायोजन के बाद दबाव की निगरानी करें। दबाव में अचानक वृद्धि इस बात का संकेत हो सकती है कि पाइप या गेट प्रवाह को बाधित कर रहा है।.
चरण 6: दबाव सीमा निर्धारित करें
आवश्यक फिलिंग गति को बनाए रखने के लिए दबाव की सीमा पर्याप्त रूप से उच्च होनी चाहिए, लेकिन मोल्ड की सुरक्षा और अत्यधिक फ्लैश को रोकने के लिए पर्याप्त रूप से कम होनी चाहिए।.
बहुत अधिक सीमा का उपयोग करने से उस प्रक्रिया में सुधार नहीं होता जो पहले से ही सही ढंग से भरती है।.
चरण 7: आवश्यकतानुसार चरणबद्ध इंजेक्शन लगाएं
जटिल मोल्डों के लिए कई गति चरणों का उपयोग करना फायदेमंद हो सकता है:
- नोजल और रनर के माध्यम से नियंत्रित गति
- मुख्य गुहा के माध्यम से तेजी से भरना
- संवेदनशील छिद्रों के पास गति कम हो जाती है
- हवा निकलने देने के लिए अंतिम फिलिंग धीमी गति से करें।
चरणों की संख्या और स्थिति किसी मानक टेम्पलेट के बजाय वास्तविक भरने के पैटर्न के अनुसार होनी चाहिए।.
चरण 8: अंतिम प्रक्रिया का सत्यापन करें
कई निरंतर उत्पादन चक्रों की समीक्षा करें और निम्नलिखित को रिकॉर्ड करें:
- इंजेक्शन का समय
- चरम दबाव
- वास्तविक इंजेक्शन गति
- शॉट का वजन
- तैयार भाग का वजन
- फ्लैश की स्थिति
- सतही गुणवत्ता
- आंतरिक रिक्त स्थान
- उत्पाद के आयाम
- अस्वीकृति दर
एक से अधिक सफल प्रयासों के माध्यम से स्थिर उत्पादन की पुष्टि की जानी चाहिए।.
इंजेक्शन का दबाव बहुत कम होने पर क्या होता है?
रबर इंजेक्शन मोल्डिंग के दौरान अपर्याप्त दबाव के कारण निम्नलिखित समस्याएं हो सकती हैं:
- छोटे शॉट्स
- उत्पाद विवरण अनुपलब्ध हैं
- अपूर्ण दूरस्थ गुहाएँ
- कमजोर प्रवाह जंक्शन
- उत्पाद का कम वजन
- असंगत आयाम
- खराब सतही पुनरुत्पादन
दबाव बढ़ाने से पहले, यह पता लगाएं कि प्रतिरोध अधिक क्यों है।.
संभावित कारणों में शामिल हैं:
- यौगिक का तापमान बहुत कम है
- खराब प्लास्टिकीकरण
- शॉट की मात्रा अपर्याप्त है
- प्रतिबंधित द्वार
- अवरुद्ध धावक
- फंसी हुई हवा
- प्रारंभिक वल्कनीकरण
कारण को दूर किए बिना दबाव बढ़ाने से प्रक्रिया और भी अस्थिर हो सकती है।.
जब दबाव बहुत अधिक हो जाता है तो क्या होता है?
रबर मोल्डिंग पर अत्यधिक दबाव के कारण निम्नलिखित समस्याएं हो सकती हैं:
- बालों की विभाजन रेखा के साथ चमक
- मोल्ड पृथक्करण
- गति डालें
- मोल्ड घिसाव
- उच्च हाइड्रोलिक या सर्वो लोड
- सील क्षति
- मोल्ड से बाहर निकालना मुश्किल है
- उत्पाद विरूपण
- वेंट में अत्यधिक मात्रा में सामग्री प्रवेश कर रही है
गुहा को भरने के लिए दबाव पर्याप्त होना चाहिए, न कि मशीन की अधिकतम क्षमता पर स्वचालित रूप से सेट किया जाना चाहिए।.
कम इंजेक्शन गति के प्रभाव
धीमी गति से इंजेक्शन लगाने से हवा को बाहर निकलने के लिए अधिक समय मिलता है, लेकिन मोल्ड को बहुत धीरे-धीरे भरने से अन्य समस्याएं उत्पन्न हो सकती हैं।.
संभावित परिणामों में निम्नलिखित शामिल हैं:
- अपरिपक्व उपचार
- छोटे शॉट्स
- दृश्यमान प्रवाह रेखाएँ
- वेल्ड लाइन की मजबूती कमजोर है
- अपूर्ण सतह विवरण
- लंबे उत्पादन चक्र
रबर गर्म सांचे और रनर में प्रवेश करते ही गर्मी के प्रति प्रतिक्रिया देना शुरू कर देता है। कैविटी को कंपाउंड की सुरक्षित प्रसंस्करण सीमा के भीतर ही भरना आवश्यक है।.
अत्यधिक इंजेक्शन गति के प्रभाव
बहुत तेज़ रबर इंजेक्शन गति से निम्नलिखित परिणाम हो सकते हैं:
- फंसी हुई हवा
- जले का निशान
- अत्यधिक अपरूपण तापन
- चमक
- प्रवाह अस्थिरता
- विस्थापन सम्मिलित करें
- जेटिंग
- सतही दोष
- बढ़े हुए चरम दबाव
पतले खंडों और लंबे प्रवाह मार्गों के लिए तीव्र गति से भरना उपयोगी हो सकता है, लेकिन गुहा के अंतिम भाग में हवा को प्रभावी ढंग से बाहर निकालने के लिए कम गति की आवश्यकता हो सकती है।.
सामान्य दोष और पैरामीटर समायोजन
| दोष | दबाव या गति समायोजन संभव है | अन्य जाँचें |
|---|---|---|
| छोटा शॉट | गति या दबाव को धीरे-धीरे बढ़ाएं। | शॉट वॉल्यूम, प्लास्टिकीकरण, गेट और वेंट |
| चमक | अंतिम दबाव या गति को कम करें | मोल्ड फिट और क्लैम्पिंग बल |
| वायु जाल | भरने के अंत में गति कम कर दें। | वेंट का स्थान और वैक्यूम की स्थिति |
| जलने का निशान | अंतिम भरने की गति कम करें | वेंटिलेशन पाइपों का अवरुद्ध होना और अत्यधिक तापमान |
| अस्थिर भाग का वजन | दबाव की पुनरावृत्ति की जाँच करें | फीडिंग और शॉट मीटरिंग |
| जलाकर राख कर देना | गर्मी के संपर्क और रहने के समय को कम करें | स्क्रू कतरन और उत्पादन में रुकावटें |
| गति डालें | इंसर्ट के पास गति कम करें | स्थिति निर्धारण और समर्थन डालें |
| असमान गुहाएँ | दबाव हानि की समीक्षा करें | धावक और गेट संतुलन |
| प्रवाह रेखाएँ | भरने की गति को समायोजित करें | मोल्ड का तापमान और यौगिक का प्रवाह |
| मोल्ड से बाहर निकालना मुश्किल है | अधिक सामान भरने से बचें | मोल्ड की सतह और उपचार की स्थिति |
The रबर इंजेक्शन मोल्डिंग समस्या निवारण मार्गदर्शिका यह शॉर्ट शॉट्स, फ्लैश, एयर ट्रैप, बर्न और क्योरिंग संबंधी समस्याओं पर आगे मार्गदर्शन प्रदान करता है।.
इंजेक्शन दबाव और मोल्ड क्लैम्पिंग बल
इंजेक्शन का दबाव मोल्ड कैविटी के अंदर कार्य करता है, जबकि क्लैम्पिंग बल मोल्ड के दोनों हिस्सों को एक साथ पकड़े रखता है।.
इन मूल्यों में अलग-अलग इकाइयाँ उपयोग की गई हैं और अनुमानित उत्पाद क्षेत्र पर विचार किए बिना इनकी सीधी तुलना नहीं की जा सकती।.
अपर्याप्त क्लैम्पिंग बल के कारण इंजेक्शन के दौरान मोल्ड अलग हो सकता है, जिससे दबाव सेटिंग उचित प्रतीत होने पर भी फ्लैश उत्पन्न हो सकता है।.
इंजेक्शन का दबाव कम करने से पहले, निम्नलिखित की जाँच करें:
- मोल्ड के आयाम
- प्रक्षेपित गुहा क्षेत्र
- गुहाओं की संख्या
- धावक क्षेत्र
- मशीन क्लैम्पिंग क्षमता
- मोल्ड संरेखण
- विभाजन-रेखा की स्थिति
आवश्यकता से कहीं अधिक क्लैम्पिंग बल मोल्ड के घिसाव और ऊर्जा की खपत को भी बढ़ा सकता है।.
इंजेक्शन गति और मोल्ड वेंटिंग
रबर से गुहा भरने पर हवा का निकलना आवश्यक हो जाता है। यदि प्रवाह का अग्र भाग किसी निकास तक बहुत जल्दी पहुँच जाता है, तो सभी गैस के बाहर निकलने से पहले ही यौगिक निकास को सील कर सकता है।.
वेंटिलेशन संबंधी समस्याएं अक्सर निम्नलिखित स्थानों पर दिखाई देती हैं:
- प्रवाह के अंत वाले क्षेत्र
- गहरी पसलियाँ
- अंध अनुभाग
- आस-पास सम्मिलित करें
- प्रवाह-फ्रंट जंक्शन
- दूरस्थ गुहाएँ
अंतिम इंजेक्शन चरण को धीमा करने से मदद मिल सकती है, लेकिन क्षतिग्रस्त या अवरुद्ध वेंट के लिए अभी भी मोल्ड रखरखाव की आवश्यकता होती है।.
जटिल भागों के लिए वैक्यूम नियंत्रण पर विचार किया जा सकता है जहां पारंपरिक वेंटिंग से लगातार पर्याप्त हवा नहीं निकाली जा सकती है।.
इंजेक्शन पैरामीटर और वल्कनीकरण
इंजेक्शन सेटिंग्स वल्कनीकरण की शुरुआत में स्थितियों को प्रभावित करती हैं।.
तेजी से भरने से कतरन के कारण मिश्रण का तापमान बढ़ सकता है। धीरे-धीरे भरने से सामग्री का एक हिस्सा बाकी हिस्से की तुलना में मोल्ड की गर्मी के संपर्क में अधिक समय तक रह सकता है।.
इसलिए, असमान भराई के कारण घटक में उपचार इतिहास में अंतर उत्पन्न हो सकता है।.
दबाव या गति में परिवर्तन के बाद, समीक्षा करें:
- उपचार समय
- मोल्ड तापमान
- उत्पाद की कठोरता
- सतही स्थिति
- आयामी स्थिरता
- आंतरिक गुणवत्ता
The रबर वल्कनीकरण के लिए संपूर्ण मार्गदर्शिका यह बताता है कि समय, तापमान और उपचार कारक रबर के अंतिम गुणों को कैसे प्रभावित करते हैं।.
एक स्थिर प्रोसेसिंग विंडो स्थापित करना
मशीन के मापदंडों का एक सेट सुरक्षित रखना पर्याप्त नहीं है। यौगिकों, सांचों और वातावरण में सामान्य बदलाव के कारण उत्पादन की स्थितियाँ बदलती रहती हैं।.
एक मान्य प्रोसेसिंग विंडो को निम्नलिखित को परिभाषित करना चाहिए:
- न्यूनतम स्वीकार्य इंजेक्शन गति
- अधिकतम स्वीकार्य इंजेक्शन गति
- सामान्य परिचालन गति
- दबाव सीमा
- अपेक्षित अधिकतम दबाव
- भरने का समय सीमा
- शॉट-वेट रेंज
- मोल्ड-तापमान सीमा
- रनर-तापमान सीमा
- स्वीकार्य फ्लैश स्तर
- उत्पाद-वजन सीमा
- आयामी सहनशीलता
यह दृष्टिकोण ऑपरेटरों को अनियंत्रित पैरामीटर परिवर्तनों की अनुमति दिए बिना स्पष्ट समायोजन सीमाएं प्रदान करता है।.
प्रक्रिया निगरानी के लिए दबाव वक्रों का उपयोग
दबाव वक्र मोल्डिंग चक्र के बारे में उपयोगी जानकारी प्रदान करते हैं।.
स्थिर वक्र सामान्यतः स्थिर भोजन, प्लास्टिकीकरण और गुहा भरने का संकेत देते हैं। वक्र के आकार में परिवर्तन निम्नलिखित को प्रकट कर सकते हैं:
- पदार्थ की चिपचिपाहट में भिन्नता
- भोजन में रुकावटें
- गेट प्रतिबंध
- धावक अवरोध
- मोल्ड के तापमान में परिवर्तन
- वेंटिंग समस्याएं
- स्क्रू या बैरल का घिसाव
- गलत शॉट वॉल्यूम
दबाव वक्रों की तुलना पुर्जे के वजन और दोष के स्थान से करने से कारण की अधिक सटीक पहचान करने में मदद मिलती है।.
व्यावहारिक सेटअप चेकलिस्ट
उत्पादन को मंजूरी देने से पहले, निम्नलिखित की पुष्टि करें:
- रबर यौगिक प्रक्रिया पत्रक से मेल खाता है
- भोजन व्यवस्था स्थिर बनी हुई है
- स्क्रू सेटिंग से स्थिर प्लास्टिकीकरण होता है
- शॉट की मात्रा पर्याप्त है
- रनर और गेट साफ हैं
- मोल्ड का तापमान एकसमान है
- इंजेक्शन की गति भरने के पैटर्न का अनुसरण करती है।
- दबाव सीमा अनावश्यक रूप से उच्च नहीं है
- हवा वेंट या वैक्यूम के माध्यम से बाहर निकल सकती है।
- क्लैम्पिंग बल उपयुक्त है
- वल्कनीकरण की स्थितियाँ स्थिर हैं
- सभी भाग वजन और आयामी आवश्यकताओं को पूरा करते हैं।
TASU's रबर इंजेक्शन मोल्डिंग समाधान प्रोग्रामेबल इंजेक्शन नियंत्रण को फीडिंग, कोल्ड रनर, वैक्यूम और क्लैम्पिंग तकनीकों के साथ संयोजित करें।.
निष्कर्ष
रबर इंजेक्शन मोल्डिंग में दबाव और गति इस प्रकार होनी चाहिए कि अत्यधिक फ्लैश, फंसी हुई हवा या मोल्ड तनाव के बिना पूर्ण फिलिंग हो सके। विश्वसनीय सेटअप की शुरुआत स्थिर फीडिंग और प्लास्टिकीकरण से होती है, जिसके बाद शॉर्ट-शॉट परीक्षण, नियंत्रित पैरामीटर समायोजन और उत्पादन सत्यापन किया जाता है।.
दबाव को वास्तविक प्रवाह प्रतिरोध पर काबू पाना चाहिए, जबकि गति को सुरक्षित प्रसंस्करण सीमा के भीतर सांचे से यौगिक को गुजारना चाहिए। दबाव, गति, तापमान, वेंटिंग और क्लैम्पिंग को एक प्रणाली के रूप में मानने से किसी एक मान को अलग-अलग समायोजित करने की तुलना में अधिक सुसंगत परिणाम प्राप्त होते हैं।.
TASU निर्माण करता है पूरी तरह से स्वचालित रबर इंजेक्शन मोल्डिंग मशीनें प्रोग्रामेबल प्रेशर, स्पीड, शॉट वॉल्यूम और वल्कनाइजेशन कंट्रोल के साथ। अपने कंपाउंड, मोल्ड के आयाम और उत्पादन आवश्यकताओं पर चर्चा करने के लिए, TASU से संपर्क करें.
