


Tryck och hastighet vid formsprutning av gummi avgör hur den mjukgjorda massan rör sig genom munstycket, rännan, inloppet och formhålan. Båda parametrarna påverkar direkt fyllningstid, materialflöde, luftborttagning, ytkvalitet och dimensionell konsistens.
Otillräckligt tryck kan göra att formen blir delvis fylld, medan för högt tryck kan orsaka flammbildning, formseparation eller onödig belastning på utrustningen. Injektionshastigheten skapar en liknande balans: långsam fyllning kan möjliggöra för tidig härdning, men för hög hastighet kan fånga luft, generera värme och skada skärinsatser.
Lyckad installation kräver mer än att välja ett tryckvärde och ett hastighetsvärde. Blandningens viskositet, produktgeometri, löparens design, formtemperatur, ventilation och klämkraft måste utvärderas tillsammans.
Modern formsprutningsmaskiner för gummi tillhandahålla programmerbara tryck- och hastighetskontroller som gör det möjligt för tillverkare att matcha fyllningsprofilen till olika formar och gummiblandningar.
Vad är trycket vid formsprutning av gummi?
Trycket vid formsprutning av gummi är den kraft som används för att flytta mjukgjord förening genom formsprutningssystemet och in i det slutna formhålrummet.
Trycket måste övervinna motstånd som skapas av:
- Föreningens viskositet
- Injektionsmunstycke
- Löparkanaler
- Grindar
- Långa flödesavstånd
- Tunna kavitetssektioner
- Ytfriktion
- Luft kvar i hålrummet
Maskintrycket överförs inte lika till varje punkt inuti formen. Trycket sjunker gradvis allt eftersom massan rör sig genom löparen, grinden och hålrummet.
Långa flödesvägar, smala portar och högviskösa föreningar skapar normalt sett större tryckförlust.
Vad är gummiinjektionshastighet?
Gumminssprutningshastigheten styr hur snabbt skruven, kolven eller injektionskolven rör sig framåt under fyllningsstadiet.
Hastighetspåverkan:
- Formfyllningstid
- Flödesfrontrörelse
- Skjuvvärme
- Luftförskjutning
- Svetslinjebildning
- Insatsstabilitet
- Ytreproduktion
- Risk för för tidig härdning
Tryck ger den kraft som krävs för att upprätthålla materialrörelsen, medan hastigheten avgör hur snabbt rörelsen sker.
De två inställningarna fungerar tillsammans men bör inte behandlas som samma parameter.
Tryckreglering kontra hastighetsreglering
Under hastighetsstyrd insprutning försöker maskinen bibehålla den programmerade fyllningshastigheten. Trycket ökar eller minskar beroende på det motstånd som gummiblandningen möter.
När motståndet blir för högt kan trycket nå den förinställda gränsen. Maskinen kan inte längre bibehålla den begärda hastigheten när denna gräns har uppnåtts.
Detta samband ger användbar diagnostisk information:
- Högt tryck med låg faktisk hastighet tyder på för högt flödesmotstånd.
- Lågt tryck med ofullständig fyllning kan tyda på otillräcklig sprutvolym.
- Snabb tryckökning kan tyda på en trång öppning eller för tidig härdning.
- Oregelbundna tryckkurvor kan tyda på instabil matning eller plasticering.
Att övervaka både den programmerade inställningen och det faktiska produktionssvaret ger en tydligare bild än att enbart kontrollera värdet på kontrollpanelen.
Faktorer som bestämmer det erforderliga injektionstrycket
Viskositet av gummiblandningen
Högviskösa föreningar motstår flyt och kräver generellt mer tryck än mjukare, mer flytbara material.
Viskositeten förändras också med:
- Föreningsformulering
- Materialbatch
- Temperatur
- Fyllningsinnehåll
- Förvaringsförhållanden
- Skruvsax
- Uppehållstid
Maskininställningar bör valideras med den faktiska produktionsblandningen snarare än en generell gummityp.
Produktens väggtjocklek
Tunna kavitetssektioner begränsar flödet och ökar tryckbehovet. Tjocka sektioner fylls normalt lättare men kan hålla kvar mer luft eller kräva längre vulkanisering.
Flödeslängd
Långa avstånd mellan porten och den slutliga påfyllningsytan skapar mer tryckförlust.
Löpare och grinddesign
Små löpare och portar begränsar materialets rörelse. Ökat tryck kan tillfälligt övervinna motståndet, men för högt tryck kan skapa flamma eller skada formen.
Löparens dimensioner bör korrigeras när trycket förblir ovanligt högt vid upprepade produktionstester.
Antal hålrum
Formar med flera hålrum kräver balanserade rännsystem. Hålrum med kortare flödesvägar kan fyllas först, medan mer avlägsna hålrum förblir ofullständiga.
Högre tryck kan inte helt korrigera dålig löparbalans.
Form- och löpartemperatur
Temperaturen förändrar föreningens viskositet och härdningsbeteende. Otillräcklig temperatur kan ge dåligt flyt, medan för hög temperatur kan initiera vulkanisering innan fyllningen är klar.
Ventilationsförhållanden
Instängd luft skapar motstånd mot den inkommande massan. Blockerade eller för små ventiler kan orsaka korta skott, brännskador och instabilt tryck.
Klämkraft
Injektionstrycket genererar kraft inuti formen. Klämkraften måste vara tillräcklig för att hålla formen stängd utan för stor separation vid delningslinjen.
Hur man ställer in tryck och hastighet för formsprutning av gummi
Steg 1: Verifiera materialet och formen
Innan du ändrar maskinparametrar, bekräfta:
- Rätt gummiblandning
- Konsekvent materialförberedelse
- Lämpliga förvaringsförhållanden
- Rengör löpare och grindar
- Öppna formventiler
- Stabil formtemperatur
- Korrekt skottvolym
- Säkra insatser
- Korrekt formjustering
Maskinjusteringar kan inte tillförlitligt kompensera för förorenat material, blockerade ventiler eller skadade verktyg.
Steg 2: Bekräfta mjukgöringsstabiliteten
Tryck- och hastighetsinställningarna kommer inte att förbli konsekventa om blandningens viskositet ändras mellan sprutorna.
Recension:
- Utfodringskonsistens
- Skruvtemperatur
- Skruvhastighet
- Plasticiseringstid
- Uppehållstid
- Skottmätning
- Materialbatchtillstånd
Variation i detta skede uppträder ofta senare som instabilt injektionstryck eller produktvikt.
Steg 3: Börja med en kontrollerad fyllningshastighet
Börja med en måttlig hastighet baserat på tidigare erfarenhet av form och material. Observera tryckkurvan och produktens fyllningsmönster.
Undvik att omedelbart välja maskinens maxhastighet.
Steg 4: Använd kortsiktiga tester
Korta försök stoppar injektionen innan hålrummet är helt fyllt. Jämförelse av prover med olika fyllnadsprocent visar hur föreningens rör sig genom formen.
Testning kan avslöja:
- Flödesriktning
- Sista området att fylla
- Platser för luftfällor
- Obalanserade hålrum
- Svetslinjepositioner
- Begränsade grindar
- Infoga rörelse
Denna information hjälper till att avgöra var hastighetsändringar kan behövas.
Steg 5: Öka hastigheten gradvis
Öka hastigheten i kontrollerade steg tills massan fyller de huvudsakliga håligheterna utan för tidig härdning.
Övervaka trycket efter varje justering. En kraftig ökning kan tyda på att löparen eller spjället begränsar flödet.
Steg 6: Bestäm tryckgränsen
Tryckgränsen bör vara tillräckligt hög för att bibehålla den erforderliga fyllningshastigheten men tillräckligt låg för att skydda formen och förhindra överdriven avflagning.
Att använda en mycket hög gräns förbättrar inte en process som redan fylls i korrekt.
Steg 7: Applicera stegvis injektion vid behov
Komplexa formar kan dra nytta av flera hastighetssteg:
- Kontrollerad hastighet genom munstycket och löparen
- Snabbare fyllning genom huvudhåligheten
- Minskad hastighet nära känsliga skärinsatser
- Långsammare slutfyllning för att låta luft komma ut
Antalet och placeringen av etapper bör följa det faktiska fyllningsmönstret snarare än en standardmall.
Steg 8: Validera den slutliga processen
Granska flera på varandra följande produktionscykler och registrera:
- Injektionstid
- Topptryck
- Faktisk injektionshastighet
- Skottvikt
- Vikt av färdig del
- Blixttillstånd
- Ytkvalitet
- Interna hålrum
- Produktens dimensioner
- Avslagsfrekvens
Stabil produktion bör bekräftas över mer än ett lyckat skott.
Vad händer när insprutningstrycket är för lågt?
Otillräckligt formsprutningstryck i gummi kan orsaka:
- Korta skott
- Produktinformation saknas
- Ofullständiga avlägsna hålrum
- Svaga flödesövergångar
- Låg produktvikt
- Inkonsekventa dimensioner
- Dålig ytåtergivning
Innan du ökar trycket, ta reda på varför motståndet är högt.
Möjliga orsaker inkluderar:
- För låg temperatur på blandningen
- Dålig mjukgöring
- Otillräcklig skottvolym
- Begränsad grind
- Blockerad löpare
- Instängd luft
- Tidig vulkanisering
Att öka trycket utan att åtgärda orsaken kan bara skapa en mindre stabil process.
Vad händer när trycket är för högt?
För högt tryck i gummiformen kan leda till:
- Blixt längs skiljelinjen
- Mögelseparation
- Infoga rörelse
- mögelslitage
- Hög hydraulisk eller servobelastning
- Tätningsskador
- Svår urformning
- Produktdeformation
- För mycket material som tränger in i ventilationsöppningarna
Trycket ska vara tillräckligt högt för att fylla håligheten, inte automatiskt inställt på maskinens maximala kapacitet.
Effekter av låg injektionshastighet
Långsam injektion ger luften mer tid att komma ut, men att fylla formen för långsamt kan skapa andra problem.
Möjliga resultat inkluderar:
- För tidig härdning
- Korta skott
- Synliga flödeslinjer
- Dålig svetslinjestyrka
- Ofullständiga ytdetaljer
- Längre produktionscykler
Gummi börjar reagera på värme så snart det kommer in i den uppvärmda rännan och formen. Hålrummet måste fyllas inom föreningens säkra bearbetningsfönster.
Effekter av för hög injektionshastighet
Mycket hög gummiinjektionshastighet kan orsaka:
- Instängd luft
- Brännmärken
- Överdriven skjuvvärme
- Flash
- Flödesinstabilitet
- Sätt in förskjutning
- Jetting
- Ytdefekter
- Ökat topptryck
Snabb fyllning kan vara användbar för tunna sektioner och långa flödesvägar, men den sista delen av kaviteten kan kräva en lägre hastighet för att släppa ut luft effektivt.
Vanliga fel och parameterjusteringar
| Defekt | Möjlig tryck- eller hastighetsjustering | Andra kontroller |
|---|---|---|
| Kort skott | Öka hastigheten eller trycket gradvis | Skottvolym, plasticering, gate och ventiler |
| Flash | Minska sluttrycket eller hastigheten | Formpassning och klämkraft |
| Luftfälla | Minska hastigheten mot slutet av fyllningen | Ventilationsplats och vakuumförhållanden |
| Brännmärke | Lägre slutlig fyllningshastighet | Blockerade ventiler och för hög temperatur |
| Instabil delvikt | Kontrollera tryckets repeterbarhet | Matning och skottmätning |
| Bränna | Minska värmeexponering och uppehållstid | Skruvklippning och produktionsavbrott |
| Infoga rörelse | Minska hastigheten nära insatsen | Skärpositionering och stöd |
| Ojämna hålrum | Granska tryckförlust | Löpare och grindbalans |
| Flödeslinjer | Justera fyllningshastigheten | Formtemperatur och föreningens flöde |
| Svår urformning | Minska överpackning | Mögelyta och härdningsskick |
Den felsökningsguide för formsprutning av gummi ger ytterligare vägledning om korta bilder, blixt, luftfällor, brännskador och härdningsproblem.
Injektionstryck och formklämkraft
Injektionstrycket verkar inuti formhåligheten, medan klämkraften håller ihop formhalvorna.
Dessa värden använder olika enheter och kan inte jämföras direkt utan att beakta den beräknade produktytan.
Otillräcklig klämkraft kan göra att formen separerar under injektionen, vilket skapar blixtnedslag även när tryckinställningen verkar rimlig.
Innan du minskar insprutningstrycket, kontrollera:
- Formens dimensioner
- Projicerad kavitetsarea
- Antal hålrum
- Löpareområde
- Maskinens klämkapacitet
- Formjustering
- Delningslinjetillstånd
Klämkraft som är mycket högre än nödvändigt kan också öka formslitage och energiförbrukning.
Injektionshastighet och formventilation
Luft måste komma ut eftersom gummi fyller hålrummet. Om flödesfronten når en ventil för snabbt kan gummiblandningen täta ventilen innan all gas har lämnat.
Ventilationsproblem uppstår ofta vid:
- Slutflödesområden
- Djupa revben
- Blinda sektioner
- Runt skär
- Flödesfrontövergångar
- Avlägsna håligheter
Att sakta ner det sista injektionssteget kan hjälpa, men skadade eller blockerade ventiler kräver fortfarande underhåll av formen.
Vakuumkontroll kan övervägas för komplexa delar där konventionell ventilation inte konsekvent kan avlägsna tillräckligt med luft.
Injektionsparametrar och vulkanisering
Injektionsinställningarna påverkar förhållandena i början av vulkaniseringen.
Snabbare fyllning kan öka temperaturen på materialet genom skjuvning. Långsam fyllning kan utsätta en del av materialet för formvärme längre än resten av kulan.
Ojämn fyllning kan därför orsaka skillnader i härdningshistoriken över komponenten.
Efter att tryck eller hastighet har ändrats, granska:
- Härdningstid
- Mögeltemperatur
- Produktens hårdhet
- Ytbeskaffenhet
- Dimensionsstabilitet
- Intern kvalitet
Den komplett guide till gummivulkanisering förklarar hur tid, temperatur och härdningsmedel påverkar gummits slutliga egenskaper.
Upprätta ett stabilt bearbetningsfönster
Att spara en uppsättning maskinparametrar räcker inte. Produktionsförhållandena förändras på grund av normala variationer i blandningar, formar och miljö.
Ett validerat bearbetningsfönster bör definiera:
- Lägsta acceptabla injektionshastighet
- Maximal acceptabel injektionshastighet
- Normal driftshastighet
- Tryckgräns
- Förväntat topptryck
- Fyllningstidsintervall
- Skottviktsintervall
- Mögeltemperaturintervall
- Temperaturintervall för löpare
- Acceptabel blixtnivå
- Produktviktsintervall
- Dimensionstolerans
Denna metod ger operatörerna tydliga justeringsgränser utan att tillåta okontrollerade parameterändringar.
Använda tryckkurvor för processövervakning
Tryckkurvor ger användbar information om gjutningscykeln.
Konsekventa kurvor indikerar normalt stabil matning, plasticering och kavitetsfyllning. Förändringar i kurvans form kan avslöja:
- Materialets viskositetsvariation
- Avbrott i matningen
- Grindrestriktion
- Löparblockering
- Förändringar i mögeltemperatur
- Problem med ventilation
- Skruv- eller pipslitage
- Felaktig sprutvolym
Att jämföra tryckkurvor med detaljvikt och defektens placering hjälper till att identifiera orsaken mer exakt.
Praktisk installationschecklista
Innan produktionen godkänns, bekräfta:
- Gummiblandningen matchar processbladet
- Utfodringen förblir konsekvent
- Skruvinställningar ger stabil plasticering
- Skottvolymen är tillräcklig
- Löpare och grindar är rena
- Mögeltemperaturen är jämn
- Injektionshastigheten följer fyllningsmönstret
- Tryckgränsen är inte onödigt hög
- Luft kan komma ut genom ventiler eller vakuum
- Klämkraften är lämplig
- Vulkaniseringsförhållandena är stabila
- Sammanhängande delar uppfyller vikt- och dimensionskrav
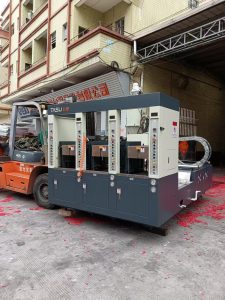
TASU:s lösningar för formsprutning av gummi kombinerar programmerbar injektionskontroll med matnings-, kallkanal-, vakuum- och klämteknik.
Slutsats
Tryck och hastighet för formsprutning av gummi måste ge fullständig fyllning utan överdriven avlagring, instängd luft eller formspänning. Tillförlitlig installation börjar med stabil matning och plasticering, följt av korttidstestning, kontrollerad parameterjustering och produktionsvalidering.
Trycket bör övervinna det faktiska flödesmotståndet, medan hastigheten bör förflytta massan genom formen inom ett säkert bearbetningsfönster. Att behandla tryck, hastighet, temperatur, ventilation och fastspänning som ett system ger mer konsekventa resultat än att justera ett enskilt värde isolerat.
TASU tillverkar helautomatiska formsprutningsmaskiner för gummi med programmerbara kontroller för tryck, hastighet, sprutvolym och vulkanisering. För att diskutera era krav på blandning, formdimensioner och produktion, kontakta TASU.
