


Druck und Geschwindigkeit beim Gummispritzgießen bestimmen, wie die plastifizierte Masse durch Düse, Angusskanal, Anschnitt und Formhohlraum fließt. Beide Parameter beeinflussen direkt die Füllzeit, den Materialfluss, die Luftentfernung, die Oberflächenqualität und die Maßhaltigkeit.
Unzureichender Druck kann zu einer unvollständigen Formfüllung führen, während zu hoher Druck Gratbildung, Formtrennung oder unnötige Belastung der Anlage verursachen kann. Die Einspritzgeschwindigkeit schafft ein ähnliches Gleichgewicht: Zu langsames Füllen kann vorzeitiges Aushärten begünstigen, zu hohe Geschwindigkeit hingegen kann Lufteinschlüsse, Hitzeentwicklung und Beschädigungen der Einsätze zur Folge haben.
Für eine erfolgreiche Einrichtung reicht es nicht aus, nur einen Druck- und einen Geschwindigkeitswert auszuwählen. Viskosität der Mischung, Produktgeometrie, Angusskanalgestaltung, Werkzeugtemperatur, Entlüftung und Schließkraft müssen gemeinsam bewertet werden.
Modern Gummispritzgießmaschinen Sie bieten programmierbare Druck- und Geschwindigkeitsregler, die es den Herstellern ermöglichen, das Füllprofil an verschiedene Formen und Gummimischungen anzupassen.
Was ist der Druck beim Gummispritzgießen?
Der Spritzdruck beim Gummispritzen ist die Kraft, die benötigt wird, um die plastifizierte Masse durch das Spritzsystem in den geschlossenen Formhohlraum zu befördern.
Der Druck muss den Widerstand überwinden, der durch Folgendes entsteht:
- Viskosität der Verbindung
- Einspritzdüse
- Läuferkanäle
- Tore
- Lange Fließstrecken
- Dünne Hohlraumabschnitte
- Oberflächenreibung
- Restluft im Hohlraum
Der Maschinendruck wird nicht gleichmäßig auf alle Punkte im Inneren der Form übertragen. Der Druck nimmt allmählich ab, während die Masse durch Angusskanal, Anschnitt und Formhohlraum fließt.
Lange Strömungswege, enge Kanäle und hochviskose Verbindungen führen normalerweise zu größeren Druckverlusten.
Was ist die Gummispritzgussgeschwindigkeit?
Die Gummieinspritzgeschwindigkeit steuert, wie schnell sich die Schraube, der Kolben oder der Einspritzkolben während des Füllvorgangs vorwärts bewegt.
Geschwindigkeitseinflüsse:
- Formfüllzeit
- Strömungsfrontbewegung
- Scherheizung
- Luftverdrängung
- Schweißnahtbildung
- Stabilität einsetzen
- Oberflächenwiedergabe
- Risiko einer vorzeitigen Ausheilung
Der Druck liefert die Kraft, die zur Aufrechterhaltung der Materialbewegung erforderlich ist, während die Geschwindigkeit bestimmt, wie schnell die Bewegung erfolgt.
Die beiden Einstellungen funktionieren zusammen, sollten aber nicht als ein und derselbe Parameter behandelt werden.
Druckregelung vs. Drehzahlregelung
Bei der geschwindigkeitsgesteuerten Einspritzung versucht die Maschine, die programmierte Füllrate aufrechtzuerhalten. Der Druck steigt oder fällt je nach Widerstand der Gummimischung.
Wird der Widerstand zu hoch, kann der Druck den voreingestellten Grenzwert erreichen. Sobald dieser Grenzwert erreicht ist, kann die Maschine die gewünschte Drehzahl nicht mehr aufrechterhalten.
Diese Beziehung liefert nützliche diagnostische Informationen:
- Hoher Druck bei niedriger tatsächlicher Geschwindigkeit deutet auf einen übermäßigen Strömungswiderstand hin.
- Niedriger Druck bei unvollständiger Füllung kann auf ein unzureichendes Schussvolumen hinweisen.
- Ein rascher Druckanstieg kann auf einen eingeschränkten Durchfluss oder eine vorzeitige Aushärtung hinweisen.
- Unregelmäßige Druckkurven können auf eine instabile Zufuhr oder Plastifizierung hinweisen.
Die Überwachung sowohl der programmierten Einstellung als auch der tatsächlichen Produktionsreaktion liefert ein klareres Bild als die alleinige Überprüfung des Wertes am Bedienfeld.
Faktoren, die den erforderlichen Einspritzdruck bestimmen
Viskosität der Gummimischung
Hochviskose Verbindungen sind strömungsresistenter und erfordern im Allgemeinen mehr Druck als weichere, fließfähigere Materialien.
Die Viskosität ändert sich auch mit:
- Zusammensetzung
- Materialcharge
- Temperatur
- Füllstoff
- Lagerbedingungen
- Schraubenscherung
- Aufenthaltszeit
Die Maschineneinstellungen sollten mit der tatsächlich produzierten Gummimischung und nicht mit einem allgemeinen Gummityp validiert werden.
Produktwandstärke
Dünne Hohlraumabschnitte behindern den Durchfluss und erhöhen den Druckbedarf. Dicke Abschnitte füllen sich normalerweise leichter, können aber mehr Luft einschließen oder eine längere Vulkanisationszeit erfordern.
Fließlänge
Große Entfernungen zwischen dem Einfüllstutzen und dem endgültigen Füllbereich führen zu größeren Druckverlusten.
Läufer- und Tordesign
Kleine Angusskanäle und Angüsse behindern den Materialfluss. Eine Druckerhöhung kann den Widerstand zwar vorübergehend überwinden, aber zu hoher Druck kann zu Gratbildung führen oder die Form beschädigen.
Die Abmessungen des Angusskanals sollten korrigiert werden, wenn der Druck bei wiederholten Produktionsversuchen ungewöhnlich hoch bleibt.
Anzahl der Hohlräume
Mehrkavitätenformen erfordern ein ausgewogenes Angusskanalsystem. Kavitäten mit kürzeren Fließwegen können sich zuerst füllen, während weiter entfernte Kavitäten unvollständig bleiben.
Höherer Druck kann eine schlechte Läuferbalance nicht vollständig korrigieren.
Form- und Angusstemperatur
Die Temperatur beeinflusst die Viskosität der Mischung und ihr Aushärtungsverhalten. Zu niedrige Temperaturen können zu schlechter Fließfähigkeit führen, während zu hohe Temperaturen die Vulkanisation vor Abschluss der Füllung einleiten können.
Entlüftungszustand
Eingeschlossene Luft erzeugt Widerstand gegen das einströmende Material. Verstopfte oder zu kleine Entlüftungsöffnungen können zu unvollständigen Schüssen, Verbrennungen und instabilem Druck führen.
Klemmkraft
Der Einspritzdruck erzeugt eine Kraft im Inneren der Form. Die Schließkraft muss ausreichen, um die Form ohne übermäßige Trennung an der Trennlinie geschlossen zu halten.
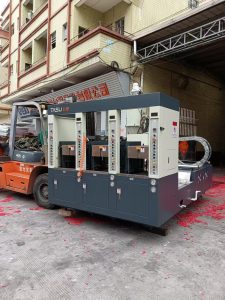
Wie man Druck und Geschwindigkeit beim Gummispritzgießen einstellt
Schritt 1: Material und Form prüfen
Vor der Änderung der Maschinenparameter Folgendes prüfen:
- Richtige Gummimischung
- Konsequente Materialvorbereitung
- Geeignete Lagerbedingungen
- Saubere Läufer und Tore
- Schimmelentlüftungen öffnen
- Stabile Formtemperatur
- Korrektes Schussvolumen
- Sichere Einsätze
- Korrekte Formausrichtung
Maschineneinstellungen können verunreinigtes Material, verstopfte Entlüftungsöffnungen oder beschädigte Werkzeuge nicht zuverlässig kompensieren.
Schritt 2: Plastifizierungsstabilität bestätigen
Die Einstellungen für Druck und Geschwindigkeit bleiben nicht konstant, wenn sich die Viskosität der Mischung zwischen den Schüssen ändert.
Rezension:
- Fütterungskonsistenz
- Schraubentemperatur
- Schneckendrehzahl
- Plastifizierungszeit
- Aufenthaltszeit
- Schussdosierung
- Materialchargenzustand
Abweichungen in dieser Phase äußern sich oft später in Form von instabilem Einspritzdruck oder Produktgewicht.
Schritt 3: Beginnen Sie mit einer kontrollierten Abfüllgeschwindigkeit.
Beginnen Sie mit einer moderaten Geschwindigkeit, basierend auf Ihren bisherigen Erfahrungen mit Formen und Materialien. Beobachten Sie den Druckverlauf und das Füllmuster des Produkts.
Vermeiden Sie es, sofort die maximale Geschwindigkeit der Maschine auszuwählen.
Schritt 4: Kurzzeittests durchführen
Bei Kurzschussversuchen wird die Einspritzung gestoppt, bevor der Formhohlraum vollständig gefüllt ist. Der Vergleich von Proben mit unterschiedlichen Füllgraden zeigt, wie sich die Masse durch die Form bewegt.
Tests können Folgendes aufdecken:
- Strömungsrichtung
- Letzter auszufüllender Bereich
- Standorte von Luftfallen
- Ungleichgewichtige Hohlräume
- Schweißnahtpositionen
- Zutritt beschränkt
- Bewegung einfügen
Diese Informationen helfen dabei, festzustellen, wo Geschwindigkeitsänderungen erforderlich sein könnten.
Schritt 5: Geschwindigkeit allmählich erhöhen
Die Drehzahl in kontrollierten Schritten erhöhen, bis die Masse die Hauptkavität vollständig ausfüllt, ohne vorzeitig auszuhärten.
Den Druck nach jeder Justierung überwachen. Ein starker Anstieg kann darauf hindeuten, dass der Laufkanal oder das Schieberventil den Durchfluss behindert.
Schritt 6: Druckgrenze festlegen
Der Druckgrenzwert sollte hoch genug sein, um die erforderliche Füllgeschwindigkeit aufrechtzuerhalten, aber niedrig genug, um die Form zu schützen und übermäßigen Grat zu vermeiden.
Die Verwendung eines sehr hohen Grenzwerts verbessert keinen Prozess, der bereits korrekt abläuft.
Schritt 7: Bei Bedarf stufenweise Injektion anwenden
Komplexe Formen können von mehreren Geschwindigkeitsstufen profitieren:
- Kontrollierte Geschwindigkeit durch Düse und Verteilerkanal
- Schnellere Befüllung durch den Haupthohlraum
- Reduzierte Geschwindigkeit in der Nähe empfindlicher Einsätze
- Langsameres Befüllen beim Schluss, damit die Luft entweichen kann
Die Anzahl und Position der einzelnen Schritte sollte sich nach dem tatsächlichen Füllmuster richten und nicht nach einer Standardvorlage.
Schritt 8: Den endgültigen Prozess validieren
Überprüfen Sie mehrere aufeinanderfolgende Produktionszyklen und dokumentieren Sie Folgendes:
- Injektionszeit
- Spitzendruck
- Tatsächliche Einspritzgeschwindigkeit
- Schrotgewicht
- Gewicht des Fertigteils
- Blitzzustand
- Oberflächenqualität
- Innere Hohlräume
- Produktabmessungen
- Ablehnungsrate
Eine stabile Produktion sollte durch mehr als eine erfolgreiche Aufnahme bestätigt werden.
Was passiert, wenn der Einspritzdruck zu niedrig ist?
Unzureichender Spritzdruck beim Gummispritzgießen kann folgende Folgen haben:
- Kurzaufnahmen
- Fehlende Produktdetails
- Unvollständige entfernte Hohlräume
- Schwachströmungsstellen
- Geringes Produktgewicht
- Inkonsistente Dimensionen
- Schlechte Oberflächenwiedergabe
Bevor der Druck erhöht wird, muss die Ursache für den hohen Widerstand ermittelt werden.
Mögliche Ursachen sind:
- Die Temperatur der Verbindung ist zu niedrig.
- Mangelhafte Plastifizierung
- Unzureichendes Schussvolumen
- Beschränktes Tor
- Blockierter Läufer
- Eingeschlossene Luft
- Frühe Vulkanisation
Eine Erhöhung des Drucks ohne Behebung der Ursache kann lediglich zu einem instabileren Prozess führen.
Was passiert, wenn der Druck zu hoch ist?
Übermäßiger Formpressdruck kann zu Folgendem führen:
- Blitz entlang der Trennlinie
- Schimmeltrennung
- Bewegung einfügen
- Schimmelabnutzung
- Hohe Hydraulik- oder Servolast
- Beschädigung der Dichtung
- Schwieriges Entformen
- Produktverformung
- Zu viel Material gelangt in die Lüftungsöffnungen
Der Druck sollte hoch genug sein, um den Hohlraum zu füllen, und nicht automatisch auf die maximale Kapazität der Maschine eingestellt werden.
Auswirkungen niedriger Einspritzgeschwindigkeit
Eine langsame Einspritzung gibt der Luft mehr Zeit zum Entweichen, aber eine zu langsame Befüllung der Form kann andere Probleme verursachen.
Mögliche Ergebnisse sind:
- Vorzeitige Aushärtung
- Kurzaufnahmen
- Sichtbare Strömungslinien
- Mangelhafte Schweißnahtfestigkeit
- Unvollständige Oberflächendetails
- Längere Produktionszyklen
Sobald der Gummi in den beheizten Angusskanal und die Form gelangt, reagiert er auf Hitze. Der Formhohlraum muss innerhalb des sicheren Verarbeitungsbereichs der Gummimischung gefüllt werden.
Auswirkungen einer zu hohen Einspritzgeschwindigkeit
Eine sehr hohe Gummieinspritzgeschwindigkeit kann Folgendes bewirken:
- Eingeschlossene Luft
- Brandspuren
- Übermäßige Schererwärmung
- Blitzlicht
- Strömungsinstabilität
- Verschiebung einfügen
- Düsenantrieb
- Oberflächenfehler
- Erhöhter Spitzendruck
Schnelles Füllen kann bei dünnen Querschnitten und langen Fließwegen von Vorteil sein, jedoch kann für den letzten Abschnitt des Hohlraums eine geringere Geschwindigkeit erforderlich sein, um die Luft effektiv abzuführen.
Häufige Fehler und Parameteranpassungen
| Defekt | Mögliche Druck- oder Geschwindigkeitsanpassung | Weitere Prüfungen |
|---|---|---|
| Kurzaufnahme | Erhöhen Sie die Geschwindigkeit oder den Druck allmählich. | Schussvolumen, Plastifizierung, Anguss und Entlüftungsöffnungen |
| Blitzlicht | Reduziere den Enddruck oder die Geschwindigkeit | Passung der Form und Schließkraft |
| Luftfalle | Geschwindigkeit gegen Ende des Füllvorgangs reduzieren | Entlüftungsstelle und Vakuumzustand |
| Brandmal | Niedrigere Endfüllgeschwindigkeit | Verstopfte Lüftungsschlitze und übermäßige Temperatur |
| Gewicht des instabilen Teils | Druckwiederholbarkeit prüfen | Zuführung und Schussdosierung |
| Versengen | Reduzierung der Wärmeeinwirkung und Verweilzeit | Schraubenabscherung und Produktionsunterbrechungen |
| Bewegung einfügen | Drehzahl im Bereich des Einsatzes reduzieren | Positionierung und Unterstützung des Einsatzes |
| Unebene Hohlräume | Druckverlust prüfen | Läufer- und Torbalance |
| Fließleitungen | Füllgeschwindigkeit anpassen | Formtemperatur und Materialfluss |
| Schwieriges Entformen | Übermäßiges Verpacken reduzieren | Formoberfläche und Aushärtungszustand |
Die Leitfaden zur Fehlerbehebung beim Gummispritzgießen bietet weitere Hinweise zu Kurzschüssen, Blitzen, Luftfallen, Verbrennungen und Aushärtungsproblemen.
Einspritzdruck und Formschließkraft
Der Einspritzdruck wirkt im Inneren des Formhohlraums, während die Schließkraft die Formhälften zusammenhält.
Diese Werte verwenden unterschiedliche Einheiten und können nicht direkt verglichen werden, ohne die geplante Produktfläche zu berücksichtigen.
Unzureichende Schließkraft kann dazu führen, dass sich die Form während des Einspritzvorgangs löst und Grat entsteht, selbst wenn die Druckeinstellung angemessen erscheint.
Vor der Reduzierung des Einspritzdrucks Folgendes prüfen:
- Formabmessungen
- Projizierte Hohlraumfläche
- Anzahl der Hohlräume
- Läuferbereich
- Maschinenspannkapazität
- Formausrichtung
- Trennlinienzustand
Eine viel zu hohe Klemmkraft kann auch den Werkzeugverschleiß und den Energieverbrauch erhöhen.
Einspritzgeschwindigkeit und Formentlüftung
Luft muss entweichen, während sich der Hohlraum mit Gummi füllt. Trifft die Strömungsfront zu schnell auf eine Entlüftungsöffnung, kann die Mischung diese abdichten, bevor das gesamte Gas entweichen kann.
Probleme mit der Entlüftung treten häufig an folgenden Stellen auf:
- End-of-Flow-Bereiche
- Tiefe Rippen
- Blinde Abschnitte
- Um Einsätze herum
- Strömungsfronten
- Fernliegende Hohlräume
Eine Verlangsamung der letzten Einspritzphase kann helfen, beschädigte oder verstopfte Entlüftungsöffnungen erfordern jedoch weiterhin eine Formwartung.
Bei komplexen Bauteilen, bei denen eine herkömmliche Entlüftung nicht ausreichend Luft abführt, kann eine Vakuumsteuerung in Betracht gezogen werden.
Injektionsparameter und Vulkanisation
Die Injektionseinstellungen beeinflussen die Bedingungen zu Beginn der Vulkanisation.
Schnelleres Befüllen kann die Temperatur der Mischung durch Scherkräfte erhöhen. Langsames Befüllen kann dazu führen, dass ein Teil des Materials länger der Formhitze ausgesetzt ist als der Rest des Schusses.
Eine ungleichmäßige Füllung kann daher zu Unterschieden im Aushärtungsverlauf innerhalb des Bauteils führen.
Nach Änderung von Druck oder Geschwindigkeit überprüfen:
- Aushärtungszeit
- Formtemperatur
- Produkthärte
- Oberflächenbeschaffenheit
- Dimensionsstabilität
- Interne Qualität
Die vollständiger Leitfaden zur Kautschukvulkanisation erklärt, wie Zeit, Temperatur und Härtungsmittel die endgültigen Eigenschaften des Gummis beeinflussen.
Ein stabiles Verarbeitungsfenster einrichten
Das Speichern eines einzigen Satzes von Maschinenparametern reicht nicht aus. Die Produktionsbedingungen ändern sich aufgrund normaler Schwankungen bei den Verbindungen, den Formen und der Umgebung.
Ein validiertes Verarbeitungsfenster sollte Folgendes definieren:
- Mindestzulässige Einspritzgeschwindigkeit
- Maximal zulässige Einspritzgeschwindigkeit
- Normale Betriebsgeschwindigkeit
- Druckgrenze
- Erwarteter Spitzendruck
- Füllzeitbereich
- Schrotgewichtsbereich
- Formtemperaturbereich
- Läufertemperaturbereich
- Akzeptable Blitzstärke
- Produktgewichtsbereich
- Maßtoleranz
Dieser Ansatz gibt den Bedienern klare Einstellgrenzen vor, ohne unkontrollierte Parameteränderungen zuzulassen.
Verwendung von Druckkurven zur Prozessüberwachung
Druckkurven liefern nützliche Informationen über den Formgebungsprozess.
Gleichmäßige Kurvenverläufe deuten normalerweise auf eine stabile Nahrungsaufnahme, Plastifizierung und Kavitätenfüllung hin. Veränderungen der Kurvenform können Folgendes aufzeigen:
- Materialviskositätsvariation
- Fütterungsunterbrechungen
- Torbeschränkung
- Läuferblockade
- Änderungen der Formtemperatur
- Entlüftungsprobleme
- Schrauben- oder Zylinderverschleiß
- Falsches Schussvolumen
Der Vergleich von Druckkurven mit dem Teilegewicht und der Fehlerstelle hilft, die Ursache genauer zu ermitteln.
Checkliste für die praktische Einrichtung
Vor Produktionsfreigabe Folgendes bestätigen:
- Die Gummimischung entspricht dem Prozessdatenblatt
- Die Fütterung bleibt konstant
- Schraubeneinstellungen bewirken eine stabile Plastifizierung
- Das Schussvolumen ist ausreichend
- Läufer und Tore sind sauber
- Die Formtemperatur ist gleichmäßig
- Die Einspritzgeschwindigkeit folgt dem Füllmuster
- Der Druckgrenzwert ist nicht unnötig hoch.
- Luft kann durch Lüftungsschlitze oder Vakuum entweichen.
- Die Klemmkraft ist geeignet
- Die Vulkanisationsbedingungen sind stabil
- Die aufeinanderfolgenden Teile erfüllen die Gewichts- und Maßanforderungen.
TASUs Lösungen für das Gummispritzgießen programmierbare Einspritzsteuerung wird mit Zuführungs-, Kaltkanal-, Vakuum- und Schließtechnologien kombiniert.
Schlussfolgerung
Druck und Geschwindigkeit beim Gummispritzgießen müssen eine vollständige Füllung ohne übermäßigen Grat, Lufteinschlüsse oder Formspannungen gewährleisten. Eine zuverlässige Einrichtung beginnt mit einer stabilen Materialzufuhr und Plastifizierung, gefolgt von Kurzschusstests, kontrollierter Parameteranpassung und Produktionsvalidierung.
Der Druck muss den tatsächlichen Fließwiderstand überwinden, während die Geschwindigkeit die Masse innerhalb eines sicheren Verarbeitungsbereichs durch die Form befördern muss. Die Betrachtung von Druck, Geschwindigkeit, Temperatur, Entlüftung und Schließung als ein System führt zu konsistenteren Ergebnissen als die isolierte Anpassung einzelner Werte.
TASU stellt her vollautomatische Gummispritzgießmaschinen mit programmierbarer Druck-, Geschwindigkeits-, Schussvolumen- und Vulkanisationssteuerung. Um Ihre Compound-, Werkzeugabmessungen und Produktionsanforderungen zu besprechen, Kontaktieren Sie TASU.
