


1. Introduktion till vulkaniseringsprocessen av gummi
Gummi är ett av de mest mångsidiga tekniska materialen som används i modern tillverkning, men i sitt naturliga tillstånd har det betydande begränsningar. Rågummi är mjukt, klibbigt, känsligt för temperaturförändringar och saknar den mekaniska styrka som krävs för krävande industriella tillämpningar. Gummivulkaniseringsprocessen utvecklades för att övervinna dessa svagheter och omvandla gummi till ett hållbart, elastiskt och mycket tillförlitligt material.
Idag anses vulkanisering av gummi vara ett av de viktigaste framstegen inom polymervetenskap. Nästan alla gummiprodukter – från bildäck och industritätningar till transportband och medicinska komponenter – är beroende av vulkanisering för att uppnå de erforderliga prestandaegenskaperna. Utan denna process skulle många av de gummiprodukter som används inom transport, tillverkning, byggnation och konsumtionsvaror helt enkelt inte fungera effektivt.
I grund och botten innebär vulkanisering att gummi upphettas med härdningsmedel, oftast svavel, under kontrollerade temperatur- och tryckförhållanden. Under denna process bildas kemiska bindningar mellan enskilda polymerkedjor, vilket skapar en tredimensionell nätverksstruktur. Denna omvandling förbättrar dramatiskt styrka, elasticitet, nötningsbeständighet och termisk stabilitet.
Betydelsen av vulkanisering av gummi är att materialets molekylära struktur förändras permanent. Istället för att bete sig som ett mjukt termoplastmaterial blir gummit en elastomer som kan sträckas upprepade gånger och återgå till sin ursprungliga form. Denna unika kombination av flexibilitet och hållbarhet är det som gör vulkaniserat gummi oumbärligt inom olika branscher.
Moderna tillverkare kontrollerar noggrant faktorer som vulkaniseringstemperatur, härdningstid, tryck och kemisk formulering för gummi för att uppnå önskade materialegenskaper. Beroende på tillämpningen kan tillverkare använda traditionella svavelhärdningssystem eller anta svavelfria vulkaniseringstekniker för gummi, såsom peroxid, harts eller strålningshärdning.
Enligt branschstudier kan korrekt vulkaniserat gummi uppvisa förbättringar i draghållfasthet på mer än 500% jämfört med ohärdat gummi, samtidigt som det avsevärt ökar slitstyrka och livslängd. Dessa fördelar förklarar varför vulkanisering fortfarande är grunden för den globala gummiindustrin mer än 180 år efter dess upptäckt.
I denna omfattande guide kommer vi att utforska definitionen av vulkanisering av gummi, undersöka vulkanisering av gummikemi, diskutera härdningstemperaturer och metoder, jämföra svavelbaserade och svavelfria system och granska de industriella tillämpningar som är beroende av denna viktiga tillverkningsprocess.
2. Definition av vulkanisering av gummi: Vad betyder det?
Definitionen av vulkanisering av gummi avser en kemisk process där gummi upphettas med svavel eller andra härdningsmedel för att bilda ett tvärbundet molekylärt nätverk.
Viktig omvandling:
- Rågummi → mjukt, klibbigt, svagt
- Vulkaniserat gummi → starkt, elastiskt, stabilt
Vad förändras under vulkanisering?
- Polymerkedjor blir kemiskt länkade
- Materialet blir mindre plastiskt och mer elastiskt
- Styrka och hållbarhet ökar avsevärt
Jämförelsetabell
| Fastighet | Rå gummi | Vulkaniserat gummi |
|---|---|---|
| Styrka | Låg | Hög |
| Elasticitet | Dålig | Utmärkt |
| Värmebeständighet | Svag | Stark |
| Varaktighet | Låg | Hög |
3. Vulkanisering av gummikemi
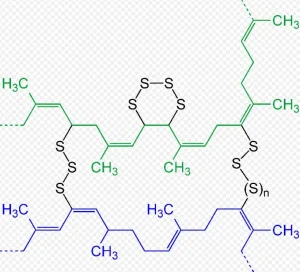
Vulkaniseringen av gummikemi är baserad på tvärbindningsbildning mellan polymerkedjor (främst polyisopren i naturgummi).
Molekylär mekanism:
Under uppvärmning reagerar svavel med kol-kol-dubbelbindningar och bildar broar mellan kedjorna.
Processsteg:
- Aktivering av härdningsmedel
- Bildning av svaveltvärbindningar
- Utveckling av 3D-nätverksstruktur
Typer av svaveltvärbindningar:
- Polysulfidbindningar → hög flexibilitet
- Disulfidbindningar → balans mellan styrka och stabilitet
- Monosulfidbindningar → hög värmebeständighet
Tillsatsernas roll:
- Acceleratorer: påskyndar härdning
- Aktivatorer (ZnO, stearinsyra): förbättrar effektiviteten
- Fyllmedel: ökar styrka och slitstyrka
4. Hur fungerar gummivulkanisering? (Industriell process)
Den industriella vulkaniseringsprocessen av gummi omfattar flera viktiga steg:
Steg 1: Val av råmaterial
Gummityperna inkluderar NR, SBR, NBR, EPDM, silikon och FKM beroende på tillämpning.
Steg 2: Blandning
Ingredienser som svavel, acceleratorer, fyllmedel och antioxidanter blandas med hjälp av:
- Banbury-blandare
- Tvåvalsverk
Steg 3: Formning
Metoder inkluderar:
- Formsprutning
- Kompressionsgjutning
- Extrudering
Steg 4: Härdning (vulkanisering)
Värme + tryck + tid utlöser tvärbindningsreaktioner.
Steg 5: Kylning och efterbehandling
Produkterna stabiliseras, trimmas och inspekteras.
5. Gummivulkaniseringstemperatur
Temperatur är en av de viktigaste faktorerna vid vulkanisering.
Typiska härdningstemperaturintervall:
| Typ av gummi | Temperaturområde |
|---|---|
| Naturgummi | 140–160°C |
| SBR | 150–180°C |
| NBR | 150–190°C |
| EPDM | 160–200°C |
| Silikon | 170–220°C |
| FKM | 180–230°C |
Temperaturens effekter:
- För låg → ofullständig härdning
- Optimal → starkt tvärbindningsnätverk
- För hög → degradering eller reversion
Korrekt temperaturkontroll säkerställer jämn kvalitet och prestanda.
6. Svavelvulkanisering (huvudsaklig industriell metod)
Svavelvulkanisering är den mest använda metoden och står för majoriteten av den globala gummiproduktionen.
Komponenter:
- Svavel (tvärbindningsmedel)
- Acceleratorer
- Aktivatorer (ZnO, stearinsyra)
Typer av system:
- Konventionell (CV): hög elasticitet, används i däck
- Semieffektiv (Semi-EV): balanserad prestanda
- Effektiv (EV): hög värmebeständighet
Fördelar:
- Låg kostnad
- Utmärkt elasticitet
- Stark utmattningsbeständighet
- Mogen industriell teknologi
7. Svavelfri vulkanisering av gummi (alternativa system)
Vissa tillämpningar kräver högre termisk eller kemisk resistens, vilket leder till alternativa härdningssystem.
7.1 Vulkanisering med peroxid
- Utmärkt värmebeständighet
- Används i EPDM och elektriska applikationer
7.2 Hartsvulkanisering
- Hög termisk stabilitet
- Används i specialiserade industriella komponenter
7.3 Härdning av metalloxid
- Används för kloropren och fluorelastomerer
- Utmärkt kemisk resistens
7.4 Strålningsvulkanisering
- Använder elektronstråle eller gammastrålar
- Ren och snabb process
Jämförelse:
| Funktion | Svavel | Svavelfri |
|---|---|---|
| Kostnad | Låg | Högre |
| Värmebeständighet | Medium | Hög |
| Flexibilitet | Hög | Medium |
| Kemisk beständighet | Bra | Bättre |
8. Integrering av formsprutningsmaskin för gummi och vulkaniseringsprocess
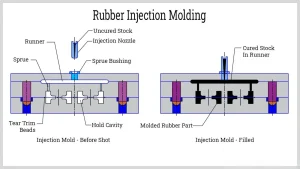
Den formsprutningsmaskin för gummi är ett av de mest avancerade systemen inom modern gummitillverkning eftersom det integrerar formning och vulkanisering i en enda kontinuerlig process.
Till skillnad från kompressionsgjutning, där formning och härdning är separata steg, utför formsprutning vulkanisering direkt inuti en sluten uppvärmd form.
8.1 Hur vulkanisering fungerar inuti formsprutningsmaskiner
Processen inkluderar:
- Gummi är mjukgjort i insprutningsröret
- Materialet sprutas in i en uppvärmd form
- Formtemperaturen kontrolleras vid härdningsnivån
- Svavel- eller peroxidreaktioner börjar
- Tvärbindning sker inuti formhålan
- Helt vulkaniserad produkt matas ut
Vulkanisering sker inuti maskinen, inte efter gjutning.
8.2 Varför formsprutning förbättrar vulkaniseringskvaliteten
Fördelar:
- Exakt temperaturkontroll
- Jämn tvärbindningsdensitet
- Snabbare cykeltider
- Minskade mänskliga fel
- Lägre skrotningsgrad
8.3 Formsprutning kontra traditionell vulkanisering
| Funktion | Kompressionsgjutning | Formsprutning |
|---|---|---|
| Processintegration | Separata steg | Integrerad |
| Temperaturkontroll | Medium | Hög precision |
| Produktivitet | Låg | Hög |
| Konsistens | Måttlig | Utmärkt |
| Avfall | Högre | Lägre |
8.4 Industriella tillämpningar
- Biltätningar
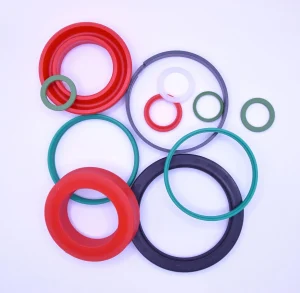
- O-ringar
- EPDM-tätningslister
- Delar av silikongummi
- Komponenter för elektrisk isolering
Denna metod är nu en standardproduktionsteknik inom biltillverkning.
9. Industriella tillämpningar av vulkaniserat gummi
Vulkaniserat gummi är viktigt i nästan alla branscher.
Bil:
- Däck
- Tätningar
- Motorfästen
- Slangar
Industriella system:
- Transportband
- Hydraulslangar
- Packningar
Elektrisk:
- Kabelisolering
- Anslutningar
- Skyddande beläggningar
Flyg- och rymdfart:
- Bränslesystemets tätningar
- Vibrationsdämpare
Medicinsk:
- Slang
- Sterila tätningar
- Utrustningskomponenter
Konstruktion:
- Expansionsfogar
- Vattentäta membran
- Brygglager
Slutsats
Vulkaniseringsprocessen av gummi är en hörnsten i modern materialteknik. Genom kontrollerad kemisk tvärbindning omvandlas rågummi till ett hållbart, elastiskt och högpresterande material lämpligt för krävande industriella tillämpningar.
Att förstå vulkaniseringen av gummikemi, vikten av gummits vulkaniseringstemperatur och skillnaderna mellan svavelhaltiga och svavelfria system gör det möjligt för tillverkare att designa gummiprodukter med exakta prestandaegenskaper.
Från bildäck till flygplanstätningar fortsätter vulkaniserat gummi att spela en avgörande roll i den globala industrin. I takt med att härdningstekniker utvecklas mot mer hållbara och högpresterande system kommer vulkanisering att förbli en viktig process inom polymervetenskap och industriell tillverkning i årtionden framöver.
