


1. Kauçuk Vulkanizasyon Prosesine Giriş
Kauçuk, modern üretimde kullanılan en çok yönlü mühendislik malzemelerinden biridir, ancak doğal haliyle önemli sınırlamalara sahiptir. Ham kauçuk yumuşak, yapışkan, sıcaklık değişimlerine duyarlıdır ve zorlu endüstriyel uygulamalar için gereken mekanik dayanıma sahip değildir. Kauçuk vulkanizasyon işlemi, bu zayıflıkları gidermek ve kauçuğu dayanıklı, elastik ve son derece güvenilir bir malzemeye dönüştürmek için geliştirilmiştir.
Günümüzde kauçuk vulkanizasyon işlemi, polimer bilimindeki en önemli gelişmelerden biri olarak kabul edilmektedir. Otomobil lastiklerinden endüstriyel contalara, konveyör bantlarından tıbbi bileşenlere kadar neredeyse her kauçuk ürün, gerekli performans özelliklerine ulaşmak için vulkanizasyona bağlıdır. Bu işlem olmadan, ulaşım, imalat, inşaat ve tüketim mallarında kullanılan birçok kauçuk ürün etkili bir şekilde çalışamazdı.
Özünde vulkanizasyon, kauçuğun kontrollü sıcaklık ve basınç koşulları altında, en yaygın olarak kükürt olmak üzere kürleme maddeleriyle ısıtılmasını içerir. Bu işlem sırasında, tek tek polimer zincirleri arasında kimyasal bağlar oluşarak üç boyutlu bir ağ yapısı meydana gelir. Bu dönüşüm, mukavemeti, esnekliği, aşınma direncini ve termal kararlılığı önemli ölçüde artırır.
Kauçuğun vulkanizasyonunda, malzemenin moleküler yapısı kalıcı olarak değişir. Yumuşak bir termoplastik malzeme gibi davranmak yerine, kauçuk tekrar tekrar gerilebilen ve orijinal şekline dönebilen bir elastomer haline gelir. Esneklik ve dayanıklılığın bu eşsiz kombinasyonu, vulkanize kauçuğu endüstriler genelinde vazgeçilmez kılan şeydir.
Modern üreticiler, istenen malzeme özelliklerini elde etmek için kauçuk vulkanizasyon sıcaklığı, kürleme süresi, basınç ve kimyasal formülasyon gibi faktörleri dikkatlice kontrol ederler. Uygulamaya bağlı olarak, üreticiler geleneksel kükürt kürleme sistemlerini kullanabilir veya peroksit, reçine veya radyasyon kürleme gibi kükürt içermeyen kauçuk vulkanizasyon tekniklerini benimseyebilirler.
Sektör araştırmalarına göre, uygun şekilde vulkanize edilmiş kauçuk, kürlenmemiş kauçuğa kıyasla 0'den fazla çekme dayanımı artışı gösterirken, aşınma direncini ve kullanım ömrünü de önemli ölçüde artırır. Bu faydalar, vulkanizasyonun keşfedilmesinden 180 yıldan fazla bir süre sonra bile küresel kauçuk endüstrisinin temeli olmasının nedenini açıklamaktadır.
Bu kapsamlı kılavuzda, kauçuk vulkanizasyonunun tanımını inceleyeceğiz, kauçuk vulkanizasyon kimyasını ele alacağız, kürleme sıcaklıkları ve yöntemlerini tartışacağız, kükürtlü ve kükürtsüz sistemleri karşılaştıracağız ve bu temel üretim sürecine dayanan endüstriyel uygulamaları gözden geçireceğiz.
2. Kauçuk Vulkanizasyonu Tanımı: Ne Anlama Geliyor?
Kauçuğun vulkanizasyonu, kauçuğun kükürt veya diğer kürleme maddeleriyle ısıtılarak çapraz bağlı bir moleküler ağ oluşturduğu kimyasal bir süreci ifade eder.
Temel dönüşüm:
- Ham kauçuk → yumuşak, yapışkan, zayıf
- Vulkanize kauçuk → güçlü, elastik, sağlam
Vulkanizasyon sırasında ne gibi değişiklikler olur?
- Polimer zincirleri kimyasal olarak birbirine bağlanır.
- Malzeme daha az plastik ve daha elastik hale gelir.
- Mukavemet ve dayanıklılık önemli ölçüde artar.
Karşılaştırma Tablosu
| Mülkiyet | Ham Kauçuk | Vulkanize Kauçuk |
|---|---|---|
| Kuvvet | Düşük | Yüksek |
| Esneklik | Zayıf | Mükemmel |
| Isı Direnci | Zayıf | Güçlü |
| Dayanıklılık | Düşük | Yüksek |
3. Kauçuk Kimyasının Vulkanizasyonu
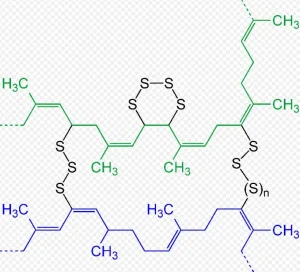
Kauçuk kimyasındaki vulkanizasyon, polimer zincirleri (doğal kauçukta esas olarak poliizopren) arasında çapraz bağ oluşumuna dayanır.
Moleküler mekanizma:
Isıtma sırasında kükürt, karbon-karbon çift bağlarıyla reaksiyona girerek zincirler arasında köprüler oluşturur.
İşlem aşamaları:
- Kürleme ajanlarının aktivasyonu
- Kükürt çapraz bağlarının oluşumu
- 3 boyutlu ağ yapısının geliştirilmesi
Kükürt çapraz bağlarının türleri:
- Polisülfit bağları → yüksek esneklik
- Disülfit bağları → güç ve istikrar dengesi
- Monosülfidik bağlar → yüksek ısı direnci
Katkı maddelerinin rolü:
- Hızlandırıcılar: kürleme sürecini hızlandırır.
- Aktivatörler (ZnO, stearik asit): verimliliği artırır
- Dolgu maddeleri: mukavemeti ve aşınma direncini artırır.
4. Kauçuk Vulkanizasyonu Nasıl Çalışır? (Endüstriyel Süreç)
Endüstriyel kauçuk vulkanizasyon süreci birkaç önemli aşamayı içerir:
Adım 1: Hammadde seçimi
Kullanım alanına bağlı olarak kauçuk türleri arasında NR, SBR, NBR, EPDM, silikon ve FKM bulunur.
Adım 2: Bileşikleştirme
Kükürt, hızlandırıcılar, dolgu maddeleri ve antioksidanlar gibi bileşenler şu yöntemlerle karıştırılır:
- Banbury mikserleri
- İki silindirli değirmenler
3. Adım: Şekillendirme
Yöntemler şunları içerir:
- Enjeksiyon kalıplama
- Sıkıştırma kalıplama
- Ekstrüzyon
Adım 4: Kürleme (Vulkanizasyon)
Isı + basınç + zaman, çapraz bağlama reaksiyonlarını tetikler.
Adım 5: Soğutma ve son işlem
Ürünler stabilize edilir, kesilir ve kontrol edilir.
5. Kauçuk Vulkanizasyon Sıcaklığı
Sıcaklık, vulkanizasyonda en kritik faktörlerden biridir.
Tipik kürleme sıcaklığı aralıkları:
| Kauçuk Tip | Sıcaklık Aralığı |
|---|---|
| Doğal Kauçuk | 140–160°C |
| SBR | 150–180°C |
| NBR | 150–190°C |
| EPDM | 160–200°C |
| Silikon | 170–220°C |
| FKM | 180–230°C |
Sıcaklığın etkileri:
- Çok düşük → eksik kürleme
- Optimal → güçlü çapraz bağlantı ağı
- Çok yüksek → bozulma veya geri dönüş
Doğru sıcaklık kontrolü, tutarlı kalite ve performans sağlar.
6. Kükürt Vulkanizasyonu (Başlıca Endüstriyel Yöntem)
Kükürt vulkanizasyonu, küresel kauçuk üretiminin büyük çoğunluğunu oluşturan en yaygın kullanılan yöntemdir.
Bileşenler:
- Kükürt (çapraz bağlayıcı madde)
- Hızlandırıcılar
- Aktivatörler (ZnO, stearik asit)
Sistem türleri:
- Geleneksel (CV): yüksek elastikiyetli, lastiklerde kullanılır.
- Yarı Verimli (Semi-EV): dengeli performans
- Verimli (EV): yüksek ısı direnci
Avantajlar:
- Düşük maliyet
- Mükemmel esneklik
- Yüksek yorulma direnci
- Olgunlaşmış endüstriyel teknoloji
7. Kükürtsüz Kauçuk Vulkanizasyonu (Alternatif Sistemler)
Bazı uygulamalar daha yüksek termal veya kimyasal direnç gerektirdiğinden, alternatif kürleme sistemlerine ihtiyaç duyulmaktadır.
7.1 Peroksit vulkanizasyonu
- Mükemmel ısı direnci
- EPDM ve elektrik uygulamalarında kullanılır.
7.2 Reçine vulkanizasyonu
- Yüksek termal kararlılık
- Özel endüstriyel bileşenlerde kullanılır.
7.3 Metal oksit kürleme
- Kloropren ve floroelastomerler için kullanılır.
- Mükemmel kimyasal direnç
7.4 Radyasyon vulkanizasyonu
- Elektron ışını veya gama ışınları kullanır.
- Temiz ve hızlı işlem
Karşılaştırmak:
| Özellik | Sülfür | Kükürtsüz |
|---|---|---|
| Maliyet | Düşük | Daha yüksek |
| Isı Direnci | Orta | Yüksek |
| Esneklik | Yüksek | Orta |
| Kimyasal Direnç | İyi | Daha iyi |
8. Kauçuk Enjeksiyon Kalıplama Makinesi ve Vulkanizasyon Prosesinin Entegrasyonu
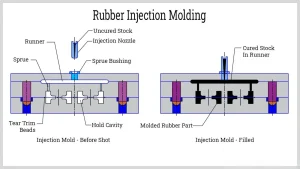
Bu kauçuk enjeksiyon kalıplama makinesi Modern kauçuk üretiminde en gelişmiş sistemlerden biridir çünkü şekillendirme ve vulkanizasyonu tek bir sürekli işlemde birleştirir.
Sıkıştırmalı kalıplamada şekillendirme ve kürleme ayrı adımlarken, enjeksiyon kalıplamada vulkanizasyon doğrudan kapalı, ısıtılmış bir kalıbın içinde gerçekleştirilir.
8.1 Enjeksiyon Kalıplama Makinelerinde Vulkanizasyon Nasıl Çalışır?
Bu süreç şunları içerir:
- Kauçuk, enjeksiyon haznesinde plastikleştirilir.
- Malzeme ısıtılmış bir kalıba enjekte edilir.
- Kalıp sıcaklığı kürleme seviyesinde kontrol edilir.
- Kükürt veya peroksit reaksiyonları başlar
- Çapraz bağlama, kalıp boşluğunun içinde gerçekleşir.
- Tamamen vulkanize olmuş ürün dışarı atılır.
Vulkanizasyon, kalıplama işleminden sonra değil, makinenin içinde gerçekleşir.
8.2 Enjeksiyon Kalıplamanın Vulkanizasyon Kalitesini İyileştirmesinin Nedenleri
Avantajlar:
- Hassas sıcaklık kontrolü
- Tekdüze çapraz bağ yoğunluğu
- Daha hızlı döngü süreleri
- İnsan hatasının azaltılması
- Daha düşük hurda oranı
8.3 Enjeksiyon Kalıplama ve Geleneksel Vulkanizasyon Karşılaştırması
| Özellik | Sıkıştırma Kalıplama | Enjeksiyon Kalıplama |
|---|---|---|
| Süreç entegrasyonu | Ayrı adımlar | Entegre |
| Sıcaklık kontrolü | Orta | Yüksek hassasiyet |
| Üretkenlik | Düşük | Yüksek |
| Tutarlılık | Orta düzeyde | Mükemmel |
| Atık | Daha yüksek | Daha düşük |
8.4 Endüstriyel Uygulamalar
- Otomotiv contaları
- O-ringler
- EPDM hava sızdırmazlık şeritleri
- Silikon kauçuk parçalar
- Elektrik yalıtım bileşenleri
Bu yöntem, otomotiv üretiminde artık standart bir üretim teknolojisi haline gelmiştir.
9. Vulkanize Kauçuğun Endüstriyel Uygulamaları
Vulkanize kauçuk neredeyse her sektörde vazgeçilmezdir.
Otomotiv:
- Lastikler
- Mühürler
- Motor bağlantı elemanları
- Hortumlar
Endüstriyel sistemler:
- Konveyör bantları
- Hidrolik hortumlar
- Contalar
Elektrik:
- Kablo izolasyonu
- Konektörler
- Koruyucu kaplamalar
Havacılık ve Uzay:
- Yakıt sistemi contaları
- Titreşim sönümleyiciler
Tıbbi:
- Boru
- Steril contalar
- Ekipman bileşenleri
Yapı:
- Genleşme derzleri
- Su geçirmez membranlar
- Köprü yatakları
Sonuç
Kauçuk vulkanizasyon işlemi, modern malzeme mühendisliğinin temel taşlarından biridir. Kontrollü kimyasal çapraz bağlama yoluyla, ham kauçuk, zorlu endüstriyel uygulamalar için uygun, dayanıklı, elastik ve yüksek performanslı bir malzemeye dönüştürülür.
Kauçuk vulkanizasyon kimyasını, kauçuk vulkanizasyon sıcaklığının önemini ve kükürtlü ve kükürtsüz sistemler arasındaki farkları anlamak, üreticilerin hassas performans özelliklerine sahip kauçuk ürünler tasarlamasına olanak tanır.
Otomotiv lastiklerinden havacılık contalarına kadar vulkanize kauçuk, küresel endüstride kritik bir rol oynamaya devam ediyor. Kürleme teknolojileri daha sürdürülebilir ve yüksek performanslı sistemlere doğru ilerledikçe, vulkanizasyon önümüzdeki on yıllar boyunca polimer bilimi ve endüstriyel üretimde temel bir süreç olarak kalacaktır.
