


Hệ thống thông hơi khuôn cao su cung cấp các đường thoát khí được kiểm soát cho không khí và khí bị đẩy ra khi cao su lấp đầy khoang khuôn. Nếu không có hệ thống thông hơi hiệu quả, khí nén có thể ngăn cản quá trình lấp đầy hoàn toàn, tạo ra các vết cháy, để lại các khuyết tật trên bề mặt và tạo ra kích thước không đồng nhất.
Hiệu suất thoát khí phụ thuộc vào nhiều yếu tố chứ không chỉ đơn thuần là sự hiện diện của rãnh tại đường phân khuôn. Vị trí, độ sâu, chiều rộng, chiều dài rãnh thoát khí, độ cân bằng của kênh dẫn, tốc độ phun, độ nhớt của hợp chất và việc bảo dưỡng khuôn đều ảnh hưởng đến hiệu quả thoát khí ra khỏi khoang khuôn.
Mục tiêu là để khí thoát ra ngoài mà không cho quá nhiều cao su lọt vào lỗ thông hơi. Một lỗ thông hơi quá hẹp sẽ không thể thoát khí đủ nhanh. Một lỗ thông hơi quá rộng có thể tạo ra nhiều tia lửa và cần phải cắt tỉa thêm.
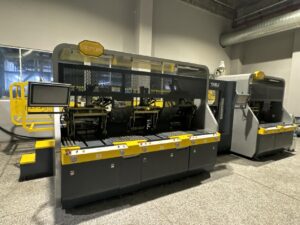
Hiện đại máy ép phun cao su Cung cấp khả năng lập trình tốc độ phun, áp suất và điều khiển chân không, nhưng quá trình sản xuất ổn định vẫn bắt đầu với khuôn được thiết kế để đảm bảo dòng chảy vật liệu và loại bỏ không khí một cách dễ dự đoán.
Thông gió cho khuôn cao su là gì?
Thông hơi khuôn cao su là việc sử dụng các đường dẫn nhỏ, rãnh hoặc khoảng trống cho phép không khí và khí trong quá trình sản xuất thoát ra khỏi khuôn kín trong quá trình đổ đầy và lưu hóa.
Trước khi quá trình phun bắt đầu, mọi đường dẫn và khoang khuôn đều chứa không khí. Khi cao su dẻo đi vào khuôn, không khí đó phải thoát ra ngoài qua:
- Lỗ thông hơi đường phân chia
- Chèn khe hở
- Khe hở chốt đẩy
- Kênh chân không
- Giếng tràn
- Các miếng chèn thông gió
- Các thành phần kim loại xốp
- Chu trình xả được kiểm soát
Nếu đường thoát khí bị tắc nghẽn hoặc đặt sai vị trí, cao su khi đẩy vào có thể giữ không khí bên trong khoang.
Túi khí hình thành có thể ngăn cản hỗn hợp tiếp cận bề mặt khuôn hoặc khu vực đổ đầy cuối cùng. Dưới áp suất cao, khí cũng có thể tạo ra nhiệt cục bộ và làm cháy xém cao su.
Tại sao khuôn cao su cần có lỗ thông hơi?
Các hợp chất cao su có đặc tính khác với chất lỏng có độ nhớt thấp. Chúng phải di chuyển qua các rãnh dẫn, cửa rót và các chi tiết trong khuôn trong khi vẫn phải chống lại sự chảy và bắt đầu phản ứng với nhiệt độ của khuôn.
Trong quá trình đổ đầy, hỗn hợp đẩy không khí về phía cuối đường dẫn dòng chảy. Cần có lỗ thông hơi để ngăn không khí bị kẹt giữa cao su và bề mặt khuôn.
Các loại khí khác cũng có thể đến từ:
- Độ ẩm trong hợp chất
- Phụ gia dễ bay hơi
- Chất tách khuôn
- Chất kết dính
- Các phản ứng hóa học trong quá trình lưu hóa
- Sự nhiễm bẩn trên bề mặt nấm mốc
- Không khí được đưa vào trong quá trình chuẩn bị vật liệu.
Vì lý do này, các lỗ thông hơi vẫn có thể cần thiết ngay cả khi hệ thống hút chân không được lắp đặt.
Cách không khí lưu thông trong quá trình đổ khuôn
Luồng không khí chuyển động theo dòng chảy của cao su.
Trong một khoang đơn giản với một cửa thoát khí, không khí thường di chuyển về phía điểm xa cửa thoát khí nhất. Trong một khoang phức tạp, hướng di chuyển có thể thay đổi khi cao su đi vòng quanh các gờ, các chi tiết chèn, các lỗ và sự thay đổi độ dày thành.
Hiện tượng bẫy khí thường hình thành ở những nơi:
- Hai dòng chảy gặp nhau
- Vật liệu đi vào một khoang kín.
- Một đầu xương sườn sâu
- Cao su bao quanh một miếng lót
- Khoang này thay đổi từ dày sang mỏng.
- Một chiếc răng sâu được trám xong sớm hơn chiếc khác.
- Khu vực đổ đầy cuối cùng không có lỗ thông hơi
- Gioăng cao su được dùng để bịt kín lỗ thông hơi trước khi quá trình hút chân không hoàn tất.
Vị trí bẫy khí dự kiến cần được xác định trong quá trình thiết kế khuôn và được xác nhận thông qua thử nghiệm bắn thiếu mẫu.
Các loại lỗ thông hơi chính của khuôn cao su
Lỗ thông hơi đường phân chia
Các lỗ thông hơi ở đường phân khuôn là những rãnh nông được gia công trên bề mặt khuôn. Chúng thường được đặt gần các khu vực điền đầy cuối cùng.
Các lỗ thông hơi này dễ kiểm tra và vệ sinh, nhưng hiệu quả của chúng phụ thuộc vào việc đóng khuôn chính xác và kích thước rãnh đồng nhất.
Thoát khí qua chốt đẩy
Việc kiểm soát khe hở xung quanh các chốt đẩy có thể tạo ra một đường dẫn bổ sung cho không khí.
Phương pháp này hữu ích khi có bọt khí hình thành cách xa đường phân khuôn. Khe hở phải được kiểm soát để tránh tình trạng bavia hoặc cao su thừa lọt vào cơ cấu đẩy.
Các miếng chèn thông gió
Các miếng chèn thông gió có thể tháo rời có thể được lắp đặt ở những khu vực khó tiếp cận trong khuôn. Chúng cho phép bảo trì hoặc thay thế mà không cần phải làm lại toàn bộ khuôn.
Độ khít và điều kiện bề mặt của vật liệu chèn phải luôn nhất quán để tránh rò rỉ và tạo bọt.
Giếng tràn
Giếng tràn nhận một lượng nhỏ cao su sau khi không khí thoát ra khỏi khoang chính.
Nó có thể giúp mang khí bị kẹt, chất gây ô nhiễm hoặc vật liệu chảy sớm ra khỏi sản phẩm hoàn thiện. Tuy nhiên, vật liệu tràn ra sẽ trở thành chất thải và thường cần được cắt bỏ.
Kênh chân không
Các kênh hút chân không kết nối khoang khuôn với hệ thống hút chân không bên ngoài. Không khí được chủ động loại bỏ sau khi khuôn đóng lại và trước khi bắt đầu quá trình phun.
Hỗ trợ hút chân không rất hữu ích cho các khuôn sâu, phức tạp hoặc nhiều khoang, nhưng nó không thể bù đắp cho sự mất cân bằng dòng chảy hoặc các lỗ thông hơi được bảo trì kém.
Vật liệu thông gió xốp
Các miếng chèn kim loại xốp cho phép không khí đi qua các lỗ nhỏ li ti trong khi hạn chế sự chảy của cao su.
Chúng có thể hữu ích trong những khu vực khó gia công các rãnh thông thường. Việc vệ sinh thường xuyên là cần thiết vì chất bẩn có thể làm tắc nghẽn các lỗ nhỏ.
Nên đặt các lỗ thông hơi cho khuôn cao su ở vị trí nào?
Các lỗ thông hơi nên được đặt ở những nơi không khí tự nhiên tích tụ trong quá trình đổ đầy.
Các địa điểm điển hình bao gồm:
- Kết thúc đường dẫn dòng chảy chính
- Đối diện cổng
- Sườn sâu
- Các phần khoang kín
- Xung quanh các miếng chèn kim loại
- Các giao điểm dòng chảy phía trước
- Các phần mỏng được tiếp cận muộn trong quá trình làm đầy
- Các khoang ở xa nhau trong khuôn nhiều khoang
- Các khu vực xuất hiện nhiều vết cháy nhỏ hoặc vết bỏng.
Vị trí đặt lỗ thông hơi nên tuân theo bố cục thực tế của vật liệu lấp đầy hơn là sự đối xứng về mặt hình ảnh.
Khuôn có thể trông cân đối về mặt hình học nhưng lại không được đổ đầy đều do chiều dài đường dẫn, kích thước cổng, độ dày thành hoặc nhiệt độ cục bộ khác nhau.
Xác định độ sâu và chiều rộng của lỗ thông hơi
Không có kích thước lỗ thông hơi nào là chính xác cho mọi khuôn cao su.
Kích thước yêu cầu phụ thuộc vào:
- Loại cao su
- Độ nhớt hỗn hợp
- Nội dung phụ
- Hình học sản phẩm
- Áp suất phun
- Tốc độ phun
- Nhiệt độ khuôn
- Vị trí lỗ thông hơi
- Chất lượng bề mặt cần thiết
- Mức chớp cháy chấp nhận được
Lỗ thông hơi phải đủ sâu để thoát khí nhưng đủ nông để hạn chế sự chảy của cao su.
Nếu lỗ thông hơi quá nông:
- Không khí không thể thoát ra đủ nhanh.
- Có thể xuất hiện vết bỏng.
- Lỗ sâu răng có thể không được lấp đầy hoàn toàn.
- Áp suất phun có thể tăng lên
- Chất lượng sản phẩm có thể khác nhau tùy từng khoang.
Nếu lỗ thông hơi quá sâu:
- Cao su lọt vào lỗ thông hơi
- Tia chớp trở nên dày hơn
- Các rãnh thông gió có thể bị lấp đầy bởi hợp chất đã đông cứng.
- Tần suất vệ sinh tăng lên
- Yêu cầu cắt tỉa tăng lên
Kích thước lỗ thông hơi cần được xác định thông qua các thử nghiệm khuôn mẫu có kiểm soát bằng cách sử dụng hợp chất sản xuất thực tế.
Vùng đất Vent và Khu vực cứu trợ
Lỗ thông hơi đường phân chia điển hình bao gồm một đoạn ngắn được kiểm soát, tiếp theo là một rãnh thoát nước sâu hơn.
Phần điều khiển giới hạn dòng chảy của cao su trong khi vẫn cho phép không khí đi qua. Kênh thoát khí tạo ra một đường dẫn lớn hơn cho khí thoát ra khỏi khuôn.
Nếu phần điều khiển quá dài, lực cản luồng khí sẽ tăng lên. Nếu nó quá ngắn hoặc quá sâu, lượng cao su dư thừa có thể lọt vào kênh xả.
Khu vực thoát khí cũng phải luôn thông thoáng. Một lỗ thông hơi được gia công chính xác sẽ không hoạt động nếu kênh dẫn bên ngoài bị tắc nghẽn bởi cao su đã đông cứng, bụi bẩn hoặc cặn chất tách khuôn.
Mối quan hệ giữa tốc độ xả và tốc độ phun
Tốc độ phun quyết định tốc độ cao su đẩy không khí ra khỏi khoang.
Khi tốc độ quá cao:
- Không khí có thể không thoát ra ngoài trước khi lỗ thông hơi được bịt kín.
- Khí bị nén
- Vết bỏng có thể hình thành
- Áp suất cực đại có thể tăng lên
- Các miếng chèn có thể di chuyển
- Ánh sáng chớp có thể trở nên mạnh hơn
Khi tốc độ quá thấp:
- Cao su có thể bắt đầu quá trình đông cứng trước khi quá trình đổ đầy hoàn tất.
- Các đường dòng chảy có thể trở nên rõ ràng.
- Các khu vực xa có thể vẫn chưa được lấp đầy.
- Các đường hàn có thể trở nên rõ nét hơn.
- Thời gian chu kỳ tăng lên
Phương pháp tiêm nhiều giai đoạn có thể mang lại hiệu quả tốt hơn cho các xoang sâu răng phức tạp:
- Luồng khí được kiểm soát thông qua vòi phun và ống dẫn.
- Lấp đầy nhanh hơn qua khoang chính
- Tốc độ giảm gần các chi tiết lắp ghép hoặc các bộ phận nhạy cảm.
- Quá trình nạp khí cuối cùng diễn ra chậm hơn khi không khí tiến đến các lỗ thông hơi.
Các điểm chuyển tiếp chính xác nên dựa trên thử nghiệm ngắn hạn và phân tích đường cong áp suất.
Mối quan hệ giữa áp suất xả và áp suất phun
Không khí bị kẹt tạo ra lực cản đối với sự tiến lên của cao su. Người vận hành có thể phản ứng bằng cách tăng áp suất, nhưng điều này có thể đẩy thêm cao su vào đường phân khuôn mà không loại bỏ được lực cản ban đầu.
Áp suất quá cao có thể gây ra:
- Đèn flash
- Tách khuôn
- Tắc nghẽn lỗ thông hơi
- Chèn độ dịch chuyển
- Tải trọng máy cao hơn
- Khuôn bị mòn nhanh hơn
Trước khi tăng áp lực để khắc phục cú đánh hụt, hãy kiểm tra:
- Tình trạng lỗ thông hơi
- Kích thước cổng
- Hạn chế người chạy
- Số lượng phát bắn
- Sự hóa dẻo phức hợp
- Nhiệt độ khuôn
- Tốc độ phun
- Cân bằng khoang
Áp suất phải vượt qua lực cản dòng chảy vật liệu thông thường, chứ không phải để bù đắp cho đường dẫn khí bị tắc nghẽn.
Thông hơi khuôn cao su và vết cháy
Các vết cháy thường xuất hiện gần cuối quá trình đổ đầy, nơi không khí bị kẹt và bị nén bởi cao su đang chảy vào.
Các dấu hiệu thường gặp bao gồm:
- Vùng tối hoặc đen
- Cao su cháy
- Sự suy thoái bề mặt cục bộ
- Kết cấu thô ráp hoặc bị hư hỏng
- Các lỗi lặp lại ở cùng một vị trí
- Những cảnh quay ngắn bên cạnh khu vực bị cháy.
Các bước kiểm tra được khuyến nghị bao gồm:
- Xác định xem lỗi có nằm ở điểm đổ đầy cuối cùng hay không.
- Kiểm tra lỗ thông hơi gần nhất xem có cao su đã đông cứng hoặc chất bẩn hay không.
- Giảm tốc độ phun cuối cùng.
- Kiểm tra xem lỗ thông hơi đã được đặt đúng vị trí chưa.
- Hãy đảm bảo rằng hợp chất không bị cháy bên trong thiết bị phun.
- Kiểm tra nhiệt độ khuôn và đường dẫn nhựa.
- Kiểm tra thời điểm hút chân không khi sử dụng hệ thống hỗ trợ hút chân không.
Không phải mọi vết đen đều do không khí bị kẹt gây ra. Sự nhiễm bẩn vật liệu, nhiệt độ quá cao và thời gian lưu giữ lâu cũng có thể tạo ra các khuyết tật tương tự.
Thông hơi khuôn cao su và hiện tượng thiếu hụt nguyên liệu
Lỗi bắn thiếu xảy ra khi cao su không lấp đầy hoàn toàn khoang rỗng.
Việc thông gió kém có thể gây ra hiện tượng thiếu vật liệu khi phun vì không khí nén tạo ra một rào cản đối với dòng chảy. Việc tăng thể tích phun sau đó có thể tạo ra hiện tượng cháy lan ở những khu vực đã được lấp đầy trong khi vị trí không khí bị kẹt vẫn chưa được xử lý hoàn toàn.
Các cảnh quay ngắn liên quan đến việc xả khí thường thể hiện những đặc điểm sau:
- Lỗi này lặp lại ở cùng một vị trí trong khoang.
- Khu vực chưa hoàn thiện nằm khá xa cổng.
- Dấu vết cháy xuất hiện gần khu vực bắn ngắn.
- Áp suất phun tăng mạnh gần cuối quá trình nạp.
- Các lỗ sâu răng khác sẽ được lấp đầy sớm hơn.
- Việc vệ sinh lỗ thông hơi tạm thời cải thiện kết quả.
Các Hướng dẫn khắc phục sự cố ép phun cao su Cung cấp thêm các bước kiểm tra đối với các lỗi như thiếu mực, cháy xém, bẫy khí và khuyết tật trong quá trình sấy.
Khuôn cao su nhiều khoang có lỗ thông hơi
Khuôn nhiều khoang đòi hỏi cả sự cân bằng vật liệu và sự cân bằng luồng khí.
Nếu một khoang chứa đầy khí sớm hơn, áp suất có thể tăng lên trong khoang đã chứa đầy khí trong khi không khí vẫn bị giữ lại trong khoang khác. Điều này có thể tạo ra hiện tượng cháy nhanh ở một phần và cháy yếu ở phần khác trong cùng một chu kỳ.
Các bước kiểm tra quan trọng bao gồm:
- Chiều dài đường dẫn đến mỗi khoang
- Mặt cắt ngang của người chạy
- Kích thước cổng
- Vị trí cổng
- Thể tích khoang
- Nhiệt độ khuôn theo từng khoang
- Vị trí lỗ thông hơi
- Kích thước lỗ thông hơi
- Phân phối kênh chân không
- Trình tự đổ đầy cuối cùng
Việc thêm các lỗ thông hơi lớn hơn vào khoang chưa hoàn thiện có thể không giải quyết được vấn đề cân bằng dòng chảy. Cần phải đánh giá đồng thời đường dẫn vật liệu và đường dẫn khí.
Thông gió xung quanh các chi tiết kim loại
Các sản phẩm cao su-kim loại có thể bị kẹt khí tại vị trí mà hỗn hợp chảy xung quanh một chi tiết chèn và nối lại ở phía đối diện.
Các lỗi có thể xảy ra bao gồm:
- Khoảng trống xung quanh phần chèn
- Lớp phủ cao su không hoàn chỉnh
- Các khu vực liên kết yếu
- Đường hàn
- vết bỏng
- Chèn chuyển động
- bề mặt gồ ghề
Có thể cần bố trí các lỗ thông hơi gần điểm giao nhau cuối cùng của hai luồng khí.
Tốc độ phun cũng cần được kiểm soát. Tốc độ quá cao có thể làm dịch chuyển vật liệu chèn hoặc đẩy chất kết dính ra khỏi bề mặt cần dán.
Việc hỗ trợ hút chân không có thể cải thiện quá trình trám kín xung quanh các chi tiết phức tạp, nhưng việc định vị chi tiết, chuẩn bị bề mặt và tình trạng keo dán vẫn cần được kiểm soát riêng biệt.
Thông hơi khuôn so với ép khuôn bằng chân không
Hệ thống thông gió và hệ thống hút chân không thực hiện các chức năng có liên quan nhưng khác nhau.
| So sánh | Thông gió khuôn đúc thông thường | Đúc khuôn bằng phương pháp hút chân không |
|---|---|---|
| Phương pháp loại bỏ không khí | Không khí thoát ra ngoài qua các kênh thụ động | Máy bơm chủ động hút hết không gian bên trong khuôn kín. |
| Yêu cầu về thiết bị | Các rãnh thông gió và kênh thoát nước | Bơm, van, gioăng, cảm biến và kênh dẫn |
| Niêm phong khuôn | Sự vừa khít với khuôn được kiểm soát thông thường | Đòi hỏi cao hơn |
| BẢO TRÌ | Vệ sinh ống thông gió và kiểm tra bề mặt | Bảo trì lỗ thông hơi, gioăng, ống dẫn, van và máy bơm |
| Các khoang phức tạp | Phụ thuộc rất nhiều vào khả năng tiếp cận lỗ thông gió. | Khả năng sơ tán được cải thiện khi được thiết kế đúng cách. |
| Chi phí ban đầu | Thấp hơn | Cao hơn |
| Kiểm soát quy trình | Tốc độ và áp suất phun | Mức độ chân không, thời gian, tốc độ và áp suất |
| Ứng dụng phù hợp | Các bộ phận tiêu chuẩn được thông gió hiệu quả | Các bộ phận sâu, phức tạp hoặc đòi hỏi chất lượng cao. |
Việc hút chân không không tự động loại bỏ nhu cầu về các lỗ thông hơi. Không khí và khí lưu hóa vẫn có thể tiếp tục di chuyển sau khi quá trình phun bắt đầu.
Chu kỳ xả trong quá trình đúc cao su
Một số quy trình đúc cao su tạm thời mở hoặc nhả khuôn trong giai đoạn đầu lưu hóa để cho phép khí bị kẹt thoát ra ngoài. Điều này thường được mô tả là chu kỳ xả khí hoặc khử khí.
Chu trình xả có thể hữu ích khi khí sinh ra sau quá trình nạp ban đầu, nhưng nó lại làm tăng thêm chuyển động và thời gian cho quy trình sản xuất.
Các biến số quan trọng bao gồm:
- Thời điểm xả
- Số chu kỳ xả
- Khoảng cách mở
- Nhiệt độ khuôn
- Trạng thái chữa khỏi
- Hình học sản phẩm
- Tạo khí hỗn hợp
Mở quá sớm có thể làm xáo trộn sự phân bố vật liệu. Mở quá muộn có thể không giải phóng được khí bị kẹt bên trong sản phẩm đang đóng rắn.
Chu trình xả khí nên được kiểm chứng bằng kết quả chất lượng sản phẩm chứ không phải tự động thêm vào mọi chương trình.
Các vấn đề thường gặp về thông gió khuôn cao su
| Vấn đề | Nguyên nhân có thể xảy ra | Các kiểm tra được đề xuất |
| Vết cháy ở cuối quá trình đổ đầy | Lỗ thông hơi bị tắc hoặc tốc độ cuối quá cao | Vệ sinh các lỗ thông hơi và giảm tốc độ khi kết thúc quá trình đổ đầy. |
| Cảnh quay ngắn lặp đi lặp lại | Không khí bị kẹt hoặc cửa bị tắc nghẽn | Kiểm tra khu vực đóng gói cuối cùng, lỗ thông hơi và cửa van. |
| Tia lửa mạnh từ lỗ thông hơi | Lỗ thông hơi quá sâu hoặc áp suất quá cao | Đo lỗ thông hơi và kiểm tra cài đặt áp suất. |
| Thông gió thường xuyên bị tắc nghẽn | Sự xâm nhập quá mức của cao su hoặc sự nhiễm bẩn. | Kiểm tra kích thước lỗ thông hơi và khoảng thời gian vệ sinh. |
| Một khoang bị cháy | Sự cố mất cân bằng đường dẫn khí hoặc vấn đề lỗ thông hơi cục bộ | So sánh trình tự trám khoang và tình trạng lỗ thông hơi |
| Bong bóng vẫn còn | Hơi ẩm, chất dễ bay hơi hoặc khí bị mắc kẹt | Kiểm tra hợp chất, lỗ thông hơi, hút chân không và làm khô. |
| Không thể đạt tới chân không | Rò rỉ gioăng, ống dẫn hoặc van | Kiểm tra toàn bộ mạch chân không. |
| Kết hợp đèn flash và chụp ngắn. | Mất cân bằng khoang hoặc không khí bị kẹt | Kiểm tra lại sự cân bằng của người chạy trước khi tăng áp lực. |
| Lỗi di chuyển giữa các chu kỳ | Điều kiện cấp liệu, nhiệt độ hoặc thông gió không ổn định | Xem xét dữ liệu quy trình và độ sạch của nấm mốc. |
| Lỗi vẫn còn sau khi làm sạch. | Vị trí lỗ thông hơi không chính xác hoặc vấn đề về vật liệu | Tiến hành thử nghiệm bắn ngắn và đánh giá hợp chất. |
Vì sao lỗ thông hơi chống nấm mốc bị tắc nghẽn?
Các lỗ thông hơi của khuôn cao su thường nhỏ và có thể bị tắc nghẽn nhanh chóng.
Các nguyên nhân phổ biến bao gồm:
- Cao su đã lưu hóa bên trong rãnh
- Sự tích tụ chất tách khuôn
- Dầu hoặc mỡ
- Bụi
- Dư lượng hợp chất
- Ăn mòn
- Bề mặt phân tách bị hư hỏng
- Đèn flash quá mức
- Các phương pháp vệ sinh không đúng cách
Lỗ thông hơi bị tắc một phần có thể vẫn trông như đang mở khi quan sát bằng mắt thường. Tuy nhiên, tiết diện hiệu dụng của nó có thể quá nhỏ để thoát khí ở tốc độ sản xuất.
Vệ sinh và bảo dưỡng các lỗ thông hơi khuôn cao su
Việc bảo trì hệ thống thông gió nên được đưa vào lịch trình sản xuất chứ không chỉ thực hiện sau khi xuất hiện lỗi.
Các biện pháp thực hành được khuyến nghị bao gồm:
- Kiểm tra các lỗ thông hơi trong quá trình thay đổi khuôn đúc.
- Ghi lại khoảng thời gian vệ sinh
- Tháo bỏ lớp cao su đã đóng rắn mà không làm hỏng rãnh.
- Hãy giữ cho các kênh cứu trợ luôn thông suốt.
- Kiểm tra bề mặt phân tách
- Kiểm tra các miếng chèn thông gió
- Làm sạch các bộ phận xốp bằng phương pháp đã được phê duyệt.
- Kiểm tra chuyển động của chốt đẩy
- Kiểm tra các cổng hút chân không và ống dẫn.
- So sánh các khuyết điểm trước và sau khi vệ sinh.
Tránh sử dụng các dụng cụ làm to, tròn hoặc làm xước lỗ thông hơi. Việc vệ sinh bằng tay không kiểm soát có thể làm thay đổi kích thước lỗ thông hơi và gây ra các vấn đề về rò rỉ vĩnh viễn.
Cách chẩn đoán vị trí bẫy khí
Xem xét vị trí lỗi
Các vết cháy lặp đi lặp lại, khoảng trống hoặc các phát bắn ngắn ở cùng một vị trí thường cho thấy nơi không khí đang tích tụ.
Thực hiện kiểm tra ngắn hạn
Tạo các mẫu ở nhiều tỷ lệ đổ đầy khác nhau. Các mẫu này cho thấy hướng của mặt trước dòng chảy và khu vực cuối cùng được lấp đầy.
So sánh các lỗ sâu răng
Đối với khuôn nhiều khoang, hãy xác định xem các khuyết tật có xuất hiện ở một khoang cụ thể, nhánh dẫn nhựa hay vùng nhiệt độ cụ thể nào không.
Xem xét các đường cong áp suất
Sự gia tăng áp suất nhanh chóng gần cuối quá trình nạp có thể cho thấy có không khí bị kẹt hoặc tắc nghẽn dòng chảy.
Giảm tốc độ chiết rót cuối cùng
Nếu hiện tượng lỗi được cải thiện khi giảm tốc độ cuối cùng, thì ở tốc độ cài đặt ban đầu, không khí có thể không có đủ thời gian để thoát ra ngoài.
Vệ sinh các lỗ thông gió
Việc cải thiện tạm thời sau khi vệ sinh xác nhận rằng tắc nghẽn đường thông gió đang góp phần gây ra vấn đề.
Kiểm tra hợp chất
Nếu vị trí lỗi thay đổi hoặc xuất hiện bọt khí khắp sản phẩm, nguyên nhân có thể là do độ ẩm, chất dễ bay hơi hoặc quá trình chuẩn bị nguyên liệu.
Thông tin thiết kế khuôn cần thiết trước khi sản xuất
Thiết kế hệ thống thông gió hiệu quả bắt đầu từ dữ liệu thực tế về sản phẩm và quy trình.
Thông tin hữu ích bao gồm:
- Bản vẽ sản phẩm
- Loại và công thức cao su
- Độ nhớt hỗn hợp
- Dữ liệu về cháy sém và chữa trị
- Trọng lượng bộ phận
- Phân bố độ dày thành
- Chèn vị trí
- Số lượng lỗ sâu răng
- Thiết kế đường chạy và cổng
- Hướng đổ đầy dự kiến
- Kích thước khuôn
- Khả năng tiêm
- Áp suất khả dụng
- Nhiệt độ khuôn
- Yêu cầu bề mặt
- Dung sai chớp
- Khối lượng sản xuất
- Yêu cầu chân không
Các nhà cung cấp máy móc, khuôn mẫu và hợp chất nên cùng nhau xem xét thông tin này khi sản phẩm có yêu cầu phức tạp về việc chiết rót hoặc loại bỏ không khí.
TASU phát triển tích hợp giải pháp ép phun cao su Kết hợp điều khiển phun, cấp liệu FIFO, công nghệ dẫn nguội, hệ thống hút chân không và tối ưu hóa khuôn.
Danh sách kiểm tra thiết lập thông gió khuôn cao su
Trước khi phê duyệt sản xuất, hãy xác nhận:
- Các lỗ thông hơi được đặt tại các điểm đổ đầy cuối cùng thực tế.
- Kích thước lỗ thông hơi phù hợp với khu vực sản xuất.
- Các kênh cứu trợ đã được mở.
- Các bề mặt phân tách sạch sẽ
- Các lỗ thoát của chốt đẩy di chuyển tự do
- Các miếng chèn không cản trở đường dẫn khí.
- Người chạy và các cổng được cân bằng
- Tốc độ phun cho phép không khí thoát ra ngoài
- Áp suất không quá cao một cách không cần thiết.
- Nhiệt độ khuôn ổn định
- Mức độ chân không và thời gian có thể lặp lại.
- Các phần liền kề không có dấu hiệu cháy, lỗ hổng hoặc thiếu linh kiện.
- Độ sáng đèn flash vẫn nằm trong giới hạn cho phép.
- Các yêu cầu vệ sinh ống thông gió được ghi chép lại.
Các quy trình ép phun cao su Bài viết này giải thích mối liên hệ giữa việc đổ khuôn, chuẩn bị vật liệu, phun, làm cứng và tháo khuôn.
Phần kết luận
Việc thông hơi khuôn cao su ảnh hưởng trực tiếp đến quá trình điền đầy khoang khuôn, chất lượng bề mặt và độ ổn định của quy trình. Các lỗ thông hơi được đặt và bảo trì đúng cách cho phép không khí bị đẩy ra và khí trong quá trình thoát ra ngoài mà không tạo ra bavia quá mức.
Việc thông hơi đáng tin cậy đòi hỏi sự phối hợp giữa thiết kế khuôn và cài đặt máy. Độ cân bằng đường dẫn nhựa, vị trí cổng phun, độ nhớt của hỗn hợp nhựa, tốc độ phun, áp suất, nhiệt độ khuôn và thời gian hút chân không đều ảnh hưởng đến kết quả cuối cùng.
Khi xuất hiện lỗi, việc tăng áp suất phun không nên là biện pháp đầu tiên. Kiểm tra phun thiếu, kiểm tra lỗ thông hơi, phân tích đường cong áp suất và điều chỉnh tốc độ có kiểm soát sẽ cung cấp phương pháp đáng tin cậy hơn để xác định nguyên nhân.
TASU sản xuất máy ép phun cao su hoàn toàn tự động Với khả năng lập trình phun, hút chân không, lưu hóa và điều khiển đa trạm. Mục đích là để đánh giá khả năng thông hơi khuôn, cấu hình máy và yêu cầu sản xuất cho một sản phẩm cao su., liên hệ TASU.
