


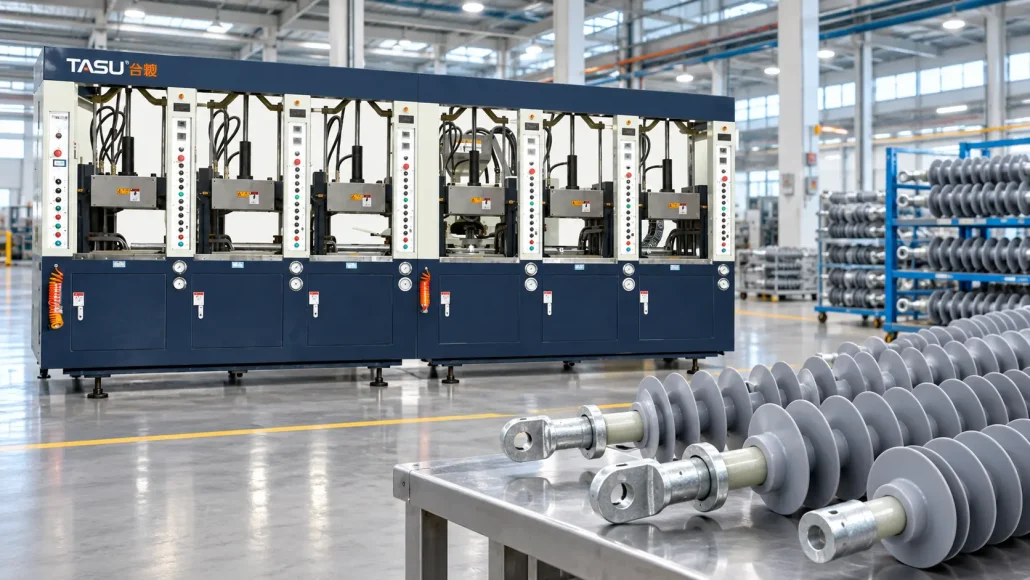
Композитні ізолятори поєднують у собі ізоляційний сердечник, металеві торцеві фітинги та литий корпус із силіконової гуми. Їхні довгі зливи, вузькі поверхні з'єднань та розширені шляхи потоку вимагають стабільної підготовки матеріалу, контрольованого впорскування та надійного видалення повітря. Спеціальна машина для лиття під тиском гуми для композитних ізоляторів впорскує підготовлену силіконову гуму високого тиску навколо стрижня з армованого скловолокном та пов'язаних з ним компонентів….
Архів категорії: News
21
Жовтень
Жовтень
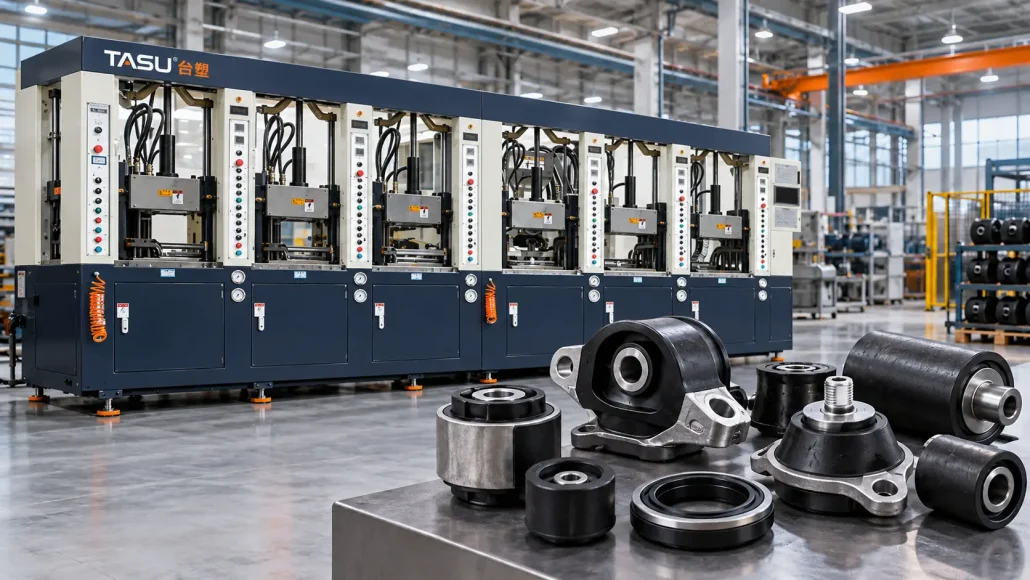
Деталі, склеєні гумою з металом, поєднують еластичність, герметичність або контроль вібрації гуми зі структурною міцністю металу. Типові продукти включають втулки підвіски, опори двигуна, вібраційні прокладки, склеєні ущільнення, гумові ролики, колеса з металевим сердечником та промислові демпфіруючі компоненти. Виготовлення цих деталей вимагає більше, ніж просто заповнення форми гумою. Металеві вставки необхідно підготувати, розмістити…
15
Жовтень
Жовтень
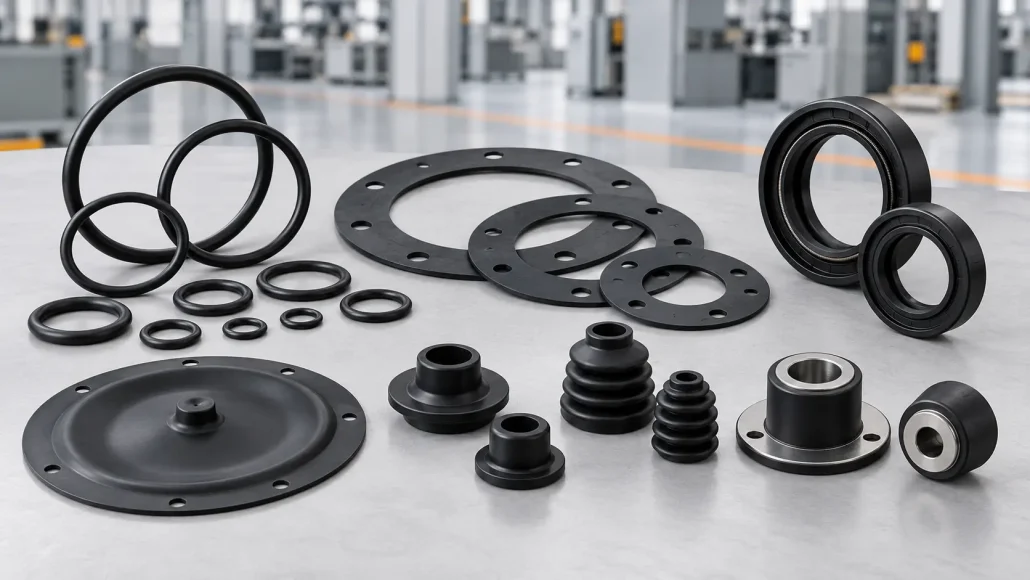
Ущільнення та прокладки повинні запобігати руху рідин, газів, пилу або забруднюючих речовин між з'єднаними компонентами. Невеликі відхилення в розмірах, розподілі матеріалу, стані поверхні або затвердінні можуть, таким чином, вплинути на продуктивність усієї збірки. Лиття під тиском гуми забезпечує контрольовану підготовку матеріалу, точне дозування порцій та повторюване заповнення порожнин. Ці можливості роблять процес придатним…
10
Жовтень
Жовтень
Моніторинг процесу лиття гуми під тиском використовує дані машини та вимірювання продукту, щоб визначити, чи залишаються подача, пластифікація, впорскування, заповнення форми та затвердіння стабільними від циклу до циклу. Машина може продовжувати працювати, навіть коли процес поступово відхиляється від свого перевіреного стану. Знос подавальних роликів, варіація складу, заблоковані вентиляційні отвори, температурний дрейф, обмеження затвора або…
29
Sep
Sep
Тривалість циклу лиття гуми під тиском безпосередньо впливає на продуктивність машини, потреби в робочій силі, споживання енергії та вартість однієї деталі. Скорочення стабільного великосерійного процесу на кілька секунд може призвести до значного приросту виробництва, але скорочення одного етапу без оцінки якості продукції може збільшити кількість браку, спалахів, неповного затвердіння або простоїв машини. Повний цикл включає більше, ніж просто лиття під тиском…

23
Sep
Sep
Пластифікація гуми готує незатверділий компаунд для точного дозування та ін'єкцій. Усередині машини для лиття гуми під тиском система подачі та пластифікуючий шнек розм'якшують, змішують та транспортують компаунд, доки він не досягне відповідного стану для заповнення форми. На відміну від термопластів, гума не повинна повністю розплавлятися всередині циліндра. Компаунд повинен стати достатньо…
16
Sep
Sep
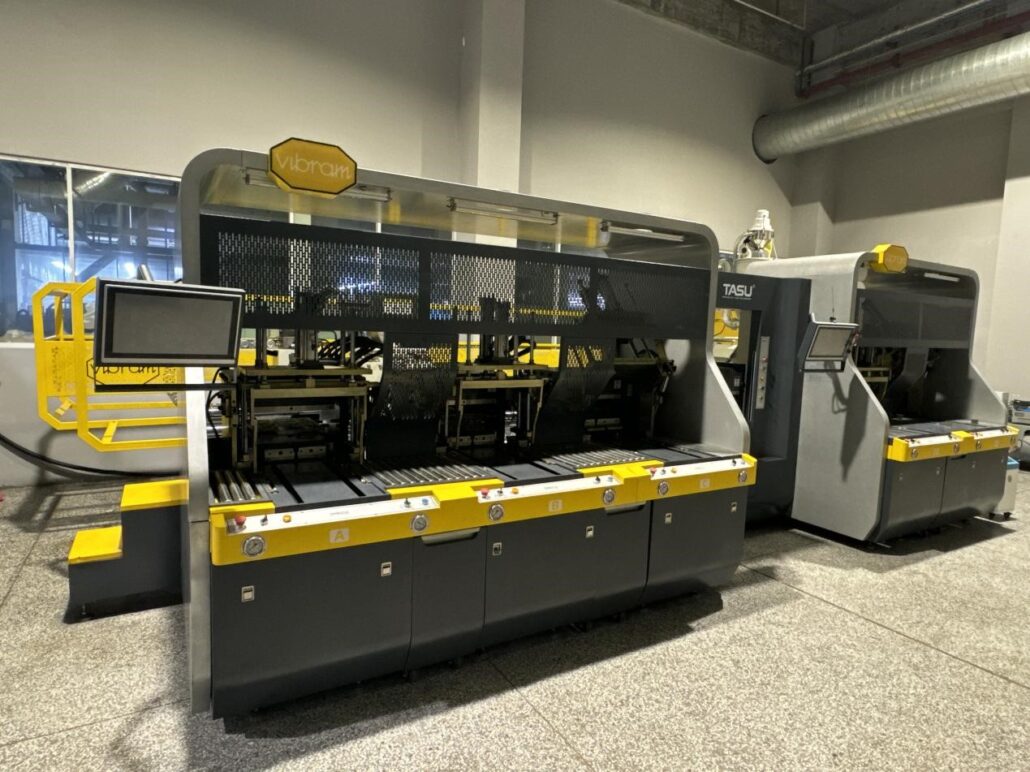
Виставка RubberTech China 2026 триває в Шанхайському новому міжнародному виставковому центрі. На другий день виставки TASU запрошує виробників гумових виробів, галузевих партнерів, а також нових і постійних клієнтів відвідати стенд W5B169. На цьогорічній виставці TASU представляє свою новітню мобільну горизонтальну ливарну машину для лиття гумових виробів під тиском холодного канальника та багатостанційне виробниче…
31
Серпень
Серпень
Вентиляція гумової форми забезпечує контрольовані шляхи витоку повітря та газів, що витісняються, коли гума заповнює порожнину. Без ефективної вентиляції стиснений газ може перешкоджати повному заповненню, створювати сліди опіків, залишати дефекти поверхні та призводити до нерівномірних розмірів. Продуктивність вентиляційного отвору залежить не лише від наявності канавки на лінії розриву. Розташування вентиляційного отвору, глибина,…

26
Серпень
Серпень
Тиск і швидкість лиття гуми під тиском визначають, як пластифікований компаунд проходить через сопло, жолоб, затвор і порожнину форми. Обидва параметри безпосередньо впливають на час заповнення, потік матеріалу, видалення повітря, якість поверхні та розмірну стабільність. Недостатній тиск може призвести до часткового заповнення форми, тоді як надмірний тиск може призвести до спалаху, відшаровування форми або непотрібного навантаження на обладнання….

21
Серпень
Серпень
Стабільне лиття гуми під тиском починається ще до того, як компаунд потрапить у форму. Консистенція подачі, послідовність матеріалу, контроль шнека та підготовка до впорскування впливають на тиск впорскування, заповнення порожнини та якість кінцевого продукту. Система подачі гумової суміші ливарної машини подає підготовлений компаунд до блоку пластифікації та впорскування. Сучасне обладнання може використовувати технологію «першим прийшов, першим вийшов», широко відому як…
