


Тривалість циклу лиття гуми під тиском безпосередньо впливає на продуктивність машини, потреби в робочій силі, споживання енергії та вартість однієї деталі. Скорочення стабільного великосерійного процесу на кілька секунд може призвести до значного приросту виробництва, але скорочення одного етапу без оцінки якості продукції може збільшити кількість браку, спалахів, неповного затвердіння або простоїв машини.
Повний цикл включає більше, ніж просто інжекція та вулканізація. Подача матеріалу, пластифікація, підготовка до дозувань, закриття форми, вакуумування, заповнення, вулканізація, відкриття форми, видалення деталей та очищення форми – все це сприяє фактичному часу виробництва.
Деякі операції виконуються послідовно, тоді як інші можуть перетинатися. Наприклад, інжекційний блок може готувати наступний поршень, поки попередньо інжекційна форма завершує вулканізацію. Багатостанційне обладнання може ще більше скоротити очікування, дозволяючи одному інжекційному блоку обслуговувати кілька форм на різних етапах виробничого циклу.
Тому ефективна оптимізація починається з вимірювання кожного етапу та визначення справжнього вузького місця.
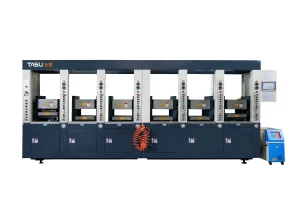
TASU виробляє машини для лиття гуми під тиском з програмованими системами подачі, впорскування, вакууму, вулканізації та багатостанційного керування для різних гумових виробів та виробничих вимог.
Що таке час циклу лиття гуми під тиском?
Цикл лиття гуми під тиском – це період, необхідний для завершення одного виробничого циклу та початку наступного повторюваного циклу.
Типовий цикл може включати:
- Годування гумою
- Пластифікація складних матеріалів
- Вимірювання пострілів
- Підготовка форми
- Завантаження вставки
- Закриття та затискання форми
- Вакуумна евакуація
- Ін'єкція гуми
- Утримання тиску
- Вулканізація
- Відкриття форми
- Викидання або видалення продукту
- Видалення спалаху або бігуна
- Очищення від цвілі
- Підготовка до наступного циклу
Цикл слід вимірювати за нормальних виробничих умов, а не на основі однієї надзвичайно швидкої спроби.
Запуск, зміна матеріалу, очищення форми, планове технічне обслуговування та незапланований час простою слід фіксувати окремо під час розрахунку добової продуктивності.
Чому важливий час циклу
Тривалість циклу впливає на кілька виробничих витрат:
- Деталі, що виробляються за годину
- Використання машини
- Необхідна робота на деталь
- Енергоспоживання на виробничу партію
- Пропускна здатність
- Інвентаризація незавершеного виробництва
- Наявність цвілі
- Вартість одного литого компонента
Коротший цикл має цінність лише тоді, коли якість продукції залишається прийнятною.
Агресивне налаштування, яке створює більше коротких влучань, спалахів, внутрішніх порожнин або недостатньо затверділих продуктів, може скоротити відображений машинний цикл, одночасно збільшуючи реальну вартість виробництва.
Тому ефективність виробництва слід оцінювати, використовуючи прийняту кількість деталей за годину, а не лише машинні цикли.
Типові етапи циклу лиття гуми під тиском
| Стадія циклу | Основні змінні | Поширена причина затримки |
|---|---|---|
| Подача матеріалу | Розмір смуги, швидкість подачі та захват ролика | Ковзання або переривання годування |
| Пластифікація | Швидкість шнека, температура та розмір порції | Тривалий час відновлення |
| Підготовка форми | Очищення, розділювальний засіб та завантаження вставки | Ручне переміщення |
| Закриття форми | Хід, швидкість та вирівнювання форми | Непотрібний повільний рух |
| Пилососіння | Герметизація форми, продуктивність насоса та цільовий рівень | Витік або надмірний час вакуумування |
| Ін'єкція | Швидкість, тиск, в'язкість та конструкція робочого колеса | Високий опір потоку |
| Вулканізація | Поведінка затвердіння компаунда, температура форми та товщина деталі | Надмірна надбавка за безпеку |
| Відкриття форми | Удар і швидкість | Довший рух, ніж потрібно |
| Видалення деталі | Дизайн продукту, викидання та автоматизація | Складне вилучення з форми |
| Очищення від цвілі | Засіб для спалаху, залишків та розділення | Часте ручне прибирання |
Такий аналіз допомагає визначити, де зміни принесуть вимірну користь.
Як розрахувати обсяг виробництва
Базову оцінку виробництва можна розрахувати на основі підтвердженого часу циклу:
Цикли за годину = 3600 ÷ час циклу в секундах
Для багатопорожнинної форми:
Деталей на годину = цикли на годину × кількість порожнин × вихід продукції
Наприклад, чотиригніздова форма, що працює з циклом 180 секунд, має теоретичну продуктивність:
- 3600 ÷ 180 = 20 циклів на годину
- 20 × 4 = 80 відлитих деталей на годину
Якщо прийнятний вихід продукту становить 95%, практичний вихід приблизно становить:
- 80 × 0,95 = 76 прийнятих деталей за годину
Ця оцінка не включає очищення форми, заміну матеріалів, технічне обслуговування, перерви оператора або незаплановані зупинки. Фактичне планування потужностей повинно використовувати дані про виробництво, зібрані протягом повної зміни.
Знайдіть справжнє вузьке місце в часі циклу
Одночасна зміна кількох налаштувань ускладнює визначення того, яке налаштування покращило або пошкодило процес.
Почніть із запису часу, необхідного для кожного етапу:
- Час годування
- Час пластифікації
- Час підготовки форми
- Час закриття
- Час вакуумування
- Час впорскування
- Час вулканізації
- Час роботи
- Час часткового видалення
- Час прибирання
Найдовший етап не завжди є єдиним вузьким місцем.
Коротка операція все ще може спричинити затримки, якщо вона не може перетинатися з іншими діями. Наприклад, повільне ручне завантаження вставки може перешкодити закриттю форми, навіть коли машина вже підготувала наступний кадр.
Відеозапис, дані циклу ПЛК та спостереження оператора можуть допомогти відокремити машинний час від часу очікування вручну.
Оптимізація подачі матеріалу
Стабільна подача дозволяє інжекторному блоку готувати наступний впорскування без перерви.
Затримки годування можуть бути викликані:
- Невідповідна ширина гумової смужки
- Надмірна товщина смуги
- Складання матеріалу
- Прослизання подавального ролика
- Заблоковані напрямні канали
- Неправильна швидкість подачі
- Холодний або жорсткий склад
- Зношені ролики
- Ненадійні датчики годування
Стандартизація розмірів смуги та стану матеріалу може зменшити перерви без зміни параметрів ін'єкції або затвердіння.
Автоматична подача також зменшує залежність від часу оператора під час безперервного виробництва.
Путівник TASU по Система подачі гуми FIFO пояснює, як контрольована подача забезпечує повторювану підготовку порцій та багатостанційне виробництво.
Скорочення часу пластифікації та підготовки до розпилення
Пластифікація повинна розм'якшувати та гомогенізувати суміш без утворення надмірного тепла зсуву або передчасного затвердіння.
На час пластифікації впливають:
- Конструкція гвинта
- Швидкість гвинта
- Температура бочки
- В'язкість суміші
- Розміри подавальної смуги
- Обсяг пострілу
- Зворотний тиск
- Потужність інжекторного блоку
- Стан гвинта та ствола
Збільшення швидкості шнека може скоротити час підготовки до пострілу, але надмірна швидкість може призвести до утворення додаткового тепла та зниження безпеки підгоряння.
Підвищення температури циліндра може покращити потік суміші, але надмірна температура може призвести до зміни в'язкості, пригорання частинок або засмічення сопла.
Метою є повторюваний постріл, підготовлений у межах доступного виробничого циклу, а не просто найкоротший можливий час відновлення гвинтів.
По можливості, наступну порцію слід пластифікувати, поки попередня форма завершує вулканізацію. Якщо пластифікація триває довше, ніж затвердіння, вузьким місцем стає інжекторний блок.
Оптимізація закриття та відкриття прес-форми
Переміщення прес-форми часто містить час простою, якого можна уникнути.
Огляд:
- Хід відкриття форми
- Хід закриття форми
- Позиції швидкого та повільного руху
- Налаштування захисту від цвілі
- Нарощування тиску затискання
- Хід викидача
- Реакція запобіжного пристрою
- Вимоги до доступу оператора
Форму потрібно відкрити лише настільки, щоб безпечно видалити виріб, завантажити вставку та перевірити.
Надмірна відстань відкриття збільшується з кожним циклом, не покращуючи якість продукту. Однак надмірне зменшення ходу може створити небезпечний доступ або пошкодити продукт під час видалення.
Закриття форми часто може здійснюватися швидшим підходом, після якого слідує контрольована стадія захисту під низьким тиском ближче до остаточного закриття. Повільна ділянка повинна бути достатньо довгою, щоб захистити форму, але не подовжувати цикл без потреби.
Оптимізуйте час вакуумування
Вакуумне формування видаляє повітря із закритої порожнини до або під час інжекції.
Надмірний час вакуумування збільшує цикл, не обов'язково покращуючи якість продукту. Недостатній час може призвести до утримання повітря та появи бульбашок, слідів підгоряння або коротких уколів.
Час вакуумування залежить від:
- Об'єм порожнини
- Герметизація прес-форми
- Вакуумно-канальна конструкція
- Продуктивність насоса
- Розміри шланга
- Реакція клапана
- Необхідний рівень вакууму
- Геометрія виробу
Машина повинна контролювати фактичний рівень вакууму, а не покладатися лише на фіксований таймер.
Якщо цільового вакууму неможливо досягти швидко, перевірте ущільнення форми, шланги, з'єднання та клапани, перш ніж збільшувати час вакуумування.
Обережно скоротіть час ін'єкції
Швидкість ін'єкції впливає на те, як швидко заповнюється порожнина, але максимальна швидкість рідко є правильним налаштуванням для кожного етапу.
Надмірна швидкість може спричинити:
- Затримане повітря
- Сліди від опіків
- Спалах
- Рух вставки
- Високий піковий тиск
- Надмірне тепло зсуву
- Нестабільний потік матеріалу
Занадто повільна ін'єкція може спричинити:
- Передчасне затвердіння
- Короткі удари
- Видимі лінії потоку
- Погане формування лінії зварювання
- Неповні деталі поверхні
Багатоступеневе впорскування може покращити як час заповнення, так і якість:
- Контрольована швидкість через сопло та жолоб
- Швидше заповнення через основну порожнину
- Знижена швидкість навколо чутливих пластин
- Повільніше остаточне наповнення, щоб випустити повітря
Короткочасне тестування може визначити, де мають відбуватися швидкісні переходи.
У "The Керівництво з тиску та швидкості лиття гуми під тиском надає детальний процес налаштування та усунення несправностей.
Обмеження щодо керування бігуном та воріт
Вузькі жолоби, замалі затвори та довгі шляхи потоку збільшують втрати тиску та час наповнення.
Ознаки надмірного опору потоку включають:
- Високий тиск впорскування
- Низька фактична швидкість впорскування
- Неповні віддалені порожнини
- Швидке підвищення тиску
- Випалювання матеріалу
- Дисбаланс порожнини
- Часте блокування воріт
Збільшення тиску може проштовхнути матеріал через обмежений отвір, але це також може створити спалах і збільшити напругу у формі.
Дизайн бігунка та воріт повинен збігатися:
- В'язкість суміші
- Загальний об'єм пострілу
- Довжина потоку
- Кількість порожнин
- Товщина виробу
- Потужність інжекторного блоку
- Поведінка опіків
Зміни у формі слід перевіряти з використанням фактичних даних про якість продукції та тиск.
Оптимізація часу вулканізації
Вулканізація часто є найдовшим етапом лиття гуми під тиском.
Скорочення часу затвердіння пропонує значний потенціал для збільшення тривалості циклу, але недостатнє затвердіння може вплинути на:
- Твердість
- Властивості на розтяг
- Компресійний набір
- Стабільність розмірів
- Міцність склеювання
- Термостійкість
- Довгострокова продуктивність продукту
Час затвердіння слід встановити, використовуючи дані затвердіння компаунда, товщину виробу, температуру форми та випробування готового виробу.
Фактори, що впливають на час вулканізації
- Рецептура гуми
- Система затвердіння
- Температура цвілі
- Температура сполуки після ін'єкції
- Товщина виробу
- Металеві вставки
- Положення порожнини
- Ефективність теплопередачі
- Необхідні фізичні властивості
Підвищення температури форми може скоротити вулканізацію, але також може знизити стійкість до підгоряння, вплинути на наповнення та призвести до нерівномірного затвердіння товстих виробів.
Уникайте надмірного часу безпеки
Виробничі умови іноді включають великий запас часу затвердіння, оскільки початковий процес не був ретельно валідований.
Контрольовані випробування можуть визначити, чи є ця надбавка необхідною.
Зменшуйте час затвердіння невеликими кроками та перевіряйте:
- Твердість продукту
- Розміри
- Стан поверхні
- Внутрішнє лікування
- Міцність зв'язку
- Продуктивність стиснення
- Необхідні механічні властивості
Не схвалюйте коротший курс лікування, ґрунтуючись лише на зовнішньому вигляді.
У "The Керівництво з процесу вулканізації гуми пояснює зв'язок між температурою, часом та зшиванням.
Покращення однорідності температури прес-форми
Нерівномірна температура форми може вимагати тривалішого часу затвердіння, щоб забезпечити досягнення необхідного стану затвердіння в найхолоднішій порожнині або найтовстішій ділянці.
Коливання температури може бути викликане:
- Схема розташування обігрівача
- Пошкоджені нагрівальні елементи
- Неправильне положення датчика
- Недостатня ізоляція
- Нерівномірний контакт з формою
- Охолодження поблизу краю форми
- Вставки з холодного металу
- Забруднені поверхні теплопередачі
Вимірюйте фактичну температуру форми в кількох місцях, а не покладайтеся лише на дисплей контролера.
Покращення однорідності може дозволити скоротити валідований час затвердіння без підвищення загального заданого значення.
Використовуйте технологію холодного каналізатора
Система холодного гумового лиття утримує компаунд всередині литва нижче основних умов затвердіння, поки гума в порожнинах форми вулканізується.
Правильно розроблена технологія холодного каналу може:
- Зменшення відходів від затверділого бігуна
- Зменшення обсягу робіт з видалення бігунів
- Підтримка автоматизованого виробництва
- Покращення розподілу матеріалу в кількох порожнинах
- Зменшення кількості етапів обробки цвілі
- Покращення використання матеріалів
Системи холодного каналу вимагають ретельного контролю температури каналу, ізоляції, конструкції затвора та перерв у виробництві.
Вони не зменшують автоматично час хімічного затвердіння всередині виробу, але можуть скоротити вторинну обробку та час, пов'язаний з видаленням затверділого матеріалу бігунків.
Читайте більше в гумовий напрямний для системи холодного бігунків.
Покращення вентиляції цвілі
Заблоковані або неправильно розташовані вентиляційні отвори можуть уповільнити заповнення форми та збільшити рівень браку.
Погана вентиляція може спричинити:
- Повітряні пастки
- Сліди від опіків
- Короткі удари
- Бульбашки
- Високий тиск впорскування
- Неповні деталі поверхні
Оператори можуть компенсувати це, зменшуючи швидкість впорскування або подовжуючи цикли вихлопу, що збільшує час виробництва.
Правильне розташування вентиляційного отвору та регулярне очищення дозволяють формі заповнитися в межах запланованого технологічного вікна.
У "The напрямна для вентиляції гумової форми пояснює розміщення вентиляційних отворів, ідентифікацію повітряних заслінок та їх обслуговування.
Скорочення часу видалення деталей
Видалення продукту може стати вузьким місцем після оптимізації ін'єкцій та затвердіння.
Фактори, що впливають на час вилучення з форми, включають:
- Гнучкість продукту
- Підрізи
- Текстура цвілі
- Конструкція ежектора
- Вставити структуру
- Спалах
- Умова вивільнення форми
- Доступ оператора
- Температура продукту
- Обладнання для обробки деталей
Можливі покращення включають:
- Оптимізоване положення ежектора
- Повітряний спуск
- Автоматичні пристрої для виносу їжі
- Керування роботом
- Покращений доступ оператора
- Зменшення непотрібного ходу відкриття форми
- Краще керування спалахом
- Стандартизовані пристосування для завантаження вставок
Зміни під час демонтажу не повинні деформувати виріб або пошкоджувати ущільнювальні поверхні.
Зменште частоту очищення від цвілі
Часте очищення перериває виробництво та знижує ефективну продуктивність.
До поширених причин належать:
- Спалах потрапляє у вентиляційні отвори
- Надмірна кількість засобу для зняття форми
- Вуглецева гума в зонах бігунів
- Забруднена сполука
- Невдалі розміри вентиляційних отворів
- Пошкоджені поверхні розділення
- Неправильний об'єм пострілу
Інтервали очищення повинні базуватися на фактичному стані цвілі та тенденціях дефектів.
Запобігання накопиченню є ефективнішим, ніж спроби скоротити час очищення після того, як забруднення вже відбулося.
Використовуйте багатостанційне лиття під тиском гуми
Багатостанційне обладнання може скоротити час очікування інжекційного агрегату, відокремлюючи інжекцію від вулканізації.
Протягом однієї виробничої послідовності:
- Одна форма отримує гуму
- Ще одна форма завершує затвердіння
- Відкривається третя форма
- Ще одну станцію частково демонтують
- Ін'єкційний блок готує або подає наступний укол
Таке розташування особливо корисне, коли вулканізація триває набагато довше, ніж ін'єкція.
Переваги можуть включати:
- Вище використання інжекторного агрегату
- Паралельна робота прес-форми
- Збільшена продуктивність на систему впорскування
- Краща координація часу затвердіння
- Скорочене очікування між пострілами
- Більший потенціал автоматизації
Кількість станцій повинна відповідати часу затвердіння, часу впорскування, часу обробки форми, продуктивності впорскування та необхідному виходу.
Додавання станцій без балансування цих факторів може створити нове вузьке місце в подаванні, впорскуванні або видаленні продукту.
ТАСУ розчини для лиття гуми під тиском поєднують подачу FIFO, мобільне впорскування, конструкцію холодного канави та багатостанційну роботу.
Одностанційне та багатостанційне виробництво
| Фактор | Одностанційна машина | Багатостанційна машина |
|---|---|---|
| Блок впорскування | Присвячено одній формі | Обслуговує кілька прес-станцій |
| Очікування вулканізації | Блок впорскування може зачекати | Інші форми можна впорскувати |
| Структура обладнання | Простіше | Більш складний |
| Координація виробництва | Зрозумілий | Потрібне планування станції |
| Потенціал автоматизації | Від середнього до високого | Високий |
| Найкраще підходить для | Гнучке або меншосерійне виробництво | Повторюване виробництво середнього та великого обсягу |
| Основне обмеження | Очікування під час тривалих циклів затвердіння | Вищі вимоги до планування та обладнання |
Правильний вибір залежить від обсягу виробництва, часу затвердіння, кількості прес-форм, асортименту продукції та планування фабрики.
Автоматизація повторюваних операцій
Автоматизація може зменшити варіації в операціях, які залежать від часу оператора.
Потенційні області автоматизації включають:
- Годування гумою
- Завантаження вставки
- Рух цвілі
- Вакуумний контроль
- Викидання деталі
- Видалення робота
- Конвеєрне переміщення
- Огляд зору
- Запис параметрів
Автоматизація повинна враховувати виміряне обмеження виробництва.
Встановлення робота не покращить продуктивність, якщо вулканізація залишається основним вузьким місцем, а видалення продукту вже завершено до завершення затвердіння.
Вимірювання загальної ефективності обладнання
Сам по собі час циклу не показує загальну виробничу продуктивність.
Корисні показники включають:
- Теоретичний час циклу
- Фактичний середній час циклу
- Прийнятих деталей за годину
- Коефіцієнт відмов
- Наявність машини
- Плановий простій
- Незапланований простій
- Частота очищення від цвілі
- Відходи матеріалів
- Робочі години на партію
Швидка машина з частими зупинками може виробляти менше прийнятних деталей, ніж дещо повільніший, але стабільний процес.
Відстежуйте продуктивність протягом повних змін та виробничих партій, а не вибирайте найшвидший окремий цикл.
Поширені проблеми з часом циклу
| Проблема | Можлива причина | Рекомендована перевірка |
|---|---|---|
| Пластифікація затримує наступний цикл | Повільне відновлення шнека або нестабільна подача | Перевірте подавальні смуги, швидкість шнека та температуру барабана |
| Час вакуумування надмірний | Витік цвілі або заблокована вакуумна лінія | Перевірте ущільнення, шланги та клапани |
| Час впорскування збільшується | Висока в'язкість або обмеження прохідності | Огляд пластифікації, бігунка та воріт |
| Час затвердіння довший, ніж очікувалося | Низька або нерівномірна температура форми | Вимірювання фактичної температури форми |
| Відкриття форми займає занадто багато часу | Надмірний хід відкриття | Підтвердьте необхідний дозвіл на видалення |
| Видалення деталей є непослідовним | Складне звільнення або погана конструкція ежектора | Огляд поверхні форми та викидання |
| Прибирання перериває виробництво | Спалах або залишки блокують вентиляційні отвори | Перевірте розмір порції, глибину вентиляційного отвору та прилягання форми |
| Багатостанційний автомат очікує | Станції погано збалансовані | Порівняйте час затвердіння, ін'єкції та розвантаження |
| Рівень відмов зростає після оптимізації | Параметри змінювалися занадто агресивно | Повернутися до вікна перевіреного процесу |
| Добовий обсяг виробництва залишається низьким | Простої поза машинним циклом | Запис зупинок, перемикань та затримок оператора |
Покрокова оптимізація часу циклу
Крок 1: Визначення базової лінії
Зафіксуйте принаймні один повний виробничий цикл за стабільних умов.
Вимірюйте кожен етап циклу, кількість прийнятих деталей, коефіцієнт браку та час простою.
Крок 2: Визначте вузьке місце
Визначте, яка стадія обмежує початок наступного продуктивного циклу.
Розділіть час роботи машини, час роботи з матеріалом, час роботи з формою та час роботи оператора.
Крок 3: Перевірте вимоги до якості
Перед зміною налаштувань перевірте розміри, фізичні властивості, рівень затвердіння, якість поверхні та критерії контролю.
Крок 4: Змініть одну змінну
Налаштовуйте один параметр за раз, щоб можна було виміряти його вплив.
Крок 5: Використовуйте невеликі корективи
Зменшуйте час або збільшуйте швидкість поступово. Великі зміни підвищують ймовірність нестабільності процесу.
Крок 6: Перевірка послідовних циклів
Одна прийнятна деталь не підтверджує стабільний процес. Перегляньте послідовні знімки за нормальних виробничих умов.
Крок 7: Обчисліть прийнятий вихідний результат
Порівняйте кількість прийнятих деталей за годину до та після зміни.
Крок 8: Документуйте вікно процесу
Запишіть нормальні налаштування та допустимі межі регулювання для операторів.
Інформація, необхідна для оцінки часу циклу
Перш ніж рекомендувати зміни щодо обладнання або процесу, надайте:
- Тип гумової суміші
- Дані про затвердіння та випалювання складних матеріалів
- Креслення виробу
- Вага продукту
- Товщина стінки
- Вставити інформацію
- Розміри прес-форми
- Кількість порожнин
- Вага бігуна
- Поточний цикл
- Поточний час затвердіння
- Поточний рівень відмов
- Цільовий вихід
- Доступні оператори
- Вимоги до автоматизації
- Макет заводу
Ця інформація допомагає визначити, чи полягає основна можливість у машині, формі, компаунді, процесі обробки чи виробничій схемі.
Поширені запитання
Який типовий цикл лиття гуми під тиском?
Не існує універсального часу циклу. Він залежить від компаунда, товщини виробу, температури форми, кількості порожнин, методу лиття, вимог до затвердіння та рівня автоматизації.
Який етап зазвичай триває найдовше?
Вулканізація часто є найдовшим етапом, особливо для товстих гумових виробів. Фактичні вузькі місця все одно слід підтверджувати за даними виробництва.
Чи може вища температура форми скоротити час циклу?
Вища температура може пришвидшити затвердіння, але вона також може знизити стійкість до підгоряння та вплинути на властивості начинки або продукту. Будь-яка зміна вимагає контрольованої валідації.
Чи можна збільшити швидкість впорскування, щоб скоротити час циклу?
Так, у межах стабільного вікна обробки компаунда та форми. Надмірна швидкість може призвести до утворення повітряних пробок, слідів від опіків, обгорання та руху вставки.
Чи скорочує холодний кінець час затвердіння?
Це безпосередньо не змінює вимоги до затвердіння литого виробу. Це може зменшити кількість відходів затверділого литва, роботу з видалення литва та вторинну обробку.
Як багатостанційна машина покращує продуктивність?
Це дозволяє одному інжекційному блоку обслуговувати кілька форм. Одна форма може затвердіти, поки інша інжектується, відкривається або розвантажується.
Чи може відбуватися пластифікація під час вулканізації?
Так. Багато машин для лиття гуми під тиском можуть готувати наступну порцію, поки попередній продукт затвердіває, за умови, що конфігурація машини та компаунд це дозволяють.
Чому рівень браку збільшився після скорочення часу циклу?
Процес може більше не забезпечувати достатньо часу для заповнення, видалення повітря, затвердіння або підготовки стабільного матеріалу. Перегляньте, який етап було скорочено, та огляньте виниклі дефекти.
Чи слід вимірювати час циклу з одного швидкого пострілу?
Ні. Використовуйте послідовні стабільні цикли та враховуйте час, необхідний для рутинних виробничих операцій.
Що важливіше: час циклу чи продуктивність?
Кількість прийнятих продуктів за годину корисніша, ніж сам лише час циклу, оскільки вона включає кількість порожнин та вихід продукції.
Як можна скоротити час видалення деталей?
Перегляньте хід відкриття форми, конструкцію ежектора, поверхню форми, геометрію виробу, доступ оператора та опції автоматичного виймання.
Які дані слід записувати під час оптимізації?
Записуйте час етапів циклу, температури, тиск впорскування, відновлення шнека, вагу продукту, результати затвердіння, рівень браку та час простою.
Висновок
Скорочення циклу лиття гуми під тиском вимагає більше, ніж просто збільшення швидкості машини або скорочення вулканізації. Подачу, пластифікацію, вакуумування, інжекцію, вулканізацію, переміщення форми, вилучення з форми та очищення необхідно оцінювати як одну виробничу систему.
Найбільше покращення досягається завдяки усуненню фактичного вузького місця при збереженні перевіреного технологічного вікна. Кількість прийнятих деталей на годину, якість продукції та час простою є надійнішим показником успіху, ніж найшвидший окремий цикл.
Системи холодного катушку, подача FIFO, програмоване керування впорскуванням, автоматизоване керування та багатостанційне виробництво можуть підвищити ефективність, якщо їх узгодити з компаундом, формою та виробничим цільовим показником.
TASU виробляє автоматичні машини для формування гуми та багатостанційні виробничі системи для взуття, автомобільних та промислових гумотехнічних виробів. Для оцінки часу циклу, конфігурації прес-форми, продуктивності впорскування та вимог до автоматизації, зв'яжіться з ТАСУ.
